









Fertigung kundenspezifischer Buchsen
Kundenspezifische Buchsenfertigung mit ±0.005 mm bei Bohrung und Außendurchmesser sowie 0.005 mm Rundlauf. keine Mindestbestellmenge, von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden, Prototypen in 3–5 Tagen.
-
±0.005 mm
Bohrung und Außendurchmesser
-
Ra 0.2 µm
Geschliffene Bohrung
-
3–5 Tage
Versand der Prototypen
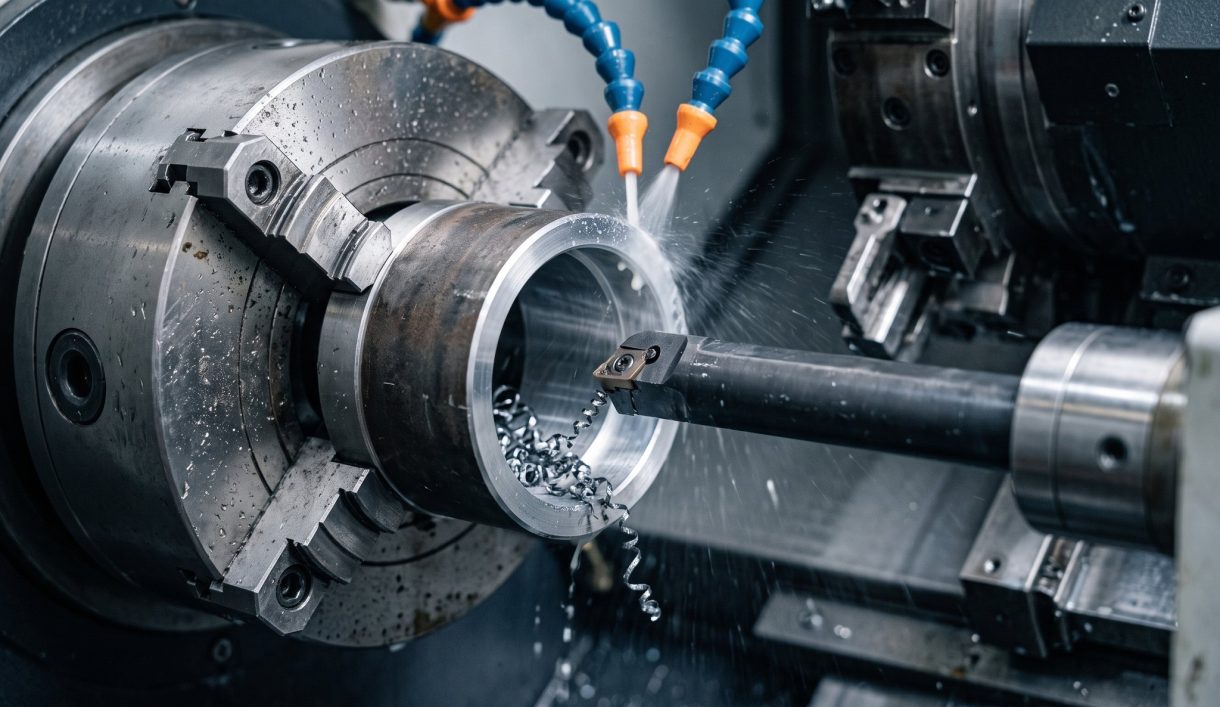

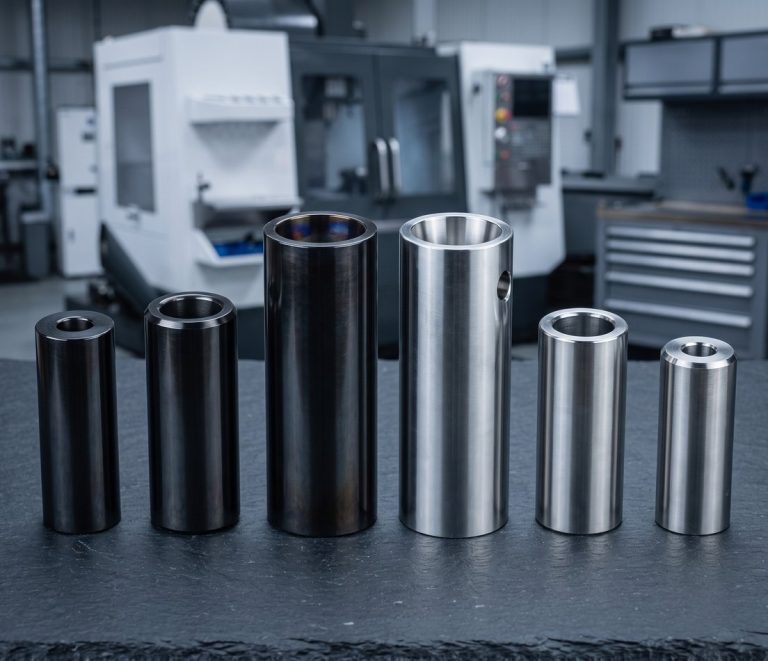
Kundenspezifisch bearbeitete Buchsen und Hülsen
DEK dreht einfache Hülsenbuchsen, Flanschbuchsen, Führungsbuchsen, Reduzierhülsen und Verschleißhülsen aus Bronze, Messing, Stahl, Edelstahl und technischen Kunststoffen. Bohrungsgröße und Rundlauf entscheiden darüber, ob eine Welle rund läuft oder frisst.
Wir halten ±0.005 mm bei Bohrung und Außendurchmesser ein, mit geschliffenen Bohrungen bei Ra 0.2–0.4 µm, wo die Zeichnung dies verlangt. Buchsen stehen neben Wellen und Stiften in unserem Katalog für kundenspezifisch CNC-bearbeitete Teile .
Buchsentypen, die wir bearbeiten
Von einfachen Hülsen bis zu selbstschmierenden Buchsen, gedreht aus Bronze, Messing, Stahl, Edelstahl und Kunststoffstangen nach Ihrer Zeichnung.
-
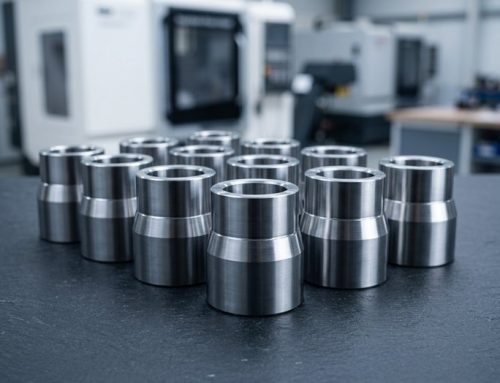 Einfache HülsenbuchsenGleitlagerhülsen für rotierende oder gleitende Wellen.
-
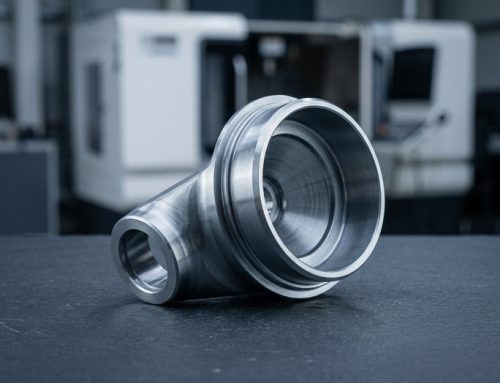 CNC-Teile für FlanschbuchsenDer Flansch nimmt Axialkräfte auf und positioniert die Buchse im Gehäuse.
-
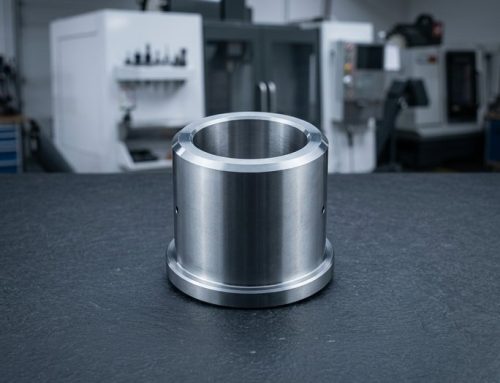 Führungs- und LeitstiftbuchsenFür Formen, Werkzeuge und Vorrichtungen; gehärtet und geschliffen.
-
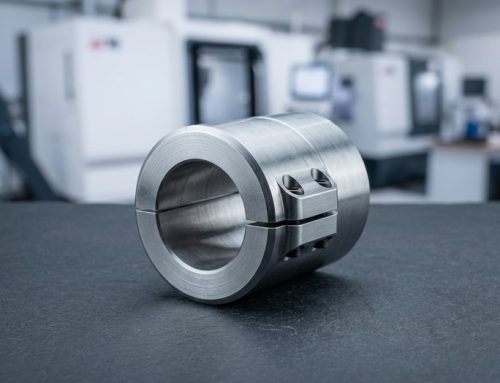 Geteilte und KlemmbuchsenGeteilte und Klemmausführungen, die ohne Presse montiert werden.
-
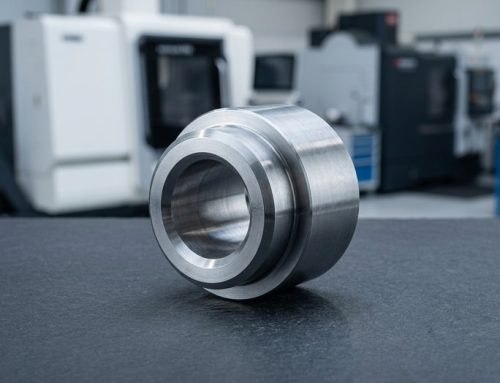 Reduzier- und AdapterhülsenHülsen, die eine kleine Welle in eine große Bohrung einpassen.
-
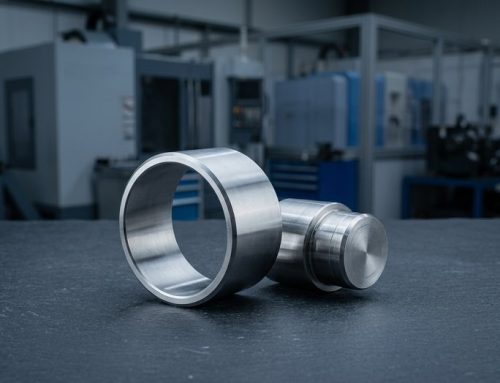 Verschleiß- und ReparaturhülsenWellenverschleiß- und Reparaturhülsen aus gehärtetem Stahl oder Edelstahl.
-
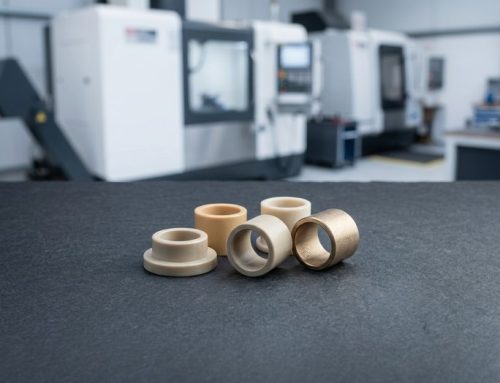 Kunststoff- und selbstschmierende BuchsenIsolatoren aus Delrin, PTFE oder PEEK; selbstschmierend aus Sinterbronze.


Buchsenwerkstoffe, Verfahren und Toleranzen
Von Lagerbronzen bis zu gehärtetem Stahl und PTFE, in einer Aufspannung gedreht und geschliffen, wenn die Passung H6 verlangt.
Konstruktionstipps für kundenspezifische Buchsen
Passungen, Wandstärken und Fasen entscheiden darüber, ob eine Buchse sauber montiert wird und im Betrieb rund bleibt.
-

Presssitz nach Toleranzklasse
Geben Sie das Übermaß nach Klasse an (Ø20 s6). Bei Bronze verengt sich die Bohrung um etwa 70–90 % des Übermaßes.
-

Wandstärke bei Bronze
Halten Sie die Wandstärke bei Bronze bei 8–12 % des Wellendurchmessers, damit die Buchse beim Einpressen rund bleibt.
-

Einführungsfasen
Fügen Sie eine Einführungsfase von 0,5 × 45° an Bohrung und Außendurchmesser hinzu, um ein Abschaben des Gehäuses bei der Montage zu vermeiden.
-

Planlauf des Flansches zur Bohrung
Bei Flanschbuchsen den Planlauf des Flansches zur Bohrung tolerieren (0,02 mm ist praxisgerecht), nicht nur die Flanschdicke.
-

Enden der Ölnuten
Beenden Sie Ölnuten 1–2 mm vor beiden Enden, damit das Schmiermittel im Betrieb in der Buchse bleibt.
-
Laufspiel bei Kunststoff
Geben Sie Kunststoffbuchsen 0,5–1 % mehr Laufspiel als Metall, um Wärmeausdehnung und Feuchtigkeitsaufnahme auszugleichen.
Was Sie in Ihrer Zeichnung angeben sollten
-
Klasse für Bohrung und Außendurchmesser
Geben Sie die Toleranzklasse für Bohrung und Außendurchmesser an, zum Beispiel H7 oder H6 für die Bohrung und p6, s6 oder h6 für den Außendurchmesser, damit die Passung eindeutig ist.
-
Passung vor oder nach der Montage
Geben Sie an, ob die Bohrungspassung vor oder nach der Montage gilt; wenn die montierte Bohrung maßgeblich ist, bemaßen Sie sie entsprechend.
-
Werkstoff und Härte
Nennen Sie Werkstoffgüte und Härte: 4140 bei 28–32 HRC, 440C bei 56–58 HRC oder einsatzgehärteter 8620 bei 58–62 HRC.
-
Benötigte Bestellmenge
Geben Sie die Menge an: Eine einzelne Ersatzbuchse oder eine Serie von 10.000 Stück erhält das gleiche, von Ingenieuren geprüfte Angebot.
Anwendungen und Branchen
Buchsenbearbeitung für Drehpunkte in Landwirtschaft und Bauwesen, Führungsbuchsen in der Automatisierung, Ruder- und Davitbuchsen in der Marine sowie trockenlaufende Buchsen in der Medizintechnik.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen und UAV
-

Energie
-

Öl und Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär und Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustriePrototypen- und Klein- bis Mittelseriengehäuse für Sensoren, Ventilkörper und Wellen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061 Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, auf ±0.01 mm an Kontaktmerkmalen gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen und UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl und GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturkonsolen, Verankerungsteile und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär und VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Fertigung von Sonderbuchsen
Präzision bei geschliffenen Bohrungen seit 2002, geprüfte Materialien und dokumentierte Prüfung bei jedem Buchsenauftrag.
-

Buchsenfertigung seit 2002
Führungsbuchsen für Formenbauer gehörten 2002 zu den ersten Teilen, die DEK fertigte; dieselbe Präzision bei geschliffenen Bohrungen gilt bis heute.
-

Spektrometer-geprüftes Lagermaterial
Eingehende Bronze und Stähle werden vor der Bearbeitung per Spektrometer geprüft, sodass die Güte auf der Zeichnung der Güte entspricht, die Sie erhalten.
-

Grenzlehrdorn und CMM
Bohrungen werden mit Grenzlehrdornen und CMM verifiziert, und Prüfberichte sind vor dem Versand verfügbar.
-

keine Mindestbestellmenge, Angebote in 6 Stunden
Eine Buchse oder 10.000 Stück erhalten innerhalb von 6 Stunden ein von Ingenieuren geprüftes Angebot; Prototypen werden in 3–5 Tagen versandt.

Zertifizierte Qualität durch TÜV
DEK ist nach ISO 9001:2015, ISO 13485 und AS9100D durch TÜV zertifiziert. Jede Buchse wird auf ±0.005 mm bei Bohrung und Außendurchmesser mit 0.005 mm Rundlauf gehalten, dokumentiert in Berichten, die Sie vor dem Versand prüfen können.
Zertifizierte Qualität für jede Buchse
Buchsen werden nach ISO 9001:2015, ISO 13485 und AS9100D gefertigt, zertifiziert durch TÜV.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Buchsenmaterialien und Oberflächenveredelungen
Lagerbronzen, Stähle und reibungsarme Kunststoffe, kombiniert mit der Oberflächenveredelung, die jede Buchse nach der Bearbeitung benötigt.
Oberflächenveredelungen
Technische Kunststoffe
Unsicher, welches Buchsenmaterial passt? Fragen Sie unsere Ingenieure.
Alle anzeigenHäufig gestellte Fragen
Antworten zu Sondergrößen, Hülsen versus Buchsen und kleinen Aufträgen für Flanschbuchsen.
Angebot für kundenspezifisch gefertigte Buchsen anfordern
Senden Sie Ihre Zeichnung und erhalten Sie innerhalb von 6 Stunden ein von einem Ingenieur geprüftes Angebot – für eine einzelne Ersatzbuchse oder eine Serie von 10.000 Stück.
- Toleranzklasse für Bohrung und Außendurchmesser
- Werkstoff und Härte
- Menge, keine Mindestbestellmenge
- Bohrungspassung vor oder nach dem Einbau
- Prototypenlieferung in 3–5 Tagen







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








