









CNC-Bearbeitungskosten: Ein vollständiger Preisratgeber (2026)
VERFASST VON
Dany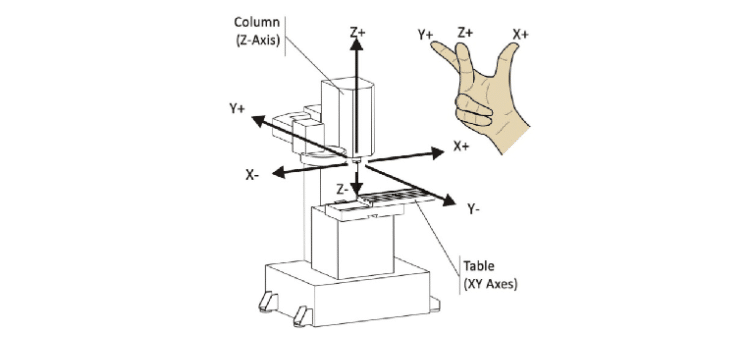
Die Kosten der CNC-Bearbeitung ergeben sich aus dem Zusammenspiel von sieben Variablen: Material, Bauteilkomplexität, Bestellmenge, Toleranz, Oberflächenveredelung, Rüstzeit sowie der Maschine bzw. dem Verfahren, mit dem das Bauteil gefertigt wird. Maschinenstundensätze, Stückkosten und jede dieser sieben Variablen fließen zusammen in den Endpreis jedes Angebots ein. Dies sind die Kosten dafür, ein Bauteil als Dienstleistung von einer Werkstatt fertigen zu lassen – nicht die Kosten für den Kauf einer CNC-Maschine, die für eine produktionsfähige Fräse oder Drehmaschine bei 80.000 bis über 500.000 US-Dollar liegt und eine völlig separate Budgetfrage darstellt.
CNC-Bearbeitungskosten auf einen Blick
Das kostet CNC-Bearbeitung im aktuellen Markt tatsächlich – basierend auf öffentlich berichteten Maschinenstundensätzen und Stückpreisen in der Branche.
| Kostenkennzahl | Typische Marktspanne |
|---|---|
| Maschinenstundensatz (pro Stunde) | 50 – über 150 US-Dollar |
| Rüst- / Programmiergebühr | 50 – über 1.000 US-Dollar |
| Prototypenkosten (pro Stück) | 50 – über 500 US-Dollar |
| Produktionskosten (pro Stück, bei Stückzahl) | 5 – über 100 US-Dollar |
Dies sind branchenweite Spannen, kein verbindlicher DEK-Satz; die tatsächliche Preisgestaltung hängt stets von Ihrer spezifischen Zeichnung, dem Material und der Menge ab.
7 Faktoren, die die CNC-Bearbeitungskosten bestimmen
Jedes CNC-Angebot – unabhängig von Werkstatt oder Region – lässt sich auf eine Kombination dieser sieben Variablen zurückführen.
1. Materialart
Die Rohmaterialkosten pro Kilogramm variieren bei Metallen und Kunststoffen enorm, und die Zerspanbarkeit (wie schnell ein Material zerspanbar ist und wie schnell es Werkzeuge verschleißt) vergrößert diese Kluft zusätzlich. CNC-Bearbeitung von Aluminium liegt am unteren Ende, da 6061 und 6063 als Halbzeug günstig und schnell zerspanbar sind. Edelstahl und Titan kosten mehr pro Kilogramm und lassen sich langsamer zerspanen, wodurch sich Maschinenzeit auf die Materialkosten addiert. Messing und PEEK liegen dazwischen, wobei Messing preislich näher an Aluminium liegt und PEEK deutlich über den meisten Standardkunststoffen.
2. Bauteilkomplexität & Anzahl der Achsen
Ein Bauteil, das in einer einzigen 3-Achs-Aufspannung fertig bearbeitet wird, ist fast immer günstiger als eines, das für alle Merkmale in einem Durchgang ein Umspannen oder eine mehrachsige Maschine erfordert. Eine einfache 3-Achs-Aufgabe läuft auf der einfachsten Ausrüstung mit dem niedrigsten Stundensatz; das Hinzufügen einer Rotationsachse für Merkmale auf mehreren Seiten erhöht den Satz geringfügig. 5-Achs-Bearbeitung erzielt den höchsten Stundensatz der Gruppe, kann bei komplexer Geometrie jedoch die Gesamtkosten senken, indem manuelles Umspannen und sekundäre Aufspannungen entfallen.
3. Bestellmenge / Losgröße
Rüst- und Programmierkosten fallen pro Auftrag an, nicht pro Stück, und verteilen sich daher auf die Anzahl der gelieferten Teile. Kleinserienfertigung verteilt diese Rüstkosten auf nur wenige Teile, wodurch der Stückpreis hoch bleibt. Produktionsläufe von Hunderten oder Tausenden verteilen dieselben Fixkosten auf weit mehr Einheiten und senken den Stückpreis deutlich.
4. Toleranz- & Präzisionsanforderungen
Engere Toleranzen verlangsamen die Vorschubgeschwindigkeiten, erhöhen den Prüfaufwand und erfordern manchmal einen zusätzlichen Arbeitsgang – all das erhöht die Kosten. Die Standardtoleranz der CNC-Bearbeitung liegt bei ±0.005 in (±0.13 mm), sofern eine Zeichnung nichts Engeres vorgibt, und eine Werkstatt erreicht diese standardmäßig ohne Aufpreis. Die Angabe eines Präzisionstoleranzbands von ±0.025 mm an einem Merkmal erhöht die Bearbeitungszeit durch langsamere Durchgänge und häufigere Zwischenprüfungen. Engere Toleranzen erfordern in der Regel ein Schleifen als zusätzlichen Arbeitsgang, das bis ±0.005 mm hält. Wenn Sie enge Toleranzen nur auf tatsächlich passungskritische Merkmale (Wellen-Bohrungs-Passungen, koaxiale Bohrungen, Fügeflächen) anwenden, bleibt der Rest des Bauteils bei Standardtoleranz, was die Kosten kontrolliert.
5. Oberflächenveredelung & Nachbearbeitung
Eloxieren, Galvanisieren und Pulverbeschichten erfordern jeweils einen separaten Bearbeitungsschritt, Handhabungszeit und oft eine Mindestchargengebühr. Die tatsächlichen Kosten einer Oberflächenveredelung liegen daher nicht nur im Verfahren selbst, sondern in der zusätzlichen Logistik, Teile zu einer Veredelungslinie und zurück zu transportieren. Eloxieren ist in der Regel mit einer Mindestchargengebühr im Bereich von 75–150 US-Dollar verbunden, unabhängig von der Stückzahl, sodass eine Charge von 50 diese Pauschalgebühr weit effizienter trägt als eine Charge von 5. Oberflächenveredelungen reichen von einfachem Kugelstrahlen bis hin zu Harteloxieren, und jede bringt zusätzliche Kosten auf das unbearbeitete gefräste Bauteil mit sich.
6. Rüst- und Programmierzeit
Jeder neue Auftrag erfordert das Programmieren der Werkzeugwege, das Bereitstellen der richtigen Werkzeuge und das Einfahren des ersten Teils – Arbeiten, die identisch sind, ob der Auftrag ein Teil oder hundert umfasst. Einmalige Prototypen tragen die vollen Rüstkosten; Folgeaufträge mit demselben Design überspringen diese oft größtenteils, weil Programm und Vorrichtungen bereits existieren. Aus genau diesem Grund ist die Nachbestellung eines unveränderten Teils pro Stück fast immer günstiger als eine Erstfertigung.
7. Maschinen-/Verfahrenstyp (Fräsen vs. Drehen vs. Langdrehen vs. EDM)
Fräsen eignet sich für prismatische Teile mit Taschen und ebenen Merkmalen und bietet für kastenförmige Geometrien in der Regel den wirtschaftlichsten Stundensatz. Drehen und Langdrehen fertigen runde, wellenartige Teile weit effizienter als das Fräsen, oft zu geringeren Stückkosten bei zylindrischer Geometrie. Draht- und Senkerodieren schneiden Geometrien, die kein rotierendes Werkzeug erreichen kann (gehärtete Werkstoffe, scharfe Innenkanten), mit einer langsameren Materialabtragsrate, die den Stundensatz über das Fräsen oder Drehen hebt; EDM-Bearbeitungsservices erläutert, wo sich dieser Kompromiss auszahlt.
CNC-Bearbeitungskosten pro Stunde: Was tatsächlich enthalten ist
Die Werkstattstundensätze liegen in der Regel zwischen 50 und über 150 US-Dollar pro Stunde, und diese Spanne hat reale Gründe; sie ist kein willkürlicher Aufschlag. Der Satz deckt die Maschinenabschreibung (eine Produktions-5-Achs-Fräse kostet weit mehr als eine einfache 3-Achs-Fräse und muss diese Investition wieder einspielen), die Arbeitskosten für Maschinenbediener und Programmierer, den Werkzeugverschleiß (Schneidwerkzeuge stumpfen bei härteren Werkstoffen schneller ab und werden regelmäßig ersetzt) sowie die Betriebsgemeinkosten wie Wartung, Kühlmittel und Anlagenkosten. Ein einfacher 3-Achs-Auftrag in Aluminium liegt am unteren Ende dieser Spanne; ein 5-Achs-Auftrag in Edelstahl oder Titan, der Spezialwerkzeuge und eine teurere Maschine erfordert, liegt am oberen Ende.
Es gibt keine universelle Formel, die „Stunden“ in „Ihren Preis“ umrechnet, ohne das tatsächliche Teil zu kennen; die Zykluszeit hängt von der Geometrie ab, und zwei auf dem Papier ähnliche Teile können sehr unterschiedliche Maschinenzeiten beanspruchen. Der zuverlässige Weg zu einer echten Zahl ist, eine Zeichnung oder CAD-Datei über CNC-Bearbeitungsservices an eine Werkstatt zu senden und ein Angebot anzufordern, statt es allein aus einem Stundensatz zurückzurechnen.
Prototypenkosten vs. Produktionskosten
Die Stückkosten sinken mit steigender Bestellmenge stark, weil die Rüstkosten pro Auftrag fix sind: Eine Prototypenfertigung von einem bis wenigen Teilen zahlt diese Gebühr einmal, verteilt auf nahezu nichts. Eine Produktionsserie von Hunderten oder Tausenden verteilt dieselbe Gebühr so dünn, dass sie im Stückpreis kaum noch sichtbar ist. Marktdaten beziffern Prototypenteile im Bereich von 50–500+ US-Dollar und Produktionsteile bei 5–100+ US-Dollar pro Stück, wobei die Differenz fast ausschließlich durch das Volumen erklärt wird, nicht durch eine Veränderung des Teils selbst.
Nehmen Sie einen einfachen Aluminiumwinkel, der 45 Minuten Maschinenzeit und eine Rüst-/Programmiergebühr von 150 US-Dollar benötigt. Bei einem Werkstattstundensatz von 75 US-Dollar kostet ein Stück die vollen 150 US-Dollar Rüstkosten plus etwa 56 US-Dollar Maschinenzeit, also rund 206 US-Dollar für einen einzelnen Prototyp. Bestellen Sie 100 Stück desselben Winkels, verteilt sich dieselbe Rüstgebühr von 150 US-Dollar auf 1,50 US-Dollar pro Teil, während die 56 US-Dollar Maschinenzeit pro Teil gleich bleiben, da jedes Stück weiterhin 45 Minuten Bearbeitungszeit benötigt – das ergibt etwa 57–58 US-Dollar pro Stück, ein Rückgang von über 70 %, allein durch die Verteilung der fixen Rüstkosten auf mehr Teile.
Eine gedrehte Aluminiumwelle mit einer Zykluszeit von 20 Minuten folgt derselben Rechnung von einem anderen Ausgangspunkt: Bei gleichem Werkstattstundensatz von 75 US-Dollar liegt ein einzelner Prototyp inklusive Rüstkosten oft bei etwa 75–95 US-Dollar, während dasselbe Teil in einer Produktionsserie von 500 Stück typischerweise eher bei 18–25 US-Dollar pro Stück liegt, sobald sich die Rüstkosten dünn verteilen.
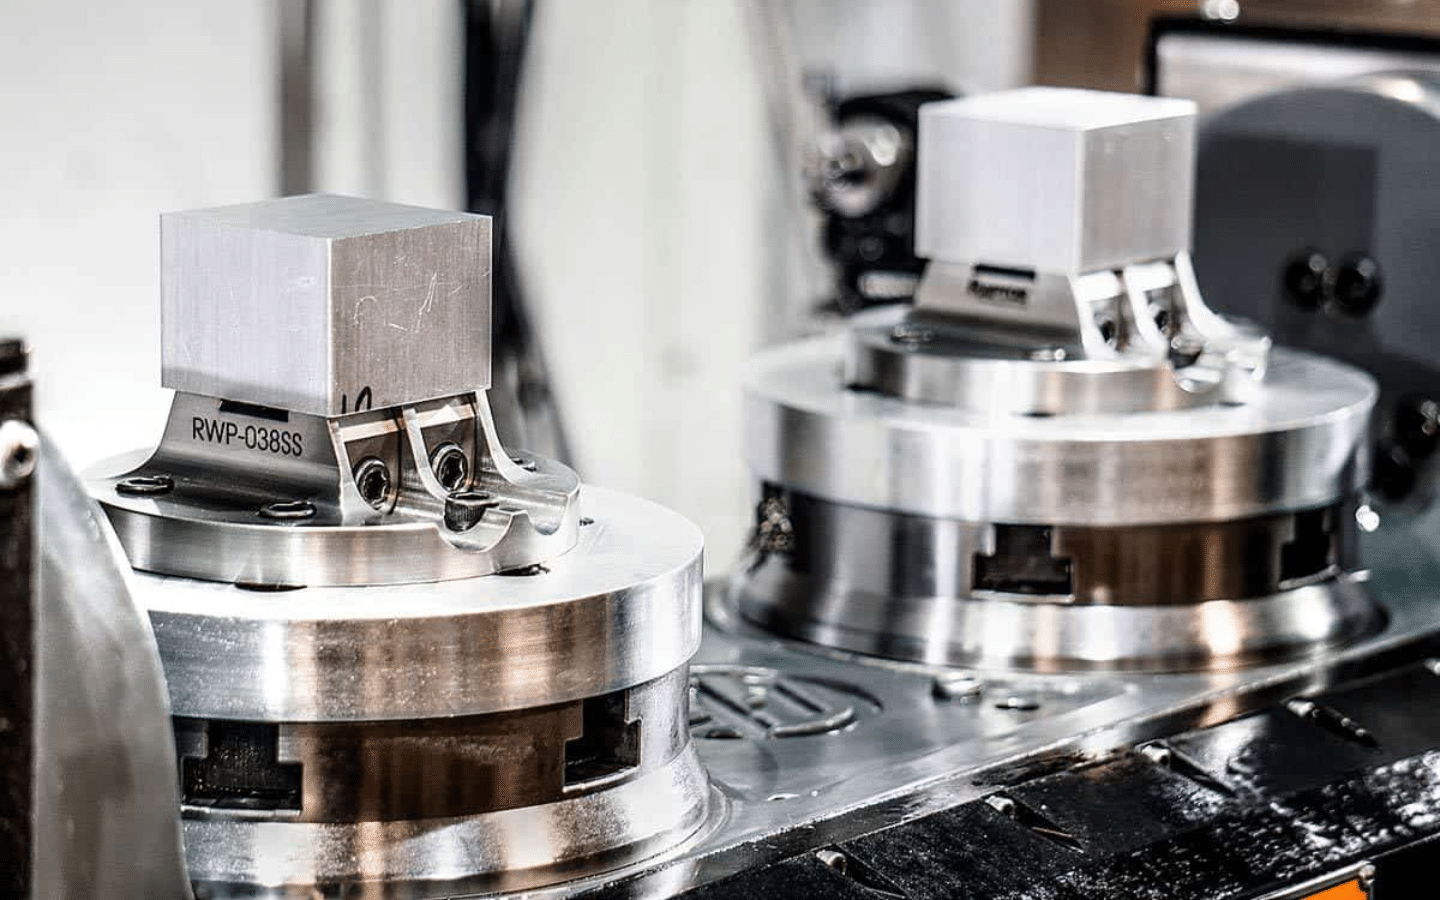
Menge, Werkstoff und Oberfläche wirken bei kleinen Stückzahlen am engsten zusammen: was Rapid Prototyping kostet schlüsselt auf, wie sich der Preis eines einzelnen Prototyps auf Rüstkosten, Material und Oberfläche verteilt, bevor das Volumen einen dieser Posten verdünnt. DEK arbeitet ohne Mindestbestellmenge und mit einer Prototypen-Lieferzeit von 3 Tagen, sodass das Testen eines einzelnen Teils vor der Freigabe einer Produktionscharge keine Volumenschwelle erfordert.
Kostenunterschiede: Fräsen vs. Drehen vs. 5-Achs-Bearbeitung
Fräsen, Drehen und 5-Achs-Bearbeitung werden unterschiedlich bepreist, weil jedes Verfahren ein anderes Geometrieproblem löst.
Die Fräskosten skalieren mit der Anzahl der Aufspannungen und Werkzeugwechsel, die die Taschen, Bohrungen und Flächen eines Teils erfordern; CNC-Fräsen Kosten erläutert diese werkstoffbezogene Kalkulation weiter.
Die Drehkosten werden in erster Linie durch die Stangenmaterialausnutzung und die Spindelzeit bestimmt, nicht durch die Komplexität der Aufspannung, da das Rotieren des Werkstücks gegen ein festes Werkzeug runde, wellenartige Geometrien effizient bearbeitet; Kosten für CNC-Drehen erläutert dieses Preismodell vollständig.
Die Kosten für 5-Achs-Bearbeitung weisen von den dreien den höchsten Stundensatz auf, erzielen bei komplexen, mehrseitigen Teilen jedoch oft die niedrigsten Gesamtkosten, da die gleichzeitige Bewegung über fünf Achsen das Umspannen überflüssig macht, das andernfalls die Rüstkosten vervielfachen würde; wie Sie die Preise für 5-Achs-CNC-Bearbeitung berechnen, quantifiziert diesen Kompromiss.
| Verfahren | Hauptkostentreiber |
|---|---|
| Fräsen (3/4/5-Achs) | Rüstkomplexität + Bearbeitungszeit pro Merkmal |
| Drehen / Langdrehen | Stangenmaterialausnutzung, Spindelzeit, Teilelänge |
| 5-Achs-Simultanbearbeitung | Programmierkomplexität, Maschinenstundensatz |
Wellenartige Drehteile, mehrseitig gefräste Halterungen und Geometrien, die nur auf einer 5-Achs-Maschine sinnvoll sind, bringen jeweils zusätzliche Kostenmechanismen mit sich (Stangenmaterialverschnitt beim Drehen, Werkzeugwechselanzahl beim Fräsen, Programmierzeit bei 5-Achs), die das Gesamtergebnis weiter von einer pauschalen Schätzung entfernen. Kleinserien-Langdrehteile folgen einer völlig anderen Kostenlogik: Stangenlängenausnutzung und Werkzeugwechselhäufigkeit bestimmen Kosten für Langdrehen stärker als reine Rüstgebühren.
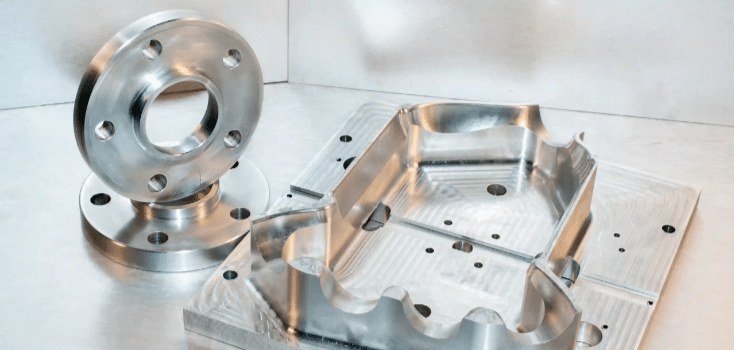
Kosten der CNC-Metallbearbeitung nach Werkstoff
Die Materialwahl legt die Kostenbasis fest, bevor Komplexität, Toleranz oder Stückzahl überhaupt ins Spiel kommen.
| Werkstoff | Relative Kosten gegenüber Aluminium | Begründung |
|---|---|---|
| Aluminium (6061, 6063, 5052) | 1x (Basiswert) | Hohe Zerspanbarkeit, breit verfügbar, hohe Schnittgeschwindigkeiten |
| Messing / Bronze | 1,2 – 2x | Moderate Rohmaterialkosten, dennoch schnell zu zerspanen |
| Edelstahl (304, 316, 17-4PH) | 1,5 – 3x | Geringere Schnittgeschwindigkeiten, schnellerer Werkzeugverschleiß als bei Aluminium |
| Titan (Ti-6Al-4V) | 3 – 8x | Geringe Zerspanbarkeit, Spezialwerkzeuge, niedrige Vorschubgeschwindigkeiten |
| Technische Kunststoffe (PEEK, PTFE, Nylon) | 0,5 – 3x | Große Bandbreite: Standardkunststoffe sind günstig, PEEK und PTFE kosten pro Kilogramm mehr als Aluminium |
Stahl- und Edelstahlrohware kostet pro Kilogramm oft weniger als Aluminiumblöcke (Kohlenstoffstahlstangen können unter 1 US-Dollar pro Kilogramm liegen gegenüber 3–8 US-Dollar für Aluminiumlegierungen), doch geringere Schnittgeschwindigkeiten und schnellerer Werkzeugverschleiß bei Edelstahl treiben die fertigen Bearbeitungskosten pro Teil auf etwa das 1,5- bis 3-Fache von Aluminium, obwohl das Rohmaterial selbst günstiger ist.
Der Aufpreis für Titan ist die größte Spanne in dieser Tabelle: die Kosten von Titan ergeben sich aus einer Kombination von Verfügbarkeit der Legierungsgüte, schnellem Werkzeugverschleiß bei empfohlenen Schnittgeschwindigkeiten und Zykluszeiten, die bei gleicher Geometrie um ein Vielfaches länger sind als bei Aluminium.
So senken Sie die CNC-Bearbeitungskosten
Vier Hebel bewirken bei einem Angebot mehr als alles andere:
- Geometrie vereinfachen. Weniger Aufspannungen, keine unnötig tiefen Kavitäten und Standardbohrungsgrößen verkürzen die Bearbeitungszeit direkt.
- Toleranzen lockern, wo sie keine Rolle spielen. Enge Toleranzen nur bei funktionskritischen Merkmalen anwenden (Wellen-Bohrungs-Passungen, koaxiale Bohrungen) und den Rest bei Standardtoleranz belassen.
- Bestellung bündeln. Eine Bestellung über 100 Teile ist pro Stück günstiger als fünf Bestellungen über je 20, da die Rüstkosten einmal statt fünfmal anfallen.
- Ein leichter zerspanbares Material wählen wenn die Anwendung es zulässt: Aluminium statt Edelstahl, Standardlegierungen statt exotischer Werkstoffe.
Wandstärke, Gewindetiefe und Spannaufbau bringen weitere Einsparungen über diese vier hinaus, behandelt in 10 bewährten Tipps zur Senkung der Kosten von CNC-gefrästen Teilen.
Sollten Sie einen CNC-Bearbeitungskostenrechner verwenden?
Online-CNC-Kostenrechner sind nützlich für eine schnelle, grobe Zahl bei einfachen Teilen: Standardaluminium, einfache 3-Achs-Geometrie, moderate Toleranzen. Für diese Art von Teil schätzen sie Materialvolumen und eine pauschale Zykluszeit recht gut.
Versagen tun sie überall dort, wo Geometrie oder Werkstoff spezifisch werden: enge Toleranzen, die langsamere Vorschübe erfordern, 5-Achs-Werkzeugwege, die ein pauschaler Algorithmus nicht genau abbilden kann, exotische Werkstoffe wie Titan oder Inconel mit nicht standardmäßigen Bearbeitungsparametern oder Teile, die Nachbearbeitungsschritte wie Eloxieren oder Schleifen benötigen. Ein Rechner kann die tatsächliche Zeichnung nicht kennen und daher nur annähern.
Für alles, was über eine einfache Halterung oder Buchse hinausgeht, ist ein konkretes Angebot auf Basis einer CAD-Datei oder Zeichnung jeder Kalkulator-Schätzung überlegen. Wenn Sie eine Zeichnung direkt per Kontakt an eine Werkstatt senden, erhalten Sie einen Preis, der sich auf das tatsächliche Bauteil bezieht, statt auf eine pauschale Schätzung.
Fordern Sie ein präzises Angebot für die CNC-Bearbeitung an
Eine Werkstatt benötigt fünf Angaben, um ein Bauteil präzise zu kalkulieren: eine CAD-Datei oder Zeichnung (STEP-Dateien eignen sich gut), das Material, die Toleranzanforderungen an kritischen Merkmalen, die benötigte Stückzahl und eine eventuell vorgegebene Oberflächenveredelung. Fehlt eine dieser Angaben, muss die Werkstatt schätzen – das führt entweder zu einem Angebot mit Risikoaufschlag oder zu einem Preis, der sich ändert, sobald die tatsächliche Spezifikation vorliegt.
DEK bearbeitet über 50 Metalle und technische Kunststoffe (darunter Aluminium, Edelstahl, Titan, Messing, Kupfer, Inconel, Kovar, PEEK und PTFE) nach den Qualitätssystemen ISO 9001, ISO 13485:2016 und AS9100D – ohne Mindestbestellmenge und mit einer Prototypen-Durchlaufzeit von nur 3 Tagen. Kontaktieren Sie uns mit einer Zeichnung und Stückzahl, um einen projektspezifischen Preis statt eines Branchendurchschnitts zu erhalten.
FAQ
Wie schätzen Sie die Kosten der CNC-Bearbeitung ein?
Addieren Sie die Materialkosten, die Rüst- und Programmierkosten, die Bearbeitungszeit multipliziert mit dem Stundensatz der Werkstatt sowie eventuelle Kosten für Oberflächenveredelung oder Prüfung. Grobe Branchenrichtwerte (50–150 $/Std., 50–1.000 $+ Rüstkosten) taugen für eine erste Einschätzung; ein genauer Preis erfordert eine CAD-Datei oder Zeichnung, die Sie für ein konkretes Angebot an eine Werkstatt senden.
Warum ist die CNC-Bearbeitung so teuer?
Der Preis spiegelt reale Aufwände wider: Präzisionswerkzeugmaschinen, die Zehntausende von Dollar kosten, qualifizierte Programmier- und Rüstarbeit, Werkzeuge, die verschleißen und ersetzt werden müssen, sowie Material, das oft teurer ist als Rohmaterial für Gießen oder Stanzen. Enge Toleranzen und komplexe Geometrien erhöhen zusätzlich die Maschinenzeit.
Was kostet die CNC-Bearbeitung pro Stunde?
Die Stundensätze der Werkstätten liegen in der Regel bei 50 bis 150 $ oder mehr, je nach Maschinentyp und geforderter Präzision. Ein einfacher 3-Achs-Auftrag in Aluminium liegt am unteren Ende; ein 5-Achs-Auftrag in einem härteren Material wie Edelstahl oder Titan am oberen Ende dieser Spanne.
Gibt es einen zuverlässigen Kostenrechner für die CNC-Bearbeitung?
Rechner liefern eine schnelle, grobe Schätzung für einfache Teile aus Standardmaterialien mit grundlegenden Toleranzen. Bei komplexen 5-Achs-Geometrien, engen Toleranzen oder exotischen Metallen sind sie unzuverlässig, da diese ein konkretes Angebot anhand einer Zeichnung erfordern statt eines pauschalen Algorithmus.
Wie unterscheiden sich die Kosten der CNC-Bearbeitung je nach Metall?
Aluminium ist die günstigste gängige Option und die Preisbasis. Stahl und Edelstahl kosten etwa das 1,5- bis 3-Fache von Aluminium, da sie langsamer zerspanen und Werkzeuge schneller verschleißen. Titan ist mit dem 3- bis 8-Fachen der Aluminiumkosten am teuersten. Der endgültige Stückpreis hängt weiterhin stark von Komplexität, Toleranz und Bestellmenge ab.

VERFASST VON
Dany betreut große internationale Kunden und sorgt für reibungslose Kommunikation, Zeichnungsinterpretation und Projektkoordination. Sie kennt die Abläufe der Kleinserienfertigung und die teamübergreifende Zusammenarbeit. In ihrer Freizeit genießt sie gutes Essen, Reisen und das Entdecken neuer Orte.
Ähnliche Beiträge
-
 Zeichnungen für Blechteile: Richtlinien für Konstruktion und Fertigung
-
 Titan bearbeiten: Herausforderungen, Werkzeuge und Tipps
-
 CNC-Bearbeitung von Gusseisen: Alles, was Sie wissen müssen
-
 Oberflächenveredelung beim 3D-Druck: 9 Methoden für glatte 3D-gedruckte Teile
-
 Metallgrate: Entstehung, Arten & Tipps
-
 Was ist Rändeln: Definition, Verfahren, Muster und Tipps
-
 Rapid Prototyping: Was es ist, Beispiele und was es kostet
-
 CNC-Bearbeitung von UHMW-PE: Ein umfassender Leitfaden
-
 Kühlkörper-Typen: Welchen sollten Sie wählen?

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








