









Individuelle Kupplungen und Riemenscheiben
Individuelle Kupplungsbearbeitung mit Bohrungen in H7 und Teilkreisdurchmesser-Rundlauf von 0,01 mm TIR. Keine Mindestbestellmenge, Prototypen in 3–5 Tagen, jede Zeichnung wird von einem Ingenieur geprüft.
-
0,01 mm
Rundlauf zur Bohrung (TIR)
-
3–5 Tage
Prototypenlieferung
-
H7
Standard-Bohrungspassung
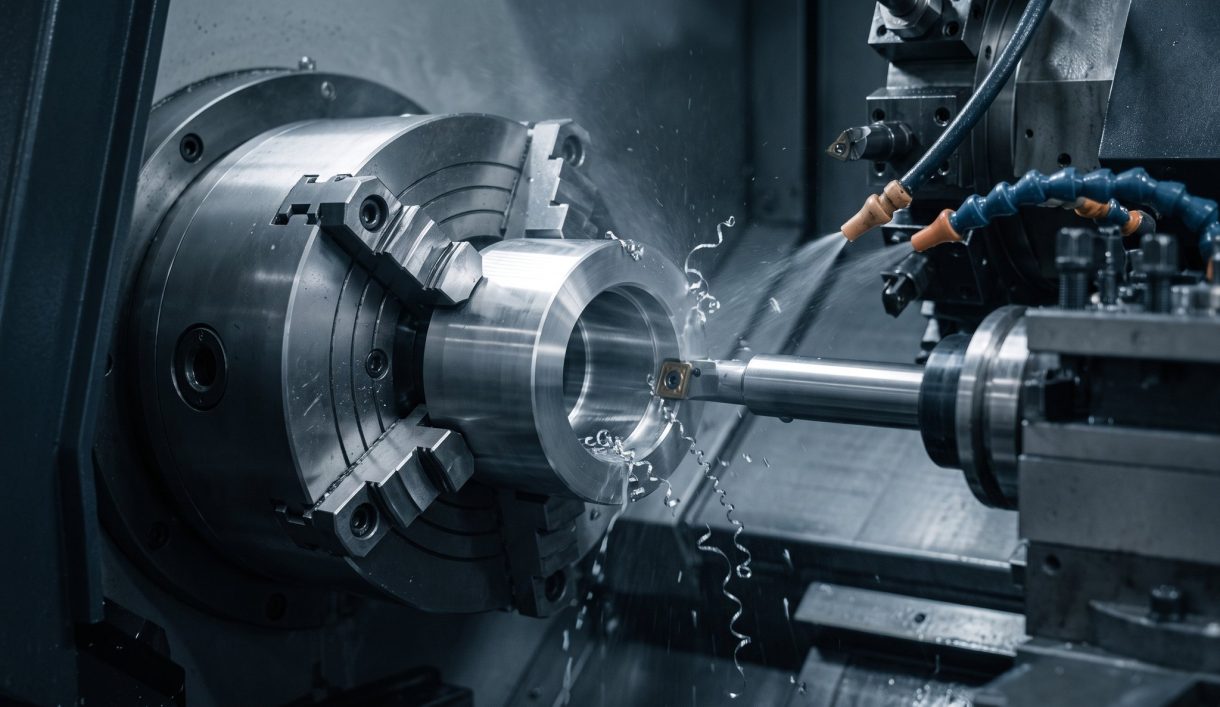

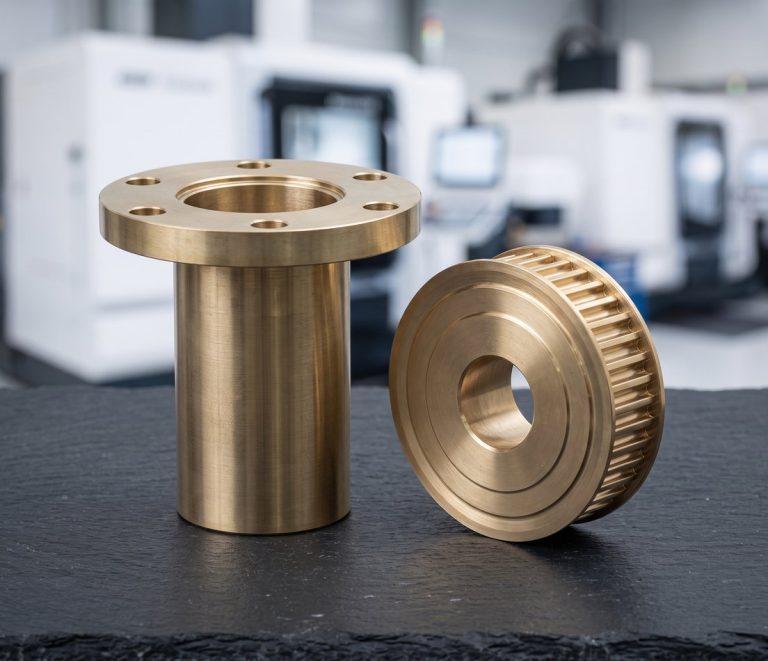
Individuelle Kupplungen und Riemenscheiben
DEK bearbeitet starre Kupplungen und Klemmkupplungen, Flanschkupplungen, Klauen- und Balkenkupplungsnaben, Zahnriemenscheiben und Keilriemenscheiben – gedreht und gefräst aus 6061- und 7075-Aluminium, 1045- und 4140-Stahl, 303-Edelstahl und Delrin.
Beide Baureihen hängen von der Rundlaufgenauigkeit Bohrung zu Außendurchmesser und der Bohrungspassung ab: Bohrungen in H7 (H6 auf Anfrage), kritische Maße auf ±0.005 mm. Sie sind katalogisiert mit Wellen und Zahnrädern in unserem Sortiment an individuell CNC-bearbeiteten Teilen .
Kupplungen und Riemenscheiben, die wir bearbeiten
Kupplungen, Kupplungsnaben, Zahnriemenscheiben und Riemenscheiben – gedreht und gefräst aus Aluminium-, Stahl-, Edelstahl- und Delrin-Stangenmaterial.
-
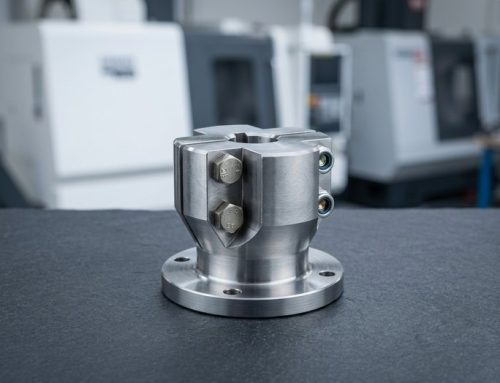 Starre Kupplungen und KlemmkupplungenHülsen-, Gewindestift- und ein- oder zweiteilige Klemmkupplungen für jedes Wellenpaar.
-
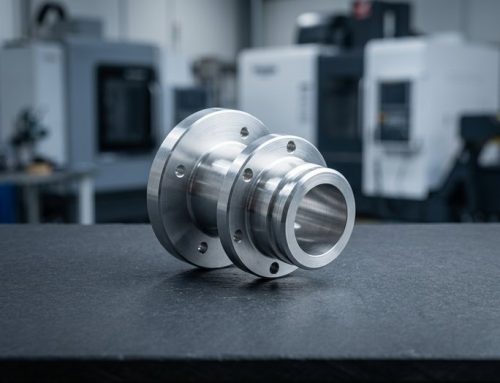 FlanschkupplungenFlanschkupplungen und Kupplungshälften mit Lochkreisen und Zentrierpassungen.
-
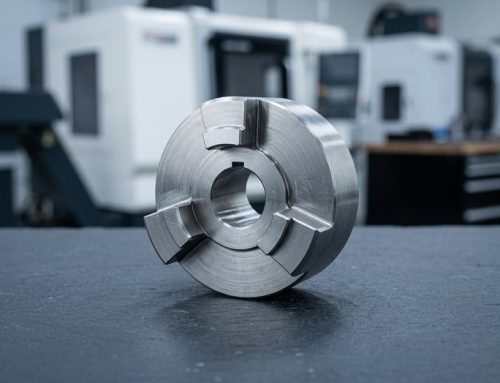 Klauen-, Oldham- und ScheibennabenKlauen- (Spider-), Oldham- und Scheibenkupplungsnaben mit Passfedernuten oder Klemmnaben.
-
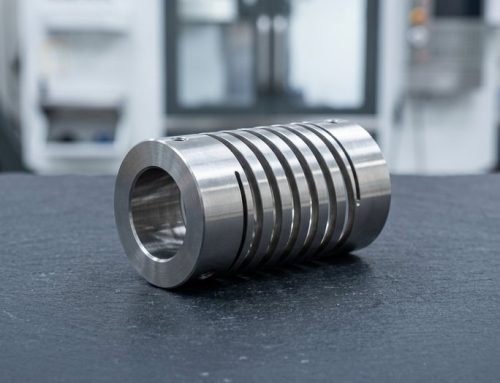 BalkenkupplungenWendel- oder Parallelschlitze für die Flexibilität, geschnitten per Drahterodieren oder Schlitzsäge.
-
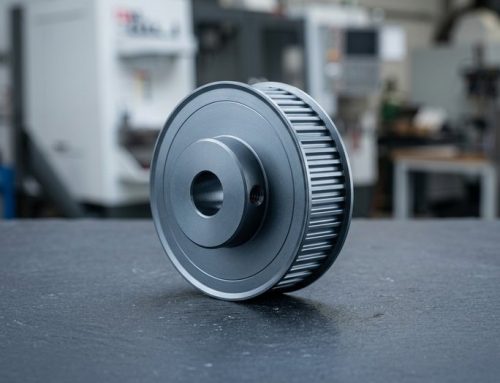 CNC-Teile für ZahnriemenscheibenProfile GT2, GT3, HTD 3M/5M/8M, T5/T10, MXL, XL und L, mit oder ohne Bordscheiben.
-
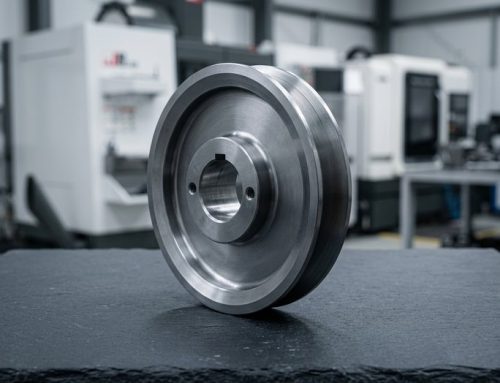 Individuelle KeilriemenscheibenRiemenscheiben A, B, SPZ, SPA, ballige Flachriemenscheiben und Umlenkrollen.


Kupplungswerkstoffe, Verfahren und Toleranzen
Werkstoffe, Bearbeitungswege, Toleranzen und Oberflächenveredelungen für Kupplungen und Riemenscheiben – alles aus der Fertigungspraxis bei DEK.
Konstruktionstipps für individuelle Kupplungen und Riemenscheiben
Fünf Zeichnungsentscheidungen, die festlegen, wie eine Kupplung greift und wie eine Riemenscheibe ihren Riemen führt – noch bevor der erste Span fällt.
-

Riemenprofil und Zähnezahl
Geben Sie Profil und Zähnezahl an, nicht einen ungefähren Teilkreisdurchmesser: Der Außendurchmesser hängt von der Differenz der Riemen-Teillinie ab.
-

Wandstärke des Klemmschlitzes
Halten Sie die Klemmschraube tangential zur Bohrung und lassen Sie mindestens 1,5 mm Wandstärke am Schlitzgrund; dünnere Wände reißen bei zu hohem Anzugsmoment.
-

Borde an Zahnriemenscheiben
Fügen Sie mindestens einseitig einen Bord hinzu, wenn die Wellenachsen nicht exakt parallel sind; Riemen laufen von Riemenscheiben ohne Bord ab.
-

Bohrungspassung und Drehmoment
H7 mit Gewindestift auf einer Fläche eignet sich für die meisten Antriebe; verwenden Sie ab etwa 5 N·m oder bei Wechsellasten eine Passfeder oder eine Klemmnabe.
-

Rillenwinkel für eine individuelle Scheibe
Geben Sie den Rillenwinkel (34° oder 38° je nach Profil und Durchmesser) und die Rillenteilung an; beide ändern sich mit dem Scheibendurchmesser.
Was Sie in Ihrer Zeichnung angeben sollten
-
Bohrungspassung und Passfeder
Geben Sie H7 oder H6 sowie die Passfeder (DIN 6885 / ANSI B17.1, P9 oder JS9) oder die Position des Gewindestifts an, damit die Bohrung auf Ihre Welle gedreht wird.
-
Riemen- oder Rillenprofil
Geben Sie das Profil GT2, HTD, T5 oder MXL mit Zähnezahl oder das Rillenprofil A, B, SPZ oder SPA an, damit die Zähne nach ISO 5294 gewälzt werden.
-
Werkstoff und Härte
Nennen Sie die Legierung und eine etwaige Härte: 4140 mit 28–32 HRC oder induktionsgehärtete Rillenflächen mit 50–55 HRC auf Anfrage.
-
Menge und Lieferzeit
Geben Sie die Menge an: Es gibt keine Mindestbestellmenge, und einzelne Scheiben oder Prototypen werden 3–5 Tage nach Prüfung durch unsere Ingenieure versandt.
Anwendungen & Branchen
Riemengetriebene Achsen für die Robotik, Förder- und Schaltantriebe für die Automatisierung, Motorkupplungen für Pumpen und Ventilatoren der neuen Energien, Gimbal-Antriebe für Drohnen.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleitertechnik
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustrieSensor- und Ventilgehäuse sowie Wellen für Prototypen und kleine bis mittlere Serien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleitertechnikKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Bearbeitung von Wellenkupplungen
Gewälzte Zähne, ein Dach für jeden Prozess und gemessener Rundlauf: Warum Einkäufer Kupplungen und Riemenscheiben zu DEK schicken.
-

Gewälzte, nicht gefräste Zähne
Zähne von Zahnriemenscheiben werden mit Wälzfräsern geschnitten, nicht mit einem Profilschaftfräser, weil eine gefräste Annäherung an einen GT2-Zahn Riemen verschleißt.
-

Ein Dach, vier Prozesse
Drehen, Wälzfräsen, Fräsen und Drahterodieren laufen im Haus, sodass ein aufeinander abgestimmtes Riemenscheibenpaar und seine Klemmkupplungen als Set versendet werden.
-

Rundlauf bei der FAI gemessen
Bohrungen werden gemessen und der Rundlauf bei der Erstmusterprüfung geprüft, gegen ein Ziel von 0.01 mm TIR auf den Teilkreisdurchmesser.
-

keine Mindestbestellmenge, schnelle Prototypen
keine Mindestbestellmenge; Prototypen und einzelne Riemenscheiben werden in 3–5 Tagen versendet, von einem Teil bis zu Serienläufen.

Ingenieurprüfung bei jeder Zeichnung
Jede Kupplungs- und Riemenscheibenzeichnung wird vor der Angebotserstellung von einem Ingenieur geprüft, wobei Bohrungspassung, Riemenprofil und Rillenquerschnitt kontrolliert werden, und Angebote gehen innerhalb von 6 Stunden zurück.
Zertifizierte Qualität bei jedem Antriebsteil
Zertifiziert nach ISO 9001:2015, ISO 13485 und AS9100D, mit bei der FAI gemessenen Bohrungen.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe und Oberflächenveredelungen für Kupplungen
Wählen Sie die Legierung und Oberflächenveredelung für Ihre Kupplung oder Riemenscheibe: geringe Trägheit, Drehmoment, Waschdown oder ruhiger Lauf.
Oberflächenveredelungen
Benötigen Sie eine andere Legierung oder Oberflächenveredelung? Fragen Sie unsere Ingenieure.
Alle WerkstoffeFAQ zu Kupplungen und Riemenscheiben
Antworten zu Bohrungen, Zähnezahlen, Kupplungstypen und Kleinserien von Riemenscheiben.
Angebot für die Bearbeitung von Sonderkupplungen anfordern
Senden Sie eine Zeichnung mit Bohrungspassung, Riemenprofil und Zähnezahl bzw. Rillenprofil, Material und Menge. Von Ingenieuren geprüfte Angebote erhalten Sie innerhalb von 6 Stunden.
- keine Mindestbestellmenge, ab einer einzelnen Scheibe
- Prototypen werden in 3–5 Tagen versandt
- Bohrungen standardmäßig H7, H6 auf Anfrage
- Rundlauf 0,01 mm TIR, gemessen bei der FAI







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








