









G10-Bearbeitungsservices
Der G10-Bearbeitungsservice von DEK fertigt Isolatoren, kryogene Halterungen, Vorrichtungen und Messergriffe aus Garolite G-10 mit einer Toleranz von ±0.01 mm. Diamantwerkzeuge und Absaugung bändigen die abrasiven Glasfasern.
-
±0.01 mm
Toleranzfähigkeit
-
3–5 Tage
Lieferzeit für Prototypen
-
keine Mindestbestellmenge
1 bis 10.000+ Stück

Was ist Garolite-Bearbeitung und warum G10 verwenden?
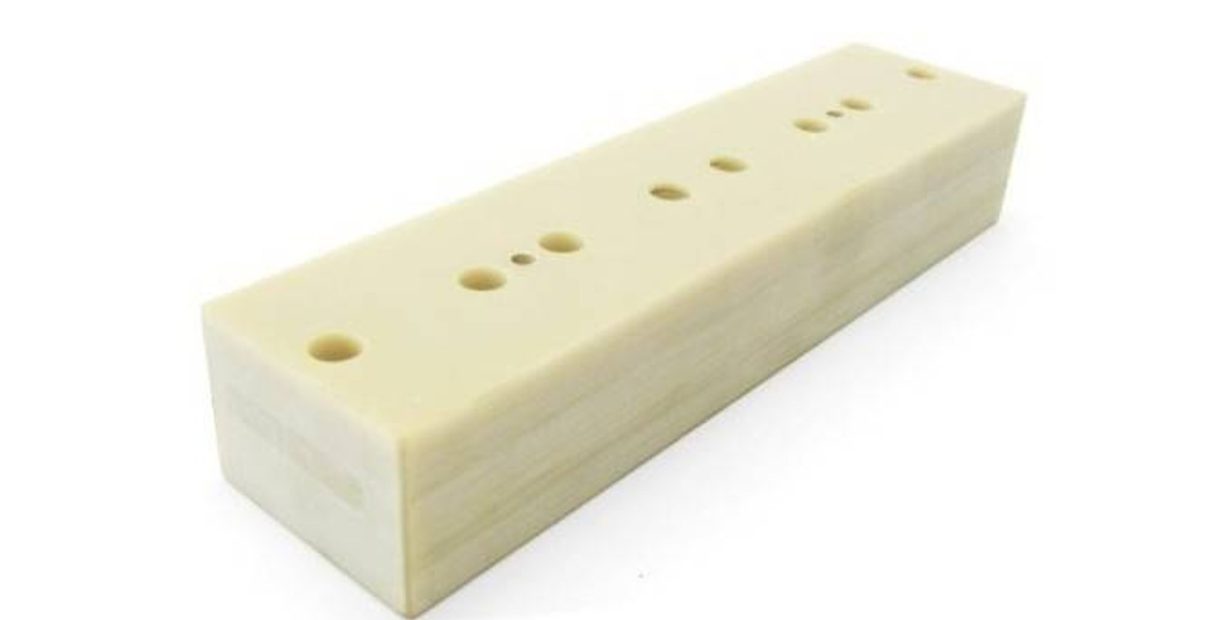
G10 ist ein Glas-Epoxid-Laminat, das die Steifigkeit eines Faserverbunds mit nahezu null Feuchtigkeitsaufnahme und einer Durchschlagfestigkeit über 20 kV/mm verbindet. Deshalb kommt es in Transformatoren, supraleitenden Magneten und Hochspannungsprüfständen zum Einsatz.
Die Glasfasern, die ihm seine Festigkeit verleihen, zerstören auch gewöhnliche Werkzeuge, erzeugen abrasiven Staub und delaminieren an ungestützten Kanten. Wir bearbeiten es auf denselben Fräsmaschinen wie Ihre Metallteile, als eines der Laminate in unseren CNC-Bearbeitungsservices für Kunststoffe. Alle Polymere finden Sie unter CNC-Bearbeitung von Kunststoffen.
-

Laminate werden seit 2002 neben Metallen bearbeitet
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
-

IQC, IPQC, FAI und OQC auf CMM und Lehren
G10-Sorten, die wir bearbeiten
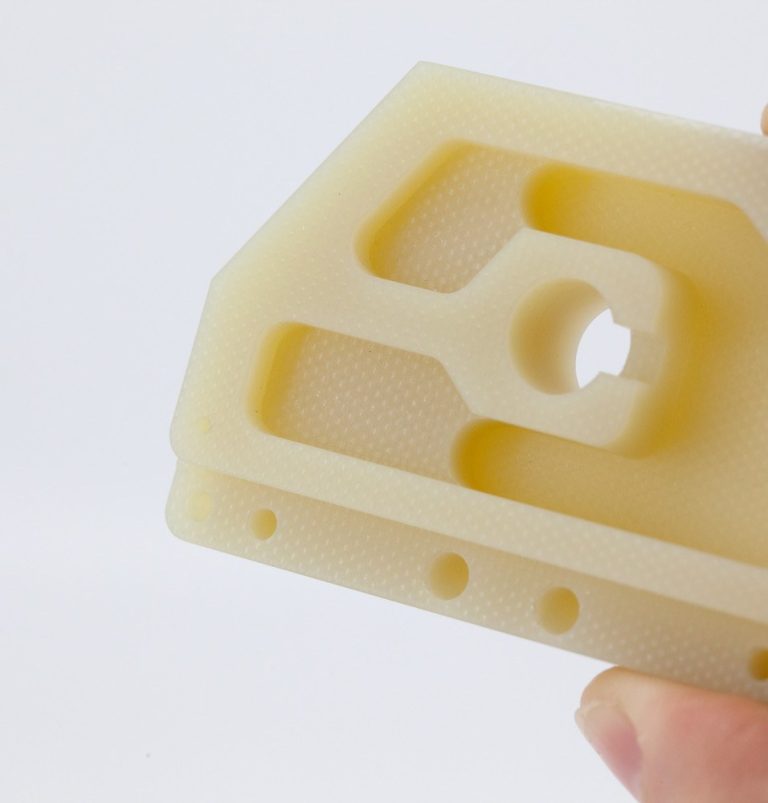
Von Allzweck-G-10 bis zu kryogenen und hochtemperaturbeständigen Laminaten wird jede Sorte nach ihrer elektrischen, thermischen oder optischen Funktion ausgewählt.
-

G-10 (NEMA-Sorte)
Durchschlagfestigkeit 20 kV/mmDas Allzweck-Glas-Epoxid-Laminat ohne Flammschutz für Isolatoren, Vorrichtungen und Griffe, in Naturgelbgrün und Schwarz.
-

FR-4
UL 94 V-0Die flammgeschützte Version, vorgesehen für alles in der Nähe elektrischer Geräte. Siehe unsere FR4-Bearbeitung Seite.
-

G-10 CR
Einsatz bis 4 KKryogene Sorte mit kontrolliertem Harz- und Faseraufbau für strukturelle Isolatoren in Magneten, Dewars und Detektoren.
-

G-11 / FR-5
Ausgelegt auf 155–180 °CHöhertemperaturbeständige Laminate für Teile, die die maximale Dauereinsatztemperatur von 130 °C bei Standard-G-10 überschreiten.
-

Mehrschichtige G10-Platten
Schwarz, Oliv, Orange, BlauFarbige und mehrschichtige G10-Platten in geschichteten Stapeln für Messergriffe, Griffschalen und Werkzeugschalen mit markantem Kantenmuster.
-

G-10-Laminat
275 MPa Zugfestigkeit (längs)Typische Dichte 1,80–1,85 g/cm³, 240 MPa quer, Wasseraufnahme 0,10–0,20 % (24 h) und Wärmeausdehnungskoeffizient in der Ebene von 10–13 × 10⁻⁶/K.
-
±0.01 mm
Merkmale unter 100 mm
-
±0.02 mm
Lange dünne Platten
-
Ra 1.6–3.2
Bearbeitungsoberfläche (µm)
-
0,5 mm
Minimale Plattendicke
G-10-CNC-Bearbeitungskapazitäten bei DEK
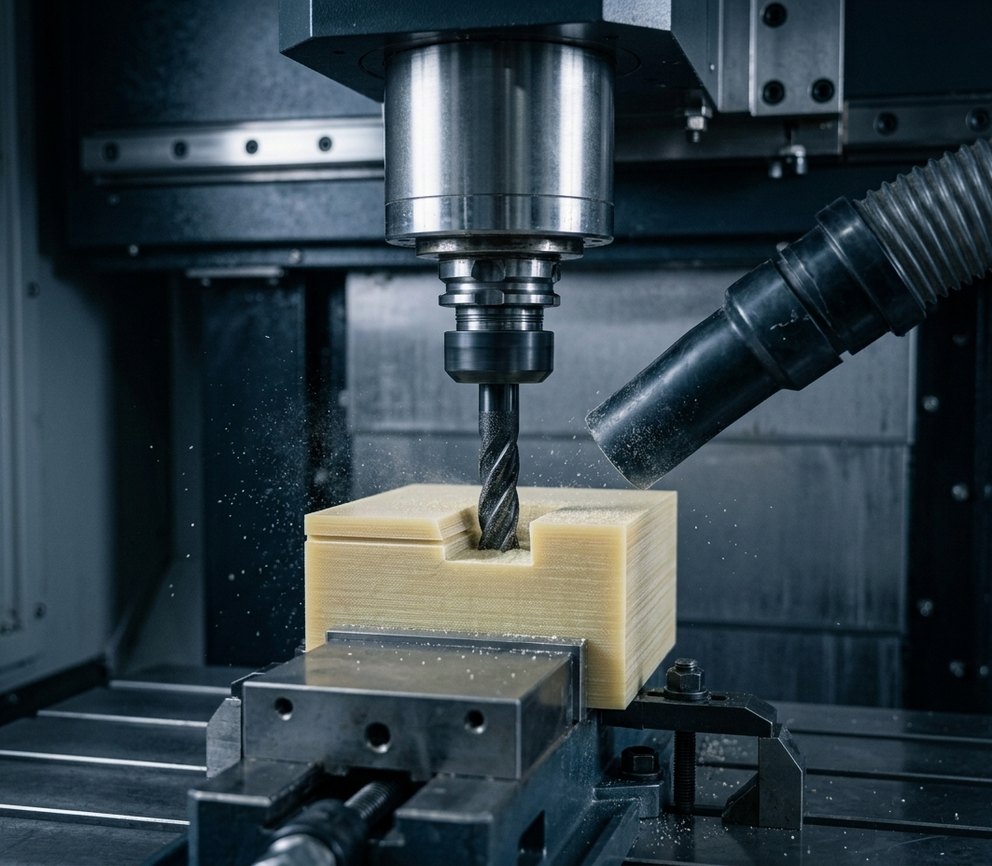
Wir bearbeiten G10 auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Ihre Metallteile, mit PCD-Werkzeugen und Absaugung an der Spindel.
-
1
CNC-Fräsen
3-, 4- und 5-Achs CNC-Fräsen für Isolatorplatten, Vorrichtungsgrundplatten, Abstandshalter, Halterungen und Griffschalen mit einer Toleranz von ±0.01 mm bei Merkmalen unter 100 mm.
-
2
CNC-Drehen
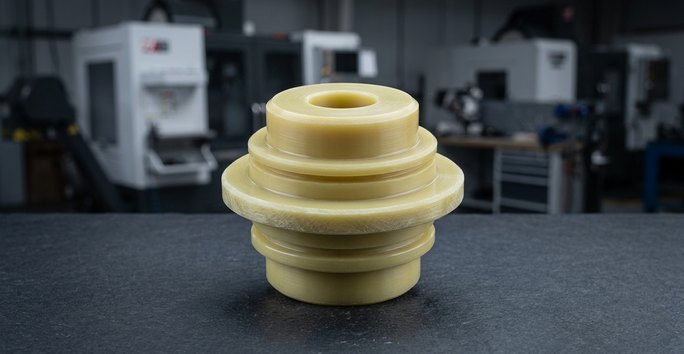
CNC-Drehen für Buchsen, Abstandsbolzen, Spulenkörper und kryogene Haltestäbe, gefertigt aus G10-Rund- und Rohmaterial.
-
3
Bohren und Profilieren
Bohren, Reiben und Profilieren mit PCD-Bohrern, Stützplatten und Kompressionsfräsern, die ein Ausbrechen bei dünnen Platten ab 0,5 mm verhindern.
-
4
Versiegeln und Montage
Epoxidharz-Kantenversiegelung für kryogene und Vakuumteile, Ultraschallreinigung zur Entfernung von Glasstaub und Montage von Isolatorstapeln mit bearbeiteten Metallkomponenten.
Design- und Bearbeitungstipps für G10
Wichtige Faktoren, die unsere Ingenieure bei der Bearbeitung von abrasivem Glas-Epoxid-Laminat auf enge Toleranzen bewerten.
-
1
Abrasive Fasern und Werkzeuge
G10 verschleißt Schnellarbeitsstahl innerhalb von Minuten und Hartmetall innerhalb weniger Teile. Wir setzen PCD- und diamantbeschichtete Schaftfräser und Bohrer ein und kalkulieren den Werkzeugverbrauch in das Angebot ein.
-
2
Staubabsaugung
G10-Staub ist eine Gesundheitsgefahr und abrasiv für Maschinenführungen. Wir schneiden mit Vakuumabsaugung an der Spindel oder gefilterter Flutkühlung und reinigen die Maschinen nach jedem Lauf.
-
3
Vermeidung von Delaminierung
Bei stumpfem Werkzeug lösen sich die Lagen an Austrittskanten und rund um Bohrungen. Wir setzen Kompressionsfräser, Stützplatten, Gleichlauffräsen bei den Schlichtschnitten und eine 0,3 mm Fase an allen Kanten ein.
-
4
Wärmeausdehnung
Die Ausdehnung in der Ebene (10–13 µm/m·K) liegt nahe an Stahl, daher passen G10 Vorrichtungen gut zu Stahlbeschlägen; in der Dicke ist sie sechsmal höher, daher Toleranzstapel locker halten.
-
5
Ecken und dünne Wände
Geben Sie Innenradien von 0,5 mm an und vermeiden Sie Schneidkanten dünner als 1 mm. Wände benötigen mindestens 1,0 mm, 1,5 mm bei Bauteilen über 100 mm Länge, sonst franst das Faserende aus.
-
6
Bohrungen und Gewinde
Gewinde halten mäßige Lasten; verwenden Sie bei Wechsellasten Einsätze oder Durchgangsschrauben und vergrößern Sie Durchgangsbohrungen um 0,1 mm. Die Ebenheit beträgt 0,05 mm pro 100 mm bei Platten über 5 mm Dicke.
Wann G10 statt FR4, PEI oder Aluminium wählen
Der Unterschied zwischen G10 und FR4 liegt in der Flammwidrigkeit; Ultem und Aluminium tauschen Isolierung gegen Präzision oder Festigkeit. Mehr Details in unserem Leitfaden zur Bearbeitung von FR4 und G10.
| Kriterium | Dieses MaterialG10 | FR4 | Ultem (PEI) | Aluminium |
|---|---|---|---|---|
| Wählen Sie es für | Kryogene Anwendungen | Elektrotechnik | Präzisionsfassungen | Festigkeit |
| Flammwidrig | Nein | UL 94 V-0 | – | – |
| Max. Temperatur | 130 °C | – | 170 °C | – |
| Isoliert | Ja | Ja | – | Nein, leitfähig |
| Toleranzen | ±0.01 mm | Wie bei G10 | Enger | Enger |
| Kosten | Günstiger | Höher | Höher | – |
Wo G10-Bearbeitungsteile eingesetzt werden
Von Trafo-Isolatoren über kryogene Halterungen für MRT bis zu Messergriffen kommt G10 dort zum Einsatz, wo Metall kurzschließen, Wärme leiten oder ein Feld stören würde.
-
 Elektronik & ElektrotechnikIsolatoren für Transformatoren und Sammelschienen, Klemmenbretter und Hochspannungs-Abstandshalter, die auf eine Durchschlagfestigkeit von 20 kV/mm setzen.
-
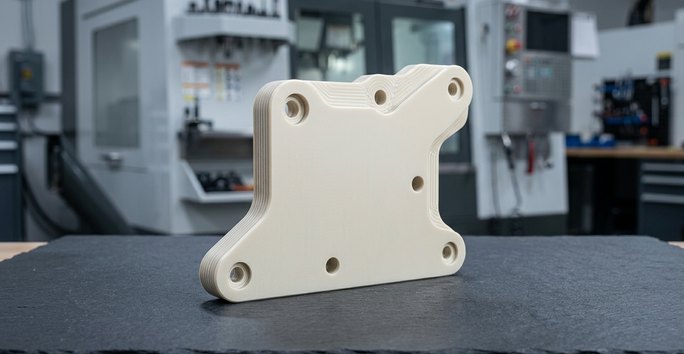 Medizinische Bildgebung & ForschungKryogene Halterungen in MRT- und Supraleitermagneten sowie Dewar-Abstandshalter, gefertigt aus G-10 CR für den Einsatz bei 4 K.
-
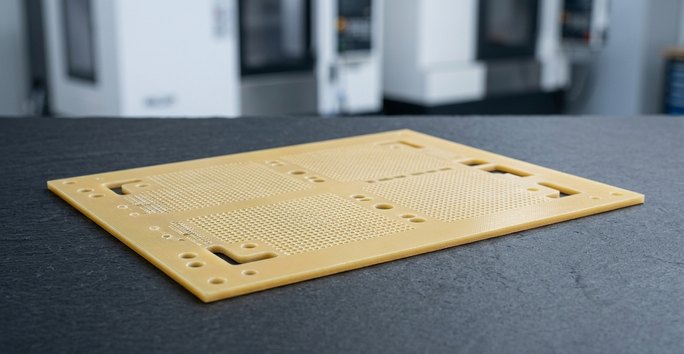 HalbleiterVersteifungen für Probe Cards aus G10, deren Ausdehnung in der Ebene nahe an Stahl bleibt, sodass Bohrbilder ausgerichtet bleiben.
-
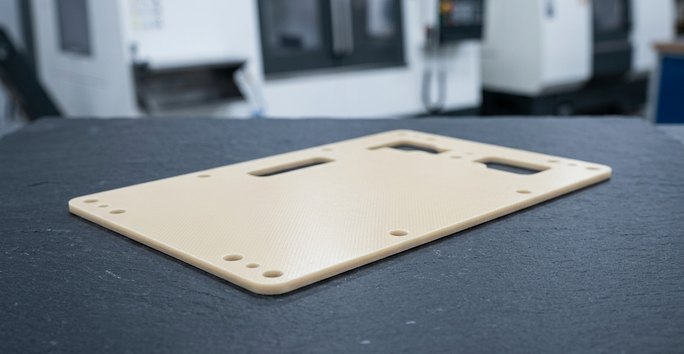 Neue EnergienBatterie-Isolierplatten, die Steifigkeit des Faserverbunds mit nahezu null Feuchtigkeitsaufnahme und elektrischer Isolierung verbinden.
-
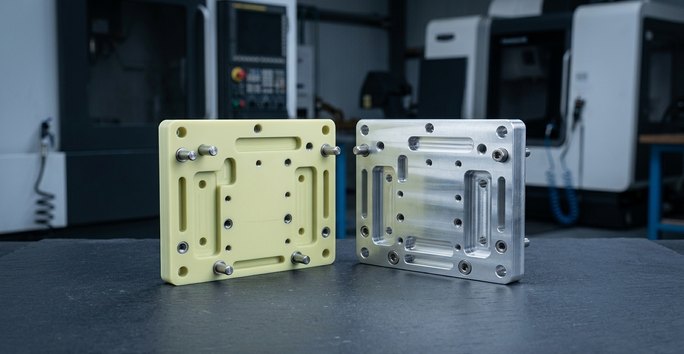 Industrielle AutomatisierungMontagevorrichtungen, Nester und Positionierplatten, die nicht leiten dürfen, gefertigt zusammen mit der zugehörigen bearbeiteten Metallhardware.
-
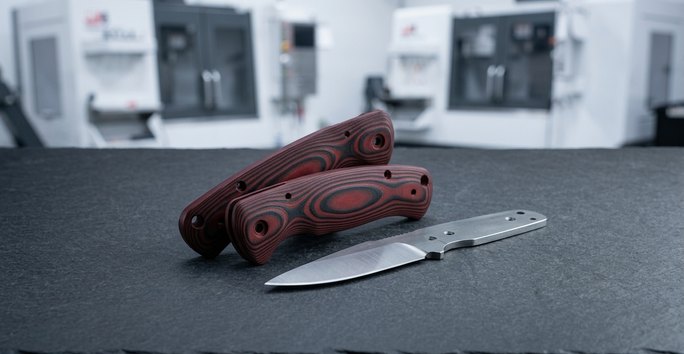 Konsumgüter, Verteidigung & MarineMessergriffschalen und Griffe aus farbigem G10 sowie Antennen-Isolatoren und nichtmagnetische Halterungen für Verteidigungs- und Marineanwendungen.
Oberflächenveredelungen für G10-Teile
G10-Teile werden als CNC-Bearbeitung plus einer für Laminate geeigneten Oberflächenveredelung geliefert; Eloxieren, Galvanisieren und Dampfpolitur sind bei G10 nicht anwendbar.
Benötigen Sie eine hier nicht aufgeführte Oberflächenveredelung? Bitten Sie unsere Ingenieure um eine Prüfung.
-
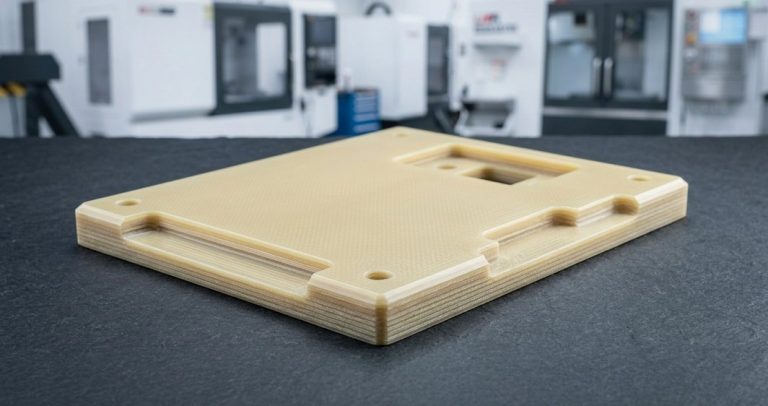 Wie bearbeitetStandardCNC-bearbeitet mit gefasten Kanten, der Standard für Isolatoren und Vorrichtungen, mit einer Oberfläche von Ra 1,6–3,2 µm im bearbeiteten Zustand.Angebot anfordern
-
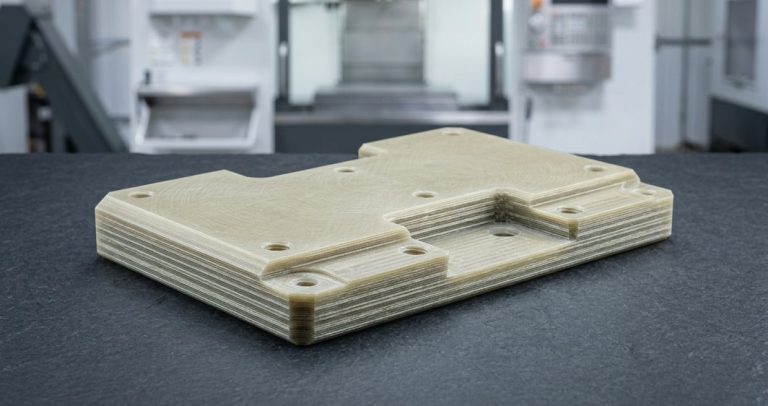 KugelstrahlenAm beliebtestenCNC-Bearbeitung plus Kugelstrahlen für eine gleichmäßige matte Oberfläche, die die Faserstruktur überdeckt und Griffigkeit bei Messer- und Werkzeuggriffen verleiht.Angebot anfordern
-
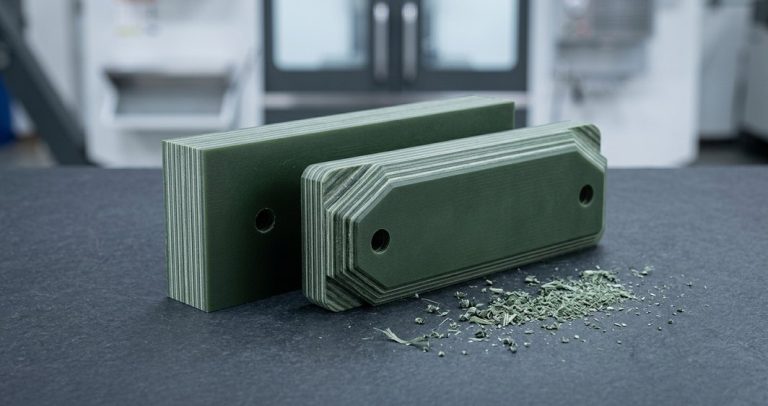 KantenversiegelungAm beliebtestenCNC-Bearbeitung plus Epoxid- oder Conformal-Beschichtung über den Faserenden für Vakuum- und Kryoteile.Angebot anfordern
-
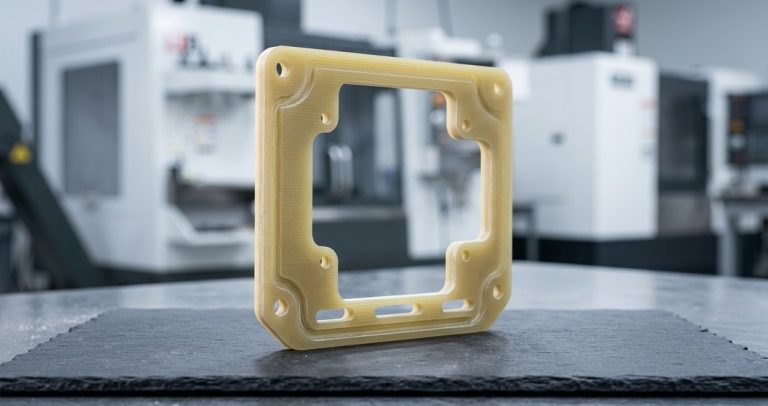 LackierenAm beliebtestenCNC-Bearbeitung plus Epoxid- oder Polyurethanlack, der nach leichtem Anschleifen der Oberfläche gut auf G10 haftet.Angebot anfordern
-
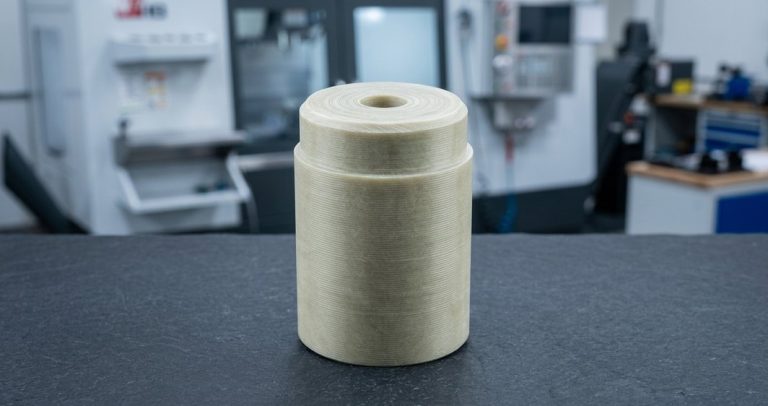 LasermarkierungAm beliebtestenCNC-Bearbeitung plus Lasermarkierung für Teilenummern und Warnhinweise auf Isolatoren und Vorrichtungen.Angebot anfordern
FAQs zur G10-Bearbeitung
Häufige Fragen von Ingenieuren, die Garolite G-10 Teile spezifizieren.
Weitere Materialien
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktgeeignete Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, geräuscharmes, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißpads, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationsschalen und Flugzeug-Halterungen: 170 °C Dauerbetrieb, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturgüten FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








