









Bearbeitung individueller Gehäuse
Bearbeitung individueller Gehäuse mit Lagerbohrungen nach H7, 0,01 mm Koaxialität und Wandstärken bis 0,8 mm. Standardtoleranz ±0.005 mm, keine Mindestbestellmenge, Prototypen in 3–5 Tagen.
-
±0.005 mm
Standardtoleranz
-
H7
Lagerbohrungen
-
3–5 Tage
Prototypenlieferung
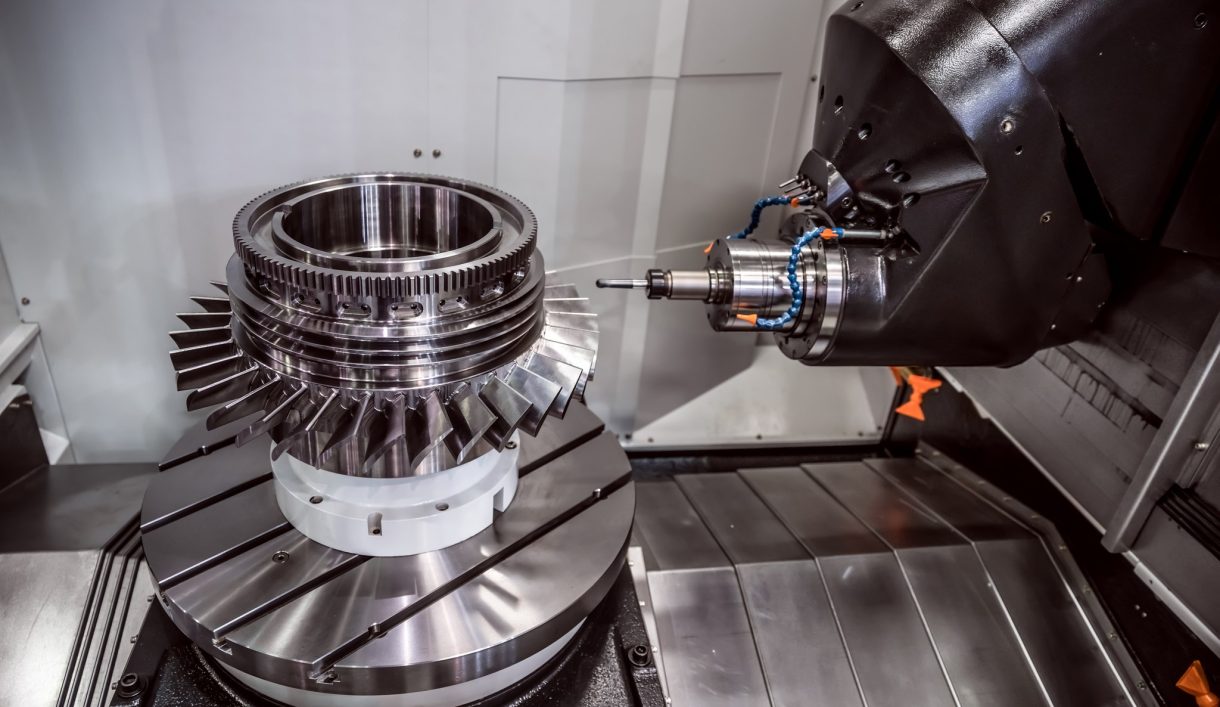

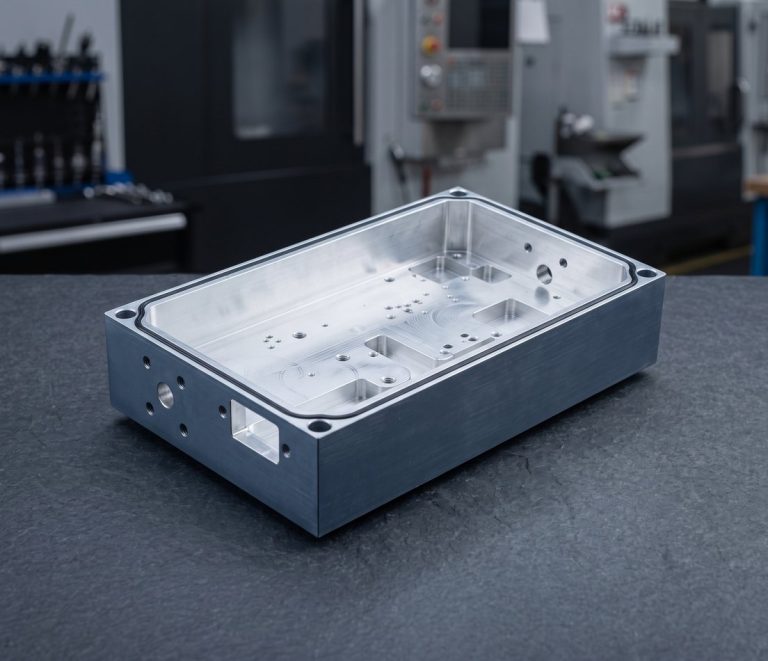
CNC-bearbeitete Gehäuse und Gehäusebau
DEK bearbeitet Motor-, Getriebe-, Aktor-, Sensor-, Kamera- und HF-Gehäuse sowie Elektronikgehäuse aus dem Vollen, in Aluminium, Edelstahl 304/316, Gusseisen und technischen Kunststoffen. Gehäuse sind eine der größten Familien in unserem Katalog für individuell CNC-bearbeitete Teile .
Ein Gehäuse muss Lager oder Platinen aufnehmen, abdichten und Wärme abführen, daher halten wir Dichtflächen auf 0,02 mm plan. Für dünnwandige Boxen oder Profile in Serie siehe Fertigung von Aluminiumboxen; der Leitfaden zu bearbeiteten Gehäusen bietet einen breiteren Überblick.
Gehäusetypen, die wir bearbeiten
Motor-, Getriebe-, Elektronik-, HF-, Sensor- und Lagergehäuse, gefräst aus Aluminium, Edelstahl, Gusseisen oder Kunststoff-Vollmaterial.
-
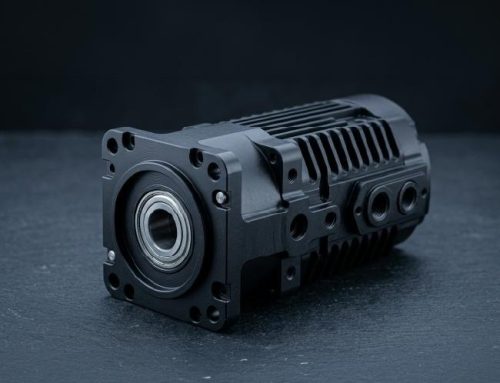 Motorgehäuse & LagerschildeLagerbohrungen, Kühlrippen und Statorsitze für Elektromotoren.
-
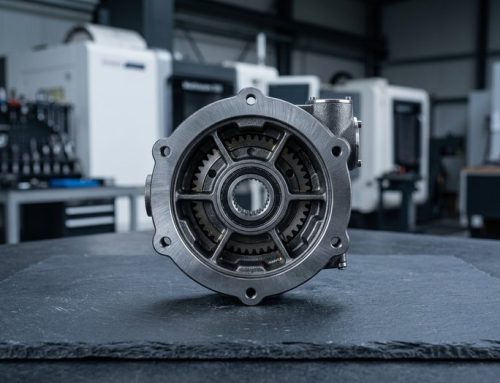 Getriebe- & AktorgehäuseGetriebe-, Aktor- und Gelenkgehäuse mit mehreren koaxialen Bohrungen.
-
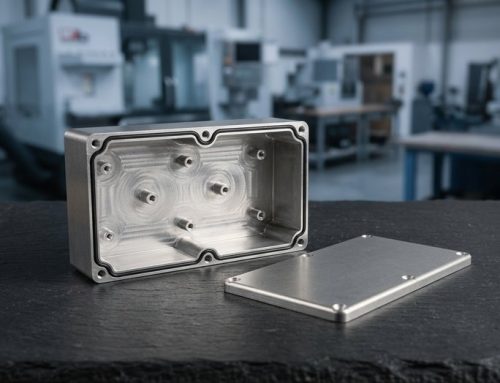 ElektronikgehäuseGehäuse aus dem Vollen mit Deckeln, O-Ring-Nuten, Aussparungen und PCB-Abstandsbolzen.
-
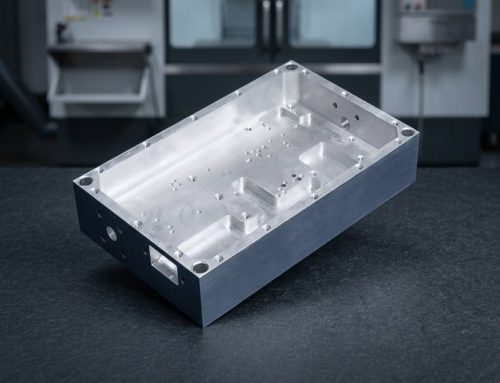 HF- & Hohlraumfilter-GehäuseHF- und Mikrowellengehäuse mit engen Hohlräumen und beschichteten Oberflächen.
-
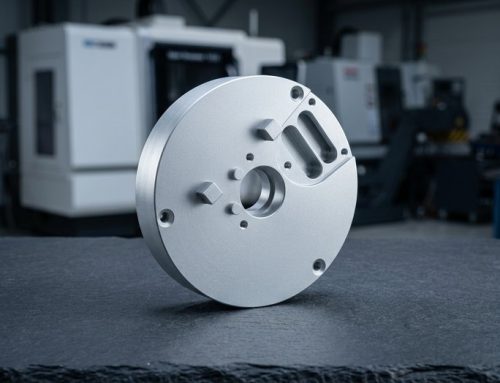 Sensor- & KameragehäuseSensor-, Kamera- und Lidargehäuse mit optischen Bohrungen und Linsensitzen.
-
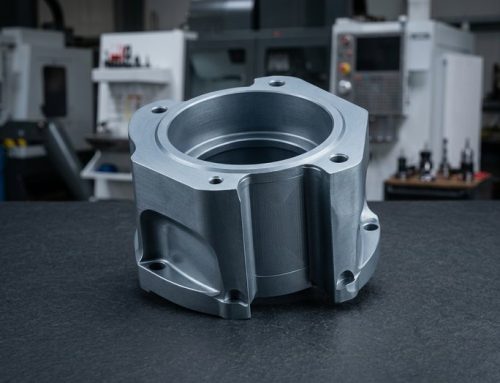 Lagergehäuse, VentilkörperLagergehäuse, Stehlager und Ventilkörper aus Stahl oder Eisen.


Gehäusewerkstoffe, Verfahren & Toleranzen
Werkstoffauswahl, Bearbeitungsroute, Toleranzen und Oberflächenveredelungen für Gehäuse aus dem Vollen – alles aus einem ingenieurgeprüften Workflow.
Konstruktionstipps für bearbeitete Gehäuse
Fünf Zeichnungsentscheidungen, die die Zykluszeit verkürzen und Bohrungen, Dichtungen und Kühlrippen bei kundenspezifischen Gehäusen innerhalb der Toleranz halten.
-

Großzügige Innenradien
Halten Sie Eckradien bei tiefen Taschen bei 3 mm oder größer; eine 1-mm-Ecke in einem 60-mm-Hohlraum erzwingt einen langsamen, ratternden Fräser.
-

Bohrungen von einer Seite
Bearbeiten Sie alle Lagerbohrungen von einer Seite, oder fügen Sie ein Passstiftpaar hinzu, damit beide Hälften als Baugruppe gemeinsam gebohrt werden können.
-

Platzierung der O-Ring-Nut
Legen Sie O-Ring-Nuten auf die Planfläche, nicht auf die Wand, und geben Sie der Nut einen Radius von 0,2 mm am Grund.
-

Proportionen der Kühlrippen
Halten Sie Kühlrippen bei mindestens 2 mm Dicke und nicht höher als das 4-Fache ihrer Dicke, um Rattern zu vermeiden.
-

Aufmaß für Harteloxieren
Lassen Sie 1,5 mm Aufmaß auf Dichtflächen, wenn harteloxiert wird; die Typ-III-Beschichtung trägt 25–50 µm pro Oberfläche auf.
Was Sie auf Ihrer Zeichnung angeben sollten
-
Lagerbohrungen
Geben Sie die Bohrungspassung (H7 Standard, H6 auf Anfrage) und die Koaxialität zwischen den Bohrungen an; 0,01 mm sind auf einem gemeinsamen Bezug erreichbar.
-
Dichtflächen
Kennzeichnen Sie Dichtflächen und O-Ring-Nuten: Planheit 0,02 mm, Nutbreite und -tiefe ±0,02 mm, Ra 0.4 µm auf Dichtflächen.
-
Veredelung und Maskierung
Geben Sie die Eloxierart oder den Chemfilm an sowie die Oberflächen, die für die EMI-Erdung leitfähig bleiben müssen.
-
Gewinde und Anschlüsse
Listen Sie Gewindegrößen (M2–M20 6H) und NPT/BSPP-Anschlüsse für Kabelverschraubungen und Fittings auf, plus die benötigte Stückzahl.
Anwendungen & Branchen
Gelenk- und Antriebsgehäuse für die Robotik, Gehäuse für Elektronik und Telekommunikation, Motorgehäuse für Antriebe der neuen Energien, dichte Gehäuse für Medizingeräte.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Fittings nach AS9100D, aus 7075 Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilPrototypen und Sensor-, Ventilgehäuse sowie Wellen in Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht ohne Steifigkeitsverlust zu reduzieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie auf Korrosionsbeständigkeit ausgelegt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsteile und Hydraulikanschlüsse aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware mit sichtbarer bearbeiteter Oberfläche, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem Legierungsstahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Bearbeitung individueller Gehäuse
Gehäuse legen jede Schwäche einer Werkstatt offen: dünne Wände, tiefe Taschen und Bohrungsausrichtung. So kontrollieren wir sie.
-

Manuelle Zeichnungsprüfung
Ingenieure prüfen jede Zeichnung vor dem Angebot und weisen auf jede Taschentiefe oder Wand hin, die die Toleranz nicht halten wird.
-

CMM-verifizierte Bohrungen
Lagerbohrungen werden auf dem CMM gegen H7-Passungen und 0.01 mm Koaxialität geprüft, bevor die Teile die Werkstatt verlassen.
-

Planare Dichtflächen
Dichtflächen werden auf einer Messplatte auf 0.02 mm Ebenheit geprüft, damit Dichtungen und O-Ringe beim ersten Mal dicht schließen.
-

Dünne Wände gehalten
Wände bis 0.8 mm in Aluminium, 1.5 mm bei Taschen tiefer als 50 mm, mit Taschen bis zum 6-fachen Werkzeugdurchmesser.

Berichte vor dem Versand
Fotos und Prüfberichte werden vor jedem Versand gesendet, unter ISO 9001:2015-, ISO 13485- und AS9100D-zertifizierten Qualitätssystemen, sodass Sie Gehäuse vor der Auslieferung freigeben.
Zertifizierte Qualität für jedes Gehäuse
Gehäuse werden unter ISO 9001:2015, ISO 13485 und AS9100D bearbeitet und geprüft.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Gehäusewerkstoffe und Oberflächenveredelungen
Aluminium, Edelstahl, Gusseisen, Magnesium und Kunststoffe, kombiniert mit Veredelungen, die auf die von uns bearbeiteten Gehäuse aufgebracht werden.
Oberflächenveredelungen
Technische Kunststoffe
Benötigen Sie eine andere Legierung oder Oberflächenveredelung? Fragen Sie unsere Ingenieure.
Alle WerkstoffeHäufig gestellte Fragen
Antworten zu Gehäusekonstruktionen, Toleranzen bei Motorgehäusen und Oberflächenveredelung.
Angebot für die Bearbeitung individueller Gehäuse anfordern
Senden Sie eine STEP-Datei sowie eine Zeichnung mit Lagerbohrungen, Dichtflächen, Oberflächenveredelung und Stückzahl. Jedes Angebot wird von einem Ingenieur geprüft.
- Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
- Komplexe 5-Achs-Gehäuse: bis zu 3 Tage
- keine Mindestbestellmenge, Prototypen in 3–5 Tagen
- Kritische Maße auf ±0,005 mm eingehalten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








