









Was ist 5-Achs-CNC-Bearbeitung? Definition, Achsen und Vorteile erklärt

VERFASST VON
Bing
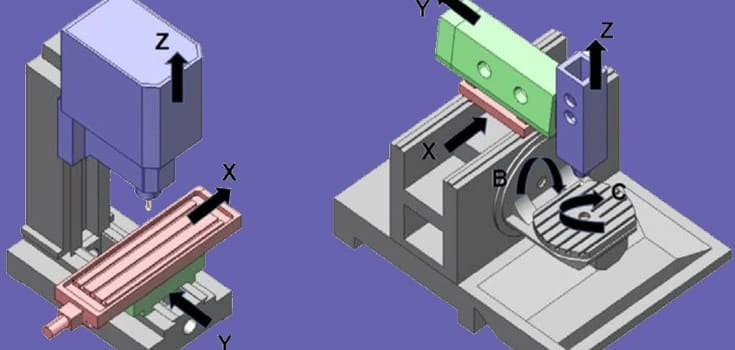
Die 5-Achs-CNC-Bearbeitung ist ein Metallbearbeitungsverfahren, bei dem ein Schneidwerkzeug (oder das Werkstück) entlang von fünf koordinierten Achsen bewegt wird – drei linear (X, Y, Z) und zwei rotatorisch (typischerweise A und B oder B und C) –, sodass ein Bauteil aus nahezu jedem Winkel bearbeitet werden kann, ohne es auszuspannen und neu aufzunehmen. Für Einkäufer, die entscheiden müssen, ob ein Bauteil dieses Verfahren benötigt, ist nicht die Achsenzahl selbst die entscheidende Frage, sondern ob Ihre Geometrie, Ihr Toleranzstapel oder die Anzahl der Aufspannungen es rechtfertigen. DEK betreibt 5-Achs-Serienbearbeitung parallel zu 3- und 4-Achs-Anlagen, daher basiert der folgende Vergleich auf dem, was sich in der Fertigung tatsächlich ändert, und nicht auf Verkaufsprospekten.
Was ist 5-Achs-CNC-Bearbeitung?
Die 5-Achs-CNC-Bearbeitung ist ein subtraktives Fertigungsverfahren, bei dem das Schneidwerkzeug und/oder der Werkstücktisch zusätzlich zum standardmäßigen linearen Verfahrweg in X, Y und Z um zwei rotatorische Achsen schwenken können. Diese Freiheit der fünften Achse ermöglicht es dem Werkzeug, sich einem Werkstück aus zusammengesetzten Winkeln zu nähern: Seitenflächen, Hinterschneidungen und konturierte Flächen, die eine 3-Achs-Maschine nur durch Wenden und erneutes Spannen des Bauteils erreichen kann.
Für Einkäufer von Auftragsfertigung zählt nicht die Mechanik der Maschine, sondern die Konsequenz für den Workflow: Ein Bauteil, das auf einer 3-Achs-Maschine zwei, drei oder mehr separate Aufspannungen benötigen würde, kann auf einer 5-Achs-Maschine oft in einer einzigen Aufspannung fertig bearbeitet werden. Weniger Aufspannungen bedeuten weniger Gelegenheiten für Ausrichtfehler – deshalb ist die 5-Achs-Bearbeitung die Standardwahl für Bauteile mit engen Lagetoleranzen zwischen Merkmalen auf unterschiedlichen Flächen.
Welche sind die 5 Achsen einer CNC-Maschine?
Die fünf Achsen teilen sich in zwei Gruppen auf:
| Achse | Typ | Bewegung |
|---|---|---|
| X | Linear | Horizontal, seitlich |
| Y | Linear | Horizontal, vorne und hinten |
| Z | Linear | Vertikal, auf und ab (Werkzeugtiefe) |
| A | Rotatorisch | Rotation um die X-Achse |
| B (oder C) | Rotatorisch | Rotation um die Y- oder Z-Achse |
Das konkrete rotatorische Achsenpaar hängt von der Konfiguration der Maschine ab: Bei einigen Maschinen schwenkt der Spindelkopf, bei anderen schwenkt oder dreht sich der Tisch, und manche tun beides. Für Ihr Bauteil zählt das Ergebnis: Das Werkzeug kann in praktisch jedem zusammengesetzten Winkel in kontinuierlicher Bewegung an das Werkstück herangeführt werden, ohne dass ein Mensch das Bauteil umpositionieren muss.
So funktioniert die 5-Achs-Bearbeitung: 3+2-Positionierung vs. simultane Bewegung
Nicht jede „5-Achs“-Arbeit läuft gleich ab, und dieser Unterschied ist wichtig, wenn Sie ein Angebot oder einen Bearbeitungsplan bewerten:
3+2-Positionierung (5-seitig): Die beiden rotatorischen Achsen bringen das Bauteil in einen festen Winkel, verriegeln es, und anschließend bearbeitet die Maschine mit standardmäßiger 3-Achs-Bewegung. Dies ist der häufigere Modus für prismatische Bauteile (Halterungen, Gehäuse, Verteiler), bei denen mehrere Flächen bearbeitet werden müssen, die Schnitte selbst aber gerade oder einfache Konturen sind. Er ist einfacher zu programmieren und mechanisch weniger anspruchsvoll für die Maschine.
Simultane 5-Achs-Bewegung: Alle fünf Achsen bewegen sich gleichzeitig und kontinuierlich, während das Werkzeug schneidet. Dies ist erforderlich für echte Freiformflächen (Laufradschaufeln, Turbinenkomponenten, geformte Werkzeuge), bei denen die Werkzeugbahn selbst einer gekrümmten, geneigten Bahn folgt, statt zwischen festen Positionen zu springen. Es erfordert eine anspruchsvollere CAM-Programmierung und Maschinensteifigkeit, ist aber die einzige Möglichkeit, bestimmte organische oder aerodynamische Oberflächen mit gleichbleibendem Profil zu erzeugen.
Die meisten realen Serienaufträge nutzen innerhalb derselben Aufspannung eine Mischung aus beidem: 3+2 für die ebenen und gebohrten Flächen, simultane Bewegung für die konturierten.
Vorteile der 5-Achs-CNC-Bearbeitung
- Genauigkeit in einer Aufspannung. Die Bearbeitung mehrerer Flächen ohne Ausspannen des Bauteils eliminiert den Positionierungsfehler von Aufspannung zu Aufspannung, der sich über wiederholte Rüstvorgänge summiert; DEK hält bei komplexer 5-Achs-Geometrie eine Profilgenauigkeit von ±0.01 mm.
- Fähigkeit für komplexe Geometrien. Zusammengesetzte Winkel, tiefe Taschen und Hinterschneidungen, die auf einer 3-Achs-Maschine kundenspezifische Vorrichtungen oder eine zweite Operation erfordern würden, sind direkt erreichbar.
- Kürzere Zykluszeit bei komplexen Bauteilen. Weniger Aufspannungen bedeuten weniger unproduktive Zeit für das Indexieren, Ausrichten und erneute Nullpunkt-Setzen des Bauteils zwischen den Operationen.
- Bessere Oberflächenkonsistenz bei der Endbearbeitung. Bauteile mit kontinuierlich ineinander übergehenden Konturen lassen sich gleichmäßiger bearbeiten, was besonders dann zählt, wenn das Teil anschließend einen Veredelungsprozess wie Galvanisieren oder Vakuum-Metallisierungdurchläuft; eine gleichmäßige Substratoberfläche reduziert sichtbare Defekte nach der Beschichtung.
- Keine Kompromisse bei der Wandgeometrie. Dünnwandige oder verrippte Strukturteile, deren Steifigkeit von der Querschnittsgeometrie abhängt, lassen sich ohne die wiederholte Einspannbelastung bearbeiten, die Verzug riskiert – relevant, wenn Torsionssteifigkeit eine Designanforderung für das Teil ist.
Der Kompromiss ist jedoch real: 5-Achs-Maschinenzeit und Programmierung sind teurer als bei 3 Achsen, daher ist es nicht die richtige Wahl für einen einfachen Halter, der nur Bohrungen auf zwei Flächen benötigt.
5-Achs- vs. 3-Achs- vs. 4-Achs-Bearbeitung
| Kriterium | 3-Achs | 4-Achs | 5-Achs |
|---|---|---|---|
| Achsen | X, Y, Z | X, Y, Z + 1 Rotationsachse | X, Y, Z + 2 Rotationsachsen |
| Aufspannungen für Mehrflächen-Teile | Mehrere (manuelles Umspannen) | Weniger als 3-Achs | Oft nur eine |
| Am besten geeignet für | Ebene/prismatische Flächen, Taschen, einfache Bohrungen | Zylindrische Teile, radiale Merkmale, indexierte Flächen | Verbundwinkel, konturierte Oberflächen, enge Toleranzen über mehrere Merkmale hinweg |
| Programmieraufwand | Am niedrigsten | Mittel | Am höchsten |
| Typischer Kostentreiber | Niedrigste Maschinenzeit | Mittel | Höchste Maschinenzeit, ausgeglichen durch weniger Aufspannungen |
Wenn Ihr Teil im Wesentlichen flach ist und Merkmale auf einer oder zwei parallelen Flächen aufweist, erledigt 3-Achs-Bearbeitung die Aufgabe günstiger. Handelt es sich um ein rotationssymmetrisches Teil mit radialen Bohrungen oder Planflächen, ist 4-Achs-Bearbeitung oft der optimale Kompromiss. 5 Achsen rechtfertigen den Aufpreis, wenn Merkmale über mehrere Flächen mit Verbundwinkeln verteilt sind und die Positionstoleranz zwischen ihnen ohne erneutes Umspannen eingehalten werden muss.
Typische Anwendungen und Branchen
5-Achs-Bearbeitung kommt überall dort zum Einsatz, wo die Geometrie komplex ist und Positionsfehler zwischen den Aufspannungen nicht tolerierbar sind:
- Luft- und Raumfahrt: Strukturträgerteile und Kabineninnenraumkomponenten mit konturierten Kanten und Befestigungsmerkmalen in Verbundwinkeln.
- Medizintechnik: Implantate und Instrumentenkomponenten, bei denen die Toleranz zwischen Merkmalen über mehrere Flächen in einer einzigen Aufspannung eingehalten werden muss.
- Energie: Zylinder, Stangen und andere Präzisionskomponenten mit genauen Spezifikationen über mehrere Flächen hinweg.
- Robotik und Industrieausrüstung: Gehäuse und Strukturhalter mit Montageflächen in nicht orthogonalen Winkeln.
- Landwirtschaft: Struktur- und Antriebskomponenten profitieren von derselben Einzelaufspannungs-Genauigkeit wie bei der CNC-Bearbeitung in der Landwirtschaft, wo Teile oft robuste Werkstoffspezifikationen mit engen Passungstoleranzen kombinieren.
Manche 5-Achs-Teile benötigen nach der Bearbeitung zudem einsatzgehärtete Oberflächen (beispielsweise Verschleißflächen an Zahnrädern oder Stiften), was ein separater Wärmebehandlungsschritt nach der Bearbeitung ist und nicht Teil des 5-Achs-Prozesses selbst.
Ist 5-Achs-Bearbeitung das Richtige für Ihr Teil?
Wählen Sie 5 Achsen, wenn Ihr Teil Merkmale auf mehreren nicht parallelen Flächen, enge Positionstoleranzen zwischen diesen Merkmalen oder eine konturierte Oberfläche mit Verbundwinkeln aufweist, die sich nicht mit geradlinigen 3-Achs-Durchläufen herstellen lässt. Wählen Sie 3 oder 4 Achsen bei einfacherer Geometrie; für 5-Achs-Maschinenzeit zu zahlen, wenn das Teil sie nicht benötigt, verursacht nur zusätzliche Kosten.
Wenn Ihre Zeichnung Verbundwinkel, Hinterschneidungen oder Toleranzangaben über mehrere Flächen enthält, decken unsere 5-Achs-CNC-Bearbeitungsdienste Materialien von Aluminium und Edelstahl bis Titan und Inconel ab, ohne Mindestbestellmenge. Senden Sie Ihre CAD-Datei über die Kontaktseite von DEK für eine Prüfung, welche Achskonfiguration tatsächlich zum Teil passt, bevor Sie sich auf Werkzeug- oder Vorrichtungskosten festlegen.
Häufig gestellte Fragen
Was sind die 5 Achsen an einer CNC-Maschine?
Drei Linearachsen (X, Y und Z) steuern die seitliche, vor- und rückwärtige sowie vertikale Werkzeugbewegung. Zwei Rotationsachsen, üblicherweise als A und B (oder B und C, je nach Maschine) bezeichnet, neigen den Spindelkopf und/oder den Tisch, sodass das Werkzeug Verbundwinkel erreichen kann, ohne das Teil neu zu positionieren.
Wie viel kostet eine 5-Achs-CNC?
Die Investition in 5-Achs-Maschinen und die Programmierzeit sind höher als bei 3-Achs-Bearbeitung, aber die Stückkosten hängen vollständig von Ihrer Geometrie, Ihrem Material, Ihrer Toleranz und Ihrem Volumen ab; es gibt keinen festen Wert, der für alle Teile gilt. Fordern Sie ein Angebot an über DEK's 5-Achs-Bearbeitung für die Preisgestaltung zu Ihrer spezifischen Zeichnung.
Ist 5-Achs-CNC-Bearbeitung schneller?
Bei komplexen Teilen mit Merkmalen auf mehreren Seiten ja: Eine einzige 5-Achs-Aufspannung ersetzt mehrere 3-Achs-Aufspannungen und eliminiert das Umspannen und Neuausrichten vollständig aus dem Prozess. Bei einfacher, einseitiger Geometrie ist die 3-Achs-Bearbeitung in der Regel schneller und günstiger, da sie unnötige Programmierung der Rotationsachsen vermeidet.
Gibt es eine 6-Achs-CNC-Maschine?
Ja. Eine 6-Achs-Konfiguration fügt eine weitere Rotations- oder Linearachse über die standardmäßigen fünf hinaus hinzu, häufig in Kombination mit Roboterarmen oder spezialisierten Dreh-Fräs-Maschinen für noch komplexere oder kontinuierliche Werkzeugausrichtungen. Dies ist eine Steigerung der Fähigkeiten, die hauptsächlich für hochspezialisierte Teile relevant ist, keine typische Anforderung für die meisten CNC-Arbeiten.

VERFASST VON
Bing leitet die tägliche Produktion, einschließlich Terminplanung, Workflow-Koordination und Steuerung der Werkstatt. Er verfügt über fundierte Erfahrung in Bearbeitungsprozessen, Werkzeugen und praktischer Problemlösung. In seiner Freizeit unternimmt er gerne Erkundungstouren und Abenteuerreisen.
Ähnliche Beiträge
-
 14 Arten von Bohrungen im Maschinenbau
-
 Leitfaden zur In-Mold-Etikettierung (IML): Alles, was Sie wissen müssen
-
 Dichte von Kupfer: Alles, was Sie wissen müssen
-
 Density of Iron : A Comprehensive Ratgeber
-
 Was ist eine Spannungs-Dehnungs-Kurve: Diagramm und Typen
-
 Was ist Verzahnungsfräsen: Verfahren, Arten & Anwendungen
-
 Was ist Geradheit in GD&T: Grundlegende Konzepte
-
 Alles, was Sie über die CNC-Bearbeitung von Polypropylen wissen müssen
-
 Was ist NC-Bearbeitung: Verfahren, Typen, Anwendungen

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








