









14 Arten von Bohrungen im Maschinenbau
VERFASST VON
Kim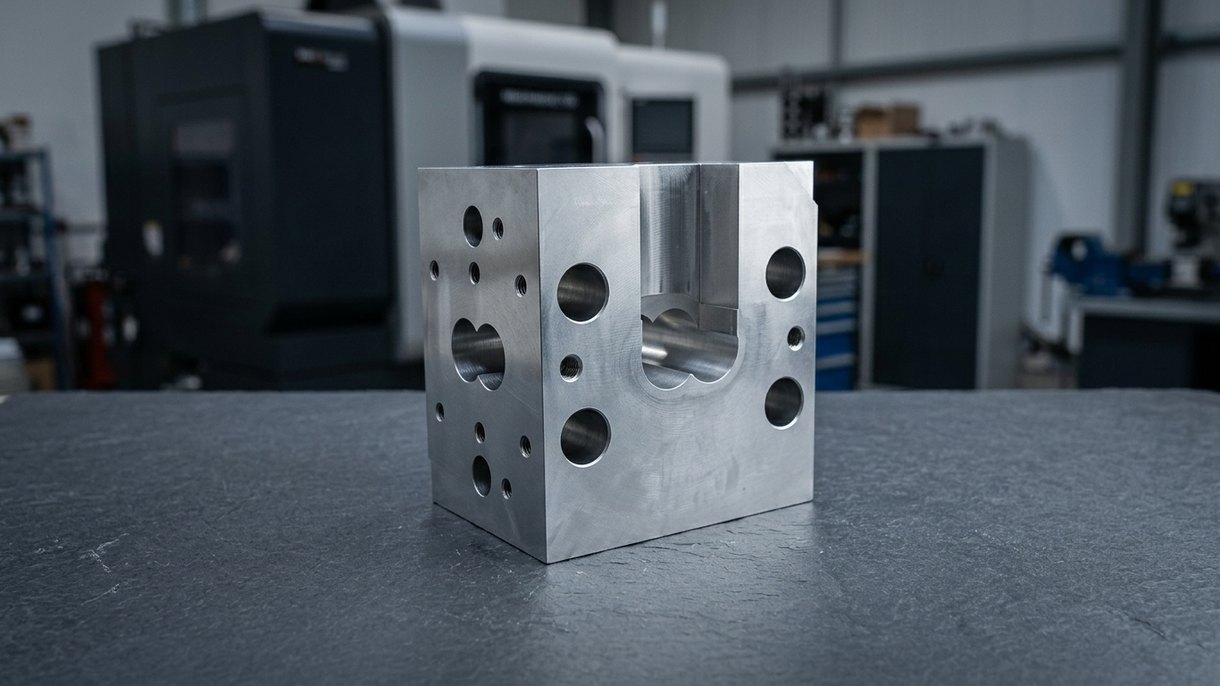
Bohrungen gehören zu den häufigsten Merkmalen im Maschinenbau und in der Fertigung. Sie begegnen Ihnen fast überall – doch nicht jede Bohrung ist gleich. Manche dienen der Aufnahme von Schrauben, andere der präzisen Ausrichtung und wieder andere dem Durchfluss von Fluiden.
In diesem Leitfaden erfahren Sie mehr über die verschiedenen Arten von Bohrungen im Maschinenbau.
Was ist ein Bohrungsmerkmal im Maschinenbau?
Eine Bohrung ist ein Schnitt oder eine Öffnung in einem Material, die üblicherweise durch Bohren, Stanzen oder Gießen entsteht. Bohrungen erfüllen viele Zwecke, darunter Befestigung, Gewichtsreduzierung, Belüftung und die Ausrichtung von Bauteilen.
Größe, Form und Tiefe einer Bohrung hängen von ihrer Funktion im Design ab. Ingenieure verwenden Standardbegriffe zur Definition von Bohrungen wie Durchmesser, Tiefe, Senkung, Zylindersenkung und Toleranz. Diese Angaben stellen sicher, dass Bohrungen korrekt mit anderen Komponenten zusammenpassen.
Passungen, Bemaßungsangaben und Toleranzen von Bohrungen im Maschinenbau
Beim Konstruieren von Bohrungen müssen Sie Passungen, Bemaßungsangaben und Toleranzen berücksichtigen. Wir erläutern sie im Folgenden näher.
Passungen
Wenn Sie eine Bohrung in ein Bauteil einbringen, muss diese häufig zu einem anderen Teil passen, etwa einer Welle oder einer Schraube. Die Art und Weise, wie diese Teile zusammenpassen, wird als Passung bezeichnet. Es gibt drei Hauptarten von Passungen:
Spielpassung – Die Bohrung ist etwas größer als die Welle, sodass sich die Welle frei bewegen kann.
Presspassung – Die Bohrung ist kleiner als die Welle, sodass die Welle mit Kraft eingefügt werden muss.
Übergangspassung – Die Größen von Bohrung und Welle liegen sehr nah beieinander, sodass die Passung je nach Toleranz eng oder locker ausfallen kann.
Bemaßungsangaben
Bemaßungsangaben sind die Art und Weise, wie Ingenieure Bohrungen auf technischen Zeichnungen kennzeichnen. Sie umfassen Symbole und Maße wie Durchmesser, Tiefe und besondere Merkmale (etwa Gewinde oder Senkungen). Diese Angaben helfen Ihnen, präzise Bohrungen zu fertigen.
Toleranzen
Toleranzen sind kleine zulässige Abweichungen in Größe und Form der Bohrung. Keine Bohrung ist perfekt, doch Toleranzen stellen sicher, dass sie nah genug an den Vorgaben liegt, um korrekt zu funktionieren.
Sie regeln, wie breit die Bohrung ist, wie tief sie reicht, wie die Kanten der Bohrung geformt sind und wie rund und gerade die Bohrung ist. So wird gewährleistet, dass Bohrungen in ihrem endgültigen Einsatz korrekt funktionieren.
14 Arten von Bohrungen im Maschinenbau
Jede Art von Bohrung erfüllt einen bestimmten Zweck – wir behandeln sie im Folgenden.
1. Einfache Bohrung
Eine einfache Bohrung ist eine runde Öffnung, die entweder vollständig durch ein Material verläuft oder in einer bestimmten Tiefe endet. Sie hat von oben bis unten denselben Durchmesser.
Einfache Bohrungen dienen der Montage oder dem Freigang. Ingenieure kennzeichnen sie auf Zeichnungen mit dem Symbol „Ø“. Sie können sie mit Standardbohrern bohren.
2. Sacklochbohrung
Eine Sacklochbohrung verläuft nicht durch die gesamte Materialdicke. Sie endet in einer bestimmten Tiefe und hat nur eine Öffnung. Ingenieure kennzeichnen sie auf Zeichnungen mit „↓“, etwa „Ø 30 ↓ 12mm“ für eine 30 mm große Bohrung mit 12 mm Tiefe.
Das Bohren von Sacklöchern kann knifflig sein, da sich Material ansammeln und den Bohrer brechen kann. Sie eignen sich für die Montage, Befestigung und Gewichtsreduzierung.
3. Gewindebohrungen
Eine Gewindebohrung hat ein Innengewinde, sodass eine Schraube oder ein Bolzen ohne Mutter eingefügt werden kann. Spezielle Werkzeuge wie Gewindefräser oder Gewindeeinsätze erzeugen diese Bohrungen.
Ingenieure kennzeichnen sie auf Zeichnungen mit „Ø“ oder „M“. „M“ wird für metrische Gewinde verwendet, und die Zahl dahinter gibt die Gewindegröße an.
4. Durchgangsbohrung
Eine Durchgangsbohrung verläuft vollständig durch das Material. Sie wird auf Zeichnungen als „Ø Durchmesser Thru“ gekennzeichnet. Beispielsweise bedeutet „Ø 30 Thru“ eine 30 mm große Bohrung, die vollständig durchgeht.
Diese Bohrungen dienen der Fluidführung, der Verkabelung und der Befestigung. Sie können sie mit einem Bohrer oder durch Stanzen des Materials erzeugen.
5. Unterbrochene Bohrung
Eine unterbrochene Bohrung ist eine Bohrung, die durch ein anderes Merkmal wie eine Nut oder eine weitere Bohrung teilweise verdeckt oder unterbrochen wird. Sie bleibt auch nach dem Durchlaufen des unterbrochenen Abschnitts ausgerichtet.
Diese Bohrungen sind bei Lagersitzen, Positionierstiften und verdeckten Schrauben üblich. Obwohl sie kompliziert erscheinen, lassen sie sich in separaten Schritten ohne zusätzliches Umspannen bohren.
6. Gewindebohrungen zum Gewindeschneiden
Ein Gewindebohrloch ähnelt einem Gewindeloch, wird jedoch mit einem Gewindebohrer anstelle von Einsätzen oder Gewindefräsern erzeugt. Alle Gewindebohrlöcher sind Gewindelöcher, aber nicht alle Gewindelöcher sind Gewindebohrlöcher.
Ingenieure kennzeichnen sie mit „M“, gefolgt von Durchmesser, Steigung und Gewindetiefe. Beispielsweise bedeutet „M6 1.5 10“ ein Loch mit 6 mm Durchmesser, 1,5 mm Gewindesteigung und 10 mm Tiefe.
7. Konische Bohrungen
Eine konische Bohrung hat einen Durchmesser, der von einem Ende zum anderen allmählich abnimmt. Diese Bohrungen werden in Pressverbindungen, Fluidsystemen und Hochdruckdichtungen eingesetzt.
Ingenieure messen sie anhand des Kegelwinkels (in Grad) und kennzeichnen sie auf Zeichnungen mit einem Dreieck, durch das eine Linie verläuft.
8. Zylindersenkungen
Eine Zylindersenkung hat oben einen breiteren Abschnitt mit flachem Boden, damit Schraubenköpfe (z. B. von Bolzen) bündig mit der Oberfläche abschließen. Dadurch werden Baugruppen stabiler und optisch ansprechender.
Das Symbol für Zylindersenkungen ist „⌴“, gefolgt vom Lochdurchmesser, z. B. „⌴Ø20“ für eine Zylindersenkung von 20 mm.
9. Kegelsenkungen
Eine Kegelsenkung hat oben einen konischen (angewinkelten) Abschnitt, damit Senkkopfschrauben bündig mit der Oberfläche abschließen. Sie ähnelt einer Zylindersenkung, hat jedoch eine schräge Kante. Das Symbol für eine Kegelsenkung ist „⌵“ in Zeichnungen.
10. Senkungen mit Kegelwinkel
Eine Senkung mit Kegelwinkel hat eine konische Öffnung zur Aufnahme von Verbindungselementen wie Nieten oder Bolzen. Diese Konstruktion sorgt dafür, dass Verbindungselemente bündig abschließen, und verbessert Festigkeit und Aussehen einer Baugruppe. Sie ähnelt einer Kegelsenkung, der Kegel ist jedoch in der Regel weniger steil.
11. Plansenkungen
Eine Plansenkung ist eine flache Zylindersenkung, die eine glatte, ebene Auflagefläche für einen Bolzen oder eine Unterlegscheibe schafft. Sie gewährleistet eine gleichmäßige Druckverteilung und verhindert Schäden an Verbindungselementen. Ingenieure verwenden „⌴ SF“ als Beschriftung in Zeichnungen.
12. Durchgangslöcher für Schrauben
Ein Durchgangsloch für Schrauben ist etwas größer als die Schraube, die es aufnimmt, sodass die Schraube frei hindurchgeführt werden kann. Dies erleichtert Montage und Demontage. Die Lochgröße wird berechnet mit:
Durchgangslochgröße = (Schraubendurchmesser + Schraubenkopfdurchmesser) / 2
13. Reibahlenbohrungen
Eine Reibahlenbohrung ist eine einfache Bohrung, die mit einer Reibahle nachbearbeitet wurde, um einen hochpräzisen Durchmesser und eine glatte Oberfläche zu erzielen. Reibahlenbohrungen werden eingesetzt, wenn enge Toleranzen erforderlich sind.
14. Überlappende Bohrungen
Eine überlappende Bohrung entsteht, wenn sich zwei Bohrungen teilweise oder vollständig schneiden. Diese finden sich häufig in der Blechbearbeitung und in komplexen Baugruppen. Überlappende Bohrungen können die Materialfestigkeit verringern, sodass gegebenenfalls eine Verstärkung erforderlich ist.
Gängige Verfahren zur Bohrungsbearbeitung
Es gibt mehrere Möglichkeiten, Bohrungen in der Technik zu erzeugen. Hier sind die gängigsten Verfahren:
CNC-Fräsen
CNC-Fräsmaschinen verwenden verschiedene Schneidwerkzeuge, darunter Bohrer, Schaftfräser und Planfräser, um Bohrungen zu erzeugen. Diese Maschinen können durch programmierte Anweisungen komplexe Bohrungsformen, auch nicht kreisförmige, herstellen.
CNC-Fräsen ist nützlich, weil es mehrere Aufgaben in einer Aufspannung erledigen kann, darunter Bohren, Reiben, Zylindersenken und Taschenfräsen sowie weitere Bearbeitungsvorgänge.
CNC-Bohren
CNC-Bohren ist eine schnelle und präzise Methode zur Herstellung kreisförmiger Bohrungen. Der Prozess beginnt mit der Konstruktion der Bohrung in einer Software, der Umwandlung in ein maschinenlesbares Format (STEP- oder STL-Datei) und der Ausführung des Programms.
Der Bohrer dreht sich und bewegt sich nach unten, um in das Material zu schneiden. Je nach Anwendung gibt es verschiedene Arten von CNC-Bohrmaschinen, wie Reihenbohrmaschinen, Radialbohrmaschinen und Mikrobohrmaschinen.
CNC-Gewindebohren
CNC-Gewindebohren wird verwendet, um Innengewinde in Bohrungen zu erzeugen. Es kommen Gewindebohrer und Schneideisen zum Einsatz, um Gewinde zu schneiden, damit Schrauben oder Bolzen eingeführt werden können. Dieses Verfahren wird häufig für Befestigungsbohrungen in mechanischen Baugruppen verwendet.
EDM-Bohren
EDM-Bohren (Electrical Discharge Machining) ist ein berührungsloses Verfahren zur Bohrungsherstellung. Statt eines Bohrers wird eine Drahtelektrode verwendet, die in einem dielektrischen Fluid einen elektrischen Funken erzeugt. Der Funke schmilzt das Material und erzeugt eine Bohrung.
Dieses Verfahren eignet sich hervorragend für winzige Bohrungen (ab 0,065 mm) und funktioniert gut bei harten Materialien – solange sie elektrisch leitfähig sind. Es ist nützlich für die Herstellung von Mikrobohrungen und gekrümmten Bohrungen in der Luft- und Raumfahrt, der Medizintechnik und der Präzisionsindustrie.
Ausbohren
Bohren ist ein Verfahren, mit dem ein Loch vergrößert oder seine Genauigkeit verbessert wird. Statt ein neues Loch zu bohren, nehmen Sie ein vorhandenes Loch und entfernen mit einem einschneidigen Werkzeug Material. Das Bohren können Sie auf Drehmaschinen, Fräsmaschinen oder Bohrwerken durchführen. Diese Methode ist besonders nützlich, wenn Sie große Löcher erzeugen oder die Größe sehr präzise halten müssen.
Das Bohren stellt außerdem sicher, dass das Loch perfekt rund und ausgerichtet ist, was für hochpräzise Teile wichtig ist.
Wie wählen Sie den richtigen Lochtyp in der Bearbeitung aus?
Die Wahl des falschen Lochtyps kann zu Fehlausrichtung, schwacher Struktur, Montagefehlern oder einem nicht funktionsfähigen Produkt führen. Deshalb finden Sie hier einige Punkte, die Sie bei der Wahl des richtigen Lochtyps beachten sollten:
Zweck des Lochs
Überlegen Sie zunächst, warum Sie das Loch benötigen. Wenn es der Befestigung von Schrauben und Muttern dient, ist ein Gewindeloch die beste Wahl. Wenn es den Schmierstofffluss oder die Abdichtung ermöglichen soll, kann ein kegeliges oder gesenktes Loch besser geeignet sein. Für die Montage oder Ausrichtung ist ein einfaches Sackloch eine gute Option.
Lochgröße und -form
Berücksichtigen Sie als Nächstes den Durchmesser und die Tiefe des Lochs. Überlegen Sie, ob das Loch kreisförmig, quadratisch oder unregelmäßig geformt sein muss. Einige Lochtypen funktionieren nur mit bestimmten Formen und Größen.
Materialart
Die Art des Materials, mit dem Sie arbeiten, beeinflusst, wie das Loch hergestellt werden kann. Wenn das Material hart, spröde oder wärmeempfindlich ist, benötigen Sie möglicherweise spezielle Werkzeuge, um das Loch zu erzeugen. Harte Metalle erfordern möglicherweise Bohren oder EDM-Bohren, während weichere Materialien leichter gebohrt oder gefräst werden können.
Energiequelle und Maschinen
Denken Sie schließlich an die Maschine und die Energiequelle, die zum Bohren oder Bearbeiten des Lochs verfügbar sind. Eine schwache Energiequelle kann zu ungenauen Löchern und Materialaufbau führen, sodass das Loch unbrauchbar wird. Stellen Sie sicher, dass Ihre Maschinen und Werkzeuge den Lochtyp bewältigen können, den Sie erzeugen müssen.
Fazit
Löcher sind ein wichtiger Bestandteil von Konstruktion und Fertigung. Sie helfen bei der Befestigung, Ausrichtung, dem Fluidfluss und vielen anderen Funktionen. Bei DEKkönnen wir Ihnen helfen, präzise und hochwertige Löcher mit fortschrittlichem CNC-Fräsen, Bohren, EDM und Gewindeschneiden zu erzeugen. Kontaktieren Sie uns jetzt und lassen Sie uns bei Ihren Bearbeitungsanforderungen helfen.

VERFASST VON
Kim überwacht technische Aufgaben wie Prozessplanung, DFM-Prüfungen und die Lösung von Bearbeitungsherausforderungen. Er kennt sich mit komplexen Geometrien, Toleranzkontrolle und Details der CNC-Programmierung aus. Außerhalb der Arbeit schaut er gerne Snooker und spielt selbst.
Ähnliche Beiträge
-
 Streckgrenze von Aluminiumlegierungen: Der komplette Leitfaden
-
 Welche Farbe hat Titan: Alles, was Sie wissen müssen
-
 Alles Wissenswerte über Drahterodieren
-
 Stahl: Alles, was Sie wissen sollten
-
 Was ist Teflonbeschichtung: Vor- und Nachteile
-
 Schwarz eloxiertes Aluminium: Alles, was Sie wissen müssen – Einleitung
-
 Schmelzpunkt von Silikon: Der komplette Leitfaden
-
 Torsionssteifigkeit: Definition, Formeln und Anwendungen
-
 Textfräsen: Was Sie wissen müssen

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








