









Alles Wissenswerte über CNC-Fräsen

VERFASST VON
Bing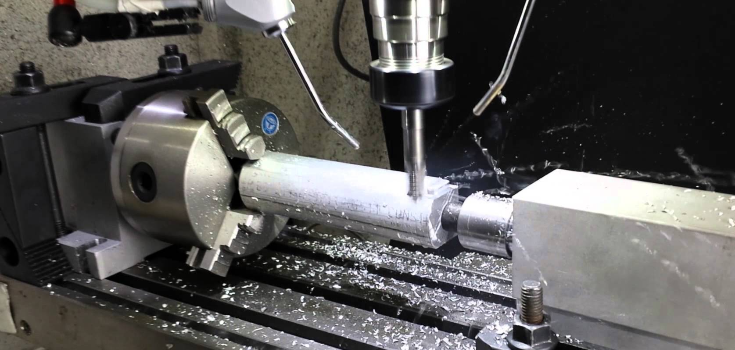
CNC-Fräsen ist ein subtraktives Fertigungsverfahren, bei dem ein computergesteuertes, rotierendes Schneidwerkzeug Material von einem massiven Block (als Werkstück oder Rohling bezeichnet) abträgt, um ein Bauteil mit präzisen Abmessungen und komplexer Geometrie herzustellen. Es ist das am weitesten verbreitete Bearbeitungsverfahren, um digitale Konstruktionen in funktionale Metall- und Kunststoffteile umzusetzen – von einfachen Halterungen bis zu mehrachsigen Luftfahrtgehäusen. Die Entscheidung für dieses Verfahren und gegen Drehen, Gießen oder 3D-Druck hängt von Geometrie, Toleranz und Stückzahl ab; die folgenden Abschnitte erläutern, wie der Prozess abläuft, auf welche Maschinen und Operationen er sich stützt, welche Werkstoffe sich gut bearbeiten lassen und wo die tatsächlichen Grenzen liegen.
Was ist CNC-Fräsen?
CNC-Fräsen ist ein Bearbeitungsverfahren, bei dem ein rotierendes Schneidwerkzeug, das an einer motorisierten Spindel montiert ist, über ein stillstehendes (oder langsam bewegtes) Werkstück fährt oder in dieses eintaucht, um Material abzutragen und die fertige Form freizulegen. „CNC“ steht für Computerized Numerical Control: Ein Computerprogramm steuert jede Bewegung des Werkzeugs und des Maschinentisches – das unterscheidet modernes Fräsen von manuell bedienten Fräsmaschinen und verleiht ihm seine Wiederholgenauigkeit über große Serien hinweg. Eine korrekt programmierte und ausgerüstete Einrichtung hält enge Positions- und Maßtoleranzen von Teil zu Teil ein – der Hauptgrund, warum sie für alles vorgesehen wird, was zuverlässig zu einem Gegenstück passen oder abdichten muss.
Fräsen und Drehen werden leicht verwechselt, da beide unter CNC-Bearbeitung als Oberbegriff fallen. Der Unterschied ist einfach: Beim Fräsen rotiert das Schneidwerkzeug, während das Werkstück in der Regel stillgehalten oder langsam darunter bewegt wird; beim Drehen rotiert das Werkstück selbst auf einer Drehmaschine, während ein stillstehendes Werkzeug in es einschneidet. Diese kinematische Differenz ist der Grund, warum sich Fräsen für ebene Flächen, Taschen, Nuten und unregelmäßige 3D-Konturen eignet, während Drehen die natürliche Wahl für runde, symmetrische Teile wie Wellen und Buchsen ist. Liegt Ihre Bauteilgeometrie irgendwo dazwischen, zeigt CNC-Fräsen vs. CNC-Drehen, wie Sie anhand Ihrer spezifischen Merkmale entscheiden.
Wie funktioniert CNC-Fräsen? Der CNC-Fräsprozess
Jeder Fräsauftrag (unabhängig von Maschinengröße oder Bauteilkomplexität) folgt derselben Abfolge vom digitalen Entwurf bis zum fertigen Teil.
- CAD-Modellierung. Das Teil beginnt als 3D-Modell in CAD-Software, wobei Abmessungen, Toleranzen und Werkstoff in der Zeichnung oder den Modellannotationen angegeben werden.
- CAM-Programmierung. Die CAM-Software wandelt das 3D-Modell in G-Code um: eine Reihe numerischer Anweisungen, die der Maschine genau vorgeben, wohin sich Spindel und Maschinentisch bewegen müssen, mit welcher Geschwindigkeit und in welcher Tiefe. In diesem Schritt wird die Geometrie auf dem Bildschirm in einen maschinenlesbaren Werkzeugweg übersetzt, einschließlich Schrupp- und Schlichtdurchgängen sowie Werkzeugwechselsequenzen.
- Maschineneinrichtung und Werkstückaufnahme. Ein Bediener setzt das richtige Schneidwerkzeug in die Spindel ein, spannt das Werkstück sicher auf dem Maschinentisch (je nach Teileform mit Schraubstock, Vorrichtung, weichen Backen oder Vakuumspannfutter) und legt den Werkstückkoordinatenursprung fest, damit die Maschine genau weiß, wo das Teil im Raum liegt.
- Zerspanungsausführung. Die Maschine führt das Programm aus und bewegt Spindel und Tisch entlang der programmierten Achsen, während das rotierende Werkzeug Material in einer Reihe von Durchgängen abträgt. Schruppdurchgänge tragen den Großteil des Materials schnell ab, auf Kosten der Oberflächengüte; Schlichtdurchgänge laufen langsamer und flacher, um das Endmaß und die in der Zeichnung angegebene Oberflächenbeschaffenheit zu erreichen.
- Nachbearbeitung. Die Teile werden entgratet, gegen die Zeichnung geprüft (bei kritischen Abmessungen oft auf einem Koordinatenmessgerät (CMM)) und vor dem Versand einer eventuellen Nachbearbeitung wie Eloxieren, Beschichten oder Pulverbeschichten zugeführt.
Vorschubgeschwindigkeit, Spindeldrehzahl und Schnitttiefe werden im gesamten Programm je nach zerspanntem Werkstoff und verwendetem Werkzeug angepasst; härtere Werkstoffe und Werkzeuge mit größerem Durchmesser laufen in der Regel langsamer, um übermäßigen Werkzeugverschleiß oder Rattern zu vermeiden. Falsche Parameter sind eine der häufigsten Ursachen für Ausschussteile – deshalb werden CAM-Programmierung und Werkzeugauswahl als Konstruktionsschritte behandelt und nicht bloß als Dateneingabe.
Arten von CNC-Fräsmaschinen
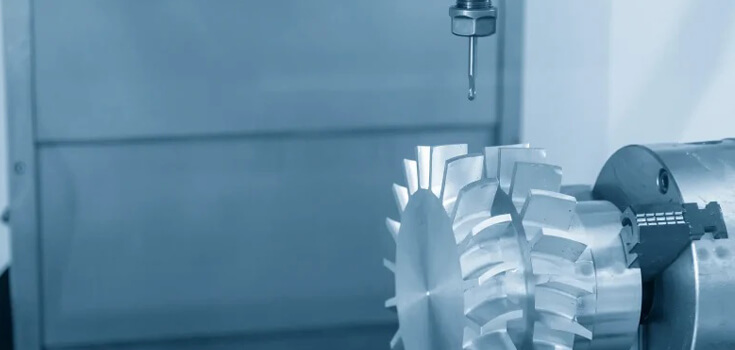
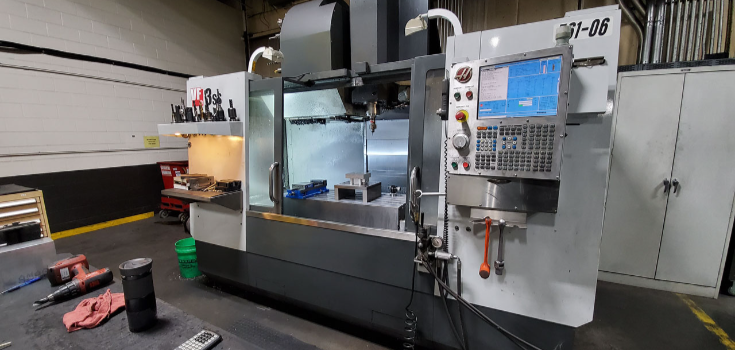
Eine CNC-Fräsmaschine (auch Bearbeitungszentrum genannt) hält das Schneidwerkzeug in einer Spindel über oder neben einem Arbeitstisch, der das Werkstück trägt. Die Maschinen werden grob unterteilt in vertikale Bearbeitungszentren, bei denen die Spindelachse vertikal verläuft und das Werkzeug von oben in das Teil eintaucht (die gängigere Konfiguration für allgemeine Arbeiten), und horizontale Bearbeitungszentren, bei denen die Spindelachse horizontal verläuft, was sich eher für schwerere Teile und die Bearbeitung mehrerer Seiten ohne Umspannen zwischen den Arbeitsgängen eignet.
Unabhängig von der Konfiguration bestimmt die Anzahl der Achsen, die die Maschine verfahren kann, welche Geometrien sie in einer einzigen Aufspannung erreicht:
- 3-Achs-Bearbeitung bewegt das Werkzeug entlang X, Y und Z: unkompliziert, kosteneffizient und gut geeignet für ebene und stufenförmige Geometrien.
- 4-Achs-Bearbeitung ergänzt eine Rotationsachse, sodass sich das Teil (oder das Werkzeug) während des Schnitts drehen kann und Merkmale auf mehreren Flächen ohne erneutes Aufspannen erreichbar sind.
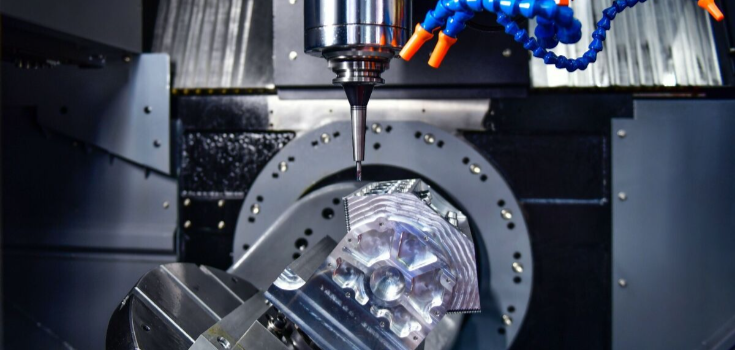
- 5-Achs-Bearbeitung ergänzt eine zweite Rotationsachse und ermöglicht die gleichzeitige Bewegung von Werkzeug und Teil über fünf Achsen.
Die zusätzlichen Achsen zahlen sich aus, sobald ein Teil Merkmale auf mehreren Flächen oder gekrümmte Oberflächen aufweist, für die eine 3-Achs-Aufspannung mehrere Umspannvorgänge bräuchte; jeder Umspannschritt kostet Handlingszeit und bringt erneut das Risiko von Ausrichtfehlern mit sich, sodass die Zusammenfassung dieser Arbeitsgänge in einer 4- oder 5-Achs-Aufspannung insgesamt oft günstiger ist, auch wenn die Maschinenzeit höher liegt. Zu den Mechanismen der Neigewinkel und der Aufspannstrategie hinter jeder Konfiguration siehe 3-Achs-CNC-Bearbeitung, 4-Achs-CNC-Bearbeitungund 5-Achs-CNC-Bearbeitungoder Vertikale vs. horizontale Fräsmaschinen für den Vergleich der beiden Maschinenlayouts hinsichtlich Steifigkeit und Teilegröße.
Auch die Maschinengröße ist bei größeren Teilen entscheidend: Strukturbauteile und große Gehäuse mit bis zu etwa 1000 mm in einer Dimension benötigen Arbeitstische, Spindelverfahrwege und Vorrichtungen, die für diesen Bereich ausgelegt sind – ein Aspekt, der unabhängig von der Achsenzahl zu betrachten ist.
Gängige CNC-Fräsoperationen
Verschiedene Merkmale an einem Teil erfordern unterschiedliche Fräsoperationen, die jeweils mit einer bestimmten Schneidengeometrie einhergehen.
- Planfräsen schneidet ebene Flächen durch Eingriff der Stirn- und Seitenkanten des Werkzeugs; mit Planfräsern wird Material schnell über eine große Fläche abgetragen. Dies ist in der Regel der erste Arbeitsgang auf einem neuen Rohteil, um eine ebene Bezugsfläche zu schaffen.
- Umfangsfräsen (Walzfräsen) verwendet einen zylindrischen Fräser mit Zähnen am Umfang, um ebene Flächen parallel zur Fräserachse zu bearbeiten: eine der grundlegendsten Operationen, die noch immer zur einfachen Materialabtragung eingesetzt wird.
- Winkelfräsen erzeugt Schrägflächen und Verjüngungen, indem der Fräser in einem anderen Winkel als senkrecht in das Werkstück eingefahren wird; nützlich für Fasen, Schwalbenschwänze und keilförmige Merkmale.
- Formfräsen verwendet einen speziell profilierten Fräser, um konturierte, gekrümmte oder unregelmäßige Formen wie Passfedernuten oder dekorative Profile in einem einzigen Durchgang statt mit mehreren geraden Schnitten zu erzeugen.
- Nutfräsen schneidet schmale, geradwandige Nuten in ein Werkstück; die Grenzen von Tiefe zu Breite, die Fräserauswahl und wann ein spezieller Nutfräser einem Standard-Schaftfräser überlegen ist, werden in Was ist Nutfräsen: Prozess behandelt.
- Schaftfräsen ist die vielseitigste Operation: Mit einem Schaftfräser werden Taschen, Nuten, Konturen und Profile in nahezu jede Richtung gefräst; siehe Schaftfräsen 101: Prozess für die Unterschiede zum Planfräsen und wann welche Variante die bessere Wahl ist.
Die meisten dieser Operationen stützen sich auf nur zwei Familien von Schneidwerkzeugen: Schaftfräser (seiten- und stirnschneidend, für Nuten und Taschen) und Planfräser (Fräser mit großem Durchmesser für das Planen von Flächen). Das Werkzeugmaterial (Hartmetall, Schnellarbeitsstahl oder beschichtete Varianten) wird anhand des Werkstückmaterials und des abzutragenden Materialvolumens gewählt; Hartmetall hält in harten Legierungen besser stand, kostet aber mehr pro Werkzeug – ein Kompromiss, den Programmierer gegen die erwartete Standzeit bei einem bestimmten Auftrag abwägen.
Materialien für das CNC-Fräsen
Beim CNC-Fräsen werden sowohl Metalle als auch technische Kunststoffe bearbeitet, was mit dazu beiträgt, dass das Verfahren in so vielen Branchen eingesetzt wird. Zerspanbarkeit, erreichbare Oberflächengüte und Schnittgeschwindigkeit unterscheiden sich je nach Materialfamilie erheblich, was sich sowohl auf die Zykluszeit als auch auf die Kosten auswirkt.
| Materialfamilie | Häufig bearbeitete Werkstoffgüten | Typischer Anwendungsfall |
|---|---|---|
| Aluminium | 6061, 6063, 5083, 5052 | Leichtbaugehäuse, Halterungen, Kühlkörper |
| Edelstahl & legierter Stahl | 316LVM, 17-4PH, 4140, 4340, 8620 | Strukturteile, Befestigungselemente, passungskritische Baugruppen |
| Titan | Ti-6Al-4V | Luftfahrtstrukturen, medizinische Implantate |
| Messing & Kupfer | 260, C360, C101, C110 | Elektrische Kontakte, Fittings, dekorative Teile |
| Superlegierungen | Inconel (inkl. 718), Invar | Hochtemperatur- und Anwendungen mit geringer Ausdehnung |
| Technische Kunststoffe | PEEK, PTFE, Delrin, Nylon, PC | Reibungsarme, chemikalienbeständige oder isolierende Komponenten |
DEK bearbeitet über 50 Metalle und technische Kunststoffe für Serienteile, sodass die Materialverfügbarkeit bei einem konkreten Auftrag selten der begrenzende Faktor ist; die größeren Fragen betreffen meist Toleranz, Wandstärke und Oberflächenanforderungen für die jeweilige Legierung oder das jeweilige Polymer. Schwer zerspanbare Werkstoffe wie Ti-6Al-4V, Inconel 718, 17-4PH und PEEK erfordern langsamere Schnittgeschwindigkeiten und häufigere Werkzeugwechsel, was sich in längeren Zykluszeiten niederschlägt und nicht darin, dass das Material selbst nicht bearbeitbar wäre.
Anwendungen des CNC-Fräsens
CNC-gefräste Teile kommen überall dort zum Einsatz, wo enge Toleranzen und reproduzierbare Geometrie zählen:
- Luftfahrt: Strukturträgerteile und Kabineninnenraumkomponenten, die eine dokumentierte Rückverfolgbarkeit und Maßhaltigkeit über eine gesamte Serie hinweg erfordern.
- Medizintechnik: Gerätegehäuse und Instrumentierungskomponenten, gefertigt nach biokompatiblen Materialvorgaben und engen Passungstoleranzen.
- Robotik: Gelenke, Halterungen und Endeffektor-Komponenten, bei denen Gewicht, Steifigkeit und Wiederholgenauigkeit gleichzeitig zählen.
- Halbleiterausrüstung: Komponenten mit sehr engen Ebenheits- und Lagetoleranzen, häufig aus Spezialwerkstoffen wie Invar oder Edelstahl.
- Industrieausrüstung und Automatisierung: Gehäuse, Halterungen und Strukturkomponenten für Maschinen, die kontinuierlich unter Last laufen.
- Automobil: Halterungen, Gehäuse und Prototypenkomponenten, die vor der Werkzeugerstellung für gestanzte oder gegossene Serienteile gefertigt werden.
Was diese Branchen verbindet, ist der Bedarf an Teilen, die ihre Maße über eine gesamte Serie hinweg halten – nicht nur beim ersten Teil von der Maschine. Deshalb werden Qualitätsdokumentationen (Erstmusterprüfung, Zwischenprüfungen, Endprüfung) gemeinsam mit den Teilen geliefert und nicht als nachträglicher Gedanke behandelt.
Vorteile des CNC-Fräsens
- Präzision und Wiederholgenauigkeit. Sobald ein Programm erprobt ist, folgt jedes Teil der Serie derselben Werkzeugbahn; Maßabweichungen reduzieren sich auf Werkzeugverschleiß und Maschinenkalibrierung statt auf Entscheidungen des Bedieners von Fall zu Fall.
- Materialvielfalt. Dieselbe Maschine kann mit einem Werkzeugwechsel und angepassten Schnittparametern von Aluminium auf Edelstahl und auf PEEK wechseln, ohne den gesamten Prozess neu aufzusetzen.
- Geometrische Vielfalt. Planflächen, Taschen, Nuten, gekrümmte Oberflächen und Gewindebohrungen können alle aus einer Aufspannung entstehen, insbesondere auf 4- und 5-Achs-Anlagen, die mehrere Seiten ohne Umspannen erreichen.
- Geringere Fehleranfälligkeit. Die Automatisierung eliminiert die manuellen Entscheidungen zu Vorschub und Drehzahl, die beim handgeführten Fräsen für Streuung sorgen – am wichtigsten bei eng tolerierten oder sicherheitskritischen Teilen, bei denen ein verfehltes Maß keine Option ist.
- Schnelle Iteration bei Designänderungen. Da der Prozess programmgesteuert ist, lässt sich ein überarbeitetes CAD-Modell in der Regel ohne neue Werkzeuge neu programmieren und erneut fräsen – deshalb ist das Fräsen eine gängige Wahl sowohl für Prototypen als auch für die anschließenden Serienteile.
Nachteile und Grenzen des CNC-Fräsens
CNC-Fräsen ist nicht für jeden Auftrag die günstigste oder schnellste Option. Programmierung, Vorrichtungsbau und Werkzeugeinrichtung kosten Zeit, unabhängig von der Stückzahl, sodass ein einzelner Prototyp denselben Rüstaufwand trägt wie das erste Teil einer Serie; die Rüstkosten werden erst mit steigender Stückzahl verdünnt. Zerspanwerkzeuge verschleißen bei harten Werkstoffen wie Titan und gehärtetem Werkzeugstahl schneller, was speziell bei diesen Aufträgen die Zykluszeit und die Werkzeugkosten erhöht.
Manche Geometrien sind mit einem rotierenden Werkzeug schwer oder gar nicht erreichbar, selbst mit 5-Achs-Fähigkeit. Tiefe, enge Kavitäten mit hohem Tiefen-Durchmesser-Verhältnis begrenzen die Werkzeugsteifigkeit und die Spanabfuhr, scharfe Innenkanten lassen sich mit einem runden Werkzeug nicht ohne verbleibenden Radius schneiden, und bestimmte Hinterschneidungen liegen schlicht außerhalb der Reichweite jedes rotierenden Fräsers, unabhängig von der Achsenzahl. Für solche Merkmale eignet sich mitunter ein ganz anderes Abtragsverfahren besser – oder eine Designanpassung, die einen Eckenradius ergänzt oder das Merkmal in einen separaten Arbeitsgang aufteilt.
Bauteile für das CNC-Fräsen konstruieren: Häufige DFM-Korrekturen
Die meisten Kosten- und Ausschussprobleme bei einem gefrästen Bauteil gehen auf eine Handvoll Konstruktionsentscheidungen zurück, die sich leicht erkennen lassen, bevor das Programm geschrieben wird:
- Scharfe Innenkanten. Ein rotierender Schaftfräser kann keine wirklich scharfe Innenkante schneiden; er hinterlässt einen Radius in Werkzeugradiusgröße. Wenn Sie einen Eckenradius angeben, der zu einem verfügbaren Werkzeugdurchmesser passt, vermeiden Sie ein langsameres, kleineres Werkzeug oder einen manuellen Nachbearbeitungsschritt.
- Dünne Wände. Wände, die im Verhältnis zu ihrer Höhe zu dünn sind, können unter der Schnittkraft nachgeben, was zu Rattermarken oder maßabweichenden Oberflächen führt. Mehr Wandstärke oder Verstärkungsrippen, wo möglich, senken sowohl das Ausschussrisiko als auch die Zykluszeit.
- Tiefe, enge Taschen. Eine Tasche, die deutlich tiefer als breit ist, erzwingt den Einsatz eines langen, dünnen Werkzeugs, das stärker nachfedert und langsamer schneidet. Eine größere Taschenbreite oder die Aufteilung des Merkmals in Stufen hält die Werkzeugdurchbiegung beherrschbar.
- Zu enge Toleranzen an unkritischen Merkmalen. Jede Toleranz, die enger ist als tatsächlich benötigt, erhöht den Prüfaufwand und verlangsamt den Schlichtgang. Enge Toleranzen nur für passungskritische Maße vorzusehen und die übrigen zu lockern, hält die Kosten im Verhältnis zu dem, was das Bauteil wirklich erfordert.
- Toleranzkettung über zusammenpassende Merkmale. Wenn sich mehrere tolerierte Maße über eine Baugruppe hinweg aufaddieren, können kleine Einzeltoleranzen zu einem Passungsproblem führen. Die Prüfung der Toleranzkette vor der Bearbeitung erkennt dies früher und günstiger als erst bei der Montage.
Diese Punkte bereits in der Konstruktionsphase zu erkennen (statt erst, nachdem eine Charge bereits gefräst wurde), ist in der Regel der größte Hebel, um sowohl Ausschussquote als auch Stückkosten bei einer Fräsaufgabe zu steuern.
Was kostet CNC-Fräsen?
Die Kosten für das CNC-Fräsen hängen vom zu bearbeitenden Material, der Bauteilkomplexität und der Anzahl der Merkmale, den Toleranzanforderungen, der Bestellmenge und eventuellen Nachbearbeitungen ab. Die Einrichtung (Programmierung, Werkzeugauswahl und Vorrichtung) ist ein weitgehend fixer Kostenblock pro Auftrag und wiegt daher bei kleinen Bestellungen am schwersten; ein einzelner Prototyp trägt die vollen Einrichtungskosten allein, während eine Charge von 100 Stück dieselbe Einrichtung auf deutlich mehr Teile verteilt, und eine Serie von 1.000 oder mehr sie noch weiter amortisiert – weshalb der Stückpreis typischerweise zwischen Einzelstück und einer überschaubaren Charge am stärksten sinkt und bei höheren Stückzahlen abflacht. Härtere Werkstoffe und engere Toleranzen erhöhen die Schnitt- und Prüfzeit unabhängig von der Menge, weshalb zwei Bauteile mit gleicher Geometrie, aber unterschiedlichen Werkstoffen selten gleich viel kosten.
Eine vollständige Aufschlüsselung, wie jeder dieser Faktoren den Preis bei einem konkreten Auftrag beeinflusst, finden Sie in der Kostenaufschlüsselung für das CNC-Fräsen.
Lassen Sie Ihre CNC-gefrästen Teile fertigen
DEK bearbeitet CNC-gefräste Teile vom Prototyp bis zur Serie auf 3-, 4- und 5-Achs-Anlagen und hält Toleranzen von bis zu ±0.005 mm bei allgemeinen Arbeiten und bis zu ±0.003 mm bei mikrogenauen Komponenten – ohne Mindestbestellmenge. Der Betrieb ist nach ISO 9001, ISO 13485 und AS9100D zertifiziert, was zählt, wenn Ihre Teile in Medizinprodukte oder Aerospace-Komponenten gelangen, bei denen Dokumentation und Rückverfolgbarkeit nicht optional sind.
Wenn Ihr Bauteil eher Bohrungen als Taschen oder Konturen benötigt, lohnt sich ein eigenständiges Verständnis von CNC-Bohren: Arten und Anwendungen, und der Unterschied zwischen CNC-Fräsen und CNC-Bohren erklärt, wann jeweils die richtige Wahl für ein bestimmtes Merkmal ist. Wenn Sie bereit sind, ein Angebot für ein Design einzuholen, kontaktieren Sie das DEK-Team mit Ihrer Zeichnung und Materialvorgabe, oder gehen Sie direkt zu CNC-Fräsdienstleistungen um zu sehen, was nötig ist, um ein Bauteil zu starten.
Häufig gestellte Fragen
Was ist Fräsen beim CNC?
CNC-Fräsen ist ein subtraktives Verfahren, bei dem ein computergesteuertes, rotierendes Schneidwerkzeug Material von einem Werkstück abträgt, um die endgültige Form eines Bauteils zu erzeugen. Der Teil „CNC“ bedeutet, dass ein Programm (und nicht ein menschlicher Bediener) die exakte Geschwindigkeit, Tiefe und Bahn jedes Schnitts steuert – dadurch sind die Ergebnisse über eine gesamte Serienfertigung hinweg reproduzierbar und nicht nur bei einem einzelnen Stück.
Was kostet es, ein Teil per CNC fräsen zu lassen?
Die Kosten hängen von Material, Bauteilkomplexität, Toleranz, Bestellmenge und Oberflächenveredelung ab; einen Pauschalpreis, der für alle Aufträge gilt, gibt es nicht. Ein einfacher Aluminiumwinkel in einer Charge von 100 Stück kostet pro Teil deutlich weniger als ein Titanbauteil mit engen Toleranzen als Einzelprototyp. Kontaktieren Sie DEK mit Ihrer Zeichnung für ein projektspezifisches Angebot.
Welche Nachteile hat das CNC-Fräsen?
Rüsten und Programmieren nehmen unabhängig von der Bestellmenge eine feste Zeit in Anspruch, wodurch sehr kleine Serien weniger kosteneffizient sind als größere Chargen. Harte Materialien verschleißen die Schneidwerkzeuge schneller, und bestimmte tiefe, schmale oder hinterschnittene Geometrien sind mit keinem rotierenden Fräser erreichbar – unabhängig davon, wie viele Achsen die Maschine hat.
Wofür wird das Fräsen eingesetzt?
Das Fräsen erzeugt Präzisionsteile in der Luft- und Raumfahrt, bei Medizinprodukten, in der Robotik, bei Halbleiterausrüstung, in der industriellen Automatisierung und in der Automobilbranche – überall dort, wo ein Bauteil enge Toleranzen, reproduzierbare Geometrie und die Wahl zwischen Metall oder Kunststoff innerhalb desselben Fertigungsprozesses erfordert.
Was ist der Unterschied zwischen CNC-Fräsen und CNC-Drehen?
Beim Fräsen schneidet ein rotierendes Werkzeug ein stillstehendes oder langsam bewegtes Werkstück, was sich für ebene Flächen, Taschen und unregelmäßige Konturen eignet. Beim Drehen rotiert das Werkstück selbst gegen ein stillstehendes Werkzeug, was sich für runde, symmetrische Teile wie Wellen und Buchsen eignet. Eine vollständige Gegenüberstellung finden Sie unter CNC-Fräsen vs. CNC-Drehen.
Kann CNC-Fräsen Holz bearbeiten?
Ja: Das Fräsen als allgemeines Verfahren kann Holz, Kunststoff und Metall bearbeiten, da der zugrunde liegende Mechanismus eines rotierenden Fräsers, der Material abträgt, bei allen drei Werkstoffen funktioniert. Präzisions-CNC-Bearbeitungsbetriebe, die auf Industrie- und Medizinteile spezialisiert sind, arbeiten in der Regel mit Metallen und technischen Kunststoffen statt mit Holz, da dort die Produktionsteile mit engen Toleranzen benötigt werden.

VERFASST VON
Bing verantwortet die tägliche Produktion, einschließlich Terminplanung, Workflow-Koordination und Steuerung der Fertigungshalle. Er verfügt über große Erfahrung in Bearbeitungsprozessen, Werkzeugen und praktischer Problemlösung. In seiner Freizeit unternimmt er gerne Erkundungstouren und Abenteuerreisen.
Ähnliche Beiträge
-
 Was sind Bezüge: Definition, Arten und Verwendung
-
 Toleranzkettung (Stack-Up): Methoden & Praktiken
-
 Was ist eine Drahterodiermaschine?
-
 Was ist Aluminiumschmieden: Arten & Anwendungen
-
 Zinkdichte: Alles, was Sie wissen müssen
-
 Alles, was Sie über den Werkzeugstahl H13 wissen müssen
-
 Arten von Prototypen: Definition und Klassifizierung
-
 Oberflächenrauheit: Alles, was Sie wissen müssen
-
 Stahl: Alles, was Sie wissen sollten

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








