









Endfräsen 101: Prozess, Typen, Anwendungen

GESCHRIEBEN VON
Bing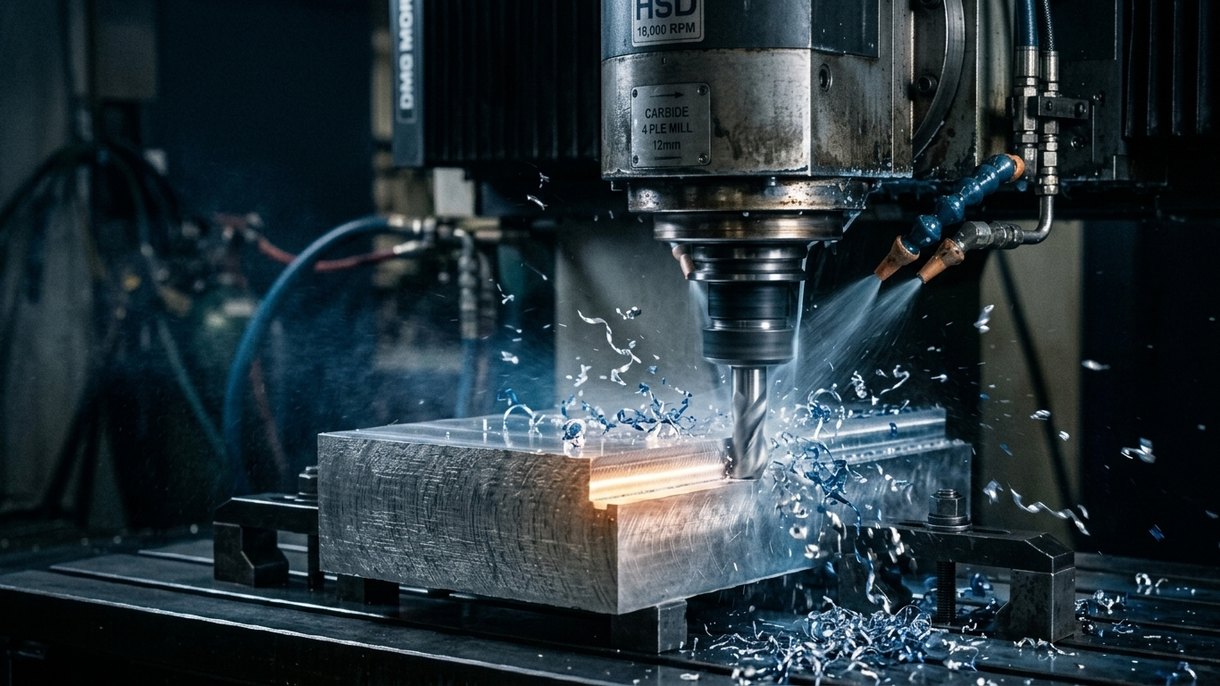
Wenn Sie sich fragen, wie Endfräsen funktioniert, oder bald ein Endfräsprojekt umsetzen möchten oder mehr über das verwendete Werkzeug erfahren wollen, ist dieser Blogbeitrag genau das Richtige für Sie.
Wir haben alle wichtigen Informationen für Sie zusammengestellt. Lesen Sie weiter.
Was ist Endfräsen?
Endfräsen ist ein Fertigungsverfahren, bei dem ein multidirektional rotierendes Werkzeug – der sogenannte Endfräser – verwendet wird, um eine Form in das zu bearbeitende Material zu schneiden oder zu fräsen.
Endfräser sind in der Regel zylindrisch aufgebaut. Sie verfügen über scharfe Schneiden sowohl am Umfang als auch an der Stirnseite, sodass das Werkzeug Material aus verschiedenen Achsen und Richtungen problemlos zerspanen kann.
Zu den verschiedenen Bearbeitungsprofilen, bei denen sich Endfräsen für mich bewährt hat, gehören Konturen, Formnester, Nuten, 3D-Profile und vieles mehr
Warum ist Endfräsen wichtig?
Endfräsen ist in der Zerspanung unverzichtbar, da es die Bearbeitung einer Vielzahl von Bauteilkonstruktionen – von einfach bis komplex – mit einem einzigen Maschinen- und Werkzeugaufbau ermöglicht.
Dies ist insbesondere durch das spezifische Anlagendesign und die CNC-Technologie möglich, die die Bearbeitung automatisieren und hohe Präzision gewährleisten.
Mit diesem Verfahren erreiche ich meist Genauigkeiten von bis zu ±0,05 mm. Das verbessert die Schnittleistung, da keine weiteren Fräsverfahren erforderlich sind.
Darüber hinaus kann ich mit einer Vielzahl von Materialien arbeiten – darunter Metalllegierungen, Hochleistungskunststoffe und Verbundwerkstoffe –, indem ich für jedes Material den am besten geeigneten Endfräser einsetze.
Ein weiterer wesentlicher Vorteil ist die Möglichkeit, weitere Verfahren wie Schruppen und Schlichten in einem einzigen CNC-Fräsaufbau durchzuführen. Dadurch entfällt die mehrfache Positionierung des Materials, was die Genauigkeit erhöht.
Wie funktioniert der Endfräsprozess?
Unser Engineering-Team führt Endfräsarbeiten nach dem unten beschriebenen Schritt-für-Schritt-Prozess durch.
Bauteilkonstruktion und CAM-Programmierung
Der erste Schritt ist die Erstellung eines Modellentwurfs für das Bauteil mit CAD-Software.
Dies erfolgt mit exakter Präzision und exakten Abmessungen. Der Entwurf wird anschließend in eine CAM-Software hochgeladen, in der die Fräsbahnen einschließlich Profile und Konturen festgelegt werden.
Nach Abschluss des Test- und Simulationsprozesses werden die Werkzeugbahnen in G-Code umgewandelt und an die CNC-Maschine übertragen, die damit für das Fräsen vorbereitet wird.
Werkzeugeinrichtung
Der nächste Schritt ist die Einrichtung des Werkzeugs. Dabei wird der geeignete Endfräser fest in seine Aufnahme eingesetzt und an der Spindel befestigt.
Das Werkstück wird ebenfalls mit einer Spannvorrichtung oder einem Schraubstock gesichert, um Störungen oder Vibrationen zu vermeiden. Dabei wird auf korrekte Ausrichtung und Präzision geachtet.
Fräsparameter wählen
Hier wählen wir die Bearbeitungsparameter aus, darunter Vorschubgeschwindigkeit, Spindeldrehzahl, Tiefe und weitere. Auch die Wahl der Kühlmethode erfolgt hier. Je nach bearbeitetem Material können wir entweder wasser- oder ölbasiertes Kühlmittel verwenden.
Eigentlicher Fräsprozess
Sobald die übrigen Schritte abgeschlossen sind – einschließlich des Hochladens des G-Codes auf die CNC-Maschinen –, beginnt der Fräsprozess, bei dem die Spindel den Endfräser rotieren lässt, um eine Form zu erzeugen oder präzise Schnitte auszuführen.
Nachbearbeitung und Prüfung
Abschließend wird das Bauteil einer finalen Nachbearbeitung unterzogen. Das Entgraten wird abgeschlossen und eine Qualitätsprüfung mit CMM durchgeführt, um präzise Genauigkeit sicherzustellen.
Arten des Endfräsens nach Werkzeuggeometrie
Im Laufe der Jahre haben wir mit unserer Bearbeitungserfahrung eine breite Palette von Endfräsern eingesetzt. Diese werden nach Werkzeuggeometrie, Schneidenzahl, Material, Drallwinkel und weiteren Faktoren kategorisiert und im Folgenden erläutert.
Walzenstirnfräser
Diese sind die vielseitigsten und am häufigsten verwendeten. Sie sind mit planen Frässtirnen ausgestattet, die 90-Grad-Ecken im Material ermöglichen. Sie eignen sich zum Erzeugen von Nuten, Konturen, Taschen, Schultern und mehr und unterstützen die Bearbeitung verschiedenster Materialien.
Nutfräser
Sie sind speziell dafür ausgelegt, schmale Passfedernuten in mechanischen Konstruktionen zu erzeugen. Nutfräser für Passfedernuten sind unverzichtbar für die Herstellung von Passfedernuten in Zahnrädern, Riemenscheiben und ähnlichen Bauteilen. Dank ihrer besonderen Geometrie sind sie in der Lage, präzise, feine Schnitte in Stahl und vielen anderen Materialien auszuführen.
Eckenradiusfräser
Diese Schaftfräser besitzen abgerundete Spitzen statt scharfer Ecken, wodurch sie Ausbrüche und Verschleiß vermeiden. Das besondere Design des Werkzeugs erhöht seine Haltbarkeit, bietet Ermüdungsbeständigkeit und ermöglicht eine präzise und gleichbleibende Bearbeitung.
Eckenverrundungsfräser
Diese Schaftfräser sind dafür ausgelegt, abgerundete, feine Kanten an bearbeiteten Materialien oder Bauteilen zu erzeugen. Dadurch wird das Bauteil weniger anfällig für Risse oder Beschädigungen. Sie werden außerdem häufig für die Bearbeitung von Teilen eingesetzt, die eine außergewöhnliche Beständigkeit gegen Spannung und Belastung erfordern.
Kugelfräser
Diese Fräser verfügen über kreisförmige oder kugelförmige Spitzen, wodurch sie bequem Konturen oder gewölbte Teile erzeugen können. Sie helfen bei der Herstellung von Gesenken, Formen und anderen komplexen Geometrien. Dank ihrer sphärischen Spitze sorgen sie für eine glatte Oberfläche und reduzieren den Werkzeugverschleiß.
V-Bit-Fräser
V-Bit-Fräser sind mit einer V-förmigen Spitze ausgestattet und werden daher für Bearbeitungsverfahren wie Gravieren und Anfasen eingesetzt. Sie eignen sich für Materialien wie Kunststoffe, Holz und bestimmte Metalle und werden für Fräsaufgaben verwendet, bei denen Logos, Beschriftungen und andere gestalterische Elemente erzeugt werden.
Fischschwanzfräser
Fischschwanzfräser zeichnen sich durch eine flache Schneide mit einer besonderen, leicht nach oben gewölbten Kurve aus, die an den Schwanz eines Fisches erinnert. Durch dieses Design bleibt das Werkzeug stabil und verhindert ein Splittern beim Fräsen einer Oberfläche. Dadurch werden saubere, hochpräzise Kanten am Bearbeitungsmaterial erzielt. Sie eignen sich für die Bearbeitung von Kunststoff-, Holz- oder Verbundwerkstoffteilen, die glatte, präzise Kanten erfordern.
Schwalbenschwanzfräser
Schwalbenschwanzfräser besitzen Schneiden mit Winkeln, die es ihnen ermöglichen, Schwalbenschwanznuten zu formen. Sie sind unverzichtbar für die Herstellung von Bauteilen, die in Vorrichtungen, Führungen und ähnlichen mechanischen Konstruktionen verwendet werden. Durch ihr Design gewährleisten sie eine präzise Bearbeitung der Nuten, mit denen Bauteile miteinander verriegelt werden.
Torusfräser
Der Torusfräser ist mit einem ebenen Boden sowie einer kleinen kreisförmigen Spitze ausgestattet. Durch dieses Design behalten sie ihre Festigkeit besser als Eckfräser und sind besonders nützlich für Schlichtoperationen.
Schruppfräser
Schruppfräser sind in der Lage, große Materialmengen so schnell wie möglich von einer Oberfläche abzutragen. Sie verfügen über gezahnte Designs, die die Bearbeitungseffizienz erhöhen, und werden daher eingesetzt, wenn der Materialabtrag oder das Schneiden wichtiger ist als die Oberflächenbeschaffenheit. Sie können auch extrem zähe Materialien bearbeiten, ohne sich zu verformen, und schweres Ausgangsmaterial zu kleineren Elementen fräsen.
Schlichtfräser
Wie der Name schon sagt, werden Schlichtfräser in den Schlichtstufen eines Schaftfräsprozesses eingesetzt. Diese Werkzeuge verfügen in der Regel über feine, glatte Schneidspitzen, die eine verbesserte Oberflächenqualität der Bauteile erzeugen. Beim Schlichten zählen Aussehen und Präzision – dieses Werkzeug ist die ideale Wahl.
Kegelfräser
Dies sind spezialisierte Fräser mit einem kegelförmigen Körper. Die Kegelform dieser Fräser ist so ausgelegt, dass sie zur Spitze hin schmaler werden. Durch dieses Design behalten sie ihre Festigkeit über einen langen Zeitraum und können unter anderem zum Fräsen tiefer Kavitäten, Formen, Konturen und schräger Wände eingesetzt werden.
Bohrfräser
Bohrfräser ermöglichen mehrere Operationen mit einem einzigen Werkzeug. Er besitzt eine scharfe Spitze, die ihren Bohrzweck erfüllt. Darüber hinaus ermöglichen es die Spannuten, Fräs- und Nutoperationen auszuführen. Somit reduziert er den Bedarf, Werkzeuge auszutauschen, da er zwei separate Funktionen erfüllt.
Arten des Schaftfräsens nach Spannuten
Schaftfräser mit 2 Spannuten
Diese besitzen zwei Schneidkanten und einen großzügigen Späneraum. Sie werden zum Schneiden weicher Materialien wie Aluminium und zum schnellen und effizienten Fräsen von Materialien eingesetzt, wobei ein Verstopfen verhindert wird.
Schaftfräser mit 3 Spannuten
Diese bieten ebenfalls einen sauberen Schnitt mit zusätzlicher Schneidkantenhaltbarkeit. Sie eignen sich auch für Materialien wie Aluminium und bieten im Vergleich zu 2 Spannuten eine bessere Oberflächenbeschaffenheit.
Schaftfräser mit 4 Spannuten
Diese eignen sich für zähere Materialien wie Stahl, da sie eine leistungsfähigere und haltbarere Schneidkante besitzen. Sie sorgen für eine glattere Oberflächenbeschaffenheit und werden typischerweise für Teile eingesetzt, die eine höhere Genauigkeit erfordern.
Schaftfräser mit 5 Spannuten
Diese haben 5 Schneiden, was zu einer glatteren Oberflächenveredelung führt. Sie eignen sich auch für steifere Werkstoffe, haben eine längere Standzeit und unterstützen axiale Schnitte mit hoher Tiefe.
Mehrschneider (5 oder mehr Schneiden)
Diese haben mehr als fünf Schneiden, bieten die beste Oberflächengüte, tragen aber pro Durchgang weniger Material ab. Sie werden auch für harte Metalle und Teile verwendet, die eine außergewöhnliche Maßgenauigkeit erfordern.
Arten des Stirnfräsens nach Werkzeugmaterial
Stirnfräser aus Schnellarbeitsstahl (HSS)
Diese eignen sich für weiche Metalle und Kunststoffe sowie für die Bearbeitung mit niedriger Geschwindigkeit. Sie sind recht wirtschaftlich und flexibel.
Kobalt-Werkzeuge
Kobalt-Werkzeuge haben eine höhere Festigkeit als HSS und halten höheren Temperaturen stand. Sie sind ideal für härtere Werkstoffe wie Edelstahl und halten eine Hochgeschwindigkeitsbearbeitung aus, ohne zu verschleißen.
Stirnfräser aus Vollhartmetall
Dies sind stärkere Werkzeuge, die ihre Festigkeit auch bei 800 Grad Celsius behalten. Sie eignen sich für die Hochgeschwindigkeitsbearbeitung und für zähe Werkstoffe und bieten eine außergewöhnliche Genauigkeit.
Stirnfräser aus Feinkornhartmetall
Sie enthalten Hartmetallelemente, die ihnen eine höhere Haltbarkeit verleihen. Sie eignen sich auch für die Hochgeschwindigkeitsbearbeitung und für präzise Teile.
PCD- (polykristalliner Diamant) und DLC-beschichtete Hartmetallwerkzeuge
Sie eignen sich für die Bearbeitung von Nichtmetallen wie Graphit und haben eine hervorragende Schneidkantenstabilität, was sie für großvolumige Serienfertigungsprozesse geeignet macht.
Arten des Stirnfräsens nach Beschichtung
Titannitrid (TiN)
Dies erhöht die Standzeit der Werkzeuge um bis zu 30 %, macht sie für Metalle wie Stahl und Kupfer geeignet und verbessert gleichzeitig die Festigkeit und verringert die Reibung.
Titancarbonitrid (TiCN)
Diese werden für zähere Metalle wie Edelstahl verwendet. Die Beschichtung erhöht die Temperaturbeständigkeit, verbessert die Haltbarkeit und verringert den Verschleiß.
Aluminiumtitannitrid- (AlTiN) und AlTiCrN-Beschichtungen
Sie werden typischerweise bei der Hochgeschwindigkeitsbearbeitung eingesetzt. Sie erhöhen zudem die Hitzebeständigkeit und eignen sich für das Fräsen von hartem Stahl.
Diamond-Like Carbon (DLC)
DLC bietet eine außergewöhnliche Oberflächenveredelung, die Reibung eliminiert. Sie sind ideal für Materialien wie Aluminium und Kunststoffe.
CVD-Diamant
CVD-Diamantbeschichtungen bieten zusätzliche Festigkeit und Verschleißfestigkeit. Sie eignen sich zum Schneiden abrasiver Materialien wie Verbundwerkstoffe und anderer schwer zerspanbarer Materialien.
Arten des Stirnfräsens nach Drallwinkel
Niedriger Drall (~30°)
Dieser Drallwinkel eignet sich am besten für harte Materialien wie Gusseisen. Er ist ideal, wenn Festigkeit und Stabilität Priorität haben, kann jedoch zu einer raueren Oberflächengüte führen.
Mittlerer Drall (~40°)
Sie sind vielseitig einsetzbar und funktionieren gut mit einer breiten Palette von Materialien. Sie bieten eine bessere Oberflächengüte und einen besseren Materialabtrag.
Hoher Drall (>45°)
Ein hoher Drallwinkel ist ideal für weiche Materialien wie Aluminium. Er ermöglicht präzises, schnelles Schneiden und hinterlässt eine glatte Oberflächenveredelung.
Variabler Drall (z. B. 35°–42°)
Dies hilft, Vibrationen und Verformungen beim Hochgeschwindigkeitsfräsen zu eliminieren. Sie bieten eine bessere Oberflächengüte und eine lange Standzeit.
Spezial-Stirnfräser
Eckenradius-Plus-Schruppfräser
Sie dienen sowohl dem Schruppen als auch dem Schlichten. Sie zerspanen Material schnell mit einem abgerundeten Eckradius und vermeiden so Spannungen und Bruch.
Werkzeuge mit großer Reichweite oder reduziertem Schaft
Diese haben einen langen, schlankeren Körper, der tiefe Schnitte ermöglicht. Sie sind für schwer zugängliche Bereiche ausgelegt und behalten ihre Festigkeit und Präzision beim Fräsen dieser Teile bei.
Kompressionsfräser
Kompressionsfräser sind ideal zum Schneiden von Verbundwerkstoffen, Holz und anderen Materialien. Sie sorgen dafür, dass die oberen und unteren Kanten beim Fräsen glatt bleiben.
T-Nuten- und Scheibennutenfräser
Diese werden verwendet, um spezielle Formen in Teile zu fräsen. Geeignet für T-Nuten, Nuten und Passfedernuten für Strukturen, die präzise Genauigkeit erfordern.
Modulare „Switch-Blade“-Stirnfräser
Diese Stirnfräser ermöglichen einen einfachen Austausch der Schneidplatten, was die Arbeitseffizienz verbessert und die Kosten senkt. Wenn eine Schneidplatte verschlissen ist, wird sie schnell ausgetauscht, was eine schnelle Bearbeitung ermöglicht.
Vollhartmetall- vs. Wendeschneidplatten-Stirnfräser
Vollhartmetall-Schaftfräser eignen sich für die Bearbeitung kleiner bis mittlerer Bauteile. Sie sind in der Regel steif und stabil und ermöglichen exakte Fräsprozesse mit hochwertiger Oberflächenveredelung. Vollhartmetall-Schaftfräser verfügen über keine auswechselbaren Wendeschneidplatten, sodass das gesamte Werkzeug bei Verschleiß gewechselt oder nachgeschliffen werden muss.
Schaftfräser mit Wendeschneidplatten eignen sich für schwere Zerspanungsaufgaben und sind in der Regel mit einer auswechselbaren Hartmetall-Wendeschneidplatte ausgestattet, was die Bearbeitungseffizienz bei Verschleiß der Schneidplatte erhöht. Sie eignen sich eher für Schrupp- als für Schlichtverfahren.
Den richtigen Schaftfräser für Ihr Projekt wählen
Für optimale Ergebnisse ist die Auswahl des richtigen Schaftfräsers für Ihr Projekt entscheidend. Zunächst betrachte ich die Materialien, mit denen ich arbeite; weichere Materialien wie Aluminium erfordern Werkzeuge mit weniger Schneiden und hoher Drallsteigung. Für harte Materialien eignen sich Hartmetall und Werkzeuge mit 5 oder mehr Schneiden.
Außerdem prüfe ich die Art der anstehenden Bearbeitung, ob es sich um Schruppen oder Schlichten handelt. Während das Schruppwerkzeug schnell Material abträgt, liegt der Fokus des Schlichtwerkzeugs auf der Oberflächenqualität. Daher stimme ich Werkzeuggeometrie, Material und Beschichtung auf die jeweilige Bearbeitung ab.
Faktoren, die bei der Auswahl eines Schaftfräsers zu berücksichtigen sind
Material des Werkstücks
Unter Berücksichtigung der Materialhärte lassen sich weiche Materialien wie Aluminium und weiche Kunststoffe gut mit weniger Schneiden und HSS bearbeiten. Materialien wie Stahl sind mit Hartmetall und 4 oder mehr Schneiden ideal.
Werkzeuggeometrie
Das Bauteilprofil bestimmt definitiv die zu wählende Werkzeuggeometrie. Stirnfräser mit gerader Schneide werden für flache Nuten und Taschen verwendet, Kugelfräser für gekrümmte Oberflächen, Formen und Gesenke.
Fräsbearbeitung
Ob die Fräsbearbeitung eher dem Schruppen oder dem Schlichten dient, ist ein weiterer Faktor. Schruppaufgaben erfordern einen Schaftfräser mit Schruppgeometrie und umgekehrt.
Art der Beschichtung
Beschichtungen wie TiCN und TiN usw. bieten Schutz gegen Hitze und verlängern die Standzeit des Werkzeugs. Allerdings ist auch hier die Berücksichtigung des Werkstückmaterials entscheidend.
Vorteile des Stirnfräsens
Vielseitigkeit
Das Stirnfräsen kann mehrere Bearbeitungsvorgänge wie Nuten, Schruppen und Konturieren mit nur einer Aufspannung ausführen. Dadurch wird die Effizienz gesteigert und die Produktionszeit verkürzt.
Hohe Präzision
Das Bearbeitungsverfahren erreicht eine Toleranz von bis zu ±0.005 mm, selbst bei filigranen und komplexen Formen. Mit dem CNC-Verfahren wird die Genauigkeit noch weiter erhöht.
Hochwertige Oberflächenveredelung
Mit den richtigen Parametern und der richtigen Werkzeugeinrichtung liefert das Stirnfräsen eine glatte Oberflächenveredelung, die keine weitere Bearbeitung erfordert. Mit Schlichtfräsern und dem korrekten Schneidenwerkzeug lassen sich glatte, polierte Oberflächen erzielen.
Komplexe 3D-Designs
Mit Schaftfräsern lassen sich verschiedene 3D-Designs erstellen, die mit traditionellen oder Standardfräsern nicht möglich sind. Formen, Nuten, Gesenke und andere filigrane Formen können mit diesem Verfahren nahtlos gefräst werden.
Vielfältige Werkzeugoptionen
Es gibt mehrere Arten von Schaftfräsern. Dadurch können Ingenieure einfach denjenigen auswählen, der für ein Projekt am besten geeignet ist, oder so viele wie möglich einsetzen. Dies wiederum verbessert die Produktionseffizienz.
Nachteile des Stirnfräsens
Hohe Werkzeugkosten
Die Investition in hochwertige Schaftfräser kann teuer sein. Sie mögen eine lange Lebensdauer haben, doch auch ihre Wartung kann die Kosten erhöhen.
Werkzeugverschleiß
Bei ständigem Einsatz zur Bearbeitung harter Materialien kann das Werkzeug verschleißen. Dies wiederum beeinträchtigt die Oberflächenveredelung und die Genauigkeit des gefertigten Bauteils.
Komplexität der Einrichtung
Das Einspannen des Materials, die Festlegung der Schnittparameter und die Verwendung von Vorrichtungen erfordern Fachleute, um eine präzise Bearbeitung zu gewährleisten. Eine fehlerhafte Einrichtung kann Vibrationen verursachen und die Maßgenauigkeit beeinträchtigen.
Stirnfräsen im Vergleich zu anderen Fräsverfahren
Stirnfräsen im Vergleich zum Planfräsen
Der Hauptunterschied zwischen Stirnfräsen und Planfräsen besteht darin, dass beim Stirnfräsen mit den Schneiden und Seiten aus mehreren Richtungen geschnitten wird und es sich daher für tiefe Nuten und komplexe 3D-Teile eignet. Beim Planfräsen hingegen wird nur die Schneide des Werkzeugs zum Fräsen genutzt, was ein schnelles Bearbeiten ebener Flächen ermöglicht.
Ein weiteres Unterscheidungsmerkmal zwischen Planfräsen und Stirnfräsen ist, dass das Planfräsen eine bessere Oberflächenqualität bietet, während Letzteres auf filigrane Geometriedesigns ausgerichtet ist.
Schaftfräsen vs. Bohren
Während das Bohren in erster Linie dazu dient, mit einem Bohrer runde Löcher in Werkstücke zu formen, kann das Schaftfräsen in mehrere Richtungen schneiden, sowohl vertikal als auch horizontal, und auch exakte Löcher erzeugen.
Schaftfräsen vs. traditionelles Fräsen
Beim traditionellen Fräsen werden im Wesentlichen ebene, glatte Flächen geschnitten, während das Schaftfräsen komplexe Formen bearbeiten und aus verschiedenen Richtungen schneiden kann. Das Schaftfräsen erzielt zudem im Vergleich zum konventionellen Fräsen eine hohe Präzision und eine überlegene Oberflächenqualität.
Schaftfräsen vs. Walzenfräsen
Während ein Walzenfräser zur Bearbeitung großer, ebener Materialflächen eingesetzt wird, verfügt er über einen breiteren Schneidkopf und wird hauptsächlich für Schrupparbeiten verwendet. Im Gegensatz dazu konzentriert sich das Schaftfräsen auf präzise, filigrane Designs und nutzt einen schmalen Schneidkopf, der Konturen und Ecken bearbeitet.
Anwendungen des Schaftfräsens
Luft- und Raumfahrtindustrie: Das Schaftfräsen wird zur Herstellung kritischer Präzisionsbauteile wie Turbinenschaufeln, Halterungen und Flügelrippen eingesetzt.
Automobilindustrie: Wertvoll bei der Herstellung von Motorblöcken und Getriebeteilen, die eine gleichbleibende Zuverlässigkeit erfordern.
Medizintechnik: Wird bei der Fertigung von Prothesenkomponenten, chirurgischen Instrumenten, Implantaten usw. eingesetzt, die exakte Maßgenauigkeit erfüllen müssen.
Elektronik: Unverzichtbar bei der Herstellung von Kühlkörpern, Gehäusen und Teilen, die eine außergewöhnliche Hitzebeständigkeit erfordern.
Marine: Wird bei der Herstellung von Propellern und Gehäusen eingesetzt, die unter widrigen Umweltbedingungen zuverlässig funktionieren müssen.
DEK: Ihr bester Partner für Fräsprojekte
DEK ist Ihr zuverlässiger Ansprechpartner für alle Schaftfräs- und verwandten Projekte. Wir verfügen über modernste technologische Anlagen, darunter CNC-Maschinen und Werkzeuge, eine breite Materialauswahl und ein Expertenteam aus Ingenieuren, die es uns ermöglichen, weltweit schnell und effektiv zu liefern. Kontaktieren Sie uns jetzt, um zu starten.
Fazit
Dieser umfassende Leitfaden bietet Ihnen alle Informationen, die Sie über das Schaftfräsen wissen müssen – von den verschiedenen Arten bis hin zur Funktionsweise und mehr –, die Ihnen, davon bin ich überzeugt, bei der Durchführung eines erfolgreichen Fräsprojekts hilfreich sein werden.
Häufig gestellte Fragen
Kann man mit einem Schaftfräser bohren?
Ja, wir können mit einem Schaftfräser bohren. Sie eignen sich jedoch nicht für sehr tiefe Löcher, wie sie ein Bohrer erreichen kann.
Seitenfräsen vs. Schaftfräsen – was sind die Unterschiede?
Beim Seitenfräsen wird Material hauptsächlich von den Seiten abgetragen, um eine glatte, vertikale, ebene Fläche zu erzeugen, während beim Schaftfräsen Material mit Spitze und Seiten in mehrere Richtungen, sowohl vertikal als auch horizontal, abgetragen wird, um Kurven und komplexe Formen zu bilden.
Welche Schaftfräser eignen sich am besten für Edelstahl?
Schaftfräser mit 4 oder mehr Schneiden aus Vollhartmetall sowie solche mit TiCN- oder AlTiN-Beschichtung eignen sich am besten für Edelstahl, da sie eine höhere Festigkeit und Hitzebeständigkeit aufweisen.

GESCHRIEBEN VON
Bing leitet die tägliche Produktion, einschließlich Terminplanung, Workflow-Koordination und Steuerung der Fertigungshalle. Er verfügt über große Erfahrung in Bearbeitungsprozessen, Werkzeugbau und praktischer Problemlösung. In seiner Freizeit erkundet er gerne die Natur und unternimmt Abenteuerreisen.
Ähnliche Beiträge
-
 Eloxiertes Magnesium: Verfahren, Arten, Anwendungen
-
 2024 vs. 6061 Aluminium: Welche Legierung ist besser?
-
 TiCN-PVD-Beschichtung: Der ultimative Leitfaden
-
 Verzinken vs. Vernickeln: Was ist der Unterschied?
-
 Der einzige Leitfaden zu Rundstahl für Bohrer, den Sie je brauchen werden
-
 10 industrielle Beschichtungsarten und ihre Anwendungen
-
 Buchse vs. Lager: Ein ausführlicher Leitfaden
-
 Fertigungsservice für Aluminiumgehäuse
-
 Der komplette Leitfaden zur CNC-Bearbeitung von Acryl

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








