









Präzisionsbearbeitung von Laufrädern
Laufradbearbeitung aus dem Vollen auf 5-Achs-Zentren, mit Schaufelprofilen auf ±0,05 mm und Nabenbohrungen auf H7. Keine Mindestbestellmenge, Prototypen in 3–5 Tagen geliefert.
-
±0,05 mm
Schaufelprofil
-
3–5 Tage
Prototypen-Lieferzeit
-
20–600 mm
Laufraddurchmesser
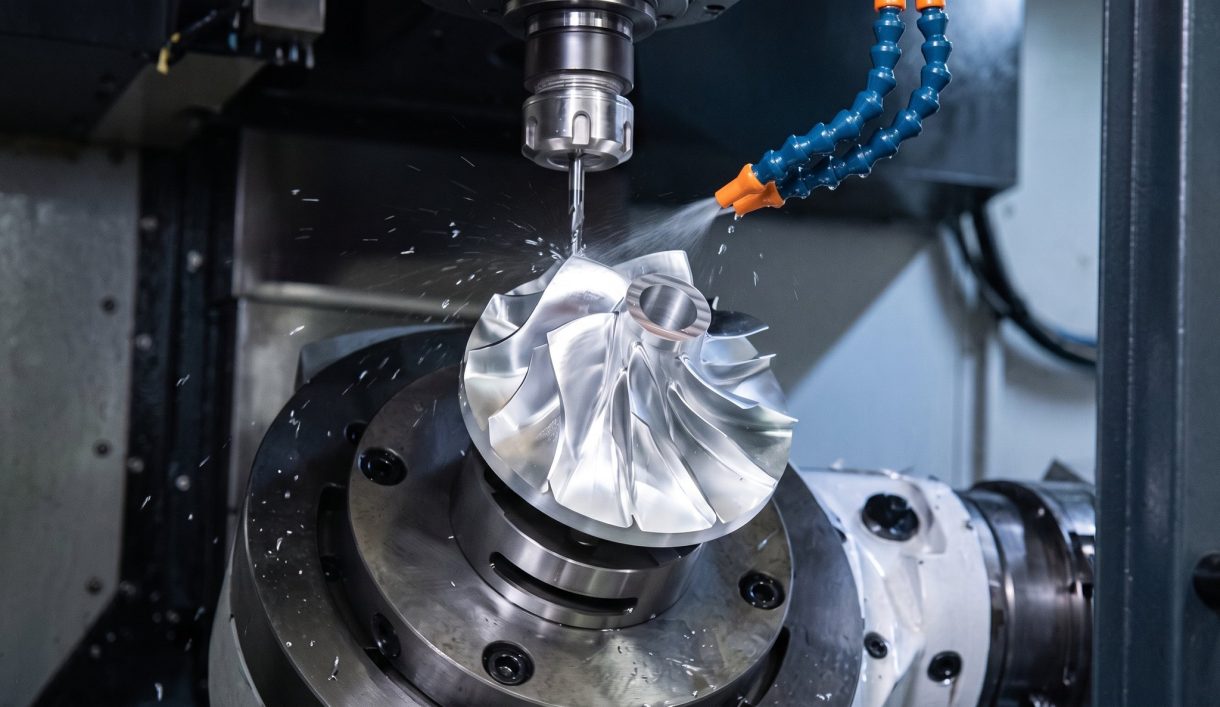

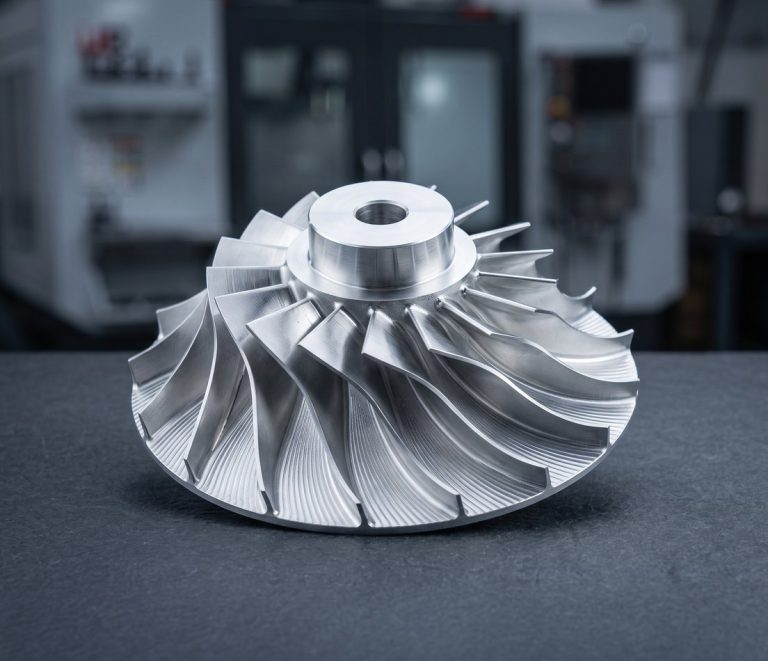
Bearbeitung von kundenspezifischen Laufrädern und Pumpteilen
DEK bearbeitet offene, halboffene und geschlossene Laufräder, Inducer und Verdichterräder aus dem Vollen auf 5-Achs-Bearbeitung Zentren sowie die umliegenden Spiralgehäuse, Verschleißringe, Buchsen und Wellen. Kritische Maße werden auf ±0,005 mm gehalten.
Die Bearbeitung aus Stangen- oder Plattenmaterial eliminiert Porosität, Streuung der Schaufeldicke und Lieferzeiten eines Gussteils, daher werden Prototypen- und Kleinserien-Pumpenprojekte zuerst zerspanend gefertigt. Diese Teile finden Sie in unserem Katalog für kundenspezifische CNC-bearbeitete Teile ; für Grundformen siehe 6 Arten von Laufrädern.
Laufrad- und Pumpteiltypen, die wir bearbeiten
Laufräder, Inducer und die umliegenden Pumpteile, komplett aus Stangen- oder Plattenrohlingen in Edelstahl, Bronze und Titan gefertigt.
-
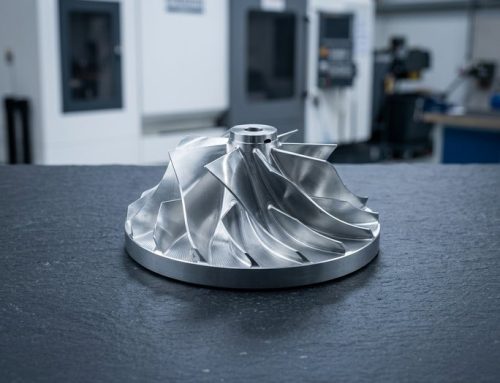 Offene und halboffene LaufräderRadiallaufräder mit 3 bis 12 Schaufeln, komplett aus einem Rohling gefertigt.
-
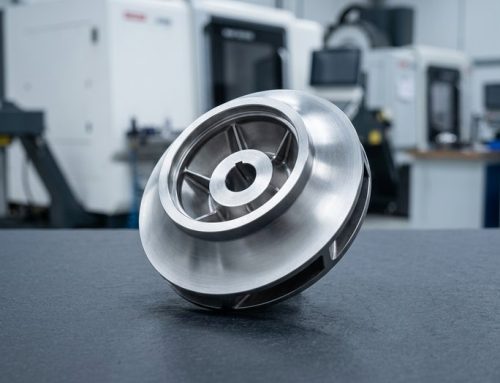 Geschlossene Laufräder mit DeckscheibeIn einem Stück gefertigt, wo die Kanäle es zulassen, oder als zweiteilige Nabe und Deckscheibe.
-
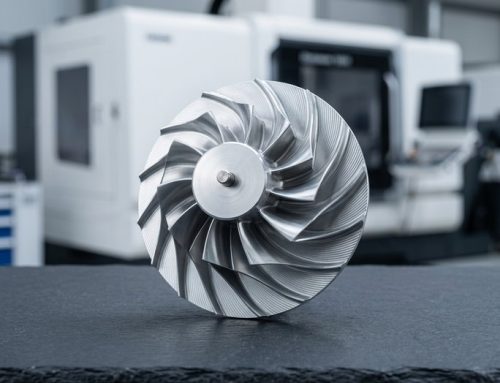 Halbaxial- und AxiallaufräderHalbaxiale und axiale Laufräder, Inducer, Verdichter- und Turboladerräder.
-
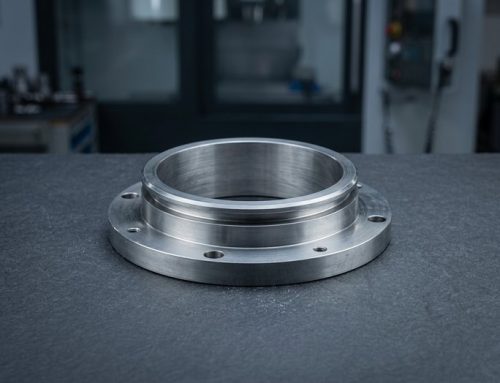 Bearbeitung von PumpengehäusenSpiralgehäuse, Gehäuse und Deckel mit Lagerbohrungen und Dichtflächen.
-
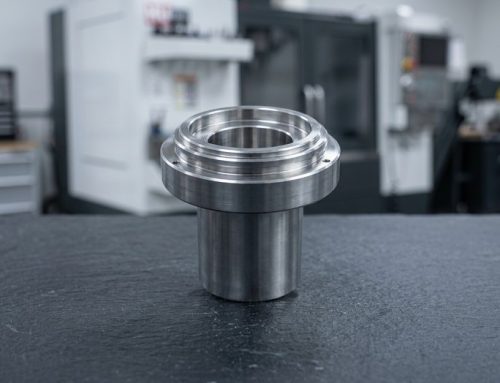 Verschleißringe und WellenschutzhülsenVerschleißringe, Drosselbuchsen und Wellenschutzhülsen aus Bronze oder gehärtetem Edelstahl.
-
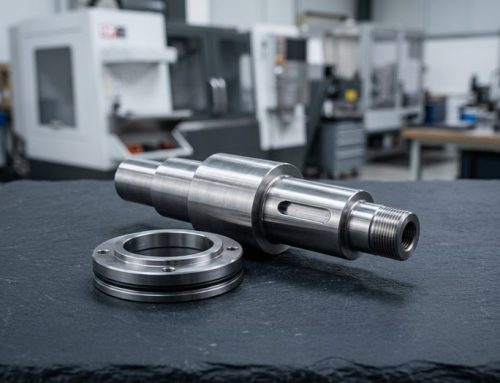 Pumpenwellen und DichtungsgehäusePumpenwellen, Dichtungsgehäuse und Adapter für Gleitringdichtungen.


Werkstoffe, Verfahren und Spezifikationen für Laufräder
Von der Werkstoffauswahl über das Schaufelprofil bis zur Auswuchtung – so fertigen wir Laufräder und Pumpteile nach Ihrem CAD-Modell.
Design-Tipps für kundenspezifische Laufräder und Pumpenteile
Einige Zeichnungsentscheidungen bestimmen, ob ein Laufrad einteilig gefertigt werden kann und wie schnell es ausgewuchtet ist.
-

Senden Sie Volumenkörper, keine Meshes
Senden Sie einen nativen oder STEP-Volumenkörper mit Schaufeloberflächen; Fünf-Achs-Werkzeugwege entstehen aus Oberflächen, und ein Mesh führt zu Facettenfehlern.
-

Ausreichend breite Schaufelkanäle
Ermöglichen Sie einen Fräser von mindestens 1/8 der Kanalhöhe; engere Kanäle erzwingen eine zweiteilige Deckscheibe oder EDM.
-

Schaufelkanten definieren
Geben Sie den Radius der Vorderkante und die Dicke der Hinterkante an; beide steuern die Kavitation und bleiben im CAD leicht unklar.
-

Die Aufspannung für die Endbearbeitung einplanen
Fügen Sie eine bemaßte Rückseitenfreistellung und eine Nabenfase hinzu, damit das Laufrad für die Endbearbeitungsdrehung an der Bohrung gespannt werden kann.
-

Auswuchten angeben
Güteklasse, Ebene und Drehzahl angeben; ein unwuchtiges 316-Laufrad bei 3.000 U/min verkürzt die Lagerlebensdauer schnell. Siehe Laufraddesign.
Was in Ihrer Anfrage anzugeben ist
-
Profiltoleranz der Schaufel
Geben Sie die Profiltoleranz zur CAD-Oberfläche an; ±0,05 mm ist typisch, und die Bearbeitungszeit der Schaufel hängt davon ab, nicht vom Materialvolumen.
-
Bohrungspassung und Passfeder
Geben Sie die Nabenbohrungspassung (Standard H7, H6 auf Anfrage) und die Passfeder nach DIN 6885 an, damit der Rundlauf zur Bohrung bei 0,02 mm TIR bleibt.
-
Werkstoff und Wuchtgüteklasse
Nennen Sie die Legierung und die Wuchtgüteklasse (ISO 21940 G6.3 oder G2.5) mit Stückzahl; es gibt keine Mindestbestellmenge für Prototypen oder Serien.
-
Abgestimmter Pumpsatz
Nehmen Sie Gehäuse und Verschleißringe in die Anfrage auf: Die Bearbeitung des Pumpengehäuses zusammen mit dem Laufrad stimmt Bohrungen, Dichtflächen und Spalte als Satz aufeinander ab.
Anwendungen & Branchen
Pumpenteile-Bearbeitung für Öl- und Gas-Transferpumpen, marine Seewasser- und Bilgenpumpen, Kühlmittelpumpen für neue Energien und medizinische Sanitärpumpen.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenhardware und Beschläge nach AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilPrototypen- und Klein- bis Mittelserien-Sensorgehäuse, Ventilkörper und Wellen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsteile und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterKnöpfe, Griffe, Gehäuseteile und Audiokomponenten, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für 5-Achs-Bearbeitung von Laufrädern
Laufräder bestrafen Werkstätten, die aus einem Zerspanzeit-Rechner kalkulieren. So geht DEK mit ihnen um.
-

Von einem Ingenieur kalkuliert
Ein Ingenieur programmiert und kalkuliert jedes Laufrad von Hand, denn die Schaufelbearbeitungszeit hängt von Oberflächentoleranz und Werkzeugerreichbarkeit ab.
-

CMM-Schaufelprüfung
Schaufelprofile werden gegen das CAD-Modell auf CMM bis zur Profiltoleranz von ±0.05 mm verifiziert, und Teile werden vor dem Versand fotografiert.
-

Alles im Haus
5-Achs-Fräsen, Drehen, Bohren und Polieren erfolgen alle im Haus, sodass das Laufrad und seine Pumpenteile unter einem Dach bleiben.
-

Zertifizierte Qualität
Laufräder und Pumpenteile werden unter ISO 9001:2015-, ISO 13485- und AS9100D-zertifizierten Qualitätssystemen gefertigt.

Arbeitsplanprüfung bei Angebotserstellung
Bei geschlossenen Laufrädern prüft ein Ingenieur bei der Angebotserstellung die Geometrie der Schaufelkanäle und empfiehlt entweder eine einteilige Fertigung oder eine zweiteilige Ausführung aus Nabe und Deckscheibe zum Schweißen oder Pressfügen.
Zertifizierte Laufradqualität
Laufräder werden unter ISO 9001:2015-, ISO 13485- und AS9100D-Qualitätssystemen gefertigt.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Laufrad-Werkstoffe und -Oberflächen
Edelstahl, Bronze, Titan und Aluminium, jeweils kombiniert mit der nach der Bearbeitung aufgebrachten Oberfläche.
Oberflächenveredelungen
Ihre Legierung nicht dabei? Fragen Sie unsere Ingenieure nach einem Arbeitsplan.
Alle WerkstoffeFAQ zur Laufradbearbeitung
Häufige Fragen zu geschlossenen Laufrädern, Toleranzen und Pumpengehäusen.
Angebot anfordern für die Laufradbearbeitung
Senden Sie ein STEP-Modell mit Schaufelprofiltoleranz, Bohrungspassung, Werkstoff, Wuchtgüte und Stückzahl. Ein Ingenieur prüft jedes Laufrad.
- Komplexe Laufräder innerhalb von 3 Tagen kalkuliert
- Einfachere Pumpenteile innerhalb von 6 Stunden kalkuliert
- keine Mindestbestellmenge; Prototypen werden in 3–5 Tagen versandt
- Schaufelprofil auf ±0.05 mm gehalten
Verwandte Fertigkeiten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








