









CNC-gefräste Halterungen & Aufnahmen
CNC-gefräste Halterungen halten ±0.005 mm bei Bohrungsposition und Passflächen. keine Mindestbestellmenge: Ein Prototyp oder 5.000 Stück erhalten dieselbe manuelle Zeichnungsprüfung.
-
±0.005 mm
Kritische Merkmale
-
3–5 Tage
Prototyp-Lieferzeit
-
keine Mindestbestellmenge
1 bis 5.000 Stück
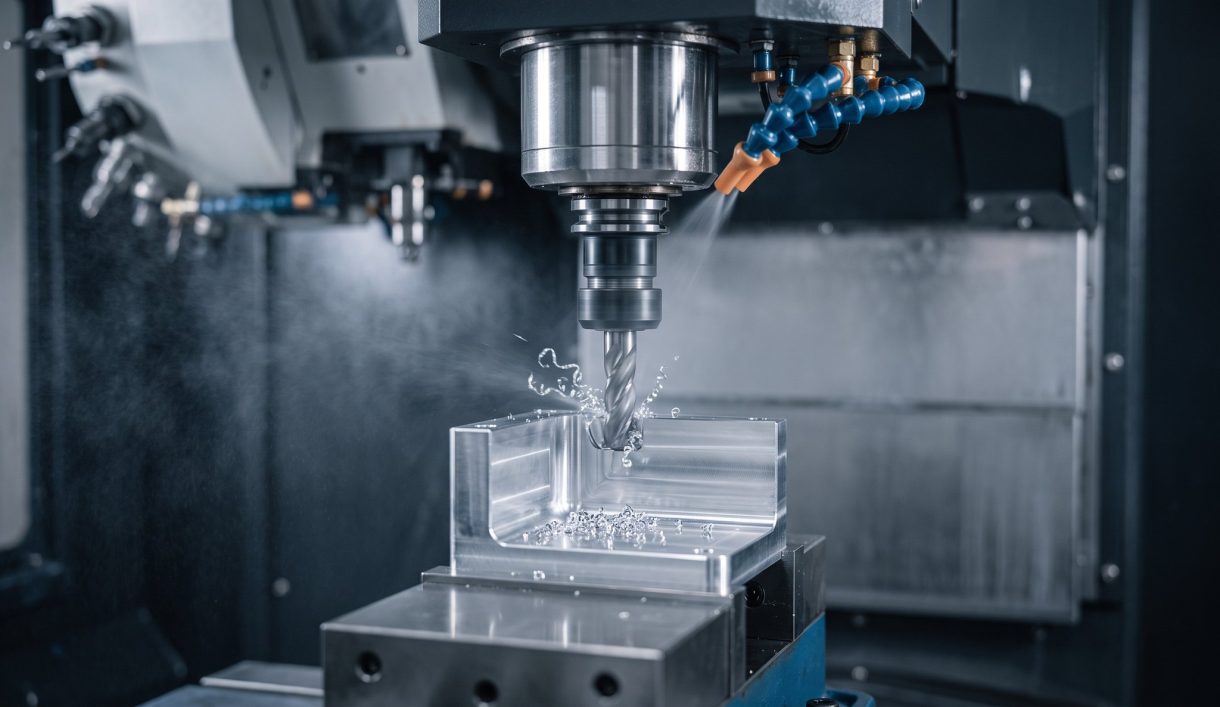

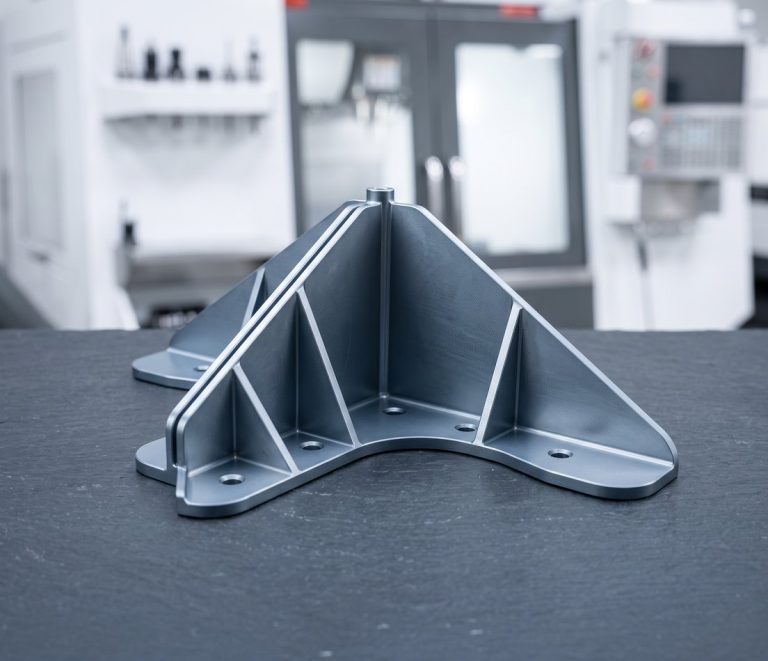
Individuell gefertigte Halterungen aus Stangenmaterial und Platten
DEK bearbeitet L-Halterungen, Winkelaufnahmen, Sensor- und Kamerahalterungen, Motoraufnahmen und Gabelhalterungen aus Aluminium, Edelstahl und legiertem Stahl, aus Vollstangenmaterial und Platten.
Eine exakte Bohrungsposition ist entscheidend, wenn die Halterung ein Lager, eine Linse oder einen Sensor positioniert und nicht nur eine Platte hält. Prototypen werden in 3–5 Tagen geliefert, Kleinserien in 4–7 Tagen. Halterungen gehören zu den am häufigsten angefragten Artikeln in unserem Katalog für individuell CNC-bearbeitete Teile .
Arten von Halterungen, die wir bearbeiten
Von L-Halterungen bis zu strukturellen Aufnahmen, gefräst aus Aluminium-, Edelstahl- oder legiertem Stahlstangenmaterial und Platten.
-
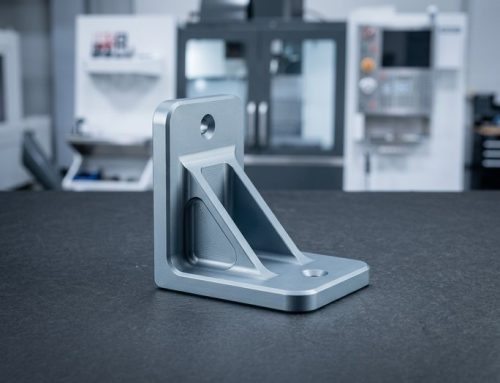 L-Halterungen & WinkelhalterungenEchte 90°-Flächen, Rechtwinkligkeit 0,02 mm auf 100 mm, aus Platte oder Stangenmaterial.
-
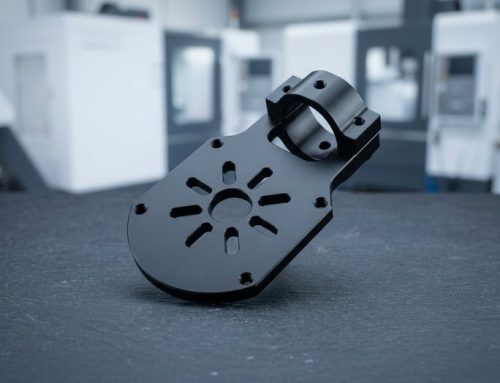 Motor- & GetriebeaufnahmenAufnahmen für Motoren, Pumpen, Aktuatoren; Lochbilder ±0,02 mm Position.
-
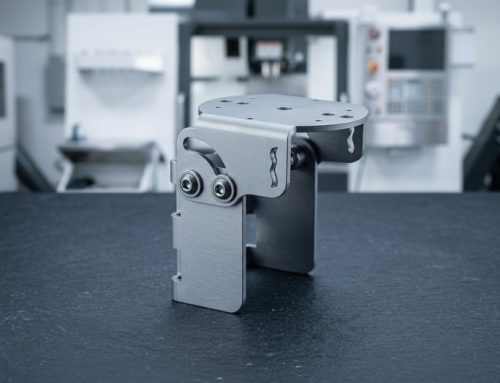 Sensor- & KamerahalterungenSensor-, Kamera-, Lidar- und Antennenhalterungen mit Langlöchern, Passflächen.
-
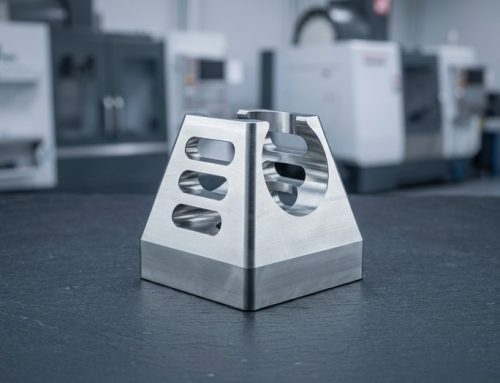 Gabel- & SchwenkhalterungenSchwenkhalterungen mit geriebenen oder ausgebohrten Bolzenbohrungen in H7.
-
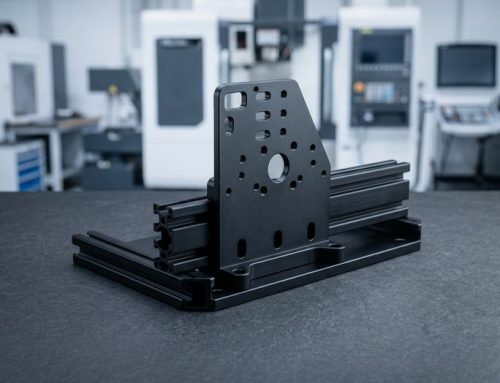 Linearführungs- & RahmenhalterungenLinearführungs-, Profil- und Rahmenhalterungen für Automatisierungszellen.
-
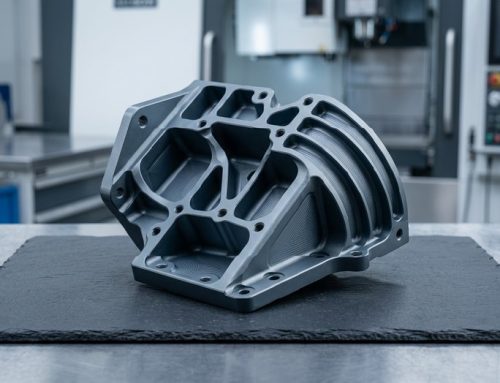 Strukturelle HalterungenHalterungen aus 4140 oder 17-4 PH für hochbelastete, ermüdungskritische Baugruppen.


Halterungsmaterialien, Verfahren & Toleranzen
Woraus CNC-gefräste Halterungen bestehen, wie sie geschnitten werden, welche Toleranzen sie halten und welche Oberflächenveredelungen aufgebracht werden.
Konstruktionstipps für bearbeitete Halterungen
Wandstärken, Radien, Bezüge und Oberflächenangaben entscheiden über die Kosten und darüber, ob eine Halterung nach der Bearbeitung die Planheit hält.
-

Minimale Wandstärke
Halten Sie Wandstärken bei mindestens 1,5 mm in Aluminium und 1,0 mm in Stahl; dünnere Wände schwingen und verlieren die Planheit.
-

Innenradien an Ecken
Geben Sie Innenradien von mindestens einem Drittel der Taschentiefe an; scharfe Ecken erzwingen kleine Fräser und erhöhen die Kosten.
-

Bezug auf der Montagefläche
Legen Sie den Bezug auf die Montagefläche und die beiden Positionierbohrungen und tolerieren Sie alles andere von dort aus.
-

Langlöcher vs. Positionierbohrungen
Verwenden Sie Langlöcher, wo das Gegenstück eine eigene Toleranz hat; halten Sie für die beiden Positionierbohrungen eine Lagegenauigkeit von ±0,02 mm ein.
-

Spannungsarmgeglühtes Plattenmaterial
Geben Sie für dünne, lange Halterungen spannungsarmgeglühtes Plattenmaterial an: 6061-T651 und MIC6 bleiben nach der Bearbeitung planer.
Was Sie in Ihrer Zeichnung angeben sollten
-
Eloxalschichtdicke
Geben Sie Typ II 10–15 µm oder Typ III 25–50 µm an: Die Harteloxalschicht vergrößert das Maß und kann eine Toleranzbohrung schließen.
-
Wesentliche Merkmale
Senden Sie eine STEP- oder PDF-Zeichnung mit Werkstoff, Menge, Oberflächenveredelung und den Merkmalen, die für die Funktion der Halterung wirklich wichtig sind.
-
Arbeitsgänge nach der Veredelung
Kennzeichnen Sie eine geschliffene Fläche oder eine nach dem Eloxieren geriebene Bohrung; siehe unseren Leitfaden zum Bearbeiten einer Halterung mit enger Toleranz.
Anwendungen & Branchen
Roboterarm- und Greiferhalterungen, Drohnenmotor- und Gimbal-Halterungen, Kamera- und Lidarhalterungen für Automatisierungszellen, Halterungen für Elektronikgehäuse.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor- und Ventilgehäuse sowie Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu sparen, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie auf Korrosionsbeständigkeit ausgelegt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterKnöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für kundenspezifische Halterungen
Die Fertigung kundenspezifischer Halterungen gehört seit 2002 zu DEKs Arbeit, mit Ingenieurprüfung und messtechnischer Kontrolle.
-

Bearbeitung seit 2002
DEK bearbeitet seit 2002 kundenspezifische Halterungen, von einzelnen Prototypen bis zu Serienläufen mit 5.000 Stück und keine Mindestbestellmenge.
-

Von Ingenieuren geprüfte Angebote
Jede Zeichnung wird vor der Angebotserstellung von einem Ingenieur geprüft, damit eine geschliffene Fläche oder eine nach dem Eloxieren geriebene Bohrung korrekt kalkuliert wird.
-

Spektrometer-geprüftes Plattenmaterial
Eingehendes Plattenmaterial wird per Spektrometer geprüft, damit 6061, 7075, 4140 oder Edelstahlsorten vor dem Schneiden der Zeichnung entsprechen.
-

CMM-verifizierte Bohrungen
Bohrbilder werden auf CMM gegen ±0.02 mm wahre Position verifiziert, Prüfberichte sind auf Anfrage erhältlich.

Zertifiziertes Qualitätssystem
DEK ist nach ISO 9001:2015, ISO 13485 und AS9100D zertifiziert. Ein Ingenieur prüft jede Halterungszeichnung und erstellt das Angebot innerhalb von 6 Stunden.
Zertifizierte Halterungsqualität
Halterungen werden unter ISO 9001:2015-, ISO 13485- und AS9100D-Systemen gefertigt.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe & Oberflächenveredelungen für Halterungen
Metalle und Oberflächenveredelungen für CNC-bearbeitete Halterungen, jeweils mit Link zur Detailseite.
Oberflächenveredelungen
Ihr Halterungswerkstoff ist nicht dabei? Fragen Sie einen Ingenieur.
Alle anzeigenFAQ zur Halterungsbearbeitung
Toleranzen, Lieferzeiten und wann eine Halterung bearbeitet statt gebogen werden sollte.
Angebot für CNC-bearbeitete Halterungen anfordern
Senden Sie eine STEP- oder PDF-Zeichnung mit Werkstoff, Stückzahl, Oberflächenveredelung und den relevanten Merkmalen. Ein Ingenieur prüft sie und erstellt innerhalb von 6 Stunden ein Angebot.
- keine Mindestbestellmenge, 1 bis 5.000 Stück
- Prototypen in 3–5 Tagen
- Kleinserien in 4–7 Tagen
- ±0.005 mm bei kritischen Merkmalen
- DHL, FedEx oder UPS in 3–7 Tagen







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








