









Fertigung kundenspezifischer Distanzhülsen
Fertigung kundenspezifischer Distanzhülsen mit Dickentoleranz von ±0.005 mm und Parallelität von 0.003 mm bei geschliffenen Teilen. Keine Mindestbestellmenge, Prototypen in 3–5 Tagen, von Ingenieuren geprüfte Angebote in 6 Stunden.
-
±0.005 mm
Geschliffene Dicke
-
3–5 Tage
Prototypen-Lieferzeit
-
0.05 mm
Dünnste Passscheibe

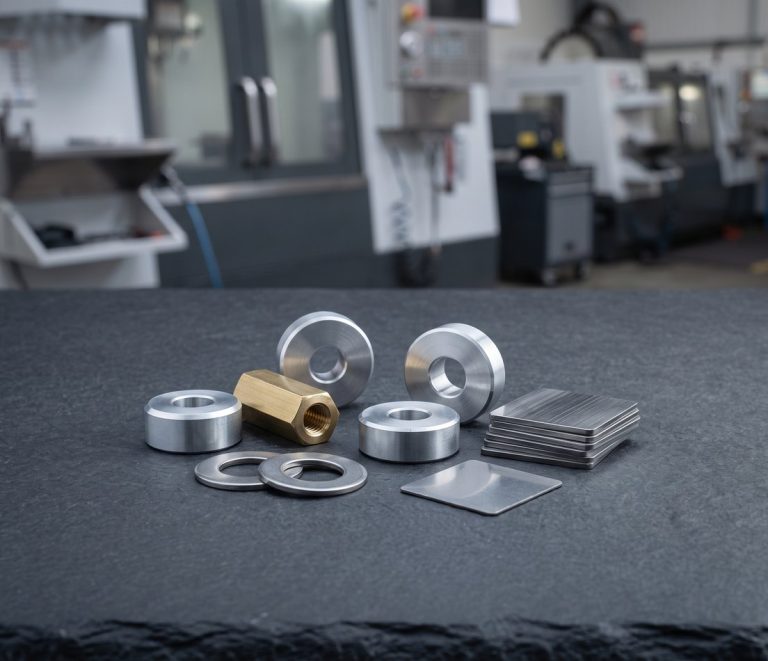
Bearbeitete Distanzhülsen, Unterlegscheiben & Präzisionspassscheiben
DEK bearbeitet runde und sechskantige Distanzhülsen, Gewindeabstandshalter, flache Unterlegscheiben und Bundscheiben sowie Passscheiben von 0.05 mm bis 50 mm Dicke aus Aluminium, Messing, Edelstahl, legiertem Stahl, Delrin, PTFE und PEEK. Sie sind Teil unseres Katalogs für kundenspezifisch CNC-bearbeitete Teile .
Diese Teile bestimmen den Spalt in einer Baugruppe, daher kontrollieren wir Dicke und Parallelität: ±0.01 mm gedreht, ±0.003 mm bei kleinen Langdrehteilen. Unser Leitfaden zu Arten von Unterlegscheiben behandelt Standardformen; Metallstanzen eignet sich für sehr hohe Stückzahlen in dünnen Materialstärken.
Arten von Distanzhülsen, Unterlegscheiben & Passscheiben
Distanzhülsen, Abstandshalter, Unterlegscheiben und Passscheiben, gedreht aus Stangenmaterial, geschliffen, drahterodiert aus Blech oder gefräst aus Plattenmaterial, aus Metallen und Kunststoffen.
-
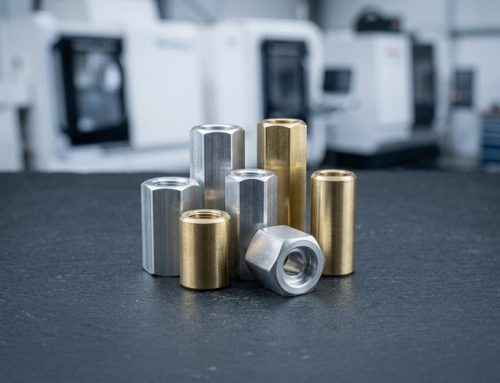 Bearbeitete DistanzhülsenRunde, sechskantige und quadratische Distanzhülsen mit planen oder mit Senkung versehenen Enden.
-
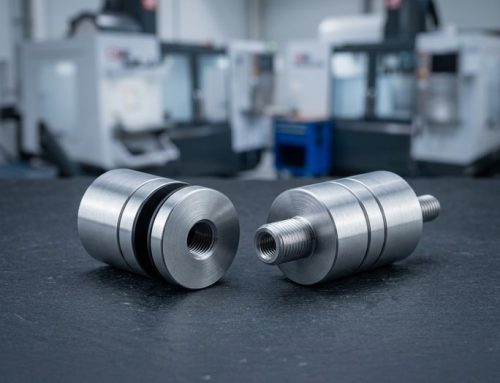 Kundenspezifische AbstandshalterAußen-/Innengewinde, Innengewinde/Innengewinde oder durchgehendes Gewinde, M2 bis M12, #2 bis 1/2".
-
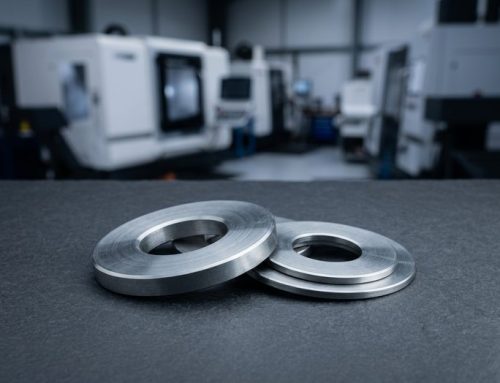 Flache & dicke UnterlegscheibenNicht standardisierter Außendurchmesser, Innendurchmesser oder Dicke; dicke lastverteilende Unterlegscheiben.
-
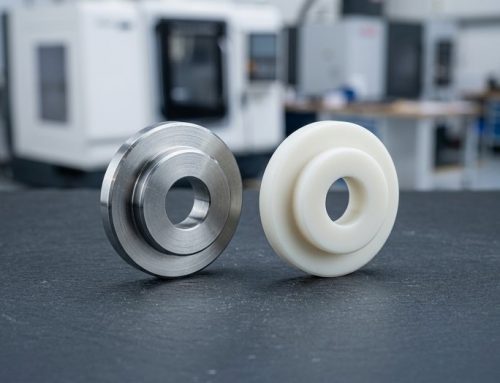 Bund- & StufenunterlegscheibenIsolierende Bund- und Stufenunterlegscheiben für die elektrische Isolierung.
-
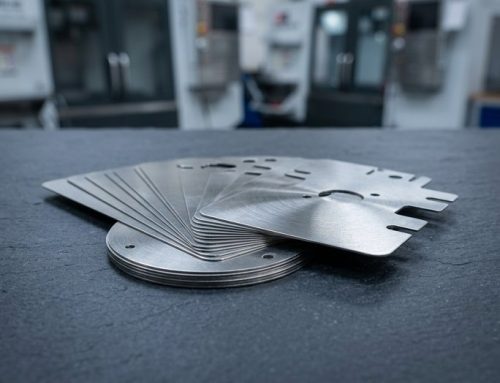 PräzisionspassscheibenPassscheiben und Passscheibenplatten ab 0.05 mm, geschliffen oder drahterodiert, rund oder profiliert.
-
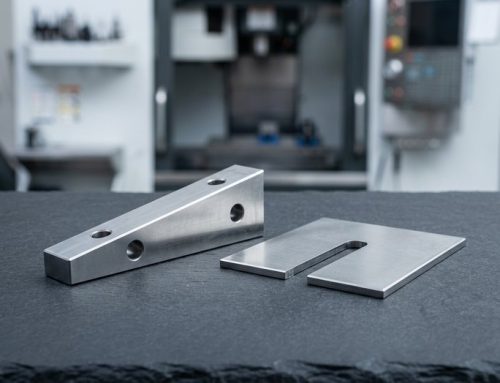 Kegelige & geteilte PassscheibenPassscheiben zur Ausrichtung von Getrieben, Motoren und Schienen.


Spezifikationen zur Fertigung kundenspezifischer Distanzhülsen
Wie DEK Drehen, Langdrehen, Drahterodieren und Schleifen kombiniert, um Dicke und Parallelität von Distanzhülsen und Passscheiben einzuhalten.
Konstruktionstipps für individuelle Distanzhülsen und Passscheiben
Fünf Regeln, die Distanzhülsen, Unterlegscheiben und Passscheiben in der Baugruppe maßhaltig halten – nicht nur im Prüfbericht.
-

Dicke vs. Parallelität
Tolerieren Sie beides getrennt: Eine Passscheibe mit ±0,005 mm Dickentoleranz ohne Parallelitätsangabe kann dennoch keilförmig sein.
-

Gestufte Passscheibensätze
Bestellen Sie Sätze wie 0,05, 0,1, 0,2, 0,5 mm statt einer dicken Sonderpassscheibe; die Ausrichtung ist einfacher, die Nacharbeit günstiger.
-

Proportionen von Unterlegscheiben
Halten Sie bei Aluminium den Außendurchmesser der Unterlegscheibe mindestens 2× so groß wie den Innendurchmesser und die Dicke mindestens 0,1× des Außendurchmessers, sonst wölbt sie sich unter Schraubenlast.
-

Gewindetiefe bei Abstandsbolzen
Geben Sie die Einschraubtiefe an, nicht nur die Gesamtlänge; ein Abstandsbolzen mit Außen- und Innengewinde benötigt an beiden Enden Tiefe.
-

Werkstoffe für die automatische Montage
Wählen Sie Messing oder 303 für maschinell montierte Abstandsbolzen; beide lassen sich sauber gewindeschneiden und fressen nicht wie 304.
Was Sie in Ihrer Zeichnung angeben sollten
-
Außendurchmesser, Innendurchmesser und Dicke
Geben Sie Außendurchmesser, Innendurchmesser und Dicke mit Toleranz an; eine einfache Skizze genügt für ein Angebot zu einfachen Distanzhülsen.
-
Werkstoff und Veredelung
Benennen Sie Werkstoff und Veredelung; vermerken Sie, wenn eine Passscheibe unveredelt bleiben muss, da eine Beschichtung pro Seite 5–15 µm aufträgt.
-
Parallelität und Ebenheit
Geben Sie Parallelität (0,003 mm geschliffen) und Ebenheit (0,005 mm pro 50 mm) an, wo der Spalt kritisch ist.
-
Bestellmenge
Geben Sie die Menge an: Bei dünnem Material ist Stanzen oberhalb von etwa 10.000 Stück günstiger als Zerspanen; darunter ist die Zerspanung im Vorteil.
Anwendungen & Branchen
PCB-Stapel für die Elektronik, Getriebe-Ausgleichsscheiben für die Automatisierung, Struktur-Passscheiben für die Luftfahrt und Isolier-Unterlegscheiben für die Leistungselektronik im Bereich neue Energie.
-

Luftfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 LuftfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor-Gehäuse, Ventilkörper und Wellen für Prototypen und kleine bis mittlere Serien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an den Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtespezifikationen.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder auf Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Fertigung kundenspezifischer Unterlegscheiben
Distanzstücke und Passscheiben sind geringwertige Teile, die hochwertige Probleme verursachen, wenn ihre Dicke nicht stimmt.
-

Jede Charge wird gemessen
Jede Passscheiben-Charge wird bei der FAI mit Höhenmessgerät und CMM geprüft statt nach Augenmaß stichprobenartig.
-

Prozesse im Haus
Drahterodieren dünner Passscheiben, Flachschleifen und Langdrehen erfolgen im Haus, sodass geschliffene Distanzstücke und kundenspezifische Abstandsbolzen gemeinsam versandt werden.
-

Verifiziertes Material
Eingehendes Stangen- und Blechmaterial wird spektrometrisch verifiziert, und Materialberichte sind auf Anfrage erhältlich.
-

Schnell, keine Mindestbestellmenge
keine Mindestbestellmenge, Prototypen in 3–5 Tagen, und einfache Distanzstücke können in nur 1 Tag versandt werden.

Von Ingenieuren geprüfte Angebote
Jede Zeichnung wird von einem Ingenieur geprüft und innerhalb von 6 Stunden angeboten, mit Feedback zu Dicke, Parallelität und Gewindeangaben, bevor die Bearbeitung beginnt.
Zertifizierte Qualität bei jeder Passscheibe
Zertifiziert nach ISO 9001:2015, ISO 13485 und AS9100D, mit CMM-Prüfung bei der FAI.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe & Oberflächenveredelungen für Distanzstücke
Metalle, isolierende Kunststoffe und Oberflächenveredelungen für Distanzstücke, Unterlegscheiben und Passscheiben. Auswahl nach Belastung, Leitfähigkeit und Umgebung.
Oberflächenveredelungen
Technische Kunststoffe
Benötigen Sie eine andere Legierung oder Oberflächenveredelung? Fragen Sie unsere Ingenieure.
Alle anzeigenHäufig gestellte Fragen
Antworten zu Passscheibendicke, Abstandsbolzen-Gewinden und Bearbeitung versus Stanzen.
Angebot anfordern für die Fertigung kundenspezifischer Abstandshalter
Senden Sie eine Zeichnung oder eine einfache Skizze. Ein Ingenieur prüft sie und sendet innerhalb von 6 Stunden ein Angebot, keine Mindestbestellmenge.
- Außendurchmesser, Innendurchmesser, Dicke und deren Toleranz
- Material und Oberflächenveredelung
- Menge, ab einem Stück
- Einfache Abstandshalter werden in nur 1 Tag versandt
- Prototypen in 3–5 Tagen







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








