









Parti meccanizzate su misura secondo il vostro disegno
DEK realizza parti meccanizzate su misura secondo il vostro disegno in oltre 50 metalli e plastiche, da un singolo pezzo a oltre 10.000, con tolleranze di ±0.005 mm. Un ingegnere esamina ogni disegno e fornisce un preventivo entro 6 ore.
-
±0.005 mm
Tolleranza sui metalli
-
6 ore
Preventivo da ingegnere
-
1–10.000+
Pezzi, senza quantità minima
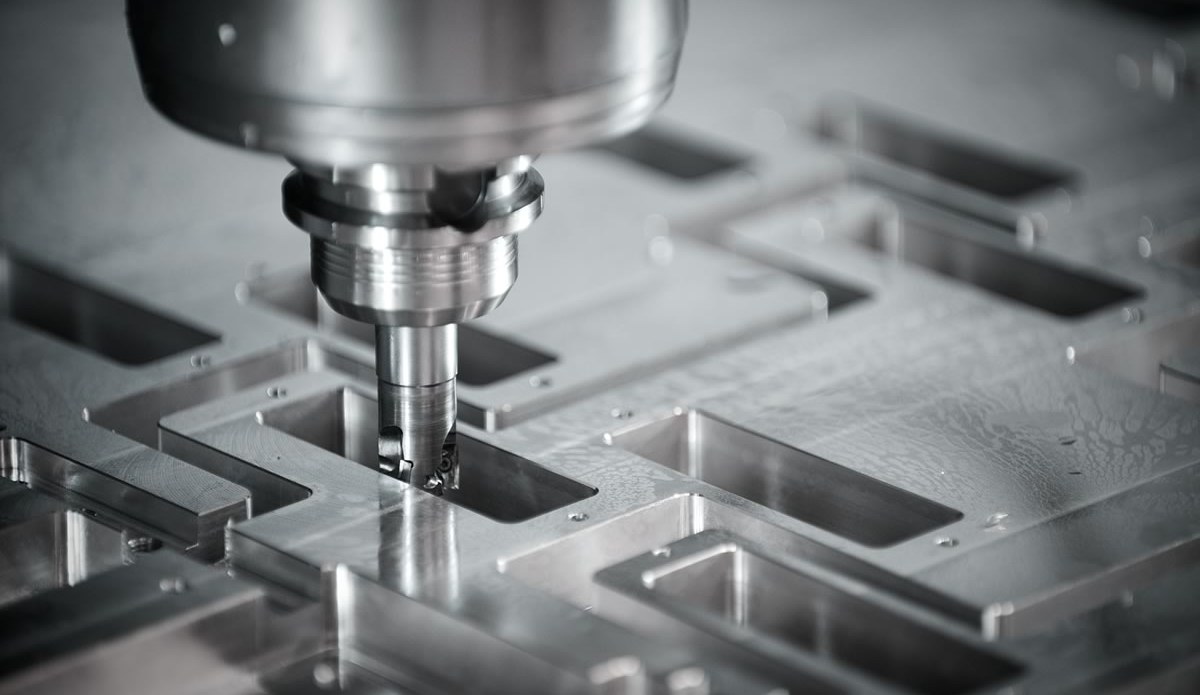

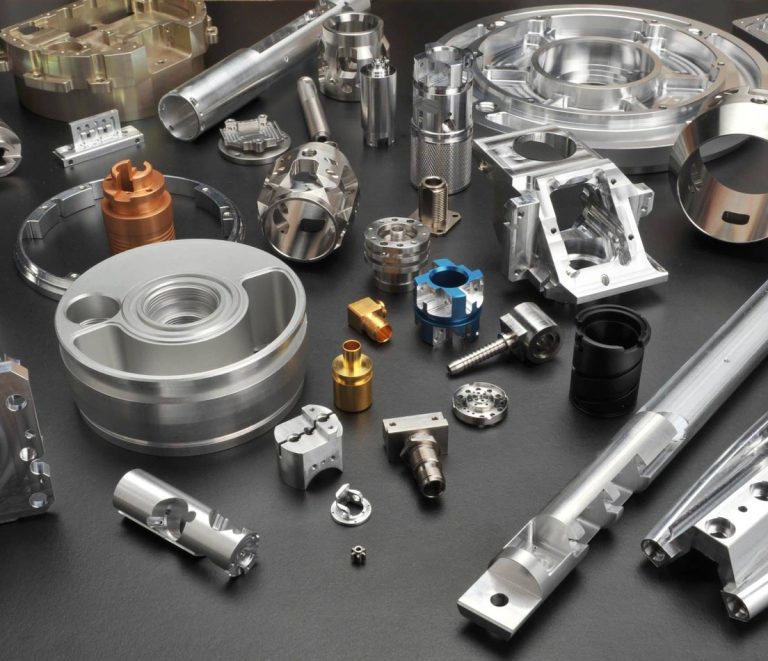
Servizi di lavorazione CNC su misura per il vostro disegno
Le parti meccanizzate su misura sono le staffe, gli alberi, gli alloggiamenti, i collettori, i perni, le attrezzature e manopole e impugnature con cui si costruisce un prodotto o una macchina. DEK le meccanizza secondo il vostro disegno in oltre 50 metalli e plastiche, da un singolo pezzo a oltre 10.000, senza quantità minima d'ordine.
Questa pagina riguarda la parte in sé: cosa produciamo, come un disegno diventa un componente consegnato e come progettarlo per una meccanizzazione pulita. I processi alla base sono descritti nelle pagine servizi di lavorazione CNC; lavorazione ingranaggi e dissipatori termici in alluminio su misura che hanno pagine dedicate.
Perché gli acquirenti trasferiscono le loro parti su misura a DEK
Oltre 2.300 clienti in Nord America, Europa e Australia hanno trasferito i servizi di lavorazione su misura a DEK per questi motivi.
-

Tolleranze dal 2002
Fondata nel 2002 producendo perni per anime di stampi e boccole di guida, dove ±0.005 mm è il requisito di partenza, non un optional.
-

Ogni processo interno
Fresatura, tornitura, tornitura a fantina mobile, elettroerosione, rettifica e finitura sotto lo stesso tetto, così rettifica e finitura non vengono mai affidate a fornitori esterni.
-

Scalabile oltre i 50 pezzi
Lo stesso disegno passa da un prototipo a oltre 10.000 pezzi; programmi archiviati, attrezzature e piani di ispezione mantengono identici gli ordini ripetuti.
-

Documentazione pronta per l'audit
ISO 9001:2015, ISO 13485 e AS9100D (TÜV): i registri di ispezione esistono già nel formato richiesto dagli acquirenti dei settori medicale e aerospaziale.

DFM con revisione ingegneristica inclusa
Un ingegnere verifica manualmente ogni disegno per pareti sottili, tasche profonde, angoli interni irraggiungibili e tolleranze che richiedono rettifica. Ricevete le note DFM prima del prezzo, non dopo.


Famiglie di parti, materiali e tolleranze
Cosa meccanizziamo, quali materiali si adattano a ciascuna parte, le tolleranze che manteniamo e come le quantità scalano da un singolo pezzo alla produzione.
Particolari lavorati su misura vs. approvvigionamento a processo singolo
Un particolare su misura viene indirizzato ai processi richiesti dalle sue caratteristiche, in un unico ordine. Elettroerosione gestisce elementi temprati o con spigoli vivi.
| Criterio | Questo processoParticolari lavorati su misura | Fresatura CNC | Tornitura CNC | Rettifica |
|---|---|---|---|---|
| Ideale per | Particolare finito a disegno | Tasche, superfici a 5 assi | Particolari tondi | Accoppiamenti e finiture |
| Varianti | Tutti i processi indirizzati | 3, 4, 5 assi | CNC o fantina mobile | Diametri e facce |
| Tolleranza | ±0.005 mm metallo | ±0.005 mm metallo | ±0.003 mm elementi in fantina mobile | ±0.002 mm |
| Finitura superficiale | Ra 0.2–1.6 µm | Ra 0.8–1.6 µm | Ra 0.8–1.6 µm | Ra 0.2–0.4 µm |
| Scegliere quando | Un fornitore, tutte le fasi | Elementi su più facce | Diametri torniti | Sedi cuscinetti, accoppiamenti forzati |
Particolari su misura per ogni settore
Gli acquirenti dei settori medicale e aerospaziale in Nord America, Europa e Australia ricevono la documentazione di ispezione nel formato richiesto dai loro audit.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità del lotto come standard.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e volumi da bassi a medi in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranza ±0.01 mm sugli elementi di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in leghe di alluminio e rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate a archivio per le ripetizioni.Scopri di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi di ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti di contenitori e ferramenta audio in cui la superficie lavorata resta a vista, anodizzate, sabbiatura a sfere o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Consigli di progettazione per parti lavorate su misura
Piccole modifiche in fase di disegno eliminano gran parte dei costi e dei rischi; i nostri ingegneri le segnalano tutte nella revisione DFM.
-

Raggi degli angoli interni
Indicate un raggio pari ad almeno un terzo della profondità della tasca (R10 o superiore a 30 mm di profondità). Gli angoli interni vivi richiedono l'elettroerosione.
-

Spessore delle pareti
Mantenete le pareti metalliche a 0,8 mm o più e quelle in plastica a 1,5 mm o più; le pareti più sottili si deformano e perdono tolleranza.
-

Profondità della filettatura
Profondità maschiata oltre 2,5× il diametro nominale aggiunge costo, non resistenza; indicate la profondità minima della filettatura completa.
-

Tolleranza dove conta
Applicate ±0.005 mm sugli accoppiamenti e lasciate che ISO 2768-m copra il resto; una tolleranza generalizzata fa salire i preventivi.
-

Diametri foro standard
Utilizzate punta e alesatore (Ø3 H7, Ø6 H7, Ø8 H7) anziché Ø6.2 o Ø7.9, oltre a filettature standard.
-
Accessibilità delle lavorazioni
Progettate le lavorazioni in modo che siano raggiungibili dal minor numero possibile di direzioni; ogni piazzamento aggiuntivo comporta tempo e catena di tolleranze.
Rischi delle lavorazioni che segnaliamo nel DFM
-
Testo e marcatura
Il testo inciso con larghezza del tratto inferiore a 0,5 mm è lento da realizzare; la marcatura laser è più rapida e più chiara per i codici dei pezzi.
-
Fori trasversali
I fori dei collettori in 6061, 316 o ottone richiedono intersezioni sbavate e una prova di tenuta, entrambe previste nel preventivo.
-
Dettagli per stampi temprati
Componenti per stampi in H13, S7, D2 e 420 richiedono durezza, dettagli in elettroerosione e accoppiamenti rettificati; il trattamento termico viene per primo.
-
Eccentricità degli alberi
Gli alberi in 1045, 4140, 17-4 PH e 316 dipendono dall'eccentricità e dalle cave per chiavetta; le sedi dei cuscinetti vanno alla rettifica.
Qualità certificata su ogni pezzo
Materiale verificato allo spettrometro, primi articoli con CMM e ispezione in uscita con foto.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Oltre 50 metalli e plastiche, finiture incluse
Scegliete metallo, plastica e finitura per le vostre parti CNC; finiture e trattamento termico sono quotati insieme al pezzo lavorato.
Finiture superficiali
Plastiche tecniche
Serve una qualità non elencata qui? Sfogli tutti i materiali per la lavorazione CNC
Visualizza materialiCome ordinare parti lavorate su misura
Domande frequenti
File, quantità d'ordine, tempi di consegna e tolleranze per le parti su misura.
Richiedi un preventivo per parti lavorate su misura
Invii il Suo disegno con quantità, materiale e finitura. Note DFM e prezzo vengono restituiti entro 6 ore, revisionati da un ingegnere, non da un algoritmo.
- Preventivo revisionato da un ingegnere entro 6 ore
- Senza quantità minima, da un pezzo a oltre 10.000
- ±0.005 mm standard sulle parti metalliche
- Primo articolo misurato su CMM
- Spedizione in tutto il mondo in 3–7 giorni
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








