









Staffa e supporti lavorati CNC
Le staffe lavorate CNC mantengono ±0.005 mm sulla posizione dei fori e sulle facce di accoppiamento. Senza quantità minima: un prototipo o 5.000 pezzi ricevono la stessa revisione manuale del disegno.
-
±0.005 mm
Caratteristiche critiche
-
3–5 giorni
Tempi prototipo
-
Senza quantità minima
da 1 a 5.000 pz
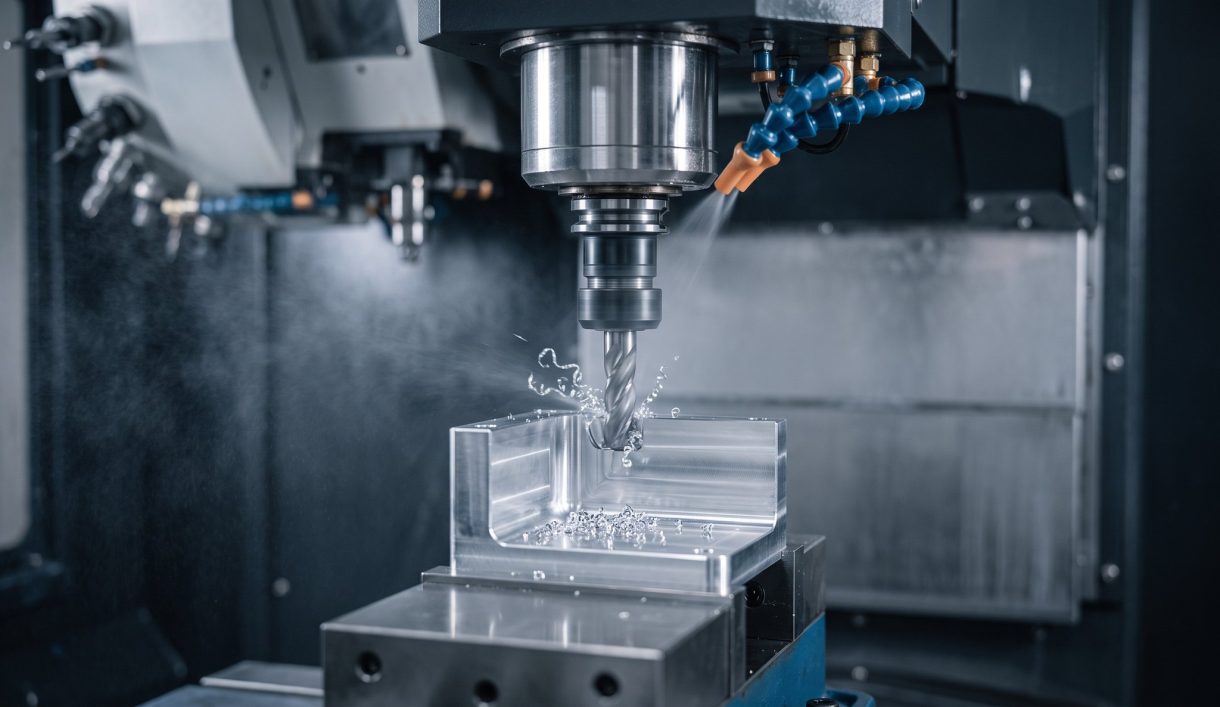

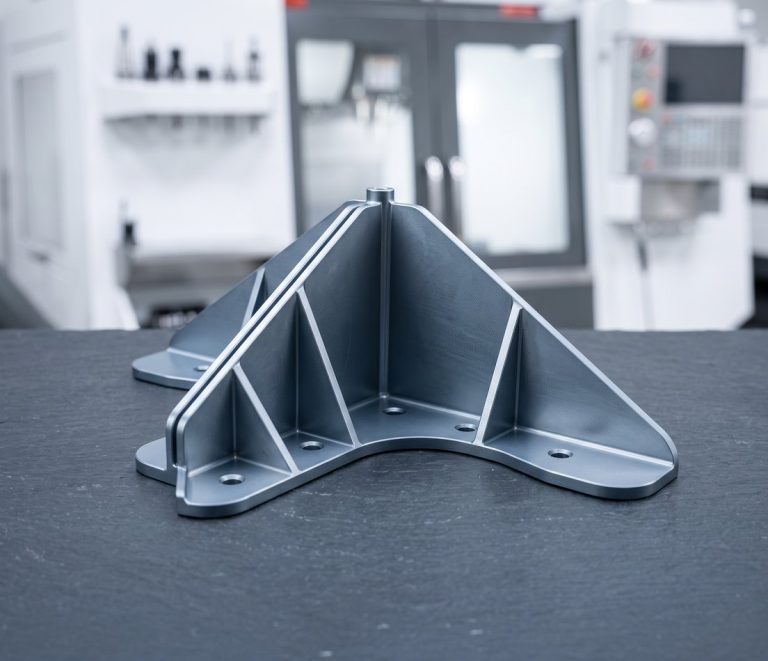
Staffe lavorate su misura da barra e lastra
DEK lavora staffe a L, supporti angolari, staffe per sensori e telecamere, supporti per motori e staffe a forcella in alluminio, acciaio inossidabile e acciaio legato, da barra piena e lastra.
La precisione nella posizione dei fori è fondamentale quando la staffa posiziona un cuscinetto, una lente o un sensore e non si limita a sostenere un pannello. I prototipi vengono spediti in 3–5 giorni, i piccoli lotti in 4–7 giorni. Le staffe sono tra gli articoli più richiesti nel nostro catalogo di parti lavorate CNC su misura .
Tipi di staffe che lavoriamo
Dalle staffe a L ai supporti strutturali, fresati da barra e lastra di alluminio, acciaio inossidabile o acciaio legato.
-
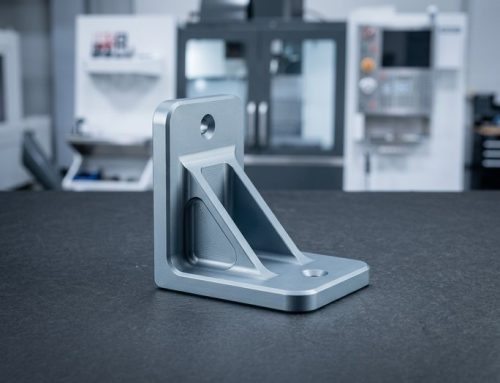 Staffe a L e staffe angolariFacce a 90° reali, squadratura 0,02 mm su 100 mm, da lastra o barra.
-
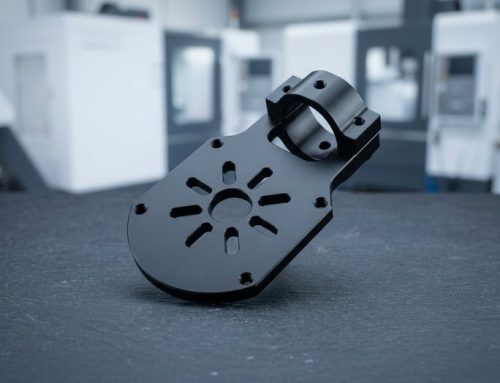 Supporti per motori e riduttoriSupporti per motori, pompe, attuatori; interassi di fori con posizione ±0,02 mm.
-
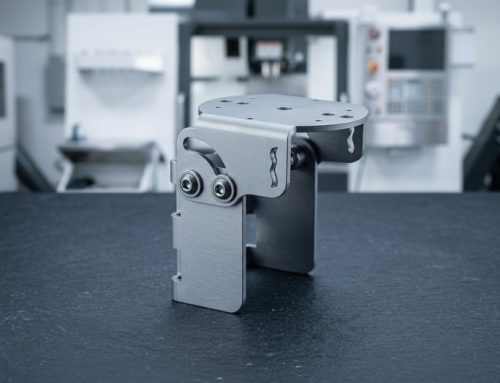 Staffe per sensori e telecamereStaffe per sensori, telecamere, lidar e antenne con asole e facce di spessoramento.
-
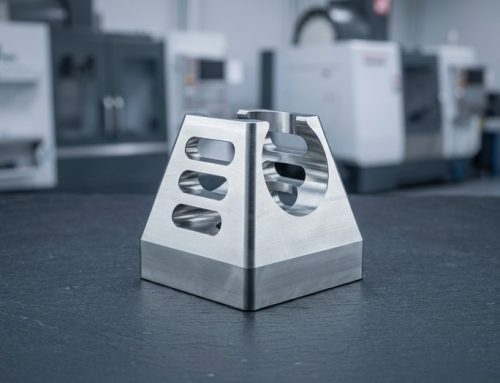 Staffe a forcella e per perniStaffe per perni con fori alesati o barenati tenuti a H7.
-
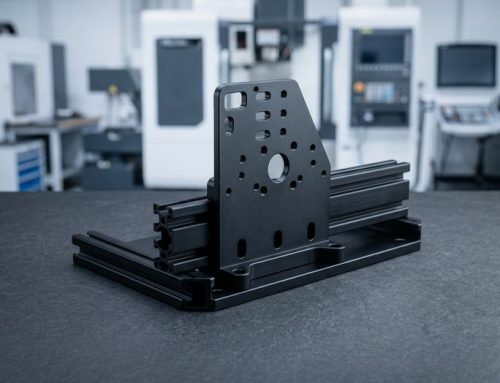 Staffe per guide lineari e telaiStaffe per guide lineari, profili e telai per celle di automazione.
-
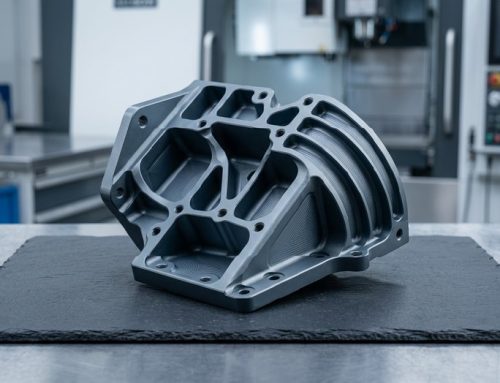 Staffe strutturaliStaffe in 4140 o 17-4 PH per assemblaggi ad alto carico e critici a fatica.


Materiali, processi e tolleranze per staffe
Di cosa sono fatte le staffe lavorate CNC, come vengono tagliate, le tolleranze mantenute e le finiture applicate.
Consigli di progettazione per staffe lavorate
Pareti, raccordi, datum e indicazioni di finitura determinano il costo e se una staffa mantiene la planarità dopo la lavorazione.
-

Spessore minimo delle pareti
Mantenere le pareti a 1,5 mm o più in alluminio e a 1,0 mm o più in acciaio; le pareti più sottili vibrano e perdono planarità.
-

Raggi degli spigoli interni
Specificare raggi interni di almeno un terzo della profondità della tasca; gli spigoli vivi richiedono frese piccole e aumentano il costo.
-

Datum sulla faccia di montaggio
Posizionare il datum sulla faccia di montaggio e sui due fori di riferimento, e tollerare tutto il resto a partire da lì.
-

Asole e fori di riferimento
Utilizzare asole dove il particolare accoppiato ha una propria tolleranza; mantenere ±0,02 mm di posizione reale per i due fori di riferimento.
-

Piastra stabilizzata
Per staffe sottili e lunghe, specificare piastra stabilizzata: 6061-T651 e MIC6 restano più piane dopo la lavorazione.
Cosa indicare sul disegno
-
Spessore dell'anodizzazione
Indicare Tipo II 10–15 µm o Tipo III 25–50 µm: la finitura dura aumenta la dimensione e può chiudere un foro in tolleranza.
-
Caratteristiche importanti
Inviare un disegno STEP o PDF con materiale, quantità, finitura e le caratteristiche realmente importanti per la funzione della staffa.
-
Operazioni post-finitura
Segnalare una faccia rettificata o un foro alesato dopo l'anodizzazione; consulti la nostra guida su lavorazione di una staffa con tolleranze strette.
Applicazioni e settori
Supporti per bracci robotici e pinze, staffe per motori e gimbal di droni, supporti per telecamere e lidar per celle di automazione, staffe per telai elettronici.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe non critiche per il volo, hardware e raccorderia di cabina secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inox 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccole a medie quantità, in alluminio, acciai legati 4140 e 4340, acciaio inox e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita per pinze in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inox, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da coperta in acciaio inox 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli irroratori e supporti per sensori in ghisa, acciaio e acciaio inox per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata resta visibile, anodizzate, sabbiatura a perle o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inox per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per le staffe personalizzate
La produzione di staffe personalizzate fa parte del lavoro di DEK dal 2002, con revisione ingegneristica e ispezione misurata.
-

Lavorazione dal 2002
DEK lavora staffe personalizzate dal 2002, da singoli prototipi a lotti di produzione da 5.000 pezzi senza quantità minima.
-

Preventivi revisionati da un ingegnere
Ogni disegno viene verificato da un ingegnere prima del preventivo, così una faccia rettificata o un foro alesato dopo l'anodizzazione vengono quotati correttamente.
-

Piastre verificate allo spettrometro
Le piastre in ingresso vengono verificate allo spettrometro, così le qualità 6061, 7075, 4140 o inox corrispondono al disegno prima del taglio.
-

Fori verificati con CMM
Le disposizioni dei fori sono verificate con CMM rispetto a una posizione reale di ±0.02 mm, e i rapporti di ispezione sono disponibili su richiesta.

Sistema qualità certificato
DEK è certificata ISO 9001:2015, ISO 13485 e AS9100D. Un ingegnere esamina ogni disegno di staffa e fornisce il preventivo entro 6 ore.
Qualità certificata delle staffe
Le staffe sono prodotte secondo i sistemi ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture per staffe
Metalli e finiture per staffe lavorate CNC, ciascuno collegato alla propria pagina di dettaglio.
Finiture superficiali
Non trova il materiale della sua staffa? Chieda a un ingegnere.
Vedi tuttoFAQ sulla lavorazione delle staffe
Tolleranze, tempi di consegna e quando lavorare una staffa invece di piegarla.
Richiedi un preventivo per staffe lavorate CNC
Invii un disegno STEP o PDF con materiale, quantità, finitura e le caratteristiche che contano. Un ingegnere lo esamina e fornisce il preventivo entro 6 ore.
- Senza quantità minima, da 1 a 5.000 pezzi
- Prototipi in 3–5 giorni
- Piccoli lotti in 4–7 giorni
- ±0.005 mm sulle caratteristiche critiche
- DHL, FedEx o UPS in 3–7 giorni
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








