Servizi di rettifica senza centri di precisione
I servizi di rettifica senza centri di DEK rifiniscono perni, alberi e barre a ±0,002 mm sul diametro e con rotondità di 0,001–0,002 mm, da Ø1 a 80 mm. Senza centri, senza mandrini, senza quantità minima.
-
±0,002 mm
Tolleranza sul diametro
-
Ra 0,2 µm
Finitura allo stato rettificato
-
Ø1–80 mm
Intervallo di diametro
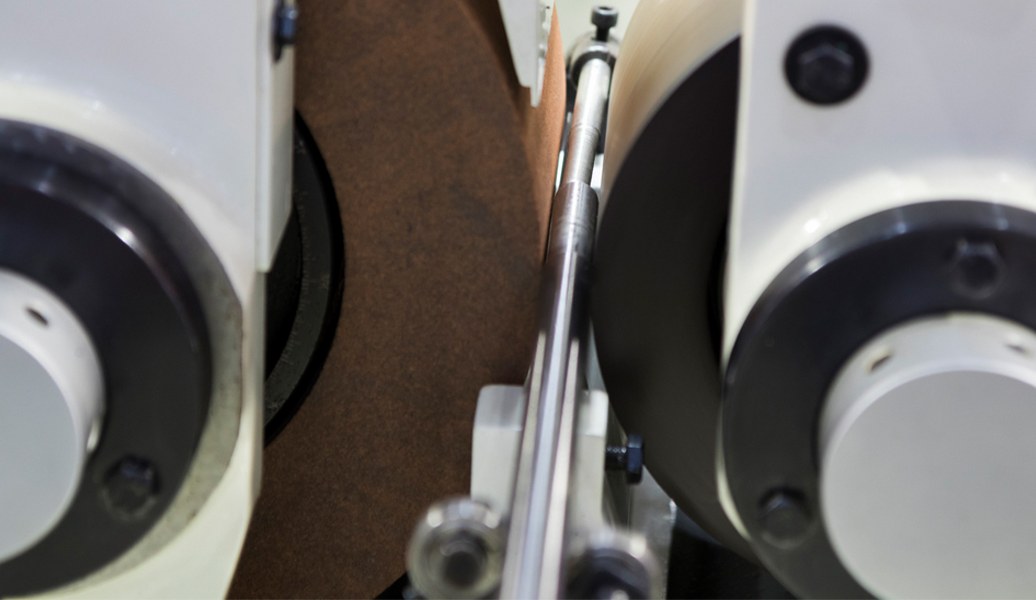

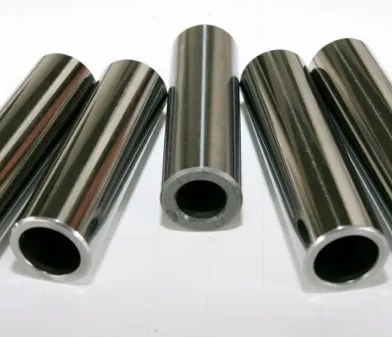
Rettifica senza centri per perni, alberi e barre
La rettifica senza centri sostiene il pezzo sul proprio diametro esterno tra una mola e una mola regolatrice. Senza fori di centratura e senza mandrino, non vi è errore dei fori di centratura, né eccentricità dovuta all'attrezzatura di fissaggio, né flessione sui pezzi lunghi e snelli.
DEK la esegue internamente sui pezzi che lavoriamo e tempriamo, nell'ambito dei nostri servizi di rettifica di precisione: spine cilindriche, alberi temprati, rulli, steli di valvole e le barre rettificate che alimentano i nostri torni a tornitura a fantina mobile . I pezzi partono dalla tornitura CNC, da pochi esemplari a decine di migliaia.
Perché scegliere DEK per i servizi di rettifica senza centri
La rettifica è il punto di partenza di DEK: un'unica officina lavora, tempra, rettifica e ispeziona i Suoi pezzi rotondi con un solo ordine.
-

Internamente dal 2002
I primi prodotti di DEK nel 2002 erano perni espulsori, perni anima e boccole di guida rettificati a ±0,002 mm. La rettifica senza centri è rimasta interna da allora.
-

Un solo ordine, ciclo completo
La rettifica senza centri affianca la rettifica cilindrica e piana, la tornitura CNC e a fantina mobile, la fresatura, l'elettroerosione e il trattamento termico, così un perno temprato viene realizzato qui dall'inizio alla fine.
-

Qualità certificata
Certificazione ISO 9001:2015, ISO 13485 e AS9100D rilasciata da TÜV. I diametri rettificati vengono controllati con micrometri, comparatori pneumatici e un misuratore di rotondità.
-

Senza quantità minima, da 1 a 10.000+
Da un singolo perno prototipo a oltre 10.000 pezzi, senza quantità minima. Scelti da oltre 2.300 clienti in tutto il mondo.

Preventivi verificati da un ingegnere
Invii un disegno con tolleranza sul diametro, rotondità, finitura, durezza e quantità. Un ingegnere conferma la rettifica passante o a tuffo, il sovrametallo di rettifica e la sequenza di trattamento termico, e fornisce un preventivo entro 6 ore per la maggior parte dei pezzi.
Capacità di rettifica senza centri
Due metodi di rettifica, un'unica scheda tecnica: scelga l'allestimento adatto alla geometria, alla tolleranza e al volume del Suo pezzo.
Rettifica senza centri vs. rettifica cilindrica
Senza centri per diametro, rotondità, finitura e volume; cilindrica per concentricità, eccentricità e spallamenti. Vedi cos'è la rettifica cilindrica.
| Criterio | Questo processoRettifica senza centri | Rettifica cilindrica |
|---|---|---|
| Bloccaggio del pezzo | Pezzo sul proprio diametro esterno | Tra punte o autocentrante |
| Ideale per | Diametro, rotondità, finitura | Concentricità, eccentricità |
| Diametri concentrici | Non garantita | Sedi precise entro 0,003 mm |
| Spallamenti e facce | Solo a tuffo, senza facce | Spallamenti, facce, conicità |
| Volume | Massimo, continuo | Inferiore |
| Scegliere quando | Perni semplici, barre, alberi lunghi | Sedi cuscinetto, allineamento fori |
Parti rettificate per settori esigenti
Alberi per strumenti medicali, perni in titanio aerospaziali, steli di valvole idrauliche e rulli per attrezzature alimentari: un solo processo di rettifica, molti settori.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccole a medie serie in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con lavorazione a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camera, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e hardware per coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffe strutturali, elementi di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaCarter di riduttori, alberi, corpi di ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile, resistenti all'abrasione e all'umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti di contenitori e componenti audio in cui la superficie lavorata rimane a vista, anodizzati, sabbiati o lucidati secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile, resistenti a polvere e vibrazioni.Scopri di più
Tipici componenti rettificati senza centri
Dai perni cilindrici da Ø2 mm alle barre rettificate da 3 m, questi sono i componenti tondi che le nostre rettificatrici senza centri producono ogni settimana.
-

Perni cilindrici e di posizionamento
Ø2–20 mm, temprati e tenuti a ±0.002 mm sul diametro. Scopra i nostri perni personalizzati.
-

Alberi rettificati di precisione
Alberi motore lisci e a gradini, rettificati per l'accoppiamento con cuscinetti e il controllo dell'eccentricità. Scopra i nostri alberi personalizzati.
-

Rulli e perni a spillo
Rulli a passaggio continuo e perni a spillo per cuscinetti, trasportatori e macchine da stampa, costanti su migliaia di pezzi.
-

Steli valvola e stantuffi
Steli valvola, stantuffi e abbozzi di distributori per gruppi idraulici e pneumatici, spesso rettificati a tuffo con gradini.
-

Abbozzi di perni espulsori e anima
Abbozzi temprati di perni espulsori e anima per componenti per stampi, la nostra prima linea di prodotti dal 2002.
-
Barre rettificate per torni a fantina mobile
I torni a bussole di guida richiedono barre con rotondità entro i micron; rettifichiamo le barre per la nostra stessa tornitura a fantina mobile.
Consigli di progettazione per componenti rettificati
-
Sovrametallo di rettifica
Lasciare 0,1–0,3 mm sul diametro per la rettifica dopo la tempra: meno sui perni piccoli, di più sulle barre lunghe.
-
Componenti corti
Il passaggio continuo gestisce componenti molto lunghi, ma i pezzi più corti del loro diametro sono instabili sulla lama di appoggio. Tenga presente il rapporto lunghezza-diametro.
-
Piani e fori trasversali
Piani, sedi per chiavetta o fori trasversali su una sezione a passaggio continuo interrompono il contatto con la mola di regolazione e causano vibrazioni. Lavorarli dopo la rettifica oppure usare la rettifica a tuffo.
-
Smussi e lunghezza dei gradini
Smussare entrambe le estremità affinché i pezzi entrino tra le mole senza scheggiature, e mantenere le lunghezze a gradini entro la larghezza di una mola per un singolo tuffo.
Qualità di rettifica certificata
Certificazioni ISO 9001:2015, ISO 13485 e AS9100D rilasciate da TÜV, con rapporti di rotondità su richiesta.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Metalli che rettifichiamo senza centri
Gli acciai temprati costituiscono la maggior parte del nostro lavoro senza centri; acciaio inossidabile, carburo e metalli non ferrosi vengono rettificati per diametro e finitura.
Deve rettificare un metallo non elencato qui? Chieda ai nostri ingegneri.
Visualizza tuttoCome ordinare componenti rettificati senza centri
FAQ sulla rettifica senza centri
Risposte chiare su tolleranze, metodi di rettifica e su cosa possiamo rettificare per Lei.
Richieda un preventivo per la rettifica senza centri
Invii un disegno con tolleranza sul diametro, rotondità, finitura, durezza e quantità. Un ingegnere lo esamina e fornisce un preventivo entro 6 ore per la maggior parte dei pezzi.
- Rettifica passante o a tuffo confermata da un ingegnere
- Sovrametallo di rettifica e trattamento termico sequenziati
- Diametro ±0.002 mm, Ra 0.2–0.4 µm
- Da 1 a 10.000+ pezzi, senza quantità minima
- ISO 9001:2015, ISO 13485, AS9100D
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.