









Servizi di lavorazione dell'ottone
DEK offre lavorazione dell'ottone con tolleranze di ±0.005 mm sulle leghe C544, C841, 932 e 954 per boccole, ingranaggi e componenti marini. Con oltre 20 anni di esperienza nella lavorazione di precisione e oltre 1,2 milioni di pezzi lavorati ogni anno.
-
±0.005mm
Capacità di tolleranza
-
4
Leghe di bronzo
-
1000 mm
Dimensione massima del pezzo
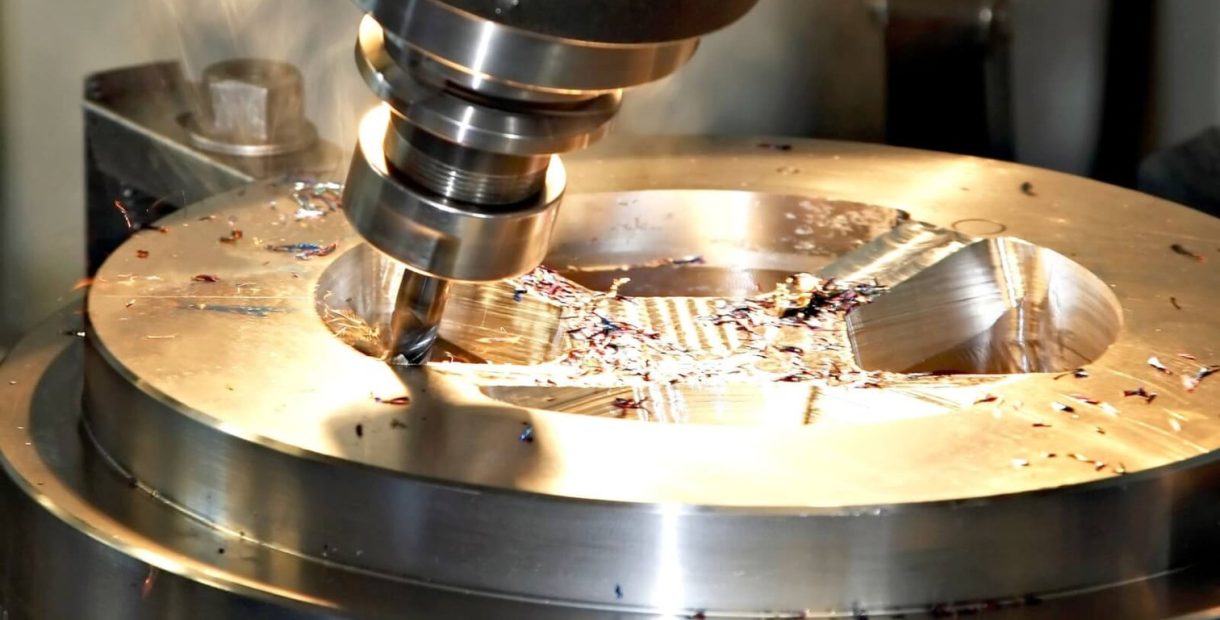

Perché i produttori scelgono la lavorazione del bronzo
Il bronzo è una famiglia di leghe rame-stagno (o rame-alluminio) che unisce prestazioni antifrizione di tipo portante a una reale resistenza alla corrosione. Viene specificato quando un componente deve scorrere, tenere la tenuta o resistere in ambiente marino o chimico senza grippaggio o vaiolatura, ed è per questo che domina boccole e cuscinetti a manicotto.
La lavorabilità varia notevolmente in base alla lega: i bronzi sinterizzati si tagliano facilmente, il bronzo all'alluminio è più aggressivo sull'utensile. Il bronzo fosforoso aggiunge conduttività per connettori e molle. Il nostro team di lavorazione dei metalli abbina la lega al vostro ciclo di lavoro prima di fornire il preventivo.
-

Lubrificità naturale per boccole e cuscinetti
-

Resiste all'acqua salata e ai fluidi industriali
-

Stabilità dimensionale sotto carico ciclico
-

Certificato ISO 9001, AS9100D e ISO 13485
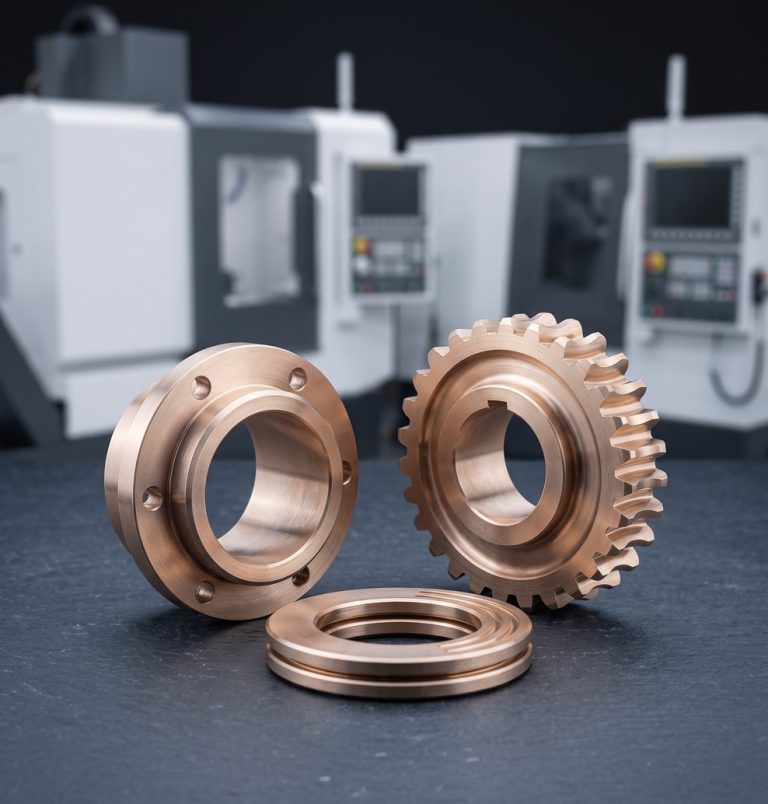
Leghe di bronzo che lavoriamo
Quattro leghe di bronzo tra le più comunemente specificate in ambito industriale e di precisione; ciascuna si comporta diversamente sotto l'utensile e si adatta a un impiego diverso.
-

C544
Bronzo fosforoso, grana finePer connettori elettrici, molle, piastre antiusura e ingranaggi che richiedono specifiche superficiali strette. Vedi C544 bronzo fosforoso.
-

C841 / Bronzo 932
Bronzo sinterizzato e per cuscinettiC841 a lavorabilità libera e il classico 932 per boccole autolubrificanti, anelli antiusura e cuscinetti a manicotto. Vedi C841 bronzo sinterizzato.
-

Bronzo 954
Bronzo all'alluminio, più duroPer raccordi marini, componenti di valvole e ingranaggi strutturali; prevedere tempi ciclo più lunghi. Vedi Bronzo 954.
-
±0.005mm
Tolleranze generali per il bronzo
-
±0.003mm
Microcomponenti sotto i 10 mm
-
1000 mm
Componenti strutturali più grandi
Come lavoriamo i componenti CNC in bronzo
Avanzamenti, velocità e utensili sono impostati per ogni lega per gestire la formazione del truciolo e l'accumulo di calore, che può dilatare un foro durante la lavorazione.
-
1
Tornitura CNC del bronzo
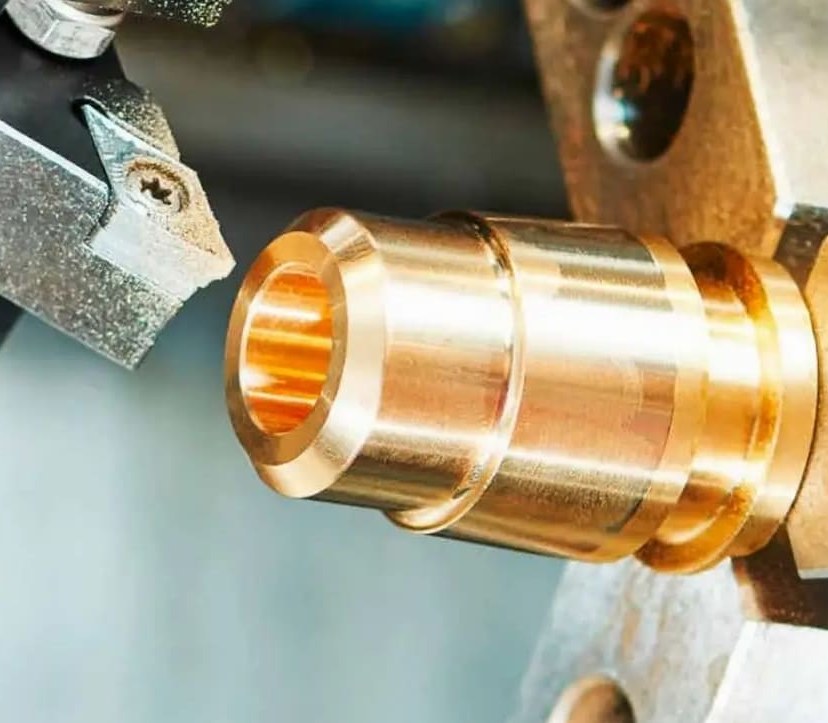
Fori, diametri esterni e filettature su boccole e connettori vengono eseguiti su torni CNC, dove si sfruttano le proprietà antifrizione del bronzo. Vedi tornitura CNC.
-
2
Fresatura CNC del bronzo
Superfici piane, cave e geometrie di montaggio su staffe, ingranaggi e corpi valvola, su centri a 3, 4 e 5 assi. Vedi fresatura CNC.
-
3
Tornitura a fantina mobile
Piccoli connettori, boccole e perni di precisione su torni a fantina mobile, supportati vicino all'utensile per evitare la flessione. Vedi tornitura a fantina mobile.
-
4
Ispezione CMM
Verificati su CMM al primo articolo e di nuovo all'ispezione in uscita, che si tratti di boccole C841 o componenti per valvole marine C954. Vedi attrezzature di controllo qualità.
Considerazioni sulla lavorazione del bronzo
Fattori chiave che i nostri ingegneri valutano nell'abbinare una lega di bronzo e un processo al carico, al materiale accoppiato e all'ambiente del vostro componente.
-
1
La lega determina il costo
Abbinare la lega al ciclo di lavoro è la leva più importante sul costo. C841 o C544 si tagliano più velocemente ed economicamente rispetto a C954; specificare una lega più tenera per un raccordo marino comporta il rischio di cedimento.
-
2
Calore e dilatazione del foro
Il bronzo genera più calore dell'alluminio con avanzamenti comparabili, il che può dilatare un foro durante la lavorazione e portarlo fuori tolleranza una volta raffreddato il pezzo.
-
3
Tolleranze del bronzo critiche per l'accoppiamento
Gli accoppiamenti albero-foro e la coassialità su boccole e cuscinetti sono mantenuti a ±0.005 mm, il che determina le prestazioni di una boccola rispetto al suo albero accoppiato.
-
4
Usura degli utensili con il bronzo all'alluminio
Il C954 è più duro e usura gli utensili più rapidamente, quindi viene lavorato con avanzamenti più conservativi e tempi ciclo più lunghi, applicando le stesse fasi di ispezione.
Leghe di bronzo che lavoriamo
Esplorate le nostre pagine sulle leghe di bronzo: C841 bronzo sinterizzato, 932 bronzo per cuscinetti e 954 bronzo all'alluminio, ciascuna con note di lavorazione e prezzi.
-
Il Bronzo 954 è una lega di bronzo all'alluminio ad alta resistenza con eccellente resistenza all'usura e alla corrosione.Richiedi il prezzo
-
Il bronzo 932, noto anche come bronzo per cuscinetti, è un tipo di lega di bronzo resistente all'usura, con elevata resistenza e buona resistenza alla corrosione.Richiedi il prezzo
-
Il bronzo 841, noto anche come C84100, è un bronzo allo stagno piombifero che contiene rame, stagno e piombo come componenti principali.Richiedi il prezzo
Bronzo vs ottone, rame o Delrin
Come il bronzo si confronta con le alternative che i nostri ingegneri suggeriscono spesso quando la scelta è guidata da resistenza all'usura, conduttività o costo.
| Criteri | Questo materialeBronzo | Ottone | Rame | Delrin |
|---|---|---|---|---|
| Sceglierlo per | Usura, corrosione | Costo inferiore | Conduttività | Cuscinetti leggeri |
| Velocità di lavorazione | Più lenta | Più veloce | – | – |
| Resistenza | Elevata | Inferiore | Molto inferiore | – |
| Resistenza all'usura | Elevata | Inferiore | Molto inferiore | – |
| Costo | Superiore | Inferiore | – | Inferiore |
Dove si utilizzano i componenti in bronzo personalizzati
I componenti in bronzo lavorati presso DEK servono programmi nei settori delle apparecchiature industriali, robotica, energia, aerospaziale, automotive e semiconduttori.
-
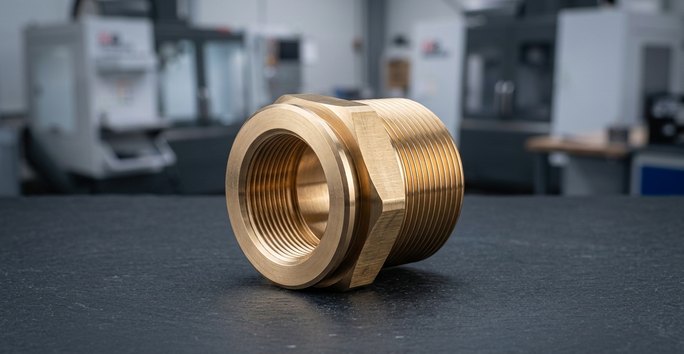 MarinoRaccordi e componenti esposti all'acqua salata, dove la resistenza alla corrosione vale il costo superiore rispetto all'acciaio.
-
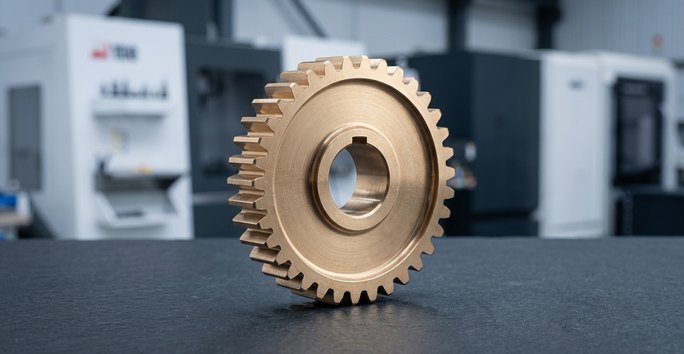 Apparecchiature industrialiIngranaggi e componenti soggetti a usura nelle macchine industriali, dove conta la stabilità dimensionale sotto carico ciclico.
-
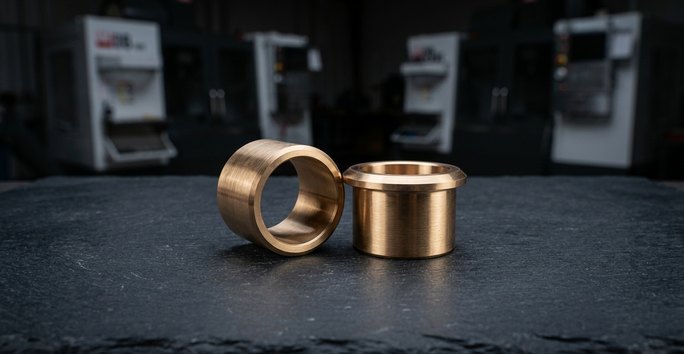 RoboticaBoccole e cuscinetti a manicotto in motori e attuatori, dove basso attrito e durata all'usura prevalgono sulla durezza pura.
-
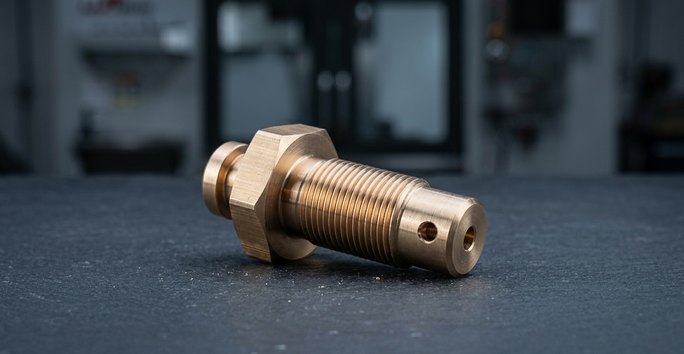 EnergiaComponenti per valvole e hardware per la gestione dei fluidi, dove la resistenza alla corrosione è imprescindibile e i fermi macchina sono costosi.
-
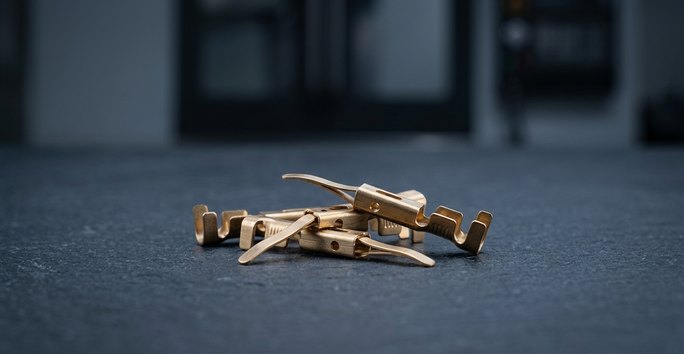 ElettronicaConnettori e terminali in bronzo fosforoso, dove contano sia la conduttività sia le proprietà elastiche.
-
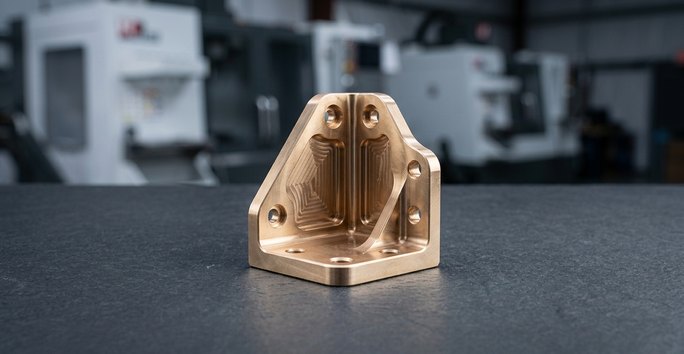 AerospazialeStrutture aerospaziali non critiche per il volo, lavorate con lo stesso sistema qualità AS9100D di ogni componente in bronzo.
Lavorazione CNC e finiture per il bronzo
I componenti in bronzo escono da DEK lavorati e placcati o lucidati; l'anodizzazione è specifica per l'alluminio e non si applica al bronzo.
Serve un'altra finitura? Vedi tutte le opzioni di finitura superficiale
-
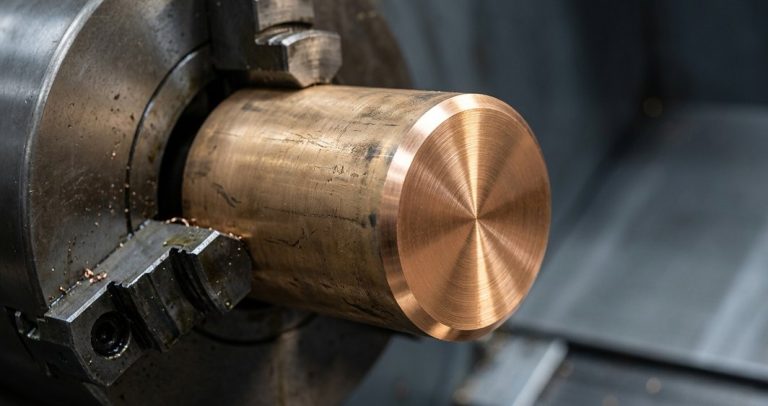 PlaccaturaPiù richiestaLavorazione CNC più placcatura per resistenza all'usura o aspetto su boccole, connettori e componenti in bronzo.Richiedi un preventivo
-
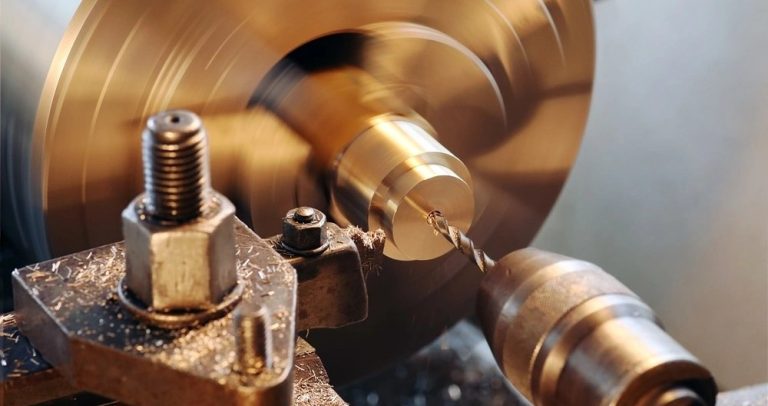 LucidaturaPiù richiestaLavorazione CNC più lucidatura per una superficie di strisciamento più liscia su superfici di cuscinetti e tenute, per ridurre l'usura del componente accoppiato.Richiedi un preventivo
-
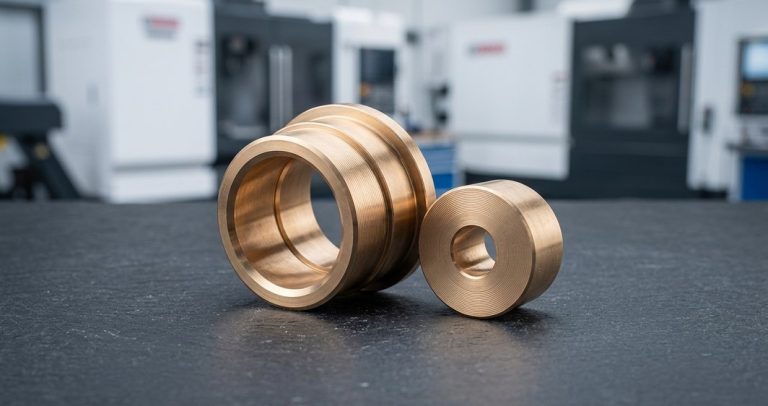 Verniciatura a polverePiù richiestaLavorazione CNC più verniciatura a polvere per componenti in bronzo più grandi e non di precisione che necessitano di una finitura protettiva.Richiedi un preventivo
Domande frequenti sulla lavorazione del bronzo
Domande comuni degli ingegneri che acquistano componenti in bronzo personalizzati.
Altri materiali
-
 Acciaio legatoAcciai legati 4140, 4340, 8620, 4130 e A514 per alberi, ingranaggi e parti strutturali che richiedono una resistenza alla fatica superiore a quella dell'acciaio al carbonio semplice.Scopri di più
-
 OttoneOttone a truciolo corto C260, C360 e Cz121 lavorati per raccordi, parti di valvole, ingranaggi e connettori, dal prototipo ai volumi di produzione.Scopri di più
-
 RameRame 101 e 110 disponibili a magazzino per guide d'onda, barre collettrici, connettori e dissipatori di calore; rame al berillio e al tellurio lavorati su richiesta.Scopri di più
-
 InconelSuperleghe di nichel Inconel 600, 625 e 718, lavorate per parti aerospaziali, energetiche, medicali e industriali esposte a calore e agenti chimici corrosivi.Scopri di più
-
 InvarInvar 36 e leghe della famiglia Invar a bassa dilatazione, CTE di circa 1,2 ppm/°C, lavorate per supporti ottici, attrezzature per semiconduttori e strumenti di misura.Scopri di più
-
 MagnesioIl metallo strutturale più leggero in uso produttivo. AZ31B, AZ61B e AZ91D lavorati con controlli antincendio su trucioli e refrigerante per parti a peso critico.Scopri di più
-
 Acciaio dolce1018 a basso tenore di carbonio, 1045 a medio tenore di carbonio e 1215 e 12L14 a truciolo corto: acciaio economico per alberi, staffe, perni, boccole e ingranaggi.Scopri di più
-
 TitanioTitanio Grade 1, Grade 2 e Grade 5 (Ti-6Al-4V), fresato, tornito e tagliato a elettroerosione per parti aerospaziali, medicali, robotiche e per semiconduttori. Senza quantità minima.Scopri di più
-
 Acciaio per utensiliA2, D2, H13, O1, S7 e A3 lavorati in punzoni, stampi, inserti per stampi e parti soggette a usura, ricotti o temprati fino a 60+ HRC.Scopri di più
-
 Acciaio al tungstenoTungsteno e gradi di carburo di tungsteno (YG6, YG8, YG10X, YG15, YL10.2) per parti soggette a usura, stampi, punzoni e schermature, fresati, torniti, lavorati a elettroerosione e rettificati.Scopri di più
-
 Alluminio6061, 6063, 5083 e 5052 disponibili a magazzino per staffe, alloggiamenti e parti per applicazioni marine e di gestione fluidi, tenuti a ±0.005 mm sulle caratteristiche critiche di accoppiamento senza quantità minima.Scopri di più
-
 Acciaio inossidabile303, 304, 316L, 17-4PH e duplex 2205 lavorati per parti medicali, robotiche, per semiconduttori e aerospaziali, dal prototipo alla produzione, ±0.005 mm.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








