









Servizi di elettroerosione di precisione
I servizi di elettroerosione di DEK comprendono elettroerosione a filo e a tuffo con tolleranze fino a ±0.005 mm, dal singolo prototipo alla produzione senza quantità minima. Un unico caricamento del disegno e un'unica revisione tecnica per preventivare entrambi i processi.
-
±0.005mm
Tolleranza generale
-
±0.003mm
Micro-dettagli
-
3 giorni
Tempi di consegna prototipo
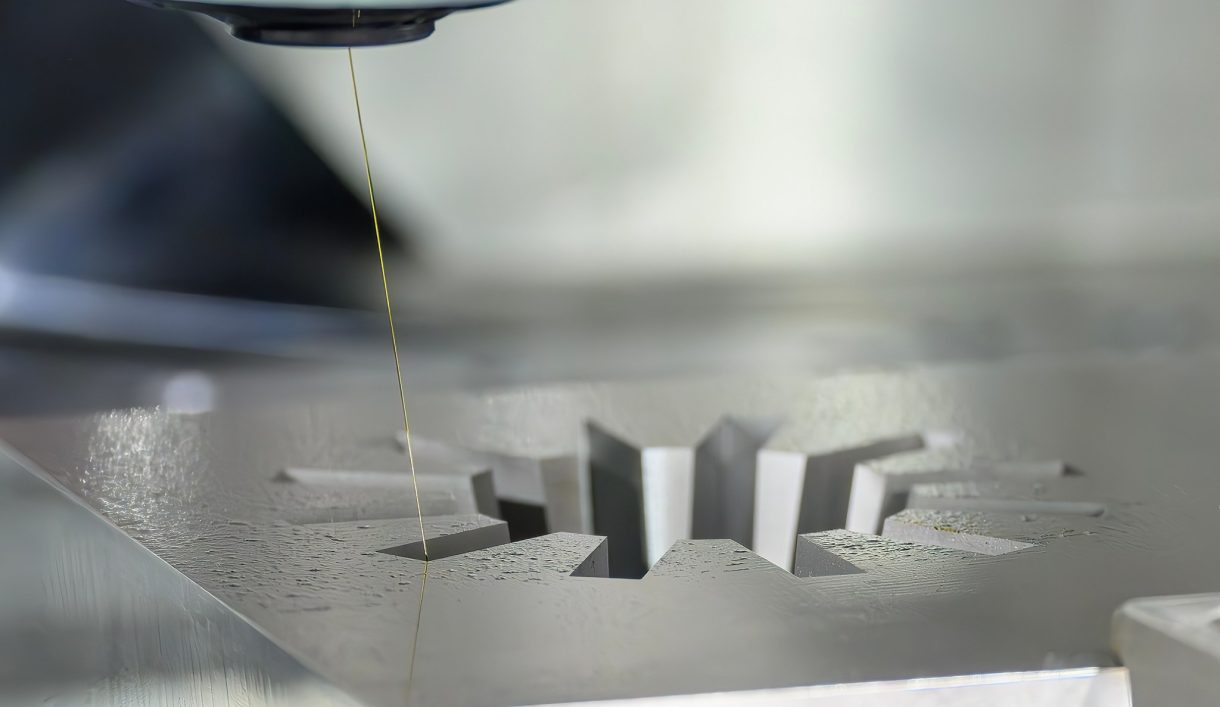

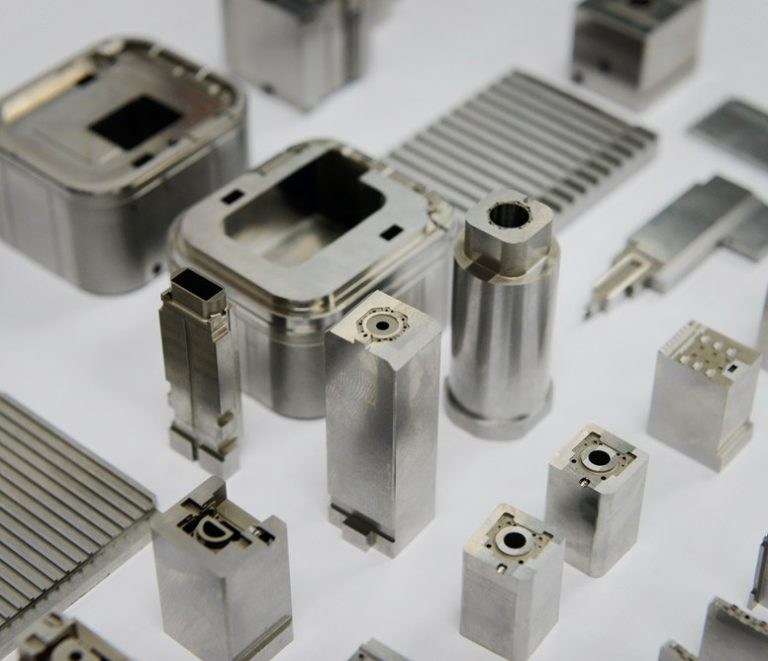
Lavorazione con elettroerosione a filo e servizi di elettroerosione a tuffo
Elettroerosione a filo taglia profili 2D e 3D complessi attraverso materiale conduttivo con un filo alimentato in continuo in acqua deionizzata, adatta a pareti sottili e spigoli interni vivi. Elettroerosione a tuffo immerge un elettrodo sagomato nel fluido dielettrico per erodere cavità 3D, tasche profonde e dettagli ciechi che un filo non può raggiungere.
Approvvigionarsi da due fornitori significa due revisioni del disegno, due tempi di consegna e due passaggi di controllo qualità. Con DEK si riduce a un'unica revisione tecnica e un'unica data di consegna. Il meccanismo condiviso dell'erosione a scintilla è spiegato in Che cos'è la lavorazione per elettroerosione.
Perché scegliere DEK per i servizi di elettroerosione
Un'unica officina, un unico sistema qualità e un unico preventivo per elettroerosione a filo, a tuffo e fori piccoli, dal prototipo alla produzione.
-

Un fornitore, due processi
Elettroerosione a filo e a tuffo vengono eseguite internamente con un unico preventivo: una sola revisione tecnica e una sola data di consegna invece di due fornitori e due passaggi di controllo qualità.
-

Precisione sui micro-dettagli
Tolleranza generale di ±0.005 mm e ±0.003 mm sui micro-dettagli inferiori a 10 mm, con il valore finale definito in base al Suo disegno, non preventivato alla cieca.
-

Senza quantità minima
Un singolo prototipo e una serie di produzione seguono lo stesso percorso di preventivazione, con prototipi spediti in appena 3 giorni dalla conferma del preventivo.
-

Qualità documentata
Fasi IQC, IPQC, FAI, OQC, SPC e CAPA, con ispezione CMM interna e tracciabilità dalla materia prima alla spedizione.

Revisione tecnica inclusa
Ogni disegno viene verificato rispetto all'elettroerosione a filo, a tuffo o a entrambe prima del preventivo. Macchina, setup dell'elettrodo, diametro del filo e conicità vengono confermati in base al Suo pezzo, poiché la profondità della cavità e la lunghezza del taglio variano da lavoro a lavoro.


Capacità e specifiche dell'elettroerosione
Profili a filo, cavità a tuffo e fori piccoli su apparecchiature EDM dedicate interne, con tolleranze confermate durante la revisione DFM.
EDM vs. lavorazione CNC convenzionale
Scegliete l'EDM quando una feature è temprata, cieca o troppo fine per una fresa; le feature che non richiedono erosione a scintilla passano alla lavorazione CNC.
| Criterio | Questo processoLavorazione EDM | Fresatura CNC | Tornitura CNC |
|---|---|---|---|
| Metodo di asportazione | Erosione a scintilla, senza contatto | Fresa rotante | Tornito al tornio |
| Ideale per | Cavità, profili, fori fini | Feature senza necessità di EDM | Feature senza necessità di EDM |
| Fori piccoli e profondi | 100:1 e oltre | Limiti della punta elicoidale | Limiti della punta elicoidale |
| Pezzi trattati termicamente | Nessun incrudimento | Secondo la pagina del materiale | Secondo la pagina del materiale |
| Scegliere quando | Cavità cieca, spigolo vivo | Erosione a scintilla non necessaria | Erosione a scintilla non necessaria |
Pezzi EDM per settori esigenti
I team di aerospazio, dispositivi medici, apparecchiature per semiconduttori e automotive utilizzano la nostra EDM per cavità, asole e inserti per stampi.
-

Aerospazio
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Apparecchiature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazioStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità di lotto di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e volumi da bassi a medi in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con lavorazione a 5 assi in un'unica presa.Scopri di più
-
 SemiconduttoriComponenti per camera, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranza ±0.01 mm sulle feature di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per strumenti di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi per eliche, parti per pompe e hardware da coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Apparecchiature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 CostruzioniStaffe strutturali, hardware di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi di ugelli per irrorazione e supporti per sensori in ghisa, acciaio e inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, impugnature, componenti di involucri e hardware audio in cui la superficie lavorata è a vista, anodizzata, sabbiati o lucidati a campione.Scopri di più
-
 Militare e difesaSupporti ottici, involucri e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile, resistenti a polvere e vibrazioni.Scopri di più
Caratteristiche e sfide dell'elettroerosione che risolviamo
L'elettroerosione raggiunge geometrie che un utensile da taglio non può ottenere: cavità cieche, spigoli interni vivi e fori profondi di piccolo diametro in materiale temprato.
-

Pareti sottili e spigoli vivi
L'elettroerosione a filo taglia pareti sottili e spigoli interni vivi dove la precisione del profilo conta più della profondità della cavità.
-

Cavità cieche e tasche
L'elettroerosione a tuffo realizza cavità 3D e tasche profonde senza passaggio passante, per componenti di stampi e matrici.
-

Fori di avvio per elettroerosione a filo
L'elettroerosione a foro piccolo pratica i fori di avvio in modo che i profili a filo possano iniziare all'interno di contorni chiusi in acciaio per utensili temprato.
-

Passaggi di raffreddamento e lubrificazione
Passaggi fini in attrezzature con rapporti profondità-diametro di 100:1 e oltre, senza deviazione della punta.
-

Fori trasversali nei componenti a fantina mobile
Fori trasversali in componenti torniti a fantina mobile per uso medicale o aerospaziale, senza bave in uscita.
-
Orifizi di iniettori e ugelli
Orifizi precisi di circa 0,2–3 mm di diametro in carburo, titanio e Inconel mediante elettrodo cavo rotante.
Sfide comuni che gestiamo
-
Usura dell'elettrodo
L'usura dell'elettrodo nelle cavità profonde a tuffo è il consueto limite di tolleranza, per cui il valore finale viene definito in base al vostro disegno durante la revisione.
-
Flessione del filo
La flessione del filo su pareti alte e sottili viene valutata caso per caso, con diametro del filo dimensionato in base alla lunghezza di taglio e al raggio di spigolo richiesti.
-
Componenti trattati termicamente
L'elettrodo non tocca mai il pezzo: nessun incrudimento attorno ai fori, il che è importante quando il componente è già trattato termicamente.
-
Leghe difficili da tagliare
Acciaio per utensili temprato, carburo di tungsteno e Inconel 718 si erodono con la stessa precisione dei metalli conduttivi più teneri.
Controllo qualità certificato per l'elettroerosione
Fasi IQC, IPQC, FAI, OQC, SPC e CAPA, con ispezione CMM interna e piena tracciabilità.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità dei dispositivi medici
Metalli per elettroerosione e lavorazione CNC
L'elettroerosione lavora metalli conduttivi, parte di un portafoglio di oltre 50 metalli e plastiche tecniche. Scegliete la lega adatta al vostro componente.
Vi serve un'altra lega conduttiva? Sfoglia tutti i materiali
Visualizza tutti i metalliCome ottenere un preventivo per la lavorazione a elettroerosione
Domande frequenti sulla lavorazione a elettroerosione
Tempi di consegna, verifiche delle tolleranze e tipi di elettroerosione, con le risposte dei nostri ingegneri.
Richieda un preventivo per lavorazione per elettroerosione
Carichi il suo disegno con le indicazioni di materiale e tolleranze. Un ingegnere lo verifica rispetto a filo, tuffo o entrambi prima di preventivare.
- Elettroerosione a filo e a tuffo con un unico preventivo
- Prototipi in appena 3 giorni
- ±0.005 mm generale, ±0.003 mm micro
- Senza quantità minima
- Ispezione CMM con tracciabilità completa
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








