









Lavorazione di anime e cavità per stampi
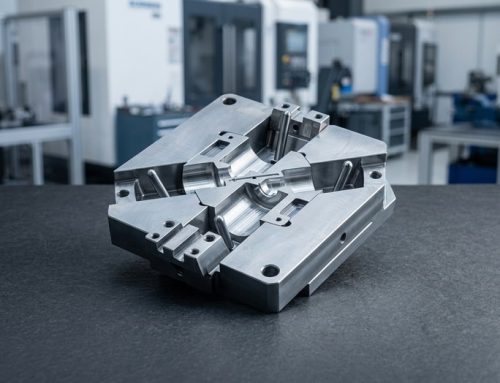
Lavorazione di anime e cavità per stampi in H13, S7, D2 e A2, con tolleranze di ±0.005 mm e superfici lucidate fino a Ra 0.2 µm. Senza quantità minima, prototipi in 3–5 giorni, ogni disegno verificato da un ingegnere.
-
±0.005 mm
Fresato e rettificato
-
Ra 0.2 µm
Finitura lucidata
-
3–5 giorni
Tempi prototipo
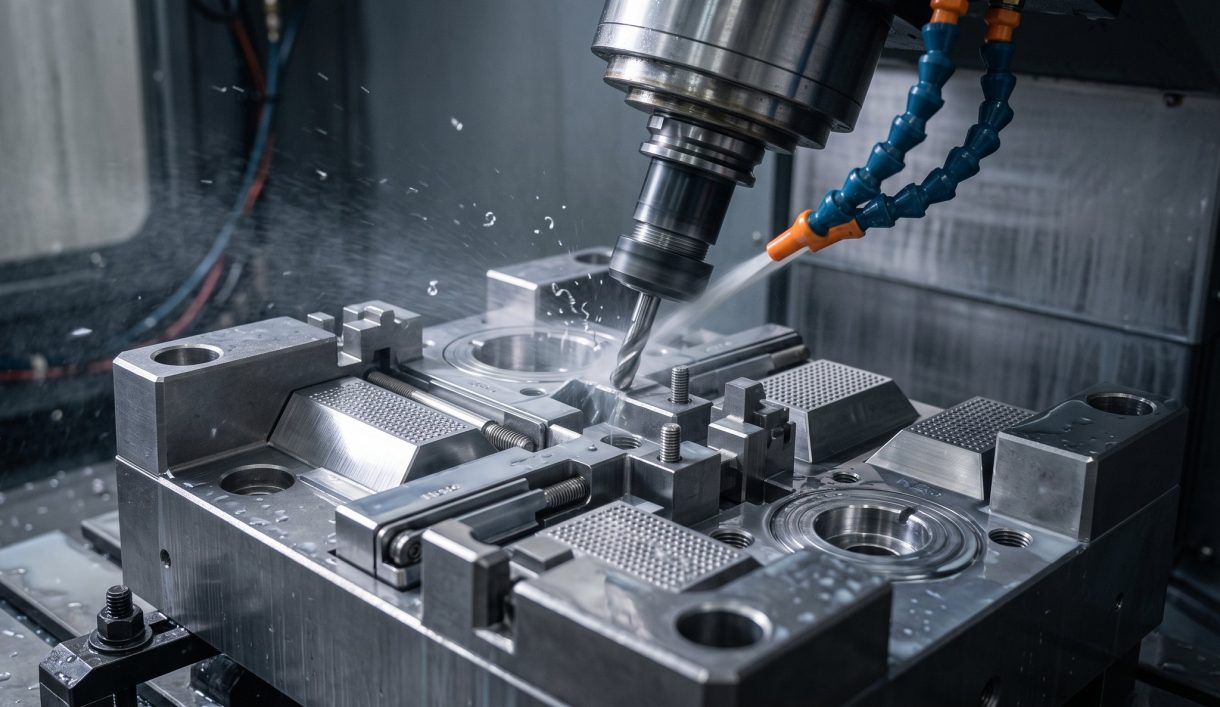

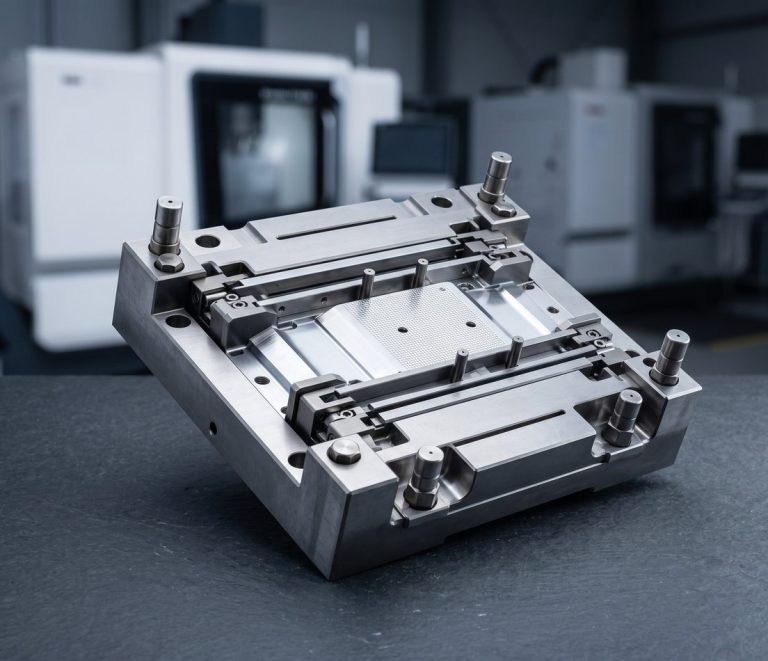
Produzione di componenti per stampi dal 2002
La lavorazione di anime e cavità per stampi è l'attività più storica di DEK: fondata nel 2002, fornivamo perni di anima, perni espulsori e boccole di guida ai costruttori di stampi. Oggi lavoriamo anime, cavità, inserti, slitte, lifters e perni espulsori in H13, S7, D2, A2, O1 e acciaio inossidabile 420.
I componenti per stampi fanno parte del nostro catalogo di parti personalizzate lavorate CNC , lavorati secondo il vostro progetto con elettroerosione a filo e rettifica. La progettazione degli stampi e lo stampaggio a iniezione non sono inclusi.
Tipi di componenti per stampi che lavoriamo
Anime, cavità, inserti, perni, elettrodi e dettagli per stampi lavorati da blocchi di acciaio per utensili temprato, pretemprato o ricotto.
-
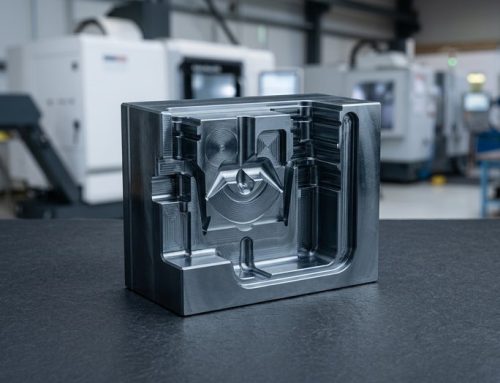 Anime e cavitàDa blocchi temprati o pretemprati, fresati a duro dopo il trattamento termico.
-
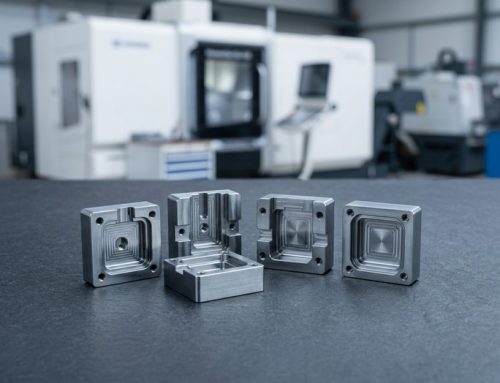 Inserti per stampi lavorati CNCInserti per cavità, anima, iniezione e sfiato, fresati CNC e tagliati a filo.
-
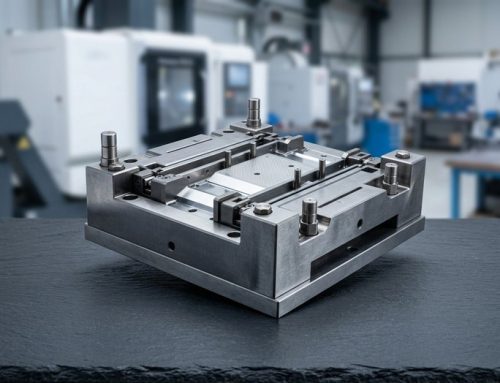 Slitte, lifters e cuneiSlitte, lifters, cunei e piastre antiusura con facce inclinate rettificate.
-
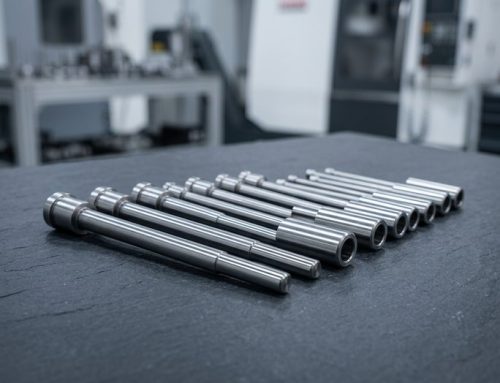 Perni e boccole espulsoriPerni espulsori, boccole espulsori, perni di anima ed espulsori a lama.
-
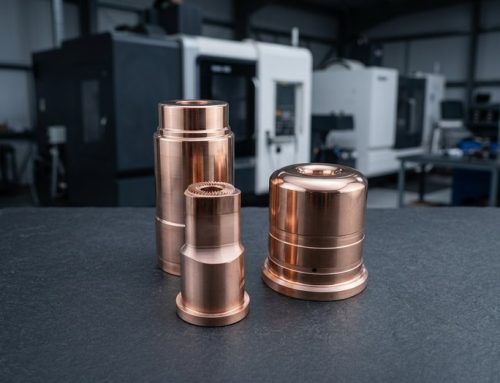 Elettrodi per elettroerosione a tuffoElettrodi in rame C110, lavorati internamente per le operazioni di elettroerosione a tuffo.
-
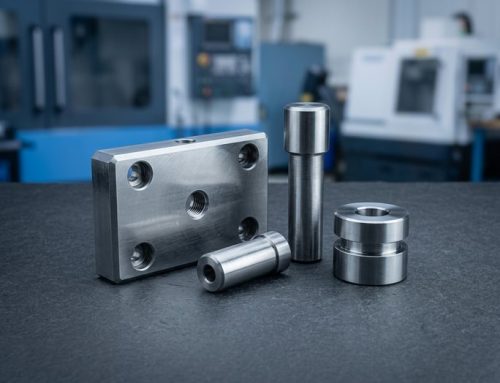 Componenti per stampi di tranciaturaPunzoni, matrici, piastre stripper e blocchi di formatura per tranciatura.
-
 Inserti per attrezzature rapideInserti in alluminio o acciaio pretemprato per programmi di attrezzature rapide.


Specifiche di lavorazione di anime e cavità per stampi
Acciai per utensili, cicli di elettroerosione e rettifica, tolleranze misurate e finiture per anime, cavità, inserti e dettagli per stampi.
Consigli di progettazione per componenti di stampi e attrezzature
Indicazioni a disegno che determinano costo, ciclo di lavorazione e durata utensile per anime, cavità, inserti ed espulsori.
-

Durezza e ordine delle lavorazioni
Indicate la durezza e se la finitura meccanica segue il trattamento termico; costa di più ma elimina il rischio di deformazioni.
-

Raggi degli angoli interni
Raggi inferiori a 0.2 mm implicano l'elettroerosione: indicate a disegno quali superfici possono essere lavorate a elettroerosione.
-

Disposizione dei fori per espulsori
Quotate i fori come schema a partire da un unico riferimento, con accoppiamento H7 e tolleranza sulla lunghezza della svasatura.
-

Grado e direzione di lucidatura
Indicate spoglia, grado SPI o VDI 3400 e direzione su ogni superficie di stampaggio; "lucidato" da solo non è una specifica.
-

Inserti sostituibili
Progettate gli inserti di iniezione e delle zone soggette a usura come elementi sostituibili per evitare di rilavorare l'intero blocco cavità.
Cosa indicare sul disegno
-
Modello STEP e disegno
Inviate un modello STEP insieme al disegno; ogni inserto viene verificato al CMM rispetto al modello prima della spedizione.
-
Grado di acciaio e durezza
Indicate il grado (H13, S7, D2, A2, O1, 420) e l'HRC obiettivo; la durezza viene verificata dopo il trattamento termico.
-
Grado di lucidatura
Indicate SPI o VDI 3400 per ogni superficie: Ra 0.8 µm fresato, Ra 0.2–0.4 µm lucidato, lucidatura a specchio su richiesta.
-
Quantità e tempi di consegna
Senza quantità minima: un singolo inserto di ricambio o un set di espulsori viene quotato e spedito in 3–5 giorni più il trattamento termico.
Servizi di lavorazione stampi per settore
Servizi di lavorazione stampi e produzione di attrezzature personalizzate per costruttori di stampi nei settori automotive e beni di consumo, oltre a inserti in acciaio inossidabile 420 per il medicale.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Beni di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da basse a medie volumi, in alluminio, acciai legati 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica presa.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e pin di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per strumenti di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate a archivio per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Beni di consumoManopole, maniglie, parti per contenitori e ferramenta audio dove la superficie lavorata è a vista, anodizzate, sabbiatura a perle o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Perché scegliere DEK per la produzione di componenti per stampi
Oltre 20 anni al servizio degli stampisti, con abitudini di ispezione sviluppate per i componenti degli stampi.
-

Oltre 20 anni con gli stampisti
Fondata nel 2002, fornisce perni di anima, perni espulsori e boccole di guida agli stampisti; certificazione ISO 9001 ottenuta nel 2005.
-

Fornitore Misumi dal 2012
Fornitore della catena di approvvigionamento Misumi dal 2012, con procedure di ispezione dei componenti per stampi consolidate da tempo.
-

Controlli CMM e durezza
Ogni inserto viene controllato su CMM rispetto al modello, i perni sono misurati con calibri e la durezza è verificata dopo il trattamento termico.
-

Un unico stabilimento, un unico percorso
Fresatura, elettroerosione a filo e a tuffo, rettifica e lucidatura vengono eseguite internamente, mantenendo ±0.005 mm sulle superfici finite.

Revisione tecnica su ogni disegno
Ogni disegno viene esaminato da un ingegnere prima del preventivo. DEK è certificata ISO 9001:2015, ISO 13485 e AS9100D da TÜV e lavora componenti per stampi e matrici secondo il vostro progetto.
Qualità certificata per l'attrezzaggio
Certificazione ISO 9001:2015, ISO 13485 e AS9100D rilasciata da TÜV.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Acciai per stampi e finiture per stampi
Acciai, rame e finiture che utilizziamo per anime, cavità, inserti, elettrodi e dettagli delle matrici.
Finiture superficiali
Serve un altro acciaio o una finitura diversa? Chiedete ai nostri ingegneri
Tutti i materialiFAQ sui componenti per stampi
Acciaio temprato, inserti singoli e ambito di fornitura: risposte per gli stampisti.
Richiedi un preventivo per servizi di stampi e attrezzature
Invii un modello STEP e un disegno con tipo di acciaio, durezza, grado di lucidatura e quantità. Ogni disegno viene esaminato da un ingegnere.
- Inserti e perni semplici quotati entro 6 ore
- Set di anime e cavità quotati entro 3 giorni
- Senza quantità minima, singoli inserti benvenuti
- Prototipi spediti in 3–5 giorni
- ±0.005 mm fresati, rettificati, tagliati a filo
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








