









Finitura con ossidazione nera per parti lavorate CNC
DEK applica la finitura con ossidazione nera alle parti in acciaio che lavoriamo internamente, nello stesso ordine. Lo strato è inferiore a 1 µm, quindi una parte con tolleranza ±0.005 mm viene consegnata con le stesse dimensioni.
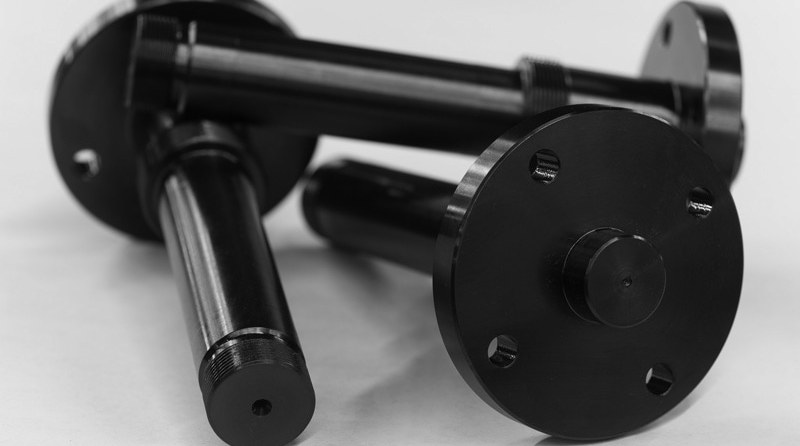
- 0,5–1 µm Spessore dello strato
- 24–96 h Nebbia salina (oliato)
- 1 giorno Tempo di consegna aggiuntivo


Il processo di ossidazione nera
L'ossidazione nera converte la superficie dell'acciaio in magnetite nera in un bagno alcalino caldo. È pianificata insieme alla lavorazione come ultima fase dello stesso ordine; nessun ordine di sola finitura.
Cosa offre l'ossidazione nera e a cosa prestare attenzione
L'ossidazione nera è il nero a basso costo per le parti in acciaio di precisione, ma la sua protezione è blanda: sappia quando un'altra finitura è la scelta migliore.
-

Vantaggi principali
- Nessuna variazione dimensionale: lo strato è inferiore a 1 µm e cresce nella superficie, quindi gli accoppiamenti rettificati restano entro tolleranza
- Nessuna mascheratura o compensazione: fori, filettature e diametri di calibro non richiedono sovrametallo di pre-finitura
- Nero opaco e non riflettente: riduce l'abbagliamento e rende meno visibili i segni di lavorazione
- Durezza invariata: il bagno a 140 °C è al di sotto di qualsiasi temperatura di rinvenimento pratica per l'acciaio per utensili
- Basso rischio di infragilimento: il processo è alcalino, non a base acida
- Resta conduttivo: lo strato di conversione fa parte del metallo, non è una pellicola isolante
- Finitura nera a costo più basso: aggiunge un giorno a un lavoro di lavorazione, senza quantità minima
-

Limitazioni e alternative
- Uso esterno o in ambiente umido: l'ossidazione nera non è una finitura per esterni; specifichi zincatura o nichelatura
- Resistenza all'usura o al grippaggio: DLC o un nitruro PVD sono pellicole dure, non rivestimenti di conversione
- Parti in alluminio e zinco: non compatibili; specifichi l'anodizzazione nera di Tipo II anodizzazione per l'alluminio
- Acciaio inossidabile che necessita solo di protezione: passivazione è più economica e mantiene la superficie brillante
- Parti manipolate: la sigillatura a olio lascia una pellicola che si trasferisce; specifichi cera o un sigillante a secco al tatto
Risultati di aspetto e protezione
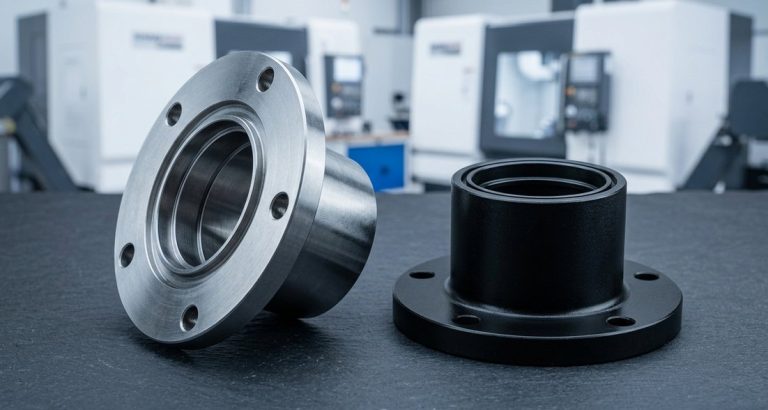
L'ossidazione nera conferisce all'acciaio lavorato un nero uniforme con protezione leggera, lasciando dimensioni, rugosità e durezza come lavorate.
-

Protezione contro la corrosione
24–96 ore di nebbia salina neutra con sigillatura a olio, adeguate per utensili, calibri, componenti di macchine e armi da fuoco conservate all'asciutto in ambienti interni.
-

Nero profondo sull'acciaio
L'ossidazione nera a caldo forma vera magnetite su acciaio al carbonio, legato e per utensili: nero profondo, il più durevole, con la migliore ritenzione dell'olio.
-

Riduzione dell'abbagliamento
Una superficie opaca e non riflettente; abbinata alla sabbiatura a sfere offre un nero piatto e non speculare per parti ottiche e strumentali.
-

Finitura superficiale mantenuta
La rugosità resta invariata: una faccia rettificata Ra 0,4 µm resta a Ra 0,4 µm e una faccia fresata Ra 1,6 µm resta a 1,6 µm.
-

Durezza preservata
O1, A2, D2, S7 e H13 accettano bene l'ossidazione nera dopo la tempra; il bagno a 140 °C lascia la durezza invariata.
-

Carbone sull'acciaio inossidabile
Sull'acciaio inossidabile il bagno più caldo dà un colore dal carbone al grigio-nero anziché nero profondo, usato per ridurre l'abbagliamento.
Ossidazione nera a caldo, a media temperatura e a freddo
| Processo | Temperatura del bagno | Chimica | Risultato | Norma | Quando DEK la utilizza |
|---|---|---|---|---|---|
| Ossidazione nera a caldo | 135–145 °C | Idrossido di sodio, nitrati, nitriti | Magnetite autentica, nero profondo, massima durabilità, migliore ritenzione dell'olio | MIL-DTL-13924 Classe 1, AMS 2485 | Standard su acciaio al carbonio, legato e per utensili |
| Media temperatura | 90–120 °C | Nitrato alcalino modificato | Magnetite, nero, senza esalazioni caustiche | MIL-DTL-13924 Classe 1 | Stesso risultato del processo a caldo con gestione più semplice; utilizzata su lotti di grandi dimensioni |
| A freddo (temperatura ambiente) | 20–30 °C | Deposizione di seleniuro di rame | Film depositato, grigio-nero, si rimuove per sfregamento, bassa durabilità | Nessuna | Non per componenti funzionali; su richiesta per usi estetici non critici |
Parti in acciaio con ossidazione nera: materiali idonei
Le parti in acciaio con ossidazione nera in acciaio al carbonio e acciaio legato (1018, 1045, 12L14, 1215, 4140, 4340, 8620) si anneriscono in modo uniforme, e l' acciaio per utensili la accetta bene dopo la tempra.
L'ossidazione nera dell'acciaio inossidabile utilizza un bagno più caldo (Classe 3 per le serie 400 e i gradi PH, Classe 4 per la serie 300) su dell'acciaio inossidabile. Rame e ottone utilizzano un nero solfuro su richiesta; alluminio e zinco non sono compatibili.
-
Acciaio legato 4140Si annerisce in modo uniforme; il 4140 pre-temprato a 28–32 HRC è una combinazione comune per alberi e attrezzature.Consigliato
-
Acciaio al carbonio 1045Gli acciai al carbonio come 1018, 1045 e 12L14 si anneriscono in modo uniforme con il processo a caldo standard.Consigliato
-
Acciaio per utensili D2Accetta bene l'ossidazione nera dopo la tempra; il bagno a 140 °C non modifica la durezza.Consigliato
-
Acciaio per utensili H13L'H13 temprato si annerisce senza perdere durezza, poiché il bagno resta al di sotto della temperatura di rinvenimento.Consigliato
-
Inossidabile 17-4 PHIl bagno di Classe 3 conferisce un colore dal carbone al grigio-nero, utilizzato per ridurre i riflessi sui componenti strumentali.Con riserve
-
Inossidabile 416L'ossidazione nera di Classe 3 conferisce un grigio-nero carbone su componenti strumentali e per armi da fuoco, non un nero profondo.Con riserve
Applicazioni tipiche
La finitura con ossidazione nera è adatta alle parti in acciaio che devono mantenere le proprie dimensioni e apparire nere in modo uniforme, dai calibri e alle attrezzature fino alle armi da fuoco e all'ottica.
-
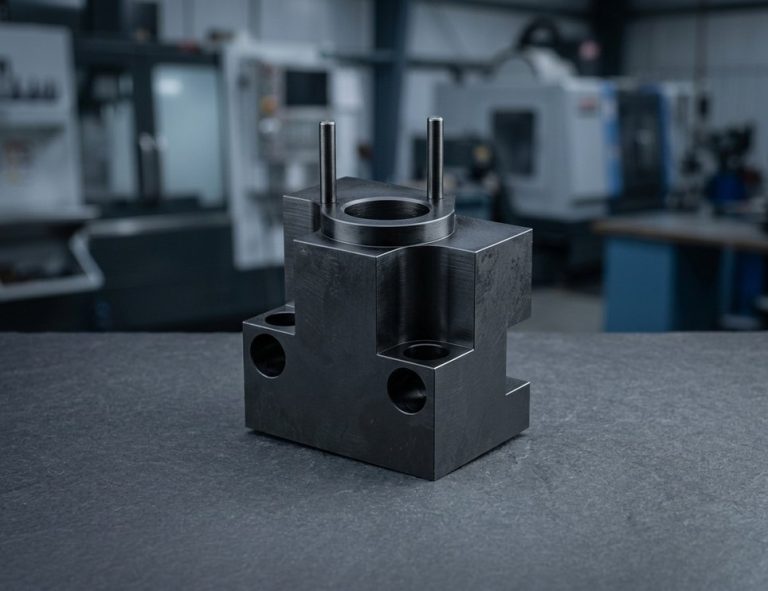 Attrezzature, dime e calibriAttrezzature, spine di posizionamento e blocchetti di riscontro in cui la finitura non deve modificare le dimensioni.Richiedi un preventivo
-
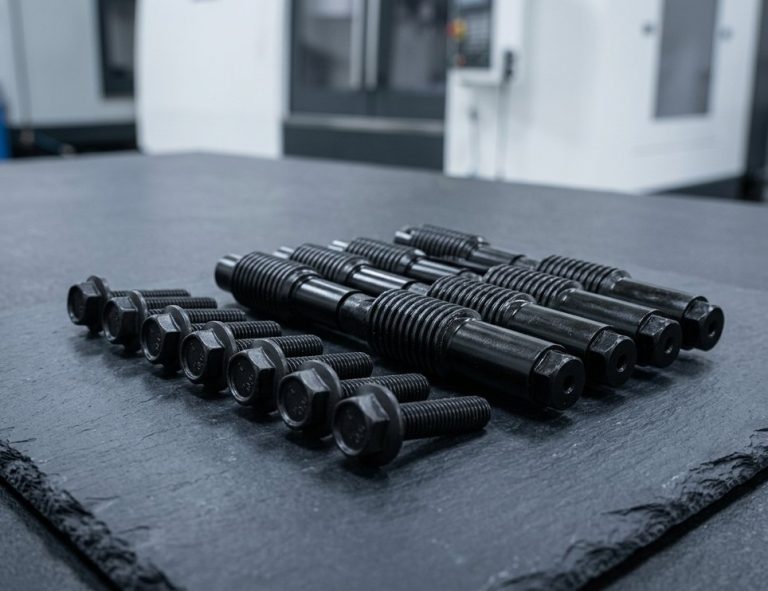 Elementi di fissaggio, alberi, ingranaggiViti, spine cilindriche, alberi e grezzi per ingranaggi che richiedono un nero uniforme e una leggera protezione oleosa.Richiedi un preventivo
-
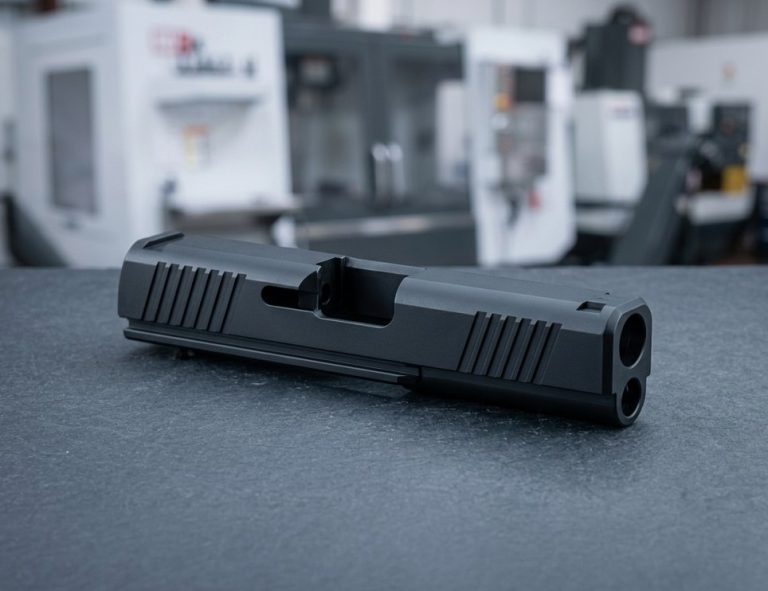 Componenti per armi da fuocoCarrelli, fusti e perni in 4140 e 416 per una tradizionale finitura antiriflesso.Richiedi un preventivo
-
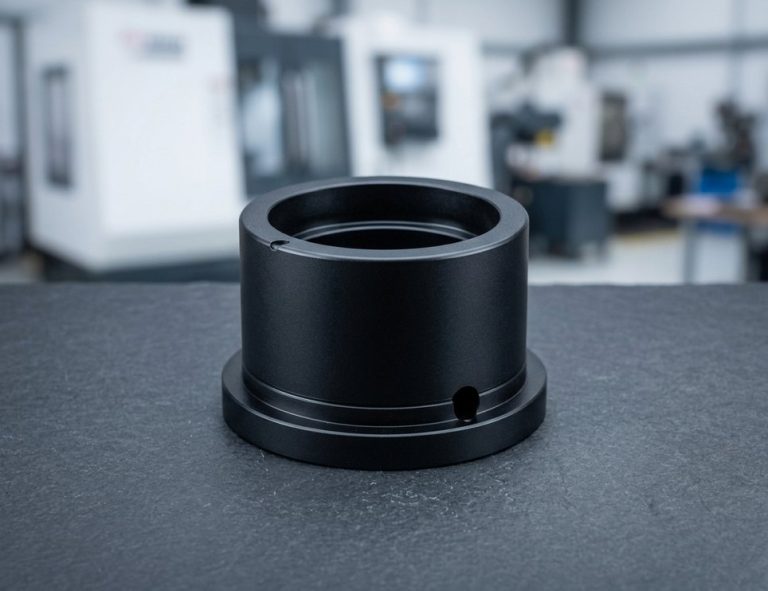 Componenti ottici e strumentaliSupporti, aperture e diaframmi in cui conta la riduzione dei riflessi; abbinata alla sabbiatura a sfere per un nero opaco.Richiedi un preventivo
Note di progettazione e disegno
L'ossidazione nera non aggiunge dimensioni misurabili, quindi le note di progetto si concentrano sull'indicazione in disegno, sul sigillante e sulla durezza dell'acciaio specificato.
-
Nessuna compensazione necessaria
Lo strato è inferiore a 1 µm e cresce all'interno della superficie: fori, filettature e diametri di calibro non richiedono tolleranze aggiuntive né mascherature. Una spina rettificata a ±0.005 mm resta entro tolleranza.
-
Indicazione completa in disegno
"Ossidazione nera secondo MIL-DTL-13924 Classe 1, trattamento supplementare a olio. Nessuna variazione dimensionale ammessa." Utilizzare la Classe 3 per l'inossidabile temprato.
-
Scelta del sigillante
Il nostro rivestimento per ossidazione nera viene sigillato con olio, cera o film secco. L'olio si trasferisce su mani e imballaggi: indicare "supplementare a cera" o "a secco" per le parti soggette a manipolazione.
-
Sabbiatura per finitura opaca
Specificare "sabbiatura a sfere #120 prima dell'ossidazione nera" per una superficie opaca e antiriflesso; vedere sabbiatura con abrasivo.
-
Parti temprate oltre 40 HRC
Il rischio di infragilimento è basso poiché il processo è alcalino; oltre circa 40 HRC, DEK utilizza pulizia alcalina o leggera sabbiatura, non acida.
Specifiche dell'ossidazione nera
- Spessore dello strato 0,5–1 µm (magnetite, Fe₃O₄)
- Variazione dimensionale Nessuna
- Acciaio standard MIL-DTL-13924 Classe 1, AMS 2485
- Acciaio inossidabile standard MIL-DTL-13924 Classe 3 o 4
- Bagno caldo 135–145 °C
- Bagno a media temperatura 90–120 °C
- Nebbia salina (oliato) 24–96 ore
- Sigillanti Olio, cera o film a secco
- Rugosità superficiale Invariata (Ra 0.4 µm resta Ra 0.4 µm)
- Conduttività Resta conduttivo
- Tempo di consegna aggiuntivo 1 giorno
- Quantità minima d'ordine Senza quantità minima
Domande frequenti
Risposte su dimensioni, scelta del processo e acciaio inossidabile per l'ossidazione nera su parti lavorate.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








