









Servizi di maschiatura CNC di precisione
I servizi di maschiatura DEK realizzano filettature UNC, UNF, metriche e NPT con posizione della filettatura mantenuta a ±0.005 mm. La maschiatura viene eseguita nello stesso ciclo di fresatura o tornitura del componente, senza quantità minima.
-
±0.005mm
Posizione della filettatura
-
3 giorni
Prototipo più rapido
-
98,6%+
Consegna puntuale
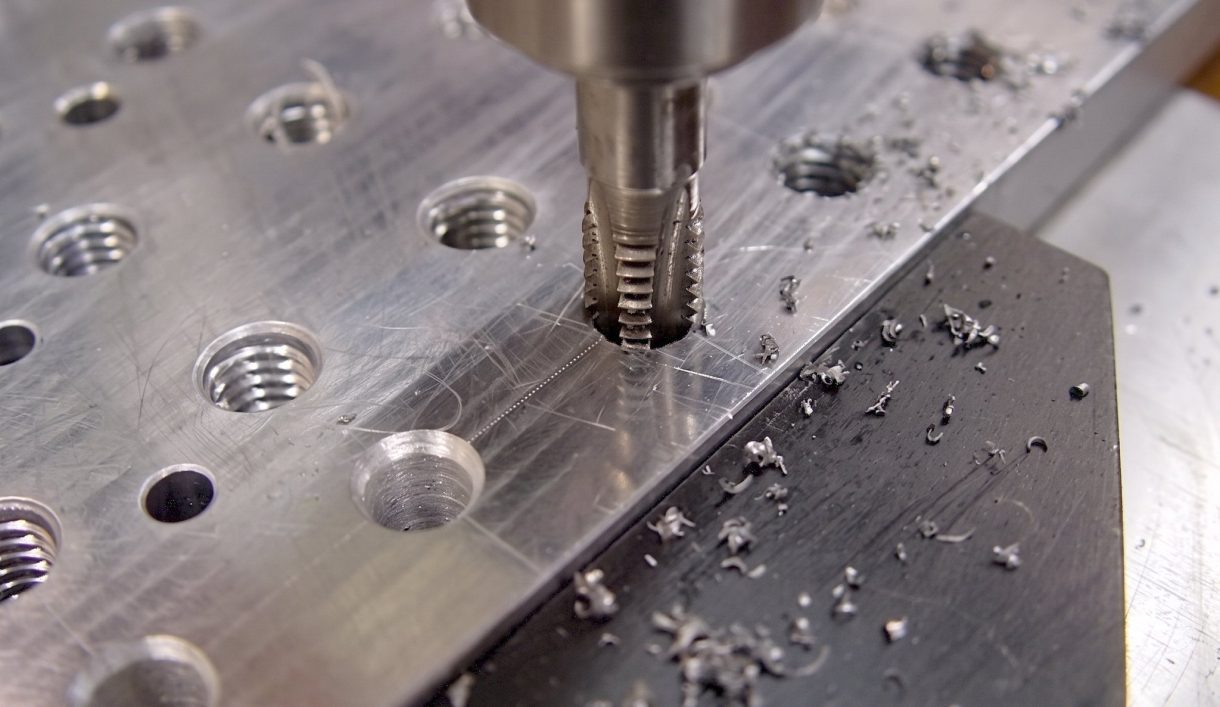

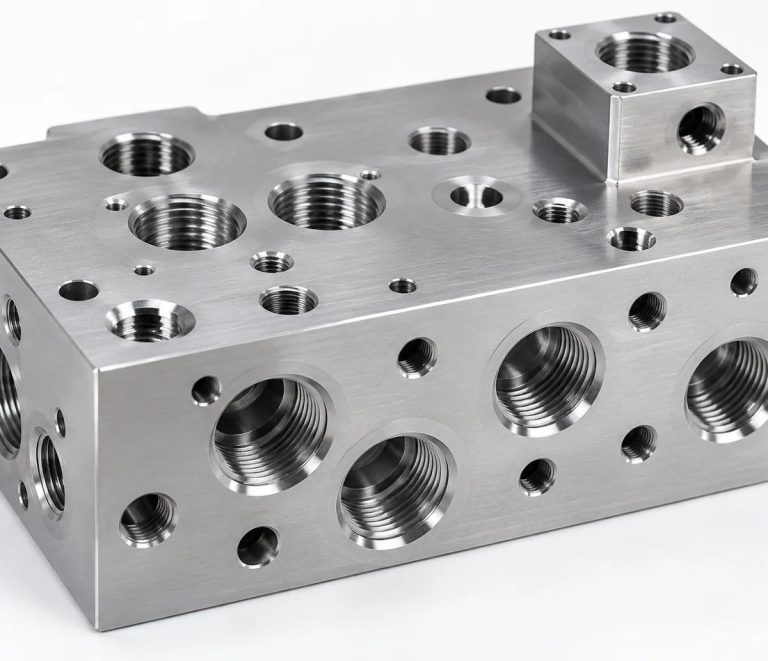
Maschiatura di precisione integrata in ogni programma CNC
La maschiatura realizza filettature interne in un componente lavorato, trasformando un semplice foro praticato in un collegamento UNC, UNF, metrico o NPT per una vite, un prigioniero o un raccordo. DEK la programma negli stessi cicli di fresatura CNC e tornitura CNC a 3, 4 e 5 assi che realizzano il resto del componente.
I fori filettati personalizzati restano legati alla stessa struttura di riferimenti delle altre caratteristiche, senza fasi di movimentazione aggiuntive che introducano accumulo di tolleranze o rischi sui tempi di consegna. Un singolo prototipo e una serie da 5.000 unità ricevono la stessa programmazione e lo stesso collaudo, nell'ambito dei nostri servizi completi di lavorazione CNC.
DEK: il Suo fornitore di maschiatura personalizzata
La maschiatura non viene mai esternalizzata da DEK: le filettature sono programmate, lavorate e collaudate internamente insieme a ogni altra caratteristica.
-

Documentazione certificata
ISO 9001, ISO 13485 e AS9100D, ottenute tramite TUV. Certificati dei materiali, registrazioni in processo e rapporti FAI documentano ogni foro filettato.
-

Oltre 20 anni di lavorazione
DEK lavora oltre 1,2 milioni di componenti critici all'anno per più di 2.300 clienti OEM globali, con caratteristiche filettate su quasi ogni programma.
-

Consegne affidabili
Un tasso di consegna puntuale superiore al 98,6%, perché la maschiatura viene eseguita nello stesso ciclo del componente anziché in una fase esternalizzata separata.
-

Senza quantità minima, prototipi rapidi
Nessuna quantità minima d'ordine. I prototipi con fori filettati vengono spediti in appena 3 giorni e lo stesso percorso di maschiatura prosegue in produzione.

Preventivi verificati da un ingegnere
Un ingegnere esamina le specifiche delle filettature e restituisce un preventivo entro 6 ore per la maggior parte dei componenti. La profondità di filettatura richiesta viene confermata durante la revisione del disegno e i progetti validati passano in produzione senza un nuovo ciclo di preventivazione.


Capacità di filettatura CNC
Standard di filettatura, tipo di foro, classe di accoppiamento, collaudo e tempi di consegna determinano ciascuno una strategia di maschiatura diversa. Ecco come DEK li gestisce.
Filettature maschiate su parti fresate e tornite
La maschiatura si aggiunge al processo che realizza la geometria di base: fresatura per le parti prismatiche, tornitura per le parti a simmetria rotazionale che richiedono porte filettate.
| Criterio | Questo processoServizi di maschiatura | Fresatura CNC | Tornitura CNC |
|---|---|---|---|
| Ruolo | Realizza filettature interne | Realizza la geometria di base | Realizza la geometria di base |
| Ideale per | Viti, prigionieri, raccordi | Scocche, staffe, piastre | Alberi, bossoli |
| Posizionamento della filettatura | Stesso datum del pezzo | Fori su facce a 3, 4, 5 assi | Porte assiali o radiali |
| Tolleranza critica per l'accoppiamento | ±0.005 mm | ±0.01 mm su superfici a 5 assi | Accoppiamenti albero-foro ±0.005 mm |
| Lavorazioni aggiuntive | Nessuna, stesso ciclo | Maschiatura nel ciclo di fresatura | Maschiatura nel ciclo di tornitura |
Settori che si affidano alle parti filettate
Le caratteristiche filettate compaiono su parti aerospaziali di cabina e strutturali, dispositivi medici, robotica, attrezzature per semiconduttori e componenti per l'automazione.
-

Aerospaziale
-

Medico
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicoAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveScocche per sensori, corpi valvola e alberi per prototipi e produzioni da basse a medie quantità in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaScocche per giunti, flange per riduttori armonici e dita per pinze in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e spine di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi per eliche, componenti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli di spruzzatori e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata resta a vista, anodizzate, sabbiatura a perle o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Sfide di maschiatura per materiale
La qualità della filettatura dipende da come un materiale si incrudisce, da quanto è fragile sulle pareti sottili e da come reagisce al calore della maschiatura.
-

Maschiatura dell'alluminio
6061, 6063, 5083 e 5052 si tagliano rapidamente con basso rischio di rottura del maschio, comuni per contenitori leggeri in alluminio .
-

Maschiatura dell'acciaio inossidabile
17-4PH e 316LVM si incrudiscono rapidamente, quindi l' acciaio inossidabile richiede velocità e refrigerante controllati per evitare il grippaggio.
-

Filettature in titanio
Ti-6Al-4V ha una bassa conduttività termica che concentra il calore sul tagliente, quindi il titanio richiede avanzamenti più lenti.
-

Filettature in PEEK
PEEK è dimensionalmente stabile sotto carico e si maschia in modo pulito, senza i problemi di fusione e riformazione delle plastiche più morbide.
Difetti delle filettature che preveniamo
-
Maschi rotti in fori ciechi
I trucioli intrappolati in un foro cieco rompono i maschi e strappano le filettature. L'evacuazione controllata dei trucioli e un maschio a fondo cieco mantengono la profondità utile vicino al fondo.
-
Grippaggio nell'acciaio inossidabile
L'acciaio inossidabile si incrudisce rapidamente sul maschio. Velocità di taglio e refrigerante controllati mantengono la filettatura pulita e il maschio integro.
-
Strappamento della filettatura nel PTFE
Il PTFE morbido strappa le filettature se maschiato in modo errato, quindi la geometria del maschio e la velocità sono scelte per prevenirlo.
-
Filettature fuori asse
Un foro filettato che si discosta dal datum è un guasto sul campo. La lavorazione sul datum del pezzo e la verifica CMM mantengono la coassialità a ±0.005 mm.
Lavorazione certificata ISO per filettature
Ogni foro filettato è documentato secondo ISO 9001, ISO 13485 e AS9100D, ottenuti tramite TUV.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali per parti filettate
Il materiale cambia il tipo di maschio e i parametri di taglio, non il controllo applicato. La maschiatura delle plastiche richiede una propria geometria del maschio e velocità.
Rame e plastiche
Ha bisogno di una lega o di un polimero diverso? Sfogli l'elenco completo dei materiali
Visualizza i metalliCome ordinare parti filettate personalizzate
FAQ sui servizi di filettatura
Costi, tolleranza delle filettature, fori ciechi e tempi di consegna per le parti filettate.
Richiedi un preventivo per servizi di filettatura
Invii il suo disegno con le indicazioni delle filettature e il materiale base. DEK preventiva la filettatura come parte del lavoro di lavorazione completo, senza una fase di esternalizzazione separata.
- Preventivo revisionato da un ingegnere entro 6 ore
- Filettature UNC, UNF, metriche, BSW e NPT
- Fori ciechi e passanti, accoppiamento 2B o 3B
- Prototipi in appena 3 giorni
- Senza quantità minima
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione su puntaScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più
-
 Servizi di elettroerosione a tuffo di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








