









Servizi di elettroerosione a tuffo di precisione
I servizi di elettroerosione a tuffo DEK realizzano cavità cieche, nervature profonde e spigoli interni vivi in acciai per utensili temprati e metallo duro con tolleranza tipica di ±0.01mm. Senza quantità minima e tempi di consegna dei prototipi di 3 giorni.
-
±0.005mm
Caratteristiche critiche
-
3 giorni
Prototipo più rapido
-
Ra 0.15 μm
Finitura più fine
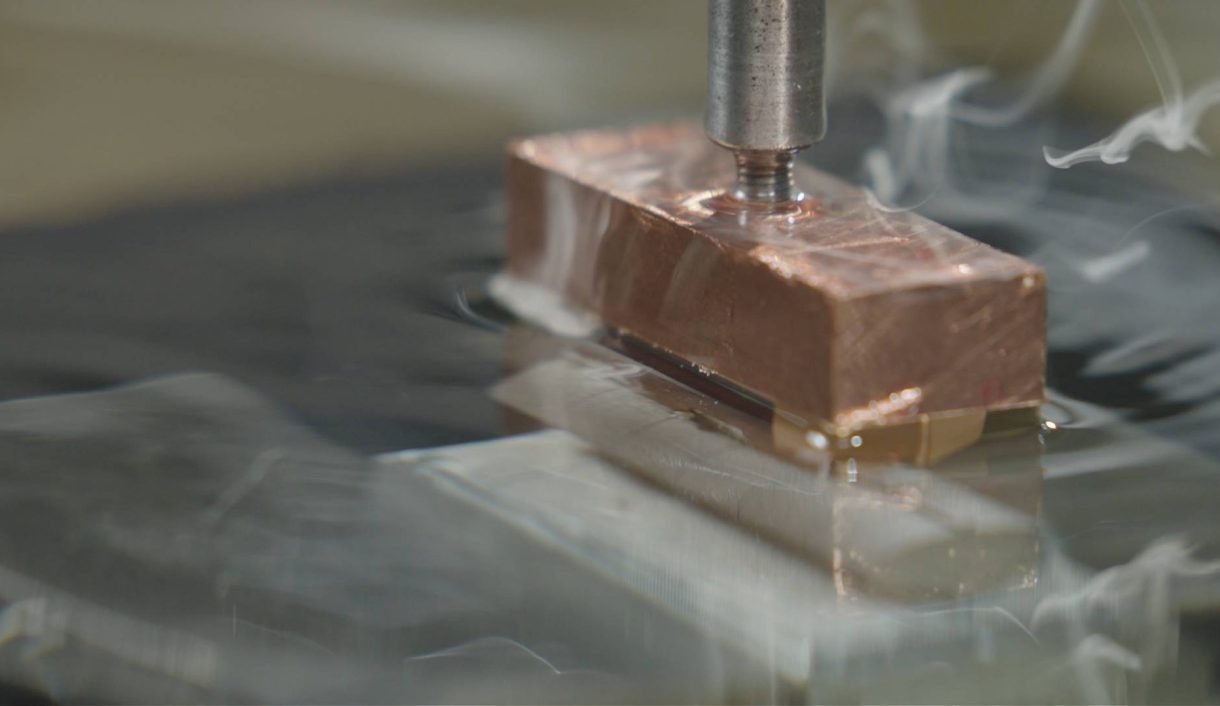

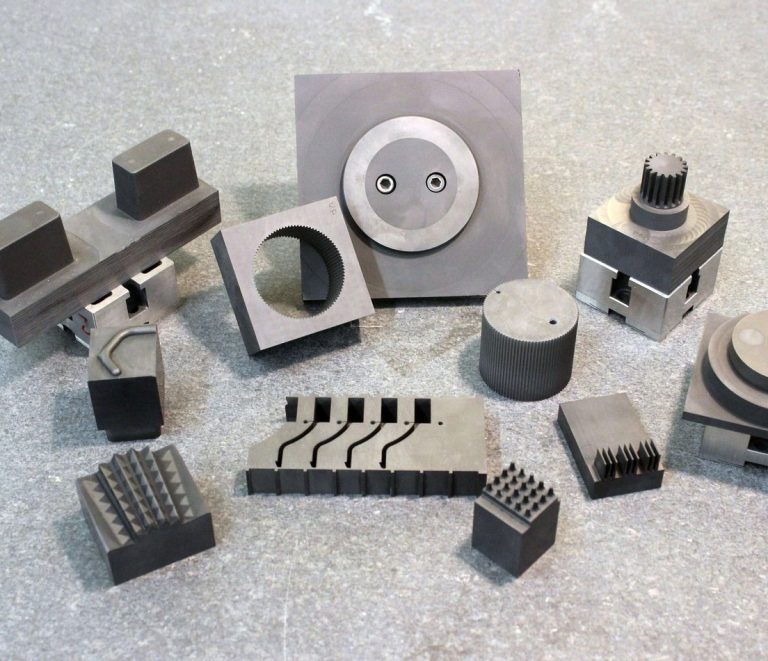
Elettroerosione a tuffo personalizzata per stampi, coni e attrezzature
L'elettroerosione a tuffo, detta anche elettroerosione per affondamento, erode un elettrodo sagomato in un pezzo conduttivo senza toccarlo né indurre sollecitazioni. I meccanismi di scarica, usura e lavaggio sono spiegati in La guida definitiva all'elettroerosione a tuffo.
DEK la esegue per stampisti, costruttori di attrezzature aerospaziali e medicali e per chiunque lavori acciai per utensili temprati o metallo duro dopo il trattamento termico, con oltre 20 anni di esperienza nella lavorazione di precisione. Le caratteristiche passanti vanno di norma all' elettroerosione a filo; tutti i processi rientrano nei nostri servizi di lavorazione EDM.
Perché scegliere DEK per l'elettroerosione a tuffo
Un'operazione di lavorazione di precisione più ampia dietro ogni cavità erosa da elettrodo, da un singolo inserto di stampo a un set completo.
-

Qualità certificata
Certificati ISO 9001, AS9100D e ISO 13485 (tramite TUV), con ogni cavità sottoposta a IQC, IPQC, FAI, OQC, SPC e CAPA.
-

Comprovata su larga scala
L'elettroerosione a tuffo opera all'interno di una struttura che lavora oltre 1,2 milioni di pezzi all'anno per più di 2300 clienti OEM globali.
-

Consegna puntuale
Un tasso di consegna puntuale superiore al 98,6%, con ordini di prototipi spediti in appena 3 giorni dall'avvio della produzione.
-

Lavorazione EDM su richiesta
Senza quantità minima: un singolo inserto di stampo segue lo stesso iter di ispezione di un set completo di cavità di produzione.

Elettrodi prodotti internamente
Gli elettrodi in rame sono lavorati internamente, e tale attività rientra nei 3 giorni di consegna del prototipo quotati per il pezzo finito, non come voce separata. Parli con un ingegnere dell'elettroerosione a tuffo prima di rilasciare il disegno.


Capacità dei servizi di elettroerosione a tuffo
Configurazione degli assi, precisione, materiali temprati e lavorazione degli elettrodi: le specifiche chiave dietro ogni lavoro di elettroerosione a tuffo presso DEK.
Elettroerosione a tuffo vs. elettroerosione a filo e fresatura CNC
Scegliete l'elettroerosione a tuffo quando la caratteristica deve rimanere cieca. Per le caratteristiche passanti, consultate la guida all'elettroerosione a filo.
| Criteri | Questo processoElettroerosione a tuffo | Elettroerosione a filo | Fresatura CNC |
|---|---|---|---|
| Ideale per | Cavità cieche, sedi per chiavetta, nervature | Scanalature, denti di ingranaggi, profili | Caratteristiche raggiungibili dagli utensili |
| Geometria della caratteristica | Fondo chiuso, si arresta alla profondità | Attraversa il pezzo | Caratteristiche aperte e accessibili |
| Angoli interni | Vivi | Profili sagomati | Limitati dal raggio dell'utensile |
| Acciaio per utensili temprato | Sì, dopo il trattamento termico | Caratteristiche passanti | Usura rapida degli utensili |
| Alluminio | Solo caratteristiche cieche | Caratteristiche passanti | Preferito, si taglia facilmente |
| Scegliete quando | Il taglio passante non è possibile | Tagli passanti più rapidi ed economici | Geometria semplice e accessibile |
Settori che serviamo
Elettroerosione a tuffo per stampisti, costruttori di attrezzature aerospaziali e medicali e utensileria per turbine e motori in leghe ad alta temperatura.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccole a medie serie in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle caratteristiche di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, sbarre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi di ugelli per irroratrici e supporti per sensori in ghisa, acciaio e inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti di contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiatura a perline o lucidate a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e inossidabile per resistere a polvere e vibrazioni.Scopri di più
Caratteristiche di stampi e matrici che realizziamo con elettroerosione a tuffo
L'elettrodo penetra fino alla profondità e si arresta, raggiungendo geometrie che gli utensili di fresatura non possono tagliare senza flessioni o limiti di raggio.
-

Cavità cieche
Cavità di stampi e matrici con fondo chiuso, erose fino alla profondità mentre il resto del pezzo rimane intatto.
-

Cave per chiavetta cieche
Cave per chiavetta cieche incassate fino alla profondità dove un taglio passante non è accettabile o non è possibile sul pezzo finito.
-

Nervature profonde e strette
Nervature strette che richiedono un fondo chiuso, formate dall'elettrodo in un'unica penetrazione senza limiti di raggiungibilità dell'utensile.
-

Pareti sottili
L'erosione senza contatto evita la flessione che la fresatura provoca sulle pareti sottili in acciaio per utensili e metallo duro.
-

Angoli interni vivi
Angoli interni privi dei limiti di raggio dell'utensile tipici della fresatura, per componenti di stampi.
-
Cavità di stampo texturizzate
Superfici e tasche di cavità texturizzate per la costruzione di stampi, con finitura fino a Ra 0,15 μm.
Sfide comuni che affrontiamo
-
Pezzi dopo il trattamento termico
Acciai per utensili temprati e metallo duro vengono finiti dopo il trattamento termico, quando gli utensili da taglio convenzionali si usurano rapidamente o non riescono a tagliare.
-
Riparazione di fori danneggiati
Alesaggi e pareti di cavità usurati o danneggiati vengono ripuliti in sede senza alterare la forma o la posizione originale del pezzo.
-
Inserti singoli per stampi
Senza quantità minima: un singolo inserto segue la stessa catena FAI e OQC di un set; vedere lavorazione di prototipi.
-
Caratteristiche cieche in alluminio
L'alluminio si erode in modo pulito ma viene di solito fresato; l'elettroerosione a tuffo è riservata alle caratteristiche cieche che la fresatura non riesce a raggiungere.
Qualità certificata in ogni fase
Ogni lavorazione di elettroerosione a tuffo è eseguita in conformità alle certificazioni ISO 9001, AS9100D e ISO 13485 (tramite TÜV).
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali che lavoriamo con elettroerosione a tuffo
Qualsiasi metallo conduttivo si erode con l'elettroerosione a tuffo. Queste sono le leghe temprate e ad alte prestazioni che lavoriamo più spesso.
Materiale non elencato? Chieda a un ingegnere dell'elettroerosione a tuffo
Visualizza i materialiCome ordinare pezzi lavorati con elettroerosione a tuffo
Domande frequenti sull'elettroerosione a tuffo
Risposte chiare su precisione, materiali e ciò che ci serve per preventivare il suo pezzo.
Richiedi un preventivo per elettroerosione a tuffo
Invii un disegno STEP, IGES o PDF con materiale, stato di durezza e dimensioni critiche della cavità per un preventivo verificato da un ingegnere.
- I prototipi vengono spediti in appena 3 giorni
- Senza quantità minima, da un singolo inserto a un set completo
- ±0.01mm tipico, ±0.005mm su richiesta
- Elettrodi in rame lavorati internamente
- Certificazioni ISO 9001, AS9100D, ISO 13485
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








