









La guida definitiva all'elettroerosione a tuffo

SCRITTO DA
Bing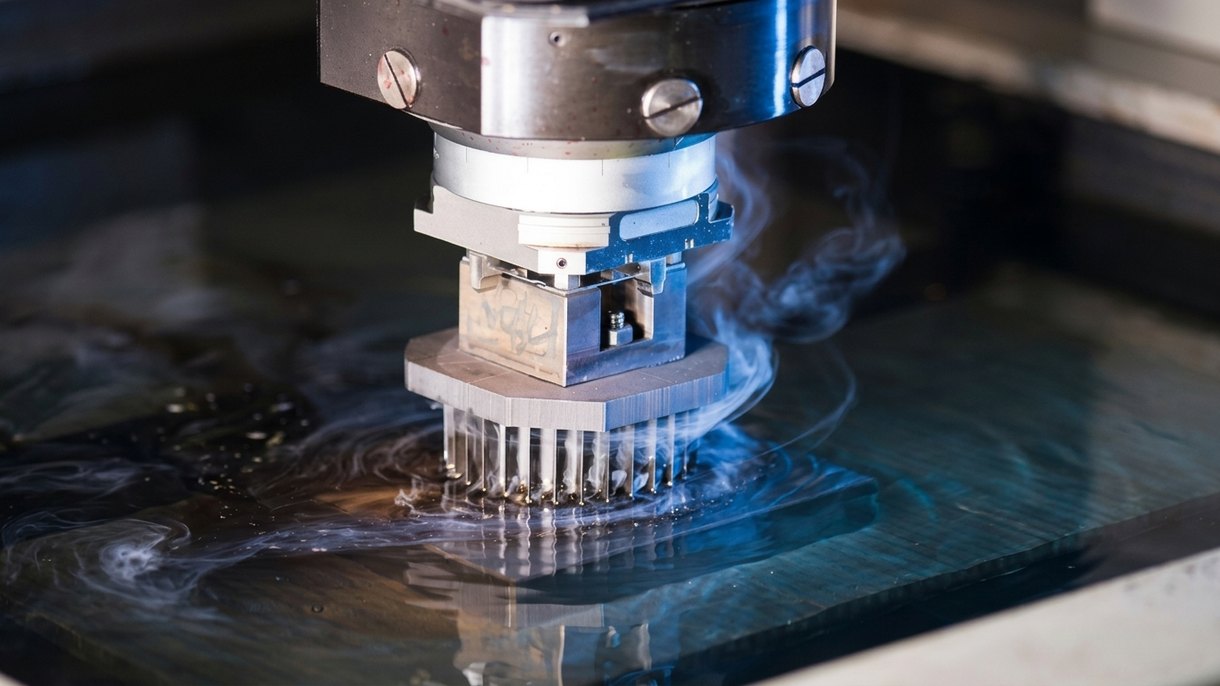
L'elettroerosione a tuffo (EDM, Electrical Discharge Machining) è un processo di lavorazione che utilizza scariche elettriche per dare forma a materiali conduttivi, principalmente metalli. È ampiamente utilizzata in molti settori per realizzare con precisione componenti metallici come stampi e matrici.
Tuttavia, sapere quando e come utilizzare al meglio le macchine per elettroerosione a tuffo può essere difficile. Molti fattori richiedono un'attenta valutazione, tra cui la scelta del materiale dell'elettrodo, la portata del fluido dielettrico, i requisiti di qualità della finitura superficiale, il controllo della distanza di scarica e altri parametri importanti per l'applicazione specifica.
Per questo motivo, questo articolo si propone di offrire una panoramica chiara e di facile comprensione, intitolata "Introduzione di base all'elettroerosione a tuffo", così da comprendere meglio quando può essere necessaria questa sofisticata tecnologia di lavorazione.
Scopra come i Suoi progetti potrebbero trarne vantaggio in termini di efficienza e precisione!
Che cos'è l'elettroerosione a tuffo?
L'elettroerosione a tuffo, o Electrical Discharge Machining, è un processo di lavorazione dei metalli che utilizza scariche elettriche per erodere il materiale e creare stampi, matrici e componenti.
La differenza principale tra l'elettroerosione a tuffo e gli altri processi di lavorazione è che si basa su una corrente elettrica ad alta tensione per asportare materiale senza contatto diretto.
Ciò significa che non è necessario alcun utensile da taglio fisico. Al suo posto, un elettrodo in grafite riproduce il "positivo" della cavità, nella quale le scariche asportano porzioni di materiale grezzo. La distanza di scarica tra i due è molto ridotta (in media solo circa un decimo di millimetro), il che impedisce deformazioni o fusione dovute a un eccessivo accumulo di calore durante la lavorazione.
Inoltre, poiché non vengono utilizzati utensili da taglio fisici, la Sua attrezzatura è soggetta a meno usura rispetto ai metodi di lavorazione tradizionali: più produzione a costi inferiori!
Come funziona l'elettroerosione a tuffo?
Il processo di elettroerosione a tuffo, comunemente noto come elettroerosione (EDM), utilizza una combinazione di elettricità ad alta tensione e un liquido isolante per produrre componenti con estrema precisione. Ecco una panoramica del processo:
- Il pezzo in lavorazione, tipicamente un metallo o un materiale conduttivo, viene immerso in un fluido dielettrico (solitamente olio o acqua deionizzata) per prevenire archi elettrici e allontanare i detriti.
- Un utensile o elettrodo viene sagomato in base alle caratteristiche desiderate e collegato all'alimentazione elettrica. Anche il pezzo in lavorazione è collegato all'alimentazione.
- L'elettrodo e il pezzo vengono avvicinati ma non entrano in contatto. La piccola distanza tra loro è riempita con il fluido dielettrico.
- Viene applicata una differenza di potenziale tra l'elettrodo e il pezzo. Quando la tensione è sufficientemente alta, si verifica una scarica elettrica o scintilla attraverso la distanza.
- Le scintille ad alta energia generate durante la scarica vaporizzano o erodono una piccola quantità di materiale sia dall'elettrodo sia dal pezzo. Il fluido dielettrico contribuisce a raffreddare il processo e ad allontanare le particelle erose.
- L'elettrodo viene controllato con precisione e guidato sul pezzo per seguire il percorso desiderato e creare la forma voluta.
- Il fluido dielettrico viene fatto circolare continuamente per mantenere una distanza costante, rimuovere i detriti e raffreddare l'area di lavorazione.
- L'elettroerosione a tuffo è nota per la sua capacità di creare forme intricate e precise con elevata accuratezza. Il processo può essere ottimizzato per ottenere la finitura superficiale desiderata.
Quali sono i vantaggi e gli svantaggi dell'elettroerosione a tuffo?
Dopo aver compreso le complessità operative dell'elettroerosione a tuffo, esaminiamo i suoi pro e contro, fondamentali da considerare per gli ingegneri.
Questa tecnologia vanta vantaggi unici, ma presenta anche alcuni limiti. Ecco una sintesi chiara di ciascuno, presentata in modo conciso per una consultazione rapida.
| Vantaggi | Svantaggi |
|---|---|
| L'elettroerosione a tuffo taglia con facilità i materiali difficili. Richiede una lucidatura post-processo minima o nulla. Taglia con precisione i materiali sottili senza deformazioni. Processo efficiente che aumenta la produttività. Gestisce efficacemente qualsiasi durezza del materiale. L'usura dell'elettrodo è minima, prolungandone la durata. Crea caratteristiche di dimensioni micrometriche con elevata precisione. Il processo senza contatto elimina le sollecitazioni meccaniche. | I tagli a tutto spessore richiedono un bordo o un foro preesistente per iniziare. Più lento di altri processi di lavorazione per l'asportazione di materiale in grandi volumi. La configurazione complessa può richiedere operatori qualificati. Costi operativi più elevati rispetto alla lavorazione convenzionale. La velocità di asportazione del materiale può essere bassa per pezzi di grandi dimensioni. La fabbricazione degli elettrodi può richiedere tempo ed essere costosa. Non adatto a parti con pareti molto sottili a causa di possibili deformazioni. Rischio di cricche superficiali se non si opera in condizioni ottimali. |
Come scegliere i materiali per l'elettroerosione a tuffo?
La scelta dei materiali giusti per l'elettroerosione a tuffo (EDM) implica la valutazione di diversi fattori per garantire prestazioni ed efficienza ottimali.
Ecco alcuni fattori chiave da considerare nella selezione dei materiali per l'elettroerosione a tuffo:
Conduttività: L'elettroerosione a tuffo si basa sulla conduttività elettrica del materiale del pezzo. Materiali con elevata conduttività elettrica, come rame e grafite, sono comunemente utilizzati nell'elettroerosione a tuffo.
Punto di fusione: Il materiale deve avere un punto di fusione elevato per resistere al calore intenso generato durante il processo EDM. Materiali ad alta temperatura come il tungsteno e alcune ceramiche sono spesso adatti all'elettroerosione a tuffo.
Durezza: Il materiale del pezzo deve essere sufficientemente duro da mantenere forma e tolleranze durante la lavorazione. Materiali duri come acciai per utensili e carburi sono comunemente utilizzati.
Lavorabilità: Alcuni materiali sono più facilmente lavorabili con processi EDM rispetto ad altri. Materiali con buona lavorabilità possono garantire operazioni EDM più rapide ed efficienti. La grafite, ad esempio, è nota per la sua eccellente lavorabilità nelle applicazioni EDM.
Resistenza all'usura: Il materiale deve presentare una buona resistenza all'usura per sopportare la natura abrasiva del processo EDM. Gli acciai per utensili e altre leghe resistenti all'usura sono spesso scelti per la loro durabilità.
Conduttività termica: Un'elevata conduttività termica aiuta a dissipare il calore generato durante il processo EDM, prevenendo l'usura eccessiva dell'utensile e mantenendo l'accuratezza dimensionale. Il rame e alcune leghe sono note per la loro buona conduttività termica.
Costo del materiale: Consideri il costo della materia prima, poiché può influire in modo significativo sul costo complessivo di produzione. È essenziale bilanciare i requisiti prestazionali con le considerazioni sui costi.
Dimensioni e complessità del pezzo: Le dimensioni e la complessità del pezzo da lavorare possono influenzare la scelta del materiale. Alcuni materiali possono essere più adatti a forme o dimensioni specifiche, e va considerata la facilità di lavorazione di geometrie complesse.
Requisiti di finitura superficiale: La finitura superficiale desiderata del pezzo finale è una considerazione importante. Alcuni materiali possono fornire naturalmente una finitura più liscia, mentre altri possono richiedere processi di finitura aggiuntivi.
Impatto ambientale: Consideri l'impatto ambientale del materiale scelto, soprattutto se opera in settori con normative specifiche o obiettivi di sostenibilità.
Materiale dell'elettrodo utensile: Il materiale utilizzato per l'elettrodo utensile (solitamente in rame o grafite) deve essere complementare al materiale del pezzo per ottenere un'asportazione efficiente e ridurre al minimo l'usura dell'utensile.
Quando è necessaria la lavorazione per elettroerosione a tuffo?
La lavorazione per elettroerosione a tuffo è essenziale per eseguire tagli di precisione in metalli difficili. È preferita alla lavorazione CNC per il taglio dell'acciaio per utensili perché eccelle nel taglio accurato di superfici impegnative.
Questo metodo è vantaggioso per creare caratteristiche intricate, come nervature sottili o cavità cieche, in componenti in metallo duro con una precisione eccezionale.
Nella produzione di dispositivi medici, l'elettroerosione a tuffo è preziosa per dare forma a geometrie complesse e altamente accurate che non sono facilmente ottenibili con metodi tradizionali.
Le sue applicazioni si estendono all'aerospaziale, all'elettronica, alla gioielleria e allo stampaggio a iniezione per la prototipazione rapida, offrendo una produzione conveniente di parti accurate da materiali difficili senza compromettere la qualità.
Differenza tra elettroerosione a tuffo ed elettroerosione a filo
Questa tabella riassume le principali differenze tra elettroerosione a tuffo ed elettroerosione a filo in termini di tipo di elettrodo, processo di taglio, asportazione di materiale, applicazioni, idoneità a forme complesse, tempi di consegna, versatilità, domanda industriale, dipendenza dall'operatore e idoneità alla prototipazione.
| Caratteristica | L'elettroerosione a tuffo | Elettroerosione a filo |
|---|---|---|
| Tipo di elettrodo | Utilizza un elettrodo | Utilizza un filo sottile in lega di ottone |
| Processo di taglio | Il fluido dielettrico genera scariche di corrente | I fili CNC ritagliano continuamente la forma esistente |
| Asportazione di materiale | Il materiale viene polverizzato | Il materiale viene tagliato dal filo |
| Applicazione | Costruzione di stampi, attrezzature, alta precisione | Operazioni di scanalatura rapide e accurate |
| Forme complesse | Adatto a forme complesse con bordi profondi o fori di piccole dimensioni | Adatto a forme geometricamente complesse |
| Tempi di consegna | Alta precisione raggiunta rapidamente | Tempi di consegna più rapidi per componenti prototipo o di serie |
| Versatilità | Elettrodi su misura per forme complesse | Guidato da coordinate assolute per garantire l'accuratezza |
| Domanda industriale | Ricercato per applicazioni di precisione | Molto richiesto nelle moderne esigenze industriali |
| Dipendenza dall'operatore | Richiede operatori qualificati | Dipendenza dall'operatore ridotta grazie al controllo CNC |
| Idoneità alla prototipazione | Adatto a prototipi di alta precisione | Produzione rapida di prototipi geometricamente complessi |
Qual è la principale somiglianza tra l'elettroerosione a tuffo e l'elettroerosione a filo?
L'elettroerosione a tuffo e l'elettroerosione a filo condividono una somiglianza fondamentale nell'uso della corrente elettrica o delle scariche per asportare materiale dal pezzo in lavorazione.
Entrambi i metodi prevedono l'immersione di un elettrodo in un fluido isolante per generare scariche che erodono il metallo.
Questa caratteristica comune consente la loro applicazione nella costruzione di stampi, nel taglio a stampo, nella produzione rapida di attrezzature e nella creazione di dettagli complessi come nervature profonde e cavità cieche.
Applicazioni dell'elettroerosione a tuffo
Questo processo di lavorazione è tipicamente utilizzato per forme e cavità altamente precise e complesse in materiali difficili da lavorare come alluminio, acciaio inossidabile e acciai al carbonio temprati, rendendolo perfetto per la creazione di stampi per tranciatura del metallo, stampi per iniezione di plastica e altri componenti complessi.
Continui a leggere per saperne di più sulle comuni applicazioni produttive dell'elettroerosione a tuffo.
Costruzione di stampi: L'elettroerosione a tuffo è comunemente utilizzata nella costruzione di stampi per produrre stampi complessi e dettagliati, garantendo un'elevata accuratezza nella riproduzione di forme complesse per la fusione o la formatura dei materiali.
Stampi: Nella produzione di stampi, l'elettroerosione a tuffo viene impiegata per sagomare e rifinire gli stampi con precisione, consentendo la produzione di prodotti stampati o formati coerenti e finemente dettagliati.
Produzione rapida di attrezzature: L'elettroerosione a tuffo viene utilizzata nei processi di produzione rapida di attrezzature, dove la produzione rapida e precisa di utensili è fondamentale, spesso per la prototipazione o per piccoli lotti di produzione.
Stampi per stampaggio a iniezione: La tecnologia viene impiegata nella creazione di stampi per processi di stampaggio a iniezione, garantendo la produzione di parti in plastica con specifiche esatte.
Creazione di nervature profonde e sottili: L'elettroerosione a tuffo eccelle nella realizzazione di dettagli complessi come nervature profonde e sottili con elevata precisione, consentendo la produzione di componenti con geometrie complesse.
Creazione di cavità cieche: Le cavità cieche, che non attraversano il pezzo in lavorazione, possono essere lavorate con precisione utilizzando l'elettroerosione a tuffo, rendendola adatta ad applicazioni in cui sono richieste caratteristiche chiuse.
Creazione di scanalature per chiavetta cieche: L'elettroerosione a tuffo viene impiegata per produrre scanalature per chiavetta cieche, ovvero cave incassate utilizzate per fissare le chiavette nei componenti delle macchine. Il metodo garantisce una formazione precisa e controllata delle scanalature.
Scanalature interne: Le scanalature interne, utilizzate per trasmettere la coppia in alberi e ingranaggi, possono essere lavorate in modo efficiente con l'elettroerosione a tuffo, garantendo un elevato grado di accuratezza nei profili delle scanalature all'interno di un pezzo in lavorazione.
Quali settori richiedono l'elettroerosione a tuffo?
L'elettroerosione a tuffo è una tecnologia ampiamente utilizzata in molti settori, in particolare quelli coinvolti nella fabbricazione complessa di metalli. Ecco perché è essenziale in vari settori:
Costruzione di stampi e matrici: l'elettroerosione a tuffo è fondamentale per creare stampi e matrici complessi con elevata precisione e dettagli fini. Gli stampi sono destinati allo stampaggio a iniezione di plastica o le matrici alla tranciatura del metallo.
Aerospaziale: Il settore aerospaziale richiede componenti ad alta precisione e l'elettroerosione a tuffo garantisce accuratezza nella sagomatura e nella finitura dei pezzi. È utilizzata per la produzione di pale di turbina, componenti del motore o parti complesse per aeromobili.
Medicale: L'elettroerosione a tuffo è essenziale per realizzare componenti piccoli e complessi richiesti nei dispositivi medici con tolleranze strette. È utilizzata per produrre componenti per pacemaker, strumenti chirurgici o impianti ortopedici.
Elettronica: L'elettroerosione a tuffo è utilizzata per creare forme precise e complesse per i componenti elettronici, garantendone la funzionalità ottimale. Può realizzare parti complesse per la microelettronica, connettori o piccoli sensori.
Automotive: Il settore automotive si affida all'elettroerosione a tuffo per la lavorazione di precisione di parti complesse con tolleranze strette. Può realizzare stampi per componenti auto, come parti del motore o della trasmissione.
Gioielleria: L'elettroerosione a tuffo è impiegata per creare design complessi e dettagliati in gioielleria, offrendo un'elevata precisione nella sagomatura dei metalli preziosi. È utilizzata per realizzare gioielli fini con motivi intricati o design complessi.
Conclusione
L'elettroerosione a tuffo è una tecnologia di lavorazione essenziale utilizzata in diversi settori grazie alla sua capacità di produrre dettagli precisi e complessi in modo efficiente. Può essere applicata nella creazione di stampi metallici, stampi, utensili, attrezzature rapide, stampi per stampaggio a iniezione e scanalature interne.
Grazie alla sua capacità di penetrazione senza contatto e alla flessibilità nelle forme complesse, mantenendo al contempo l'accuratezza, l'elettroerosione a tuffo resterà uno strumento diffuso per le applicazioni di precisione negli anni a venire.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione, nell'attrezzaggio e nella risoluzione pratica dei problemi. Nel tempo libero ama le esplorazioni all'aria aperta e i viaggi d'avventura.
Articoli correlati
-
 La guida definitiva ai rivetti: una lettura che vale per tutti
-
 Accoppiamento forzato e accoppiamento con gioco: qual è la differenza?
-
 La guida completa alla lavorazione CNC dell'acrilico
-
 Alluminio billet vs pressofuso vs forgiato: differenze e vantaggi
-
 Guida per principianti agli alberi conici
-
 Attrezzature di foratura e fissaggi: differenze e applicazioni
-
 Acciaio inossidabile 303 vs 304: qual è la differenza
-
 La guida definitiva all'ottone per elettroerosione a filo
-
 Centro di lavoro verticale: guida informativa

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








