









Servizi di rettifica cilindrica di precisione
I servizi di rettifica cilindrica DEK portano alberi, perni e fori a una rotondità e coassialità di ±0.005 mm dopo la tornitura o la fresatura. La rettifica viene eseguita nello stesso ciclo lavorazione, così i pezzi non lasciano mai l'officina.
-
±0.005mm
Rotondità
-
~1000 mm
Dimensione massima del pezzo
-
50+
Materiali
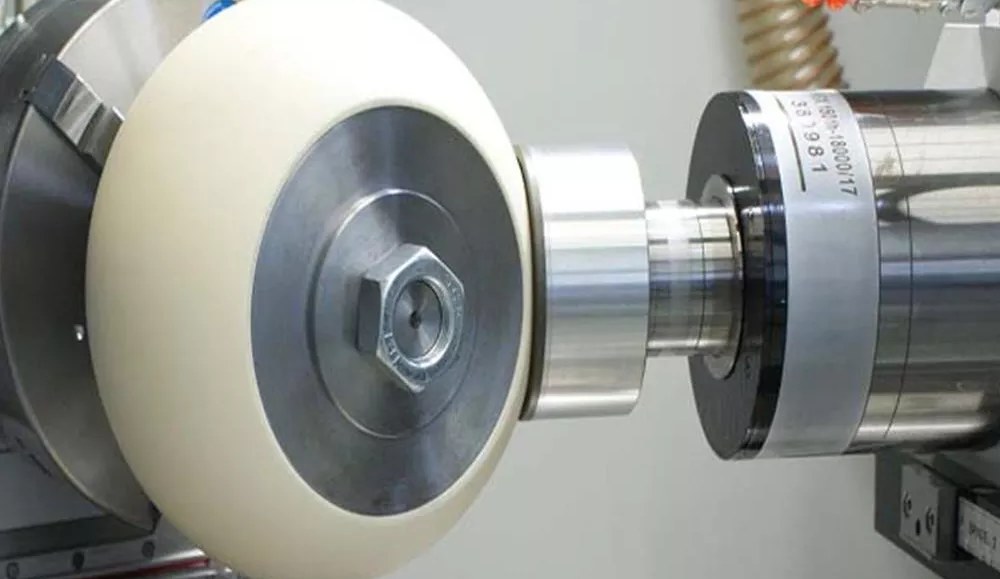

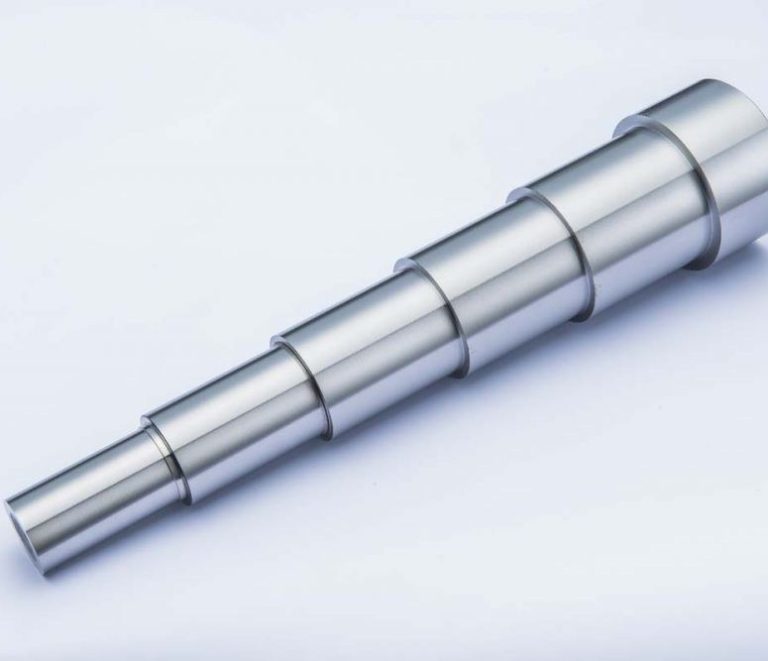
Rettifica cilindrica di precisione dopo la lavorazione
La rettifica cilindrica utilizza una mola abrasiva rotante, con movimento a tuffo o longitudinale, per portare il diametro di un pezzo rotondo alle dimensioni finali, alla rotondità e alla finitura superficiale richieste. La nostra guida Che cos'è la rettifica cilindrica illustra la scelta della mola, la ravvivatura e le configurazioni per diametri esterni e interni.
In DEK, la rettifica viene eseguita come operazione di finitura direttamente a valle delle nostre linee di tornitura CNC e fresatura CNC . I pezzi arrivano quasi alle dimensioni finali, così la rettifica asporta solo un piccolo sovrametallo e una specifica critica per l'accoppiamento non richiede mai il ricorso a un fornitore esterno.
Perché scegliere DEK per i servizi di rettifica cilindrica
La rettifica fa parte della nostra produzione CNC, non è un'operazione esternalizzata con un proprio tempo di consegna e un proprio fascicolo qualità.
-

Un unico ciclo, un unico tempo di consegna
La rettifica prosegue il ciclo di tornitura e fresatura che la alimenta, quindi viene quotata in un unico tempo di consegna anziché essere gestita come voce separata.
-

Sistema qualità certificato
Certificazioni ISO 9001, ISO 13485 e AS9100D ottenute tramite TUV, che coprono anche le caratteristiche rettificate oltre alle lavorazioni primarie.
-

Tracciabilità completa del QMS
Ogni ciclo passa attraverso IQC, IPQC, FAI, OQC, SPC e CAPA, garantendo un unico registro di ispezione dalla tornitura fino alla rettifica finale.
-

Senza quantità minima
La stessa linea gestisce un singolo albero prototipo e una produzione in serie di alloggiamenti, senza quantità minima d'ordine (no MOQ).

Ispezione CMM interna
Le caratteristiche rettificate vengono verificate sul nostro CMM, non solo le operazioni di lavorazione primaria. Un unico set di datum viene mantenuto attraverso tornitura, fresatura e rettifica, così la coassialità tra diametro interno ed esterno è verificata senza riposizionamenti presso un'altra officina.


Capacità e tolleranze di rettifica esterna e interna
Dai diametri esterni su alberi ai fori interni e agli acciai temprati, ecco cosa garantisce la nostra cella di rettifica sui pezzi rotondi critici per l'accoppiamento.
Rettifica cilindrica vs. tornitura e rettifica senza centri
Scegliete la rettifica cilindrica quando una tolleranza, una rotondità o una finitura non possono essere mantenute con la sola tornitura; per alberi in grandi volumi senza foratura di centratura, la rettifica senza centri è più adatta.
| Criteri | Questo processoRettifica cilindrica | Tornitura CNC | Rettifica senza centri |
|---|---|---|---|
| Ideale per | OD e ID critici per l'accoppiamento | Pezzi tondi prossimi alla dimensione finale | Alberi in grandi volumi |
| Caratteristiche | Diametri esterni e interni | Diametri torniti | Diametri esterni |
| Tolleranza tipica | ±0.005 mm | Estremo superiore dell'intervallo standard | Confermato in fase di preventivo |
| Supporto del pezzo | Punte fisse | Attrezzaggio del tornio | Lama di appoggio, senza punte |
| Volume | Dal prototipo alla produzione | Dal prototipo alla produzione | Grandi volumi |
| Scegliere quando | Accoppiamento, rotondità o finitura | Tolleranze più ampie | Nessuna foratura di centratura necessaria |
Pezzi rettificati per ogni settore
I team di aerospazio, dispositivi medici, robotica e semiconduttori si affidano ai pezzi tondi rettificati quando la sola tornitura non può garantire l'accoppiamento.
-

Aerospazio
-

Medico
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazioStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicoAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e volumi da bassi a medi in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, mantenuti a ±0.01 mm sulle caratteristiche di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per utensili di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e hardware da coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate per le ripetizioni.Scopri di più
-
 EdiliziaStaffe strutturali, elementi di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaCarter di riduttori, alberi, corpi ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile, resistenti ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, componenti di contenitori e hardware audio in cui la superficie lavorata resta a vista, anodizzata, sabbiati o lucidati a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile, resistenti a polvere e vibrazioni.Scopri di più
Componenti tipici rettificati e relative criticità
La rettifica cilindrica rifinisce elementi rotanti e critici per l'accoppiamento che richiedono tolleranze più strette di quelle ottenibili con la sola tornitura.
-

Alberi e mandrini
Alberi di trasmissione, alberi per strumenti e mandrini rettificati al diametro esterno finale, così che le sedi dei cuscinetti e gli accoppiamenti forzati tengano in modo affidabile.
-

Perni e rulli
Perni e rulli rettificati dopo la tornitura; alberi e rulli in alluminio passano direttamente alla calibratura finale del diametro esterno.
-

Alesaggi e boccole
Diametri interni di boccole e carter rifiniti per l'accoppiamento con l'albero che determina il funzionamento del gruppo.
-

Boccole e corpi valvola
Alesaggi di valvole a cassetto e boccole rettificati affinché la tenuta funzioni, con diametro interno mantenuto coassiale al diametro esterno corrispondente.
-

Micro-feature
Feature su componenti inferiori a 10 mm mantenute a ±0.003 mm, rifinite nello stesso ciclo della lavorazione a monte.
-
Alberi e rulli in alluminio
Torniti e fresati lavorazione CNC dell'alluminio, poi rettificati senza un secondo ciclo di preventivazione.
Criticità comuni che gestiamo
-
Distorsione da trattamento termico
La tempra deforma alesaggi e diametri esterni; una rettifica post-trattamento termico su acciaio da utensili e acciaio legato li riporta alla tolleranza di disegno.
-
Coassialità tra diametro interno ed esterno
I cuscinetti ruotano correttamente solo se diametro interno ed esterno sono allineati; un unico fornitore e un unico set di riferimenti attraverso tornitura, fresatura e rettifica rendono più semplice mantenerla.
-
Finitura oltre la tornitura
Quando la finitura superficiale non può essere garantita da fresatura o tornitura, la rettifica asporta un piccolo sovrametallo per raggiungerla.
-
Evitare il riposizionamento
Rettificare nella stessa officina della lavorazione CNC evita di spostare il pezzo presso un altro fornitore e di riposizionarlo.
Qualità certificata sui componenti rettificati
Certificati ISO 9001, ISO 13485 e AS9100D tramite TUV, con controlli CMM sulle feature rettificate.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Metalli per la rettifica cilindrica di precisione
Rettifichiamo gli stessi metalli che lavoriamo, scelti da una libreria di oltre 50 metalli e plastiche tecniche.
Deve rettificare un'altra lega o un componente temprato? Ci invii il suo disegno.
Tutti i metalliCome ordinare componenti rettificati
FAQ sulla rettifica cilindrica
Risposte rapide sul processo, sui tipi di rettificatrice e su quando conviene specificare la rettifica.
Richieda un preventivo per la rettifica cilindrica
Invii il disegno e il file CAD con tolleranze, datum e note post-trattamento termico. Preventiviamo la rettifica insieme alla lavorazione che realizza il resto del pezzo.
- Un unico lead time per lavorazione e rettifica
- Un unico registro di ispezione, CMM sulle lavorazioni rettificate
- Rotondità e coassialità di ±0.005 mm
- Senza quantità minima, da un singolo albero prototipo
- Certificata ISO 9001, ISO 13485, AS9100D
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








