









Lavorazione 17-4 PH (H900, H1025, H1150)
Noto anche come UNS S17400 · EN 1.4542 · SUS630La lavorazione 17-4 PH presso DEK significa taglio allo stato soft Condition A, invecchiamento fino alla durezza richiesta dal disegno, quindi finitura solo di ciò che il ritiro da invecchiamento altera. Manteniamo ±0.005 mm su richiesta, con trattamento termico e passivazione sui pezzi che lavoriamo, senza quantità minima e prototipi in 3–5 giorni.
-
1.310 MPaCarico di rottura (H900)
-
1.170 MPaSnervamento (H900)
-
40–47 HRCDurezza (H900)
-
33–38 HRCCondition A
Tolleranze di lavorazione CNC 17-4 PH di DEK
Tolleranze e finiture che DEK garantisce sul 17-4 PH, prima e dopo l'invecchiamento, su fresatrici, torni, torni a fantina mobile, elettroerosione e rettificatrici.
-

Prima dell'invecchiamento
±0.025 mm±0.005 mm su richiesta
-

Dopo l'invecchiamento
±0.005 mmtornito o fresato
-

Rettificato dopo invecchiamento
±0.003 mmalberi, post-invecchiamento
-

Accoppiamenti alesaggi e alberi
H7 / g6tipico
-

Piccole caratteristiche a fantina mobile
±0.003 mmtornitura a fantina mobile
-

Finitura grezza di lavorazione
Ra 0.8–1.6 µmfresato o tornito
-

Finitura rettificata
Ra 0.2–0.4 µmo elettrolucidato
-

Dimensioni pezzo fresato
1000 mmfino a circa
Proprietà e designazioni equivalenti del 17-4 PH
Il 17-4 PH è un acciaio inossidabile martensitico a indurimento per precipitazione: i precipitati di rame conferiscono fino a 1.310 MPa, con corrosione simile al 304.

- Carico di rottura, Condition A 1.030 MPa (tipico)
- Carico di rottura, H900 1.310 MPa (min)
- Carico di rottura, H1025 1.070 MPa (min)
- Carico di rottura, H1150 930 MPa (min)
- Snervamento, Condition A 760 MPa (tipico)
- Snervamento, H900 1.170 MPa (min)
- Snervamento, H1025 1.000 MPa (min)
- Snervamento, H1150 725 MPa (min)

- Condition A 33–38 HRC (1.040 °C)
- H900 40–47 HRC (482 °C, 1 h)
- H1025 35–42 HRC (552 °C, 4 h)
- H1150 28–33 HRC (621 °C, 4 h)
- Ritiro, H900 −0,04 a −0,06%
- Ritiro, H1025 −0,05 a −0,08%
- Ritiro, H1150 −0,08 a −0,10%

- Cr 15–17,5%
- Ni 3–5%
- Cu 3–5%
- Nb+Ta 0,15–0,45%
- C ≤0,07%

- Condition A Lavorazione, non esercizio
- H900 Invecchiamento a massima resistenza
- H1025 Equilibrio aerospaziale
- H1150 / H1150M Tenacità, NACE MR0175
- Denominazione EN X5CrNiCuNb16-4
Ciclo di lavorazione dell'acciaio inossidabile 17-4 PH
Come DEK sequenzia il 17-4 PH: lavorazione in Condition A, indurimento per invecchiamento, quindi finitura solo delle caratteristiche critiche e passivazione.
In Condition A a 33–38 HRC, il 17-4 PH si taglia con metallo duro rivestito a circa il 48% della lavorabilità del 1212, simile al 4140 a 30 HRC. Utilizziamo inserti a spoglia positiva, rompitruciolo e refrigerante in abbondanza; l'incrudimento è lieve rispetto al 304 o al 316.
L'invecchiamento riduce il pezzo dello 0,04–0,10%, in modo uniforme e prevedibile. L'invecchiamento è un ciclo con raffreddamento in aria senza tempra, quindi la deformazione su un pezzo piatto da 150 mm è tipicamente inferiore a 0,03 mm.
- Gli accoppiamenti più stretti di ±0.02 mm vengono lasciati sovradimensionati di 0,1–0,2 mm o compensati per il ritiro
- I pezzi passano attraverso trattamento termico a H900, H1025 o H1150
- A H900, rettifica di precisione a ±0.003 mm ed elettroerosione a filo per i profili
- Passivazione secondo ASTM A967, poi CMM e prova di durezza
-
Lavorabilità, Cond. A
~48%1212 = 100%
-
Lavorabilità, H1150
~40%1212 = 100%
-
Lavorabilità, H1025
~35%1212 = 100%
-
Lavorabilità, H900
~25–30%rettifica preferibile
-
Incrudimento
Lieverispetto a 304 o 316
-
Distorsione da invecchiamento
< 0,03 mmpezzo piano da 150 mm, valore tipico
Parti tipiche lavorate in 17-4 PH
Parti in 17-4 PH che DEK lavora per clienti nei settori aerospaziale, medicale e oil and gas, nella condizione richiesta da ciascuna applicazione.
-
 Attuatori aerospazialiPistoni per attuatori, componenti per valvole e parti del carrello di atterraggio in H1025 e H1075, lavorati secondo AS9100D con piena tracciabilità.
-
 Raccordi strutturaliRaccordi strutturali per aerospaziale e difesa in H1025, il consueto equilibrio tra resistenza e tenacità, con piena tracciabilità.
-
 Strumenti chirurgiciStrumenti chirurgici, guide per trapano e blocchi di taglio in H900 per la tenuta del filo, lavorati secondo ISO 13485.
-
 Parti per oil and gasAlberi per pompe, steli per valvole e corpi di utensili di fondo pozzo in H1150 o H1150M per rispettare i limiti di durezza NACE MR0175.
17-4 PH vs 15-5 PH, 316 e 304
Scegliete 17-4 PH per snervamento superiore a 700 MPa con resistenza alla corrosione; 15-5 PH per forgiati aerospaziali e sezioni spesse; 316 o 304 quando la resistenza non è il fattore determinante.
| Criterio | Questa lega17-4 PH | 15-5 PH | 316 | 304 |
|---|---|---|---|---|
| Carico di snervamento | 725–1.170 MPa | Uguale | 170–240 MPa | 170–240 MPa |
| Tenacità | Standard | Migliore | – | – |
| Cloruri | Inferiore | – | Migliore | Migliore |
| Costo, approvvigionamento | Inferiore, più agevole | Superiore | – | – |
| Ideale per | Resistenza, corrosione | Sezioni spesse | Cloruri | Bassa resistenza |
Lavorazione CNC + finitura per 17-4 PH
Trattamento termico e finiture superficiali che DEK applica alle parti in 17-4 PH che lavora, prima o dopo l'invecchiamento.
-
Trattamento termico DisponibileParti lavorate invecchiate a H900, H1025 o H1150 con ciclo di raffreddamento in aria a bassa temperatura e senza tempra, per ridurre al minimo la distorsione.
-
Passivazione DisponibileLa passivazione nitrica o citrica secondo ASTM A967 rimuove il ferro libero inglobato e ripristina lo strato di ossido di cromo dopo l'invecchiamento e la rettifica.
-
Elettrolucidatura DisponibileApplicata alle parti in 17-4 PH che lavoriamo, raggiungendo Ra 0,2–0,4 µm, lo stesso intervallo delle superfici rettificate.
-
Sabbiatura a sfere DisponibileOfferta sulle parti in 17-4 PH lavorate da DEK, nell'ambito dello stesso ordine e dello stesso tempo di consegna della lavorazione e dell'invecchiamento.
-
Rivestimento PVD DisponibileRivestimento PVD applicato alle parti in 17-4 PH che lavoriamo, coordinato con l'invecchiamento e la finitura post-invecchiamento.
-
Rettifica DisponibileRettifica piana, cilindrica e senza centri dopo l'invecchiamento: ±0,003 mm sugli alberi, planarità 0,005 mm, Ra 0,2–0,4 µm.
Richiedi un preventivo per la lavorazione del 17-4 PH
Inviate un disegno STEP, IGES o PDF con condizione, tolleranze e specifica di passivazione. Un ingegnere conferma le caratteristiche pre e post-invecchiamento e restituisce il prezzo entro 6 ore.
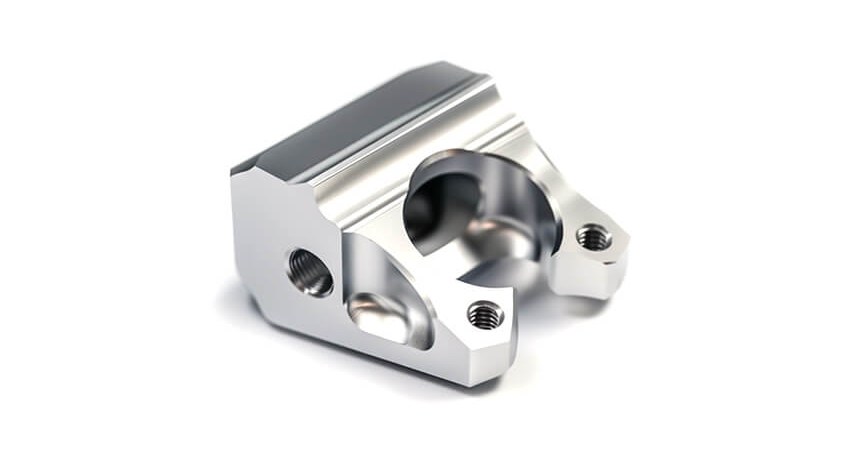
Lavorazione di acciai inossidabili indurenti per precipitazione
DEK lavora il 17-4 PH su fresatrici a 3, 4 e 5 assi, torni CNC e a fantina mobile, elettroerosione e rettificatrici, con invecchiamento e finitura post-invecchiamento coordinati in un unico tempo di consegna.
DEK è certificata AS9100D, ISO 13485 e ISO 9001:2015 da TÜV, con oltre 20 anni di esperienza nella lavorazione di acciai inossidabili indurenti per precipitazione. Trattamento termico, rettifica, elettroerosione a filo e passivazione sono coordinati internamente, così l'invecchiamento e la finitura post-invecchiamento costituiscono un unico tempo di consegna.
- Controllo allo spettrometro su ogni barra in entrata; verifica di durezza su ogni lotto invecchiato
- Ispezione CMM con IQC, IPQC, FAI e OQC
- Preventivi entro 6 ore che includono il sovrametallo per ritiro; senza quantità minima; prototipi in 3–5 giorni più invecchiamento
Scegliete il 17-4 PH quando vi serve un carico di snervamento superiore a 700 MPa con resistenza alla corrosione, o quando il pezzo deve essere lavorato a tolleranze strette e poi indurito con distorsione minima.
Non sceglietelo per esercizio sopra 315 °C (l'invecchiamento eccessivo lo rammollisce), per ambienti ricchi di cloruri dove 316 o duplex 2205 sono più sicuri, né per assemblaggi saldati che non possono essere re-invecchiati dopo la saldatura.
-
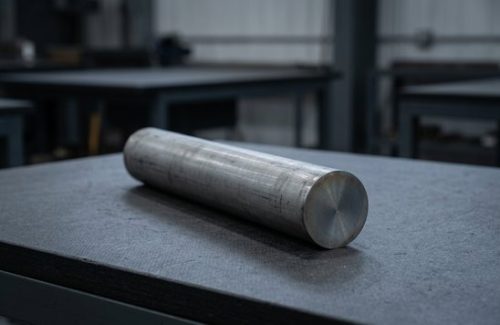 Materiale grezzo
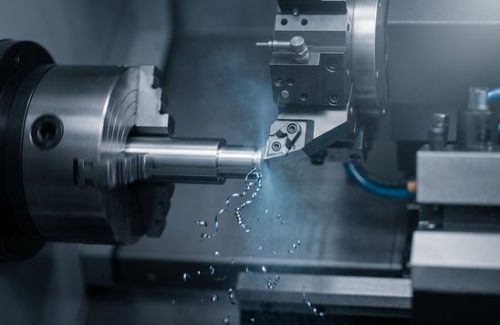 Lavorato CNC
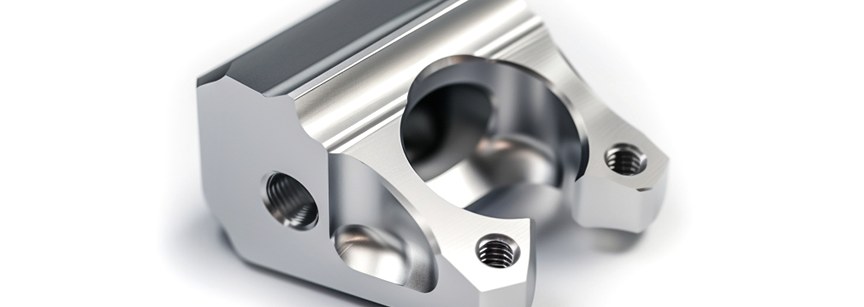 Parti finite
-
 Materiale grezzo
 Lavorato CNC
 Parti finite
FAQ sulla lavorazione del 17-4 PH
Domande frequenti su sequenza di lavorazione, Condition A vs H900 e passivazione.
Altri materiali
-
 Acciaio inossidabile Nitronic 60Il Nitronic 60 è un tipo di acciaio inossidabile rinforzato con azoto in tutta la sua struttura, che offre una resistenza superiore in tutto il materiale.Scopri di più
-
 Acciaio inossidabile A286L'acciaio inossidabile A286 è una lega ad alta resistenza induribile per precipitazione con eccellente resistenza alla corrosione, soprattutto alle alte temperature.Scopri di più
-
 Acciaio inossidabile 440CL'acciaio inossidabile 440C è un acciaio al cromo ad alto carbonio. Offre eccellente durezza, resistenza all'usura e resistenza alla corrosione.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








