









Servizi di lavorazione multiasse
La lavorazione multiasse di DEK completa i pezzi in un'unica configurazione, mantenendo ±0.005 mm tra le caratteristiche su cinque facce. 4 assi, 3+2, lavorazione a 5 assi simultanea e tornitura-fresatura, tutto internamente.
-
±0.005 mm
Posizione in un'unica configurazione
-
3–5 giorni
Prototipi
-
6 ore
Preventivo tecnico
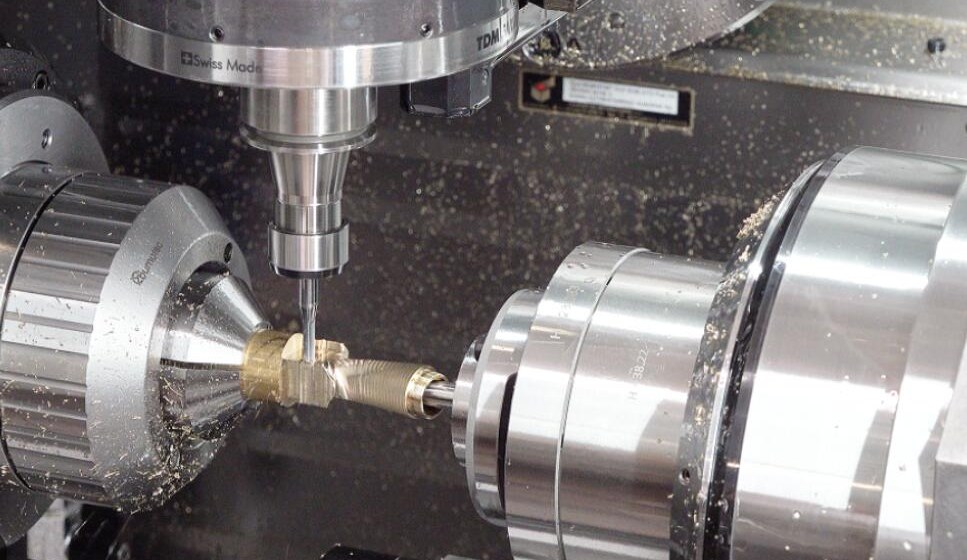

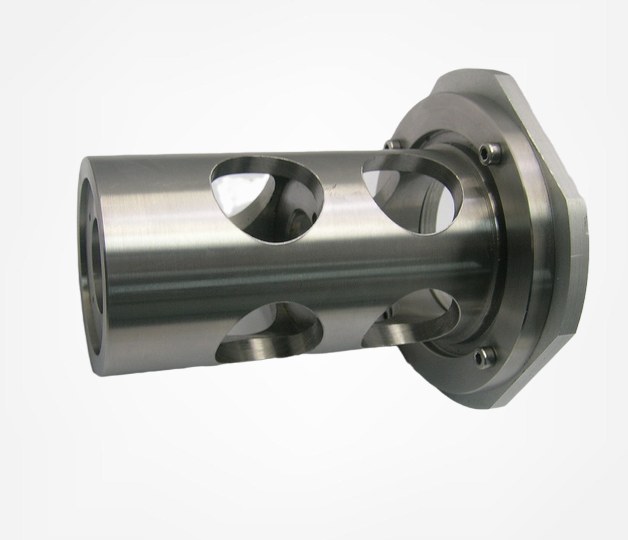
Lavorazione CNC multiasse in un'unica configurazione
La lavorazione CNC multiasse aggiunge uno o due assi rotativi a X, Y e Z, così le caratteristiche su più facce condividono un unico datum invece di accumulare errore tra un serraggio e l'altro. Vedi lavorazione CNC a 4 assi e lavorazione CNC a 5 assi.
I pezzi tipici sono giranti, collettori con porte angolate, impianti medici, pale di turbina e alberi torniti con spianature fresate e fori trasversali. La lavorazione multiasse affianca fresatura a 3 assi, tornitura, elettroerosione e rettifica nell'ambito dei nostri servizi di lavorazione CNC; la guida alla lavorazione a 5 assi ne spiega la cinematica.
Perché scegliere DEK per la lavorazione multiasse
Un'unica officina, un unico registro qualità: da una scatola sgrossata a 5 assi a un foro rettificato, ogni pezzo è esaminato da un ingegnere prima del preventivo.
-

Ogni processo internamente
Fresatura a 3, 4, 5 assi e tornitura-fresatura insieme a tornitura a fantina mobile, elettroerosione e rettifica, così un pezzo multiprocesso resta sotto un unico registro qualità.
-

Tolleranza verificata con CMM
Tolleranza standard ±0.005 mm, verificata su CMM con first article inspection (FAI) sul primo lotto prima che la produzione prosegua.
-

Certificati dal 2002
Certificazioni ISO 9001:2015, ISO 13485 e AS9100D rilasciate da TÜV, con oltre 20 anni di esperienza nella lavorazione di precisione dal 2002.
-

Rapidi, senza quantità minima
Senza quantità minima: prototipi in 3–5 giorni, piccoli lotti in 4–7 giorni e consegna in tutto il mondo in 3–7 giorni.

Revisione tecnica su ogni disegno
Un ingegnere esamina manualmente ogni disegno, così il preventivo riflette il numero reale di configurazioni. I pezzi sono indirizzati al processo più economico che rispetta il disegno, anche se è a 3 assi.


Capacità di lavorazione multiasse
Quattro configurazioni di assi, un obiettivo: il minor numero di configurazioni che rispetta il vostro disegno, dagli alberi indicizzati ai contorni continui a 5 assi.
Lavorazione multiasse vs. 3 assi e tornitura
Scegliete la multiasse quando un pezzo richiede quattro o più prese a 3 assi o angoli composti; i pezzi semplici restano più economici su 3 assi o tornitura standard.
| Criterio | Questo processoLavorazione multiasse | Fresatura a 3 assi | Tornitura CNC | Tornitura a fantina mobile |
|---|---|---|---|---|
| Ideale per | Angoli composti, contorni | Piastre, staffe, coperchi | Geometrie tornite semplici | Pezzi di piccolo diametro e lunghi |
| Facce raggiunte | Cinque facce, un'unica presa | Una o due facce | Diametri e facce | Diametri e facce |
| Errore per presa aggiuntiva | Nessuno (un'unica presa) | 0,01–0,02 mm | Serve una seconda attrezzatura | Non specificato |
| Costo orario | Più alto | Più basso | Più basso | Non specificato |
| Scegliere quando | 4+ prese su 3 assi | Pezzi prismatici semplici | Nessuna caratteristica fresata | Pezzi torniti snelli |
Settori che serviamo
I pezzi multiasse trovano impiego in alloggiamenti di giunti robotici e carter di riduttori, apparecchiature per semiconduttori, droni, programmi per energia e automotive.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e volumi da bassi a medi in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti di giunti, flange per harmonic drive e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica presa.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranza ±0.01 mm sulle caratteristiche di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per utensili di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e hardware da coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai di macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 CostruzioniStaffe strutturali, hardware di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi di ugelli per irroratrici e supporti per sensori in ghisa, acciaio e inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, componenti di carter e hardware audio in cui la superficie lavorata è a vista, anodizzata, sabbiati o lucidati secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, carter e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile, resistenti a polvere e vibrazioni.Scopri di più
Quando è adatta la lavorazione multiasse
La lavorazione multiasse giustifica la sua tariffa oraria più alta su geometrie che richiederebbero piastre angolari, attrezzature sinusoidali o quattro o più setup a 3 assi.
-

Caratteristiche ad angoli composti
Porte di collettori inclinate, boss inclinati, fori a 37° rispetto a due datum: un unico percorso utensile 3+2 invece di piastre angolari o attrezzature sinusoidali.
-

Superfici sagomate
Giranti, eliche, pale di turbine, anime di stampi e impianti ortopedici lavorati con movimento simultaneo a 5 assi e utensili corti.
-

Pezzi che richiedono 4+ setup
Ogni setup a 3 assi costa 15–45 minuti e aggiunge 0,01–0,02 mm di errore; oltre i quattro, la lavorazione a 5 assi è di solito più economica e più precisa.
-

Alesaggi coassiali in un unico setup
Alesaggi per cuscinetti su facce opposte coassiali entro 0,01 mm, o una foratura legata a una caratteristica sulla faccia posteriore, lavorati senza spostare il pezzo.
-

Pezzi complessi a più facce
Carter e staffe con caratteristiche su cinque facce: consulti la nostra pagina lavorazione CNC di pezzi complessi.
Consigli di progettazione per pezzi multiasse
-
Lasci spazio alla testa
Lasci del gioco attorno alle caratteristiche profonde perché la testa possa inclinarsi; una tasca circondata da pareti alte su tutti i lati impone utensili lunghi.
-
Modelli gli angoli composti
I fori e le facce inclinati richiedono i loro angoli e un datum chiaro sul disegno; "come da modello" va bene per la geometria ma non per la tolleranza.
-
Mantenga le tolleranze in un unico setup
Se due caratteristiche devono stare entro 0,01 mm l'una dall'altra, renda entrambe raggiungibili in un unico serraggio; la nostra revisione DFM segnala i casi in cui non lo sono.
-
Lasci una superficie di serraggio
Preveda una faccia o un boss su cui afferrare; una linguetta sacrificabile rimossa in seguito va bene e spesso costa meno di un'attrezzatura personalizzata.
Qualità multiasse certificata
Certificazioni ISO 9001:2015, ISO 13485 e AS9100D rilasciate da TÜV, con CMM e FAI sui primi lotti.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità dei dispositivi medici
Materiali per pezzi multiasse
Alluminio, acciai, titanio, Inconel, leghe di rame e plastiche tecniche, oltre a più di 40 altri materiali, lavorati su ogni configurazione di assi.
Plastiche tecniche
Le serve un altro dei nostri oltre 40 materiali? Sfogli tutti i materiali
Visualizza tuttoCome ordinare pezzi multiasse
FAQ sulla lavorazione multiasse
Risposte chiare su 3+2 rispetto a 5 assi, costi, fresatura-tornitura e tolleranze.
Richiedi un preventivo per la lavorazione multi-asse
Invii il suo disegno con tolleranze e quantità; un ingegnere sceglie la configurazione degli assi e restituisce un preventivo entro 6 ore per la maggior parte dei pezzi.
- Formati accettati: STEP, STP, IGES, SLDPRT o PDF
- Senza quantità minima, da 1 a 10.000+ pezzi
- Prototipi in 3–5 giorni
- Piccoli lotti in 4–7 giorni
- Revisione ingegneristica manuale su ogni disegno
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








