








Lavorazione CNC di plastica su misura
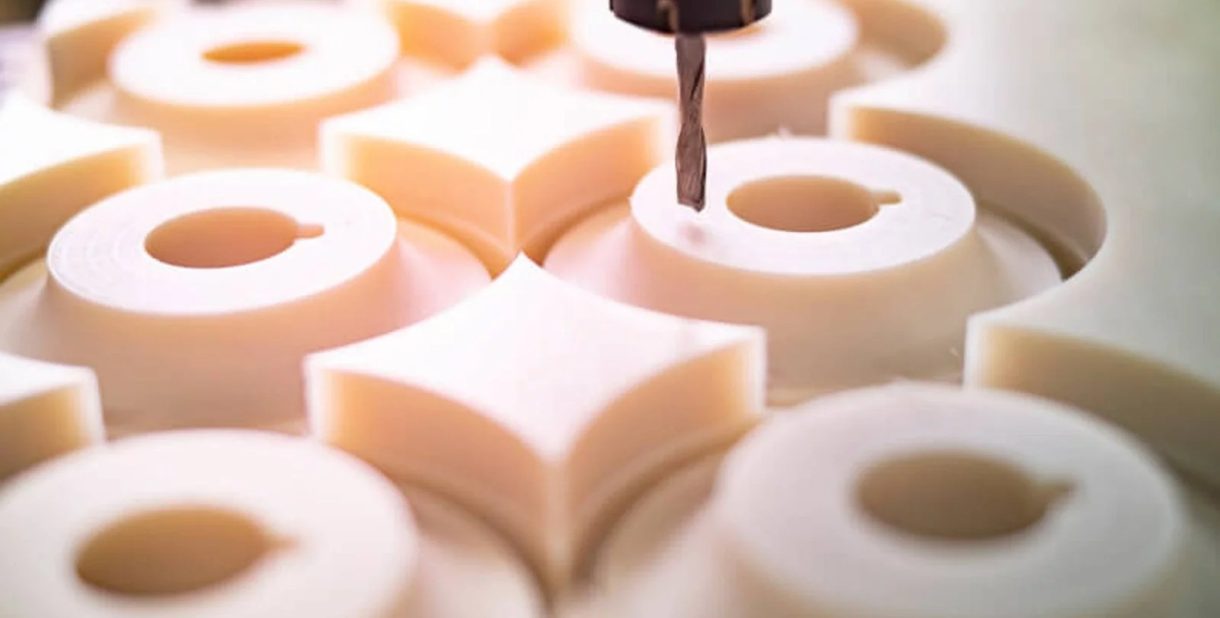
DEK offre lavorazione CNC di plastica su misura in 15 polimeri tecnici, dal PEEK e PTFE al Delrin e al nylon, con tolleranze di ±0.01 mm nello stesso stabilimento in cui vengono lavorati i Suoi componenti metallici.
-
15Polimeri
-
±0.01mmTolleranza
-
Senza quantità minimaQualsiasi quantità
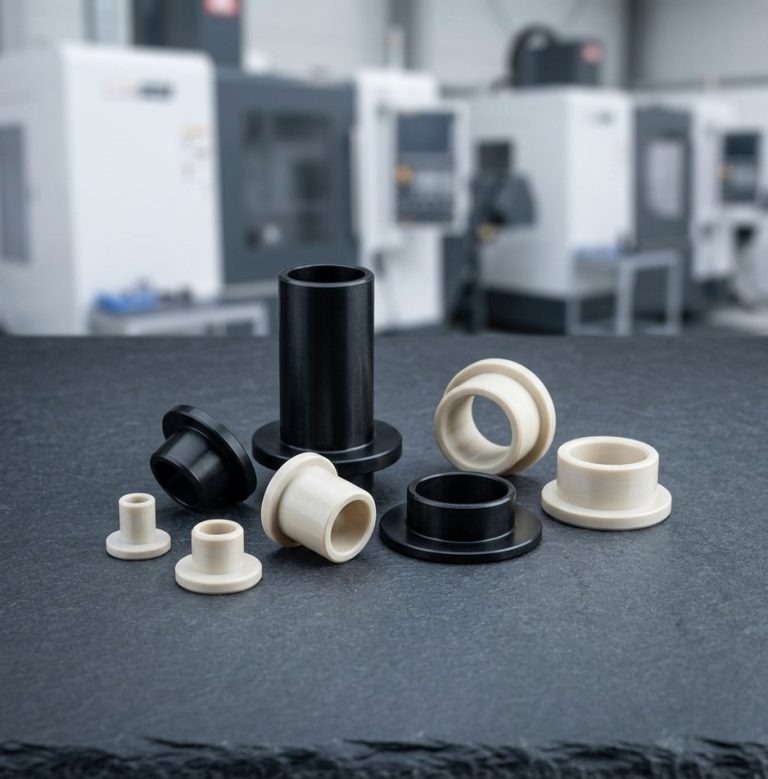
Perché scegliere DEK per la lavorazione CNC di plastica su misura
DEK lavora i componenti in plastica nello stesso stabilimento, con gli stessi ingegneri e ispettori, dei Suoi componenti metallici: così un alloggiamento in alluminio e un isolatore in PEEK vengono preventivati, lavorati, ispezionati e spediti come un unico ordine. Il metallo resta il cuore dello stabilimento; veda lavorazione CNC dei metalli.
Selezioni un polimero in base a temperatura, esposizione chimica e carico, oppure invii queste condizioni e un ingegnere Le consiglierà quello più adatto. I componenti vengono lavorati con le nostre fresatura, tornitura e attrezzature a fantina mobile.
-

Un unico stabilimento, un unico ordine
Gli stessi ingegneri e ispettori del metallo, dal 2002
-

±0.01 mm standard
Verificato su CMM con temperatura di ispezione registrata
-

15 polimeri a magazzino
Dal PEEK al G10, certificati di materiale su richiesta
-

Qualità certificata
ISO 9001:2015, ISO 13485, AS9100D, da TÜV
Lavorazione CNC delle plastiche a magazzino
Dal PEEK e PTFE per calore e sostanze chimiche al Delrin e al nylon per l'usura, ogni polimero è disponibile a magazzino e lavorato a ±0.01 mm, senza quantità minima.
-
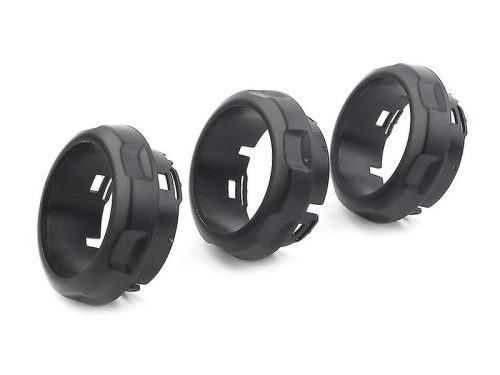 ABSGradi naturale, nero, ignifugo (UL 94 V-0) e PC/ABS lavorati a ±0.01 mm per contenitori, cornici, attrezzature e prototipi estetici.Vedi i gradi
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e componenti a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipici.Vedi i gradi
-
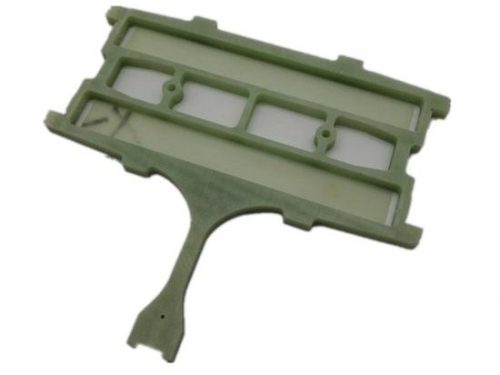 FR4Laminato vetro-epossidico UL 94 V-0 per attrezzature di collaudo, piastre per sonde, isolatori e distanziali. FR-4, FR-4 High-Tg e FR-5 / G-11, lavorati a ±0.01 mm.Vedi i gradi
-
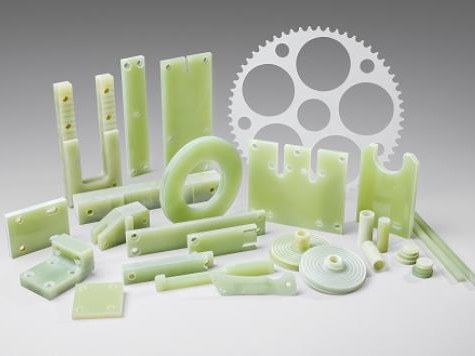 Garolite G-10Laminato vetro-epossidico Garolite G-10 per isolatori, supporti criogenici, attrezzature e manici di coltello: rigidità dielettrica di 20 kV/mm, assorbimento di umidità quasi nullo.Vedi i gradi
-
 NylonPA6, PA66, nylon con 30% di fibra di vetro e con MoS2, tenaci, silenziosi e autolubrificanti, per ingranaggi, boccole, pattini di usura, rulli e isolatori.Vedi i gradi
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di collaudo, vassoi per sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Vedi i gradi
-
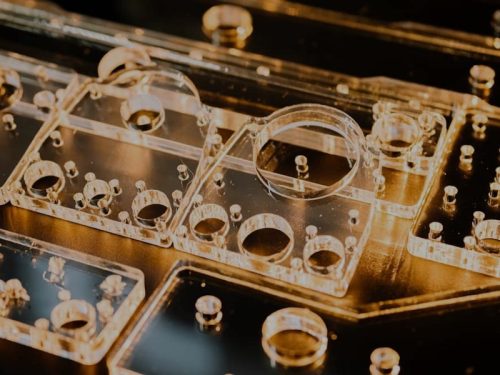 PMMA acrilicoPMMA colato ed estruso lavorato in lenti otticamente trasparenti, guide di luce, collettori fluidici e coperture per display, lucidati fino a oltre il 90% di trasmissione luminosa.Vedi i gradi
-
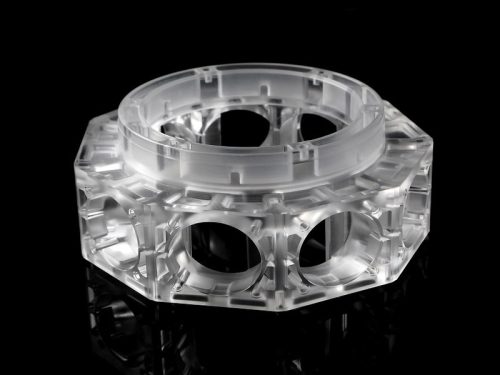 PolicarbonatoPlastica trasparente e resistente agli urti: gradi otticamente trasparenti, con fibra di vetro, FDA e UL 94 V-0 per protezioni macchina, spie di livello, lenti e alloggiamenti.Vedi i gradi
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo a minor attrito e più resistente all'abrasione, conforme FDA nei gradi naturali, per strisce di usura e guide per catene.Vedi i gradi
-
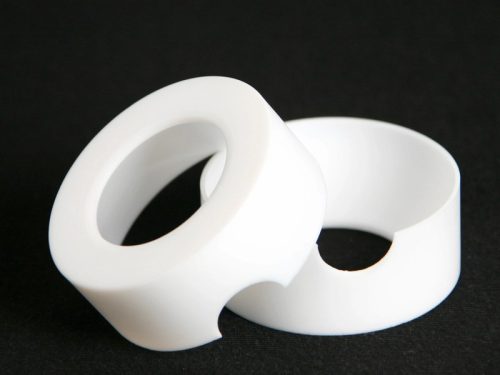 PTFEPTFE (Teflon) per componenti a basso attrito e resistenti alle sostanze chimiche: gradi vergine, con fibra di vetro, con carbonio e con bronzo per tenute, boccole e isolatori.Vedi i gradi
-
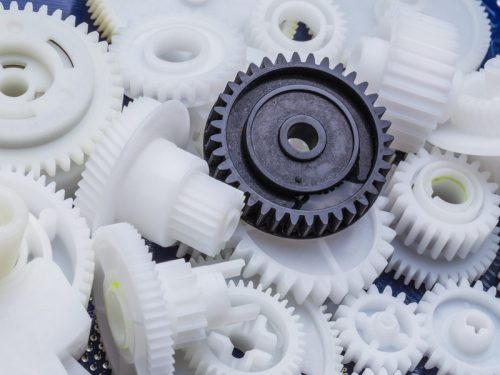 POM(Delrin)Vedi i gradi
-
 PEEKPEEK lavorato in gradi non caricati, con 30% di fibra di vetro, con 30% di carbonio e per cuscinetti, per componenti medicali, aeronautici e per semiconduttori.Vedi i gradi
Le serve invece un metallo? Sfogli i nostri metalli per lavorazione CNC.
Tabella di selezione delle plastiche
Le plastiche scorrono, si gonfiano con l'umidità e si rammolliscono con il calore: selezioni prima in base a temperatura massima, resistenza chimica, usura e costo.
| Plastica | Temp. max | Sostanze chimiche | Usura | Costo |
|---|---|---|---|---|
| PEEK | 250 °C | Eccellente | Eccellente | Molto alta |
| PTFE | 260 °C | Eccellente | Eccellente | Alta |
| Delrin / POM | 90 °C | Buona | Eccellente | Basso–medio |
| Nylon | 100 °C | Buona | Molto buona | Basso |
| PMMA / acrilico | 80 °C | Discreta | Discreta | Basso |
| Policarbonato | 120 °C | Discreta | Discreta | Basso–medio |
| PEI / Ultem | 170 °C | Molto buona | Buona | Alta |
| UHMW / HDPE | 80 °C | Eccellente | Eccellente (UHMW) | Basso |
| PP | 100 °C | Eccellente | Discreta | Basso |
| PET | 110 °C | Buona | Buona | Basso–medio |
| PPSU | 180 °C | Molto buona | Buona | Alta |
| FR4 | 130 °C | Buona | Discreta | Medio |
Regole di progettazione per parti in plastica lavorate alle macchine
Le plastiche si deformano con temperatura, umidità e carico; queste regole mantengono le lavorazioni entro tolleranza dopo la consegna.
-
1
Tolleranze
±0.01 mm è lo standard DEK sulle plastiche; applichi questo valore solo agli accoppiamenti e alle sedi di accoppiamento, lasciando il resto a ISO 2768-m, poiché le plastiche si deformano con temperatura e umidità.
-
2
Dilatazione termica
La maggior parte dei polimeri si dilata da 5 a 10 volte più dell'acciaio: una lastra di Delrin da 200 mm cresce di circa 0,2 mm con un aumento di 10 °C. Indichi sul disegno la temperatura di ispezione (20 °C).
-
3
Assorbimento di umidità
Il nylon assorbe il 2–3% di acqua e si dilata di conseguenza. Specifichi lo stato condizionato o secco, oppure scelga Delrin o PET per tolleranze strette.
-
4
Sollecitazioni e scorrimento viscoso
Utilizzi raggi interni di 0,5 mm o più ed eviti pareti sottili sotto carico continuo. PTFE e PE subiscono scorrimento viscoso sotto il serraggio: progetti elementi di ritenuta, non accoppiamenti forzati.
-
5
Spessore delle pareti e planarità
Mantenga pareti di 1,5 mm o più. Le lastre sottili si deformano per le tensioni residue del materiale, perciò DEK esegue una sgrossatura, lascia riposare e poi finisce le parti piane.
-
6
Filettature nelle plastiche tenere
Utilizzi filettature a passo grosso o inserti metallici nelle plastiche tenere. Le filettature fini realizzate in PTFE o PE si danneggiano facilmente, quindi le riservi ai polimeri più rigidi.
Fabbricazione personalizzata di plastica, per famiglia
Lavorati nel polimero di grado produttivo, i nostri servizi di prototipazione rapida in plastica forniscono parti funzionali in 3–5 giorni; ogni pagina di famiglia descrive i relativi gradi.
-
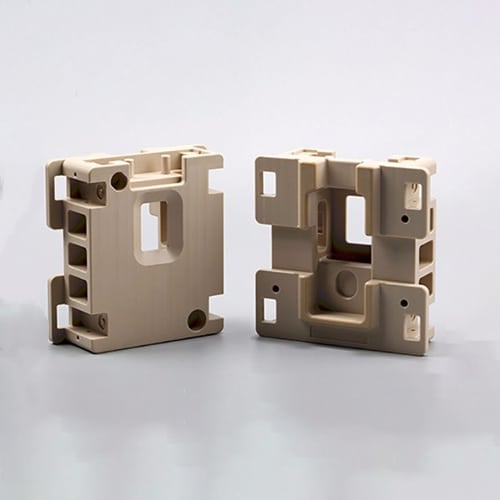 Lavorazione del PEEKIl polimero dalle prestazioni più elevate in officina: manipolazione di wafer per semiconduttori, strumenti medicali e boccole che sostituiscono il metallo ad alta temperatura.
-
 Lavorazione del PTFEChimicamente inerte e autolubrificante ma tenero; lavorato con utensili affilati e serraggio leggero per mantenere ±0.01 mm su guarnizioni e rivestimenti.
-
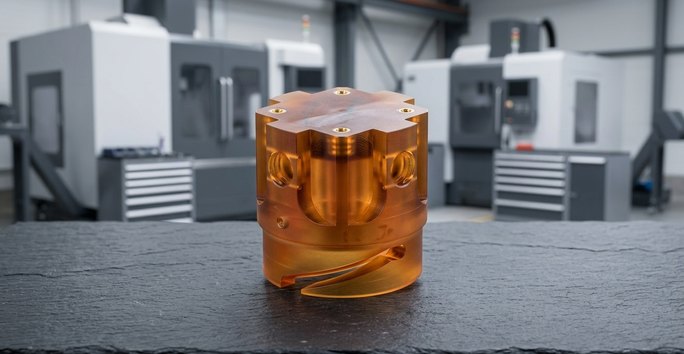 Lavorazione del PEI (Ultem)Ultem 1000 e Ultem 2300 caricato con fibra di vetro per parti elettriche con classificazione di infiammabilità, interni aerospaziali e vaschette per sterilizzazione ripetuta.
-
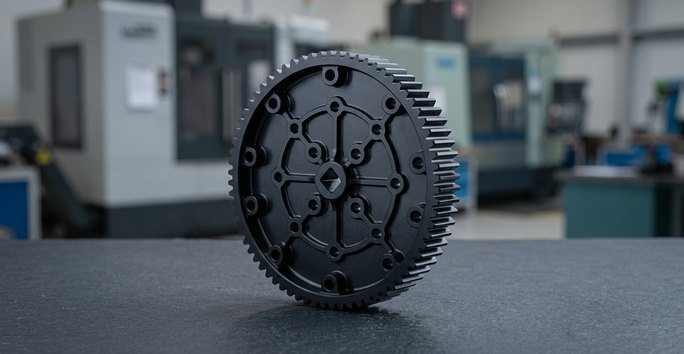 Lavorazione del Delrin (POM)La plastica più precisa da lavorare, per ingranaggi, camme e boccole; il Delrin AF aggiunge PTFE per un attrito inferiore, i gradi caricati con fibra di vetro aumentano la rigidità.
-
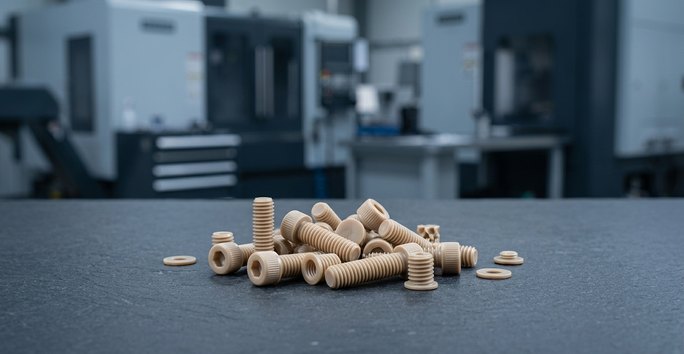 Lavorazione del nylonNylon 6 e 6/6, non caricato e caricato con fibra di vetro, per rulli, pattini di usura e parti strutturali; tenga conto dell'assorbimento di umidità per tolleranze strette.
-
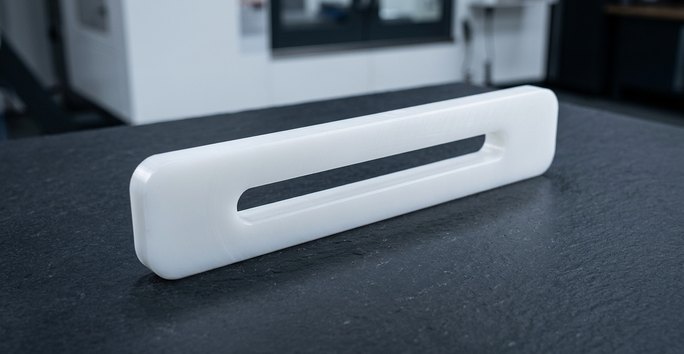 Lavorazione del polietilene (PE)L'UHMW-PE è adatto a strisce di usura, guide per catene e parti a contatto con alimenti; l'HDPE è adatto a serbatoi e attrezzature a basso costo.
-
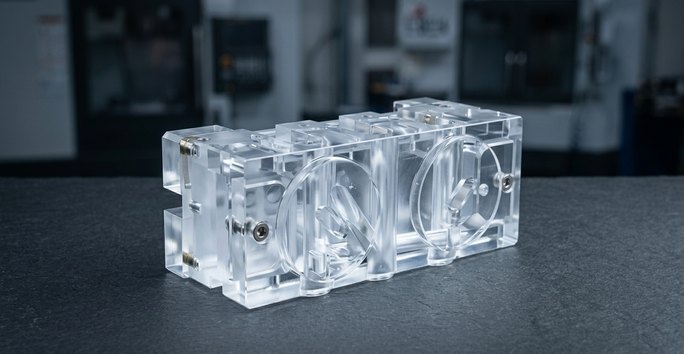 Lavorazione del PMMA (acrilico)Trasparenza ottica per finestre, coperchi e guide di luce; la lucidatura o la lucidatura a vapore ripristina la trasparenza dopo la lavorazione.
-
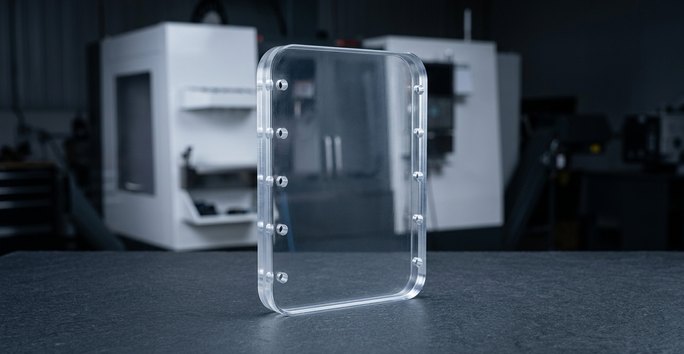 Lavorazione del policarbonatoMaggiore resistenza agli urti rispetto all'acrilico per protezioni e carter, con trasparenza leggermente inferiore, quando una parte trasparente deve resistere agli urti.
-
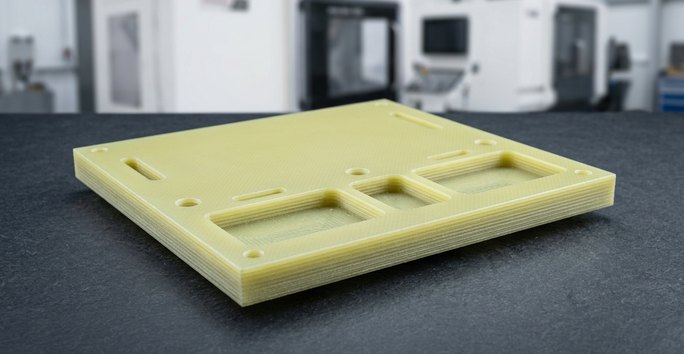 Lavorazione di FR4 e G10Laminati vetro-epossidici per isolatori e attrezzature di collaudo, lavorati con utensili in metallo duro e aspirazione delle polveri.
Domande frequenti
Domande comuni su tolleranze e polimeri difficili nella lavorazione personalizzata della plastica.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








