









Servizi di lavorazione UHMW
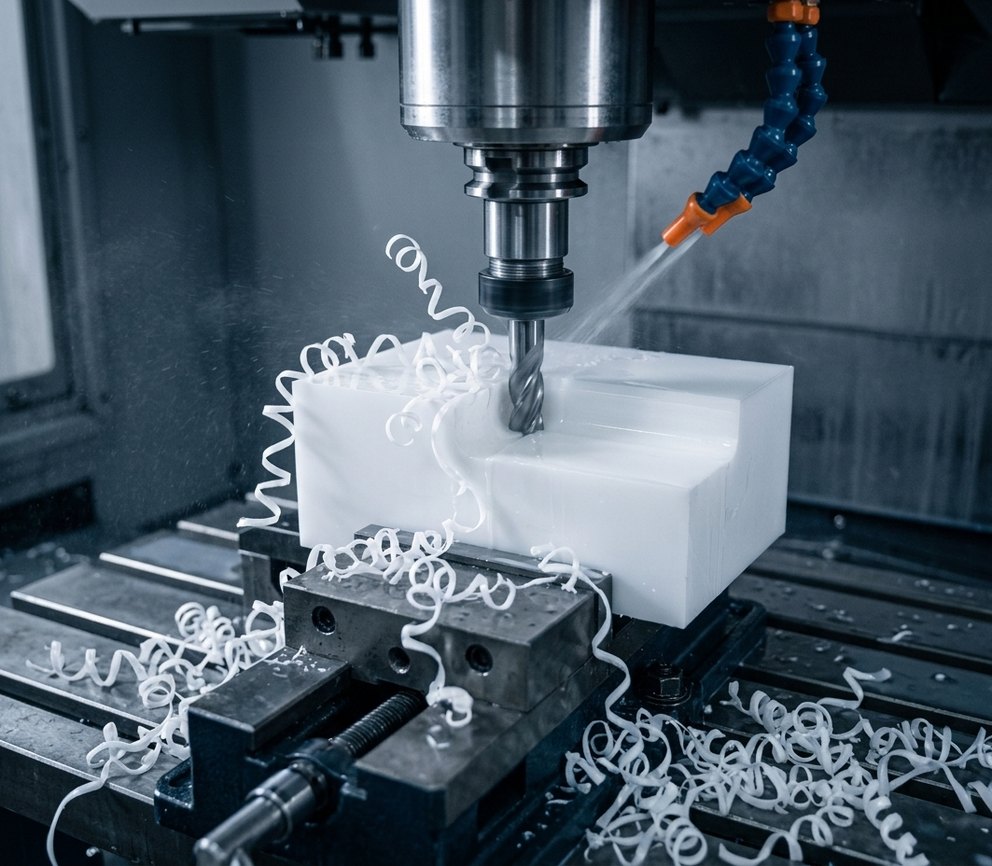
La lavorazione UHMW di DEK trasforma lastre, barre e blocchi di UHMW-PE e HDPE in strisce antiusura, guide per catene e ruote a stella, mantenendo ±0.01 mm sulle piccole caratteristiche. Utensili affilati e attrezzaggi a bassa forza di serraggio mantengono piatto il PE morbido ed elastico dopo il taglio.
-
±0.01 mm
Piccole caratteristiche
-
3–5 giorni
Tempi di consegna prototipo
-
senza quantità minima
Da 1 a 10.000+ pezzi
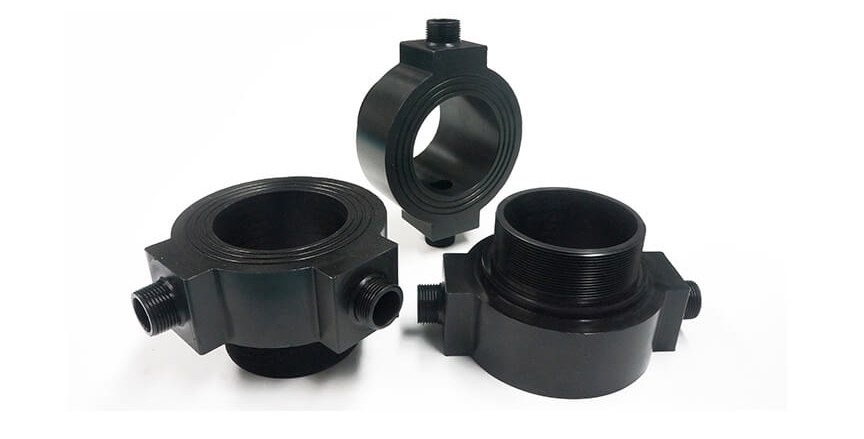

Cosa distingue la lavorazione UHMW e la lavorazione HDPE
Il polietilene è la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, non assorbe acqua ed è conforme FDA nelle versioni naturali. Lavoriamo UHMW-PE e HDPE nell'ambito dei nostri servizi di lavorazione CNC delle plastiche.
Il PE è inoltre morbido, elastico e si dilata di 150–200 µm/m·K, quindi si deforma sotto il serraggio e si muove dopo il taglio più di qualsiasi altra plastica che lavoriamo. Lo tagliamo sulle stesse fresatrici a 3, 4 e 5 assi usate per acciaio inox e alluminio, con un realistico ±0.05 mm sui pezzi grandi.
-

Lavorazione delle plastiche accanto ai metalli dal 2002
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Preventivo verificato da un ingegnere entro 6 ore
-

IQC, IPQC, FAI e OQC a 23 °C
Le qualità di polietilene che lavoriamo
Quattro famiglie di qualità di polietilene coprono parti soggette a usura per contatto alimentare, rivestimenti a basso costo, guide non lubrificate e componenti HDPE saldati.
-

UHMW-PE naturale/virgin
Conforme FDAPer strisce antiusura, guide per catene, ruote a stella e componenti per la lavorazione alimentare conformi FDA. Vedi UHMW-PE.
-

UHMW-PE rigenerato
Nero o verde, costo inferiorePer parti soggette a usura non alimentari, piastre di rivestimento, rivestimenti di cassoni e tramogge dove il materiale vergine non è richiesto e il costo è importante.
-

UHMW riempito con olio
Attrito inferiore del 30–50%Qualità di UHMW riempite con olio e lubrificanti a secco per guide e slitte che funzionano dove la lubrificazione è impossibile.
-

HDPE naturale / colorato
0.95 g/cm³Per taglieri, raccordi per serbatoi, guarnizioni, coperchi lavorati e componenti marini. Vedi HDPE.
-

UHMW-PE
Attrito 0.10–0.20 sull'acciaioResistenza a trazione di 40 MPa a rottura e 21 MPa allo snervamento, 0.93 g/cm³, servizio continuo max 80 °C, assorbimento d'acqua inferiore allo 0.01% in 24 h.
-

HDPE
Trazione 25–30 MPaAttrito a secco di 0.20–0.25 sull'acciaio, servizio max 80 °C; leggermente più rigido e con taglio più pulito rispetto all'UHMW, con la stessa dilatazione di 150–200 × 10⁻⁶/K.
-
±0.05 mm
Realistico sui pezzi grandi
-
500 mm
Diametro massimo di tornitura
-
3 m
Profilatura di guide lunghe
-
Ra 0.8–1.6
Finitura come lavorata, µm
Come DEK affronta la lavorazione CNC dell'UHMW
Il PE si taglia facilmente ma è difficile da tenere con precisione, perciò ogni processo si basa su utensili affilati, bassa forza di serraggio e misurazione a 23 °C.
-
1
Fresatura CNC
3, 4 e 5 assi Fresatura CNC per strisce antiusura, guide per catene e cinghie, piastre di rivestimento, ruote a stella e carter di protezione.
-
2
Tornitura CNC
Tornitura CNC per rulli, pulegge, boccole e pignoni fino a 500 mm di diametro, mantenendo ±0.01 mm sui diametri torniti corti.
-
3
Profilatura di guide lunghe
Le guide fino a 3 m vengono profilate con attrezzaggi sezionali in modo che la striscia resti piatta; i pezzi lunghi si rilassano tra sgrossatura e finitura. Vedi lavorazione di pezzi grandi.
-
4
Foratura e filettatura
Foratura, alesatura e filettatura con punte affilate a elica alta; le tasche svasate sono standard sulle strisce antiusura.
Consigli di progettazione e lavorazione per il polietilene
Ciò che i nostri ingegneri verificano su ogni disegno in PE prima del preventivo, affinché le tolleranze restino raggiungibili su parti morbide ad alta dilatazione.
-
1
Dilatazione e serraggio
Il PE si dilata otto volte più dell'acciaio: specificate 23 °C e fori di montaggio asolati su una guida da 2 m. Utilizziamo attrezzaggi sottovuoto o ganasce morbide e misuriamo dopo il rilascio del serraggio.
-
2
Utensili affilati
I taglienti smussati spingono e strappano l'UHMW, lasciando peluria e derive dimensionali. Utilizziamo metallo duro lucidato ad angolo di spoglia elevato, alte velocità di mandrino e soffio d'aria.
-
3
Sollecitazione superficiale nelle lastre spesse
Le lastre estrose e stampate a compressione si deformano quando si lavora una sola faccia. Eseguiamo una sgrossatura su entrambi i lati, lasciamo riposare il grezzo, poi finiamo; la ricottura a 80 °C aiuta i pezzi di spessore superiore a 50 mm.
-
4
Tolleranze in base alle dimensioni del pezzo
±0.01 mm su piccoli elementi supportati, ±0.05 mm sui pezzi grandi, ±0.1 mm sui pezzi oltre 1 m. Applicare le tolleranze alla superficie di scorrimento e ai fori di montaggio, non ai bordi liberi.
-
5
Pareti sottili
Mantenere pareti di almeno 1,5 mm su UHMW e 1,0 mm su HDPE; le pareti più sottili si flettono sotto l'utensile e risultano coniche.
-
6
Filettature e fissaggi
Le filettature maschiate nel PE si spanano facilmente: specificare bulloni passanti svasati con rondelle o inserti metallici a pressione, con 0,3 mm di gioco per la dilatazione.
Quando scegliere UHMW rispetto a HDPE, Nylon o Delrin
Come si confronta l'UHMW-PE con l'HDPE e le altre plastiche per cuscinetti. Dove carico e calore superano il PE, acciaio inox 304 monta una striscia di usura in UHMW sostituibile.
| Criterio | Questo materialeUHMW-PE | HDPE | Nylon | Delrin |
|---|---|---|---|---|
| Sceglierlo per | Strisce di usura | Serbatoi, raccordi | Ingranaggi sotto carico | Pezzi di precisione |
| Abrasione | 10x HDPE | Inferiore | – | Inferiore |
| Attrito | 0,10–0,20 | 0,20–0,25 | Superiore | – |
| Assorbimento d'acqua | < 0,01% | < 0,01% | Assorbe | – |
| Temp. max | 80 °C | 80 °C | 100 °C | – |
| Rigidità | Morbido, elastico | Più rigido | – | Molto più rigido |
| Costo | Basso | Più economico | – | Superiore |
Dove si utilizzano i pezzi in polietilene lavorati
Basso attrito, resistenza all'abrasione e assenza di assorbimento d'acqua rendono il PE ideale ovunque i pezzi scorrano, si usurino o restino bagnati.
-
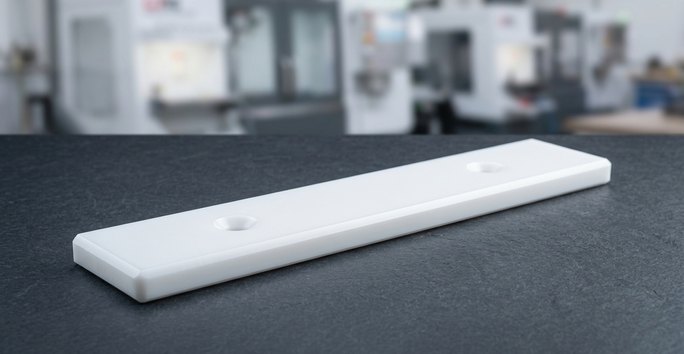 Lavorazione e confezionamento alimentareStrisce di usura per trasportatori, guide per catene, ruote a stella, viti di dosaggio e taglieri lavorati in UHMW conforme FDA.
-
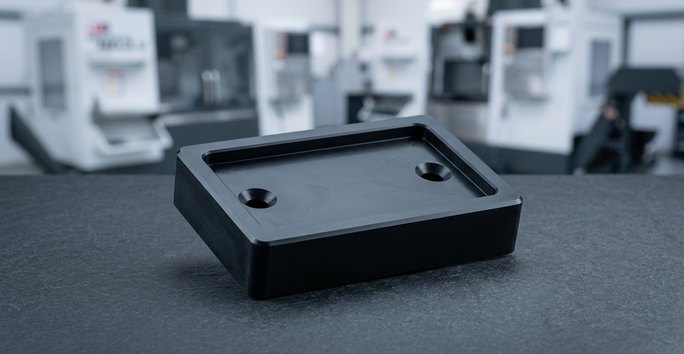 Industria, agricoltura ed estrazione minerariaPattini di scorrimento, guide per nastri, pignoni, rivestimenti per scivoli e tramogge e blocchi paracolpi per impianti industriali, agricoltura ed estrazione mineraria.
-
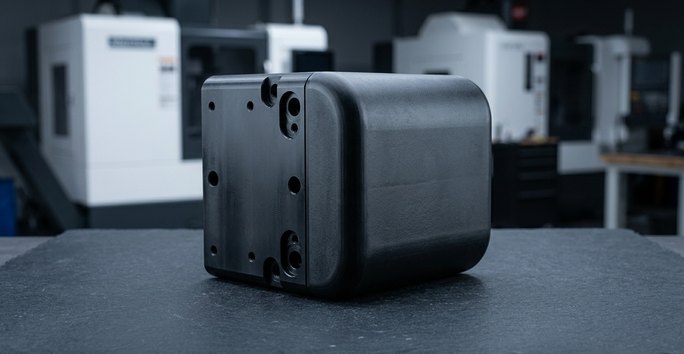 Nautica e costruzioniParabordi per banchine, profili di protezione, anelli di usura per pompe, raccordi per serbatoi in HDPE e piastre per stabilizzatori per nautica, trattamento delle acque e costruzioni.
Opzioni di finitura per polietilene lavorato
Lavorazione CNC + finitura per pezzi in PE. La lucidatura a vapore, l'anodizzazione e la placcatura non si applicano al polietilene.
Serve un pezzo colorato invece che verniciato? Chieda ai nostri ingegneri.
-
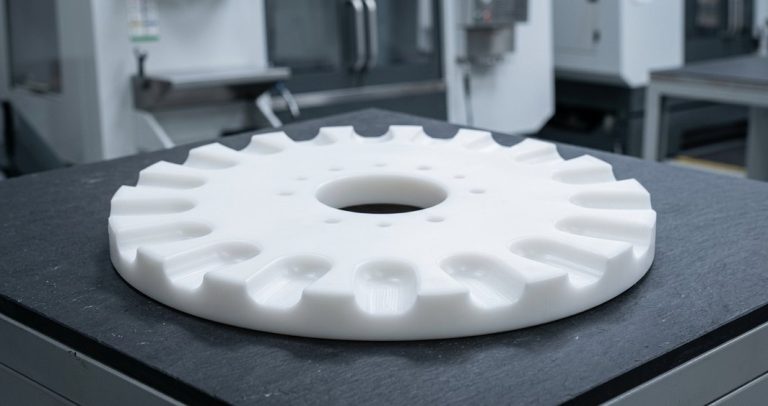 Come lavoratoStandardRa 0,8–1,6 µm con superficie sigillata e cerosa che resiste alla crescita batterica; lo standard per pezzi soggetti a usura e a contatto con alimenti.Richiedi un preventivo
-
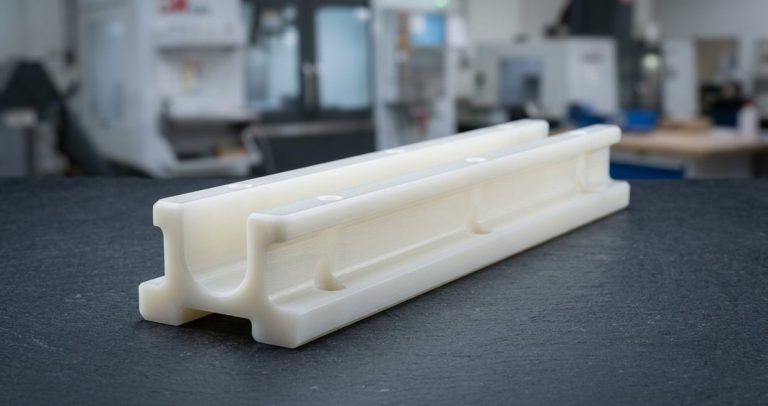 Sabbiatura a sferePiù popolareLavorazione CNC + sabbiatura a sfere per una texture opaca su protezioni e componenti con impugnatura.Richiedi un preventivo
-
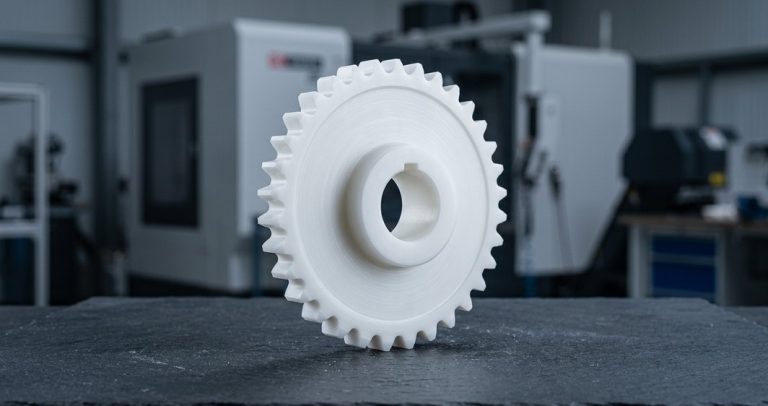 Marcatura laserPiù popolareLavorazione CNC + marcatura e incisione laser per i codici dei pezzi; il contrasto è migliore su materiale nero.Richiedi un preventivo
-
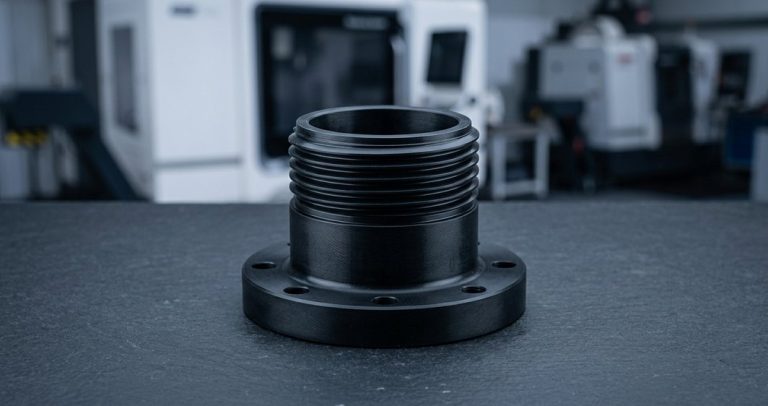 Saldatura a gas caldoPiù popolareComponenti in HDPE lavorati e saldati a gas caldo in assemblaggi, serbatoi e tramogge dopo la lavorazione CNC.Richiedi un preventivo
FAQ sulla lavorazione dell'UHMW
Domande frequenti degli ingegneri che specificano pezzi in UHMW e HDPE.
Altri materiali
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e componenti a contatto con gli alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipico.Scopri di più
-
 NylonNylon PA6, PA66, con 30% di fibra di vetro e MoS2, tenace, silenzioso e autolubrificante, per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di test, vaschette di sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








