









Servizi di marcatura laser per parti lavorate CNC
I servizi di marcatura laser di DEK applicano seriali, loghi e codici UDI sulle parti che lavoriamo internamente, nello stesso ordine. Le marcature per annealing non aggiungono profondità, quindi le parti con tolleranza ±0.005 mm vengono spedite invariate.
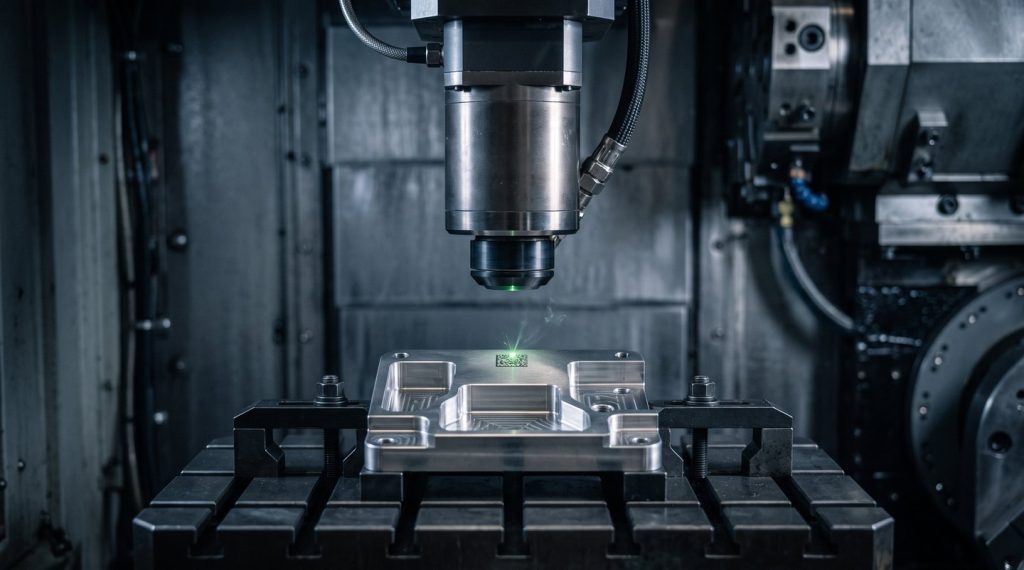
- 0 µm Profondità della marcatura per annealing
- 10–100 µm Profondità di incisione
- 0.15 mm Cella DataMatrix


Come funzionano i nostri servizi di marcatura laser
Un laser a fibra incide una marcatura permanente sulla parte finita. La marcatura è l'ultima fase dello stesso ordine di lavorazione CNC, sequenziata con le nostre altre finiture.
Cosa offre la marcatura laser e a cosa prestare attenzione
Ogni tipo di marcatura si comporta diversamente in esercizio, quindi conoscerne punti di forza e limiti aiuta a indicare quella giusta sul disegno.
-

Vantaggi principali
- Nessuna profondità, nessuna bava: l'annealing non asporta materiale, quindi una parte con tolleranza ±0.005 mm viene spedita invariata
- Permanente e veloce: la marcatura aggiunge poche ore a un lavoro, senza quantità minima d'ordine
- Resiste alle fasi successive: le marcature per annealing resistono a manipolazione, pulizia, cicli in autoclave e passivazione
- Contrasto massimo sull'anodizzato: l'ablazione produce una marcatura bianca nitida su alluminio anodizzato nero o colorato
- Contenuto completo per la tracciabilità: seriali, codici QR e DataMatrix, loghi da file vettoriali e scale graduate
-

Limiti e alternative
- L'annealing ha dei limiti: le marcature per annealing non resistono alla rettifica o a una pesante sabbiatura a perle di vetro; in tal caso incidere 20–50 µm
- L'alluminio grezzo ha basso contrasto: su 6061 o 7075 la marcatura è grigio chiaro, quindi si ricorre a etching o incisione
- Il calore riduce la resistenza locale: sull'acciaio inossidabile la marcatura a caldo richiede passivazione per ripristinarla
- I rivestimenti duri richiedono un'interruzione: DLC viene marcato solo dove il disegno consente un'interruzione del rivestimento
- Alcuni materiali si marcano male: PTFE e acrilico trasparente danno marcature deboli; ottone e rame non possono essere sottoposti ad annealing
- Testo profondo o in rilievo: oltre circa 0.2 mm, va ricavato nel programma con la fresatura di testi
Incisione laser su parti metalliche e risultati della marcatura
La marcatura laser a fibra produce marcature leggibili e permanenti la cui profondità e contrasto corrispondono alla finitura e all'uso della parte.
-

Marcatura laser a fibra
Potenza, velocità e messa a fuoco producono marcature per annealing, incisione, ablazione o etching dallo stesso laser a fibra, ciascuna indicata sul disegno.
-

Resistenza ai rivestimenti
Le marcature incise a 20–50 µm resistono alla sabbiatura a perle di vetro e ai rivestimenti sottili; a 80–100 µm resistono alla placcatura e alla verniciatura a polvere.
-

Contrasto più che profondità
Un codice nero per annealing su 316L satinato si legge in modo più affidabile di un'incisione profonda su acciaio lucido.
-

Dimensioni ridotte dei codici
Dimensioni minime leggibili sul metallo: altezza testo 0.3 mm e celle DataMatrix 0.15 mm, un codice 12 × 12 di circa 2 mm di lato.
-

Grado di lettura scanner
Specificare un grado minimo, ad esempio ISO 29158 grado B, per i codici scansionati; DEK verifica i codici rispetto a tale grado.
-

Superfici pulite
L'annealing forma uno strato di ossido al di sotto della fusione con 0 µm asportati, adatto alle parti a contatto con alimenti che devono restare lisce.
Tipi di marcatura: annealing, incisione, ablazione
| Tipo di marcatura | Cosa accade | Profondità | Contrasto | Ideale per |
|---|---|---|---|---|
| Annealing (marcatura a caldo) | La superficie viene riscaldata al di sotto del punto di fusione; si forma uno strato di ossido | 0 µm, nessun materiale asportato | Nero su acciaio inossidabile e titanio; grigio su acciaio per utensili | UDI medicale, componenti a contatto con alimenti, superfici lisce e resistenti alla corrosione |
| Incisione | Materiale vaporizzato in più passate | 10–100 µm, più profondo su richiesta | Incisione scura, leggibile al tatto | Componenti sablati, verniciati o placcati dopo la marcatura; identificazione per usura intensa |
| Ablazione (rimozione di strato) | Uno strato superficiale viene rimosso per rivelare il materiale di base | Solo spessore dello strato (5–25 µm) | Marcatura bianca o brillante su anodizzazione nera, vernice o ossidazione nera | Marcature ad alto contrasto su alluminio anodizzato e componenti rivestiti |
| Incisione chimica (fusione leggera) | Superficie fusa e risolidificata | 1–10 µm | Grigio chiaro o opaco | Loghi e testi su alluminio grezzo, ottone e plastiche |
Materiali e loro comportamento alla marcatura
Materiali su cui funziona la marcatura laser dei componenti CNC acciaio inossidabile, titanio, alluminio, acciai al carbonio, legati e per utensili, e plastiche tecniche.
Gli acciai al carbonio e per utensili assumono un grigio-nero per ricottura; l'ottone e il rame richiedono potenza maggiore e vengono incisi o sottoposti a incisione chimica. Le plastiche si marcano per schiumatura o cambiamento di colore; PTFE e acrilico trasparente si marcano male.
-
Acciaio inossidabile 316LLa ricottura produce una marcatura nera profonda e sicura contro la corrosione; passivata successivamente quando il disegno lo richiede.Consigliato
-
Ti-6Al-4VLa ricottura produce un grigio scuro tendente al nero; comune su strumenti ortopedici e dentali.Consigliato
-
Alluminio 6061Il 6061 grezzo si marca in grigio chiaro con basso contrasto; se anodizzato, si abla ottenendo una marcatura bianca netta.Anodizzare prima
-
PEEKIl PEEK naturale si marca in grigio scuro per cambiamento di colore ed è usato per le impugnature degli strumenti.Buono
Usi tipici della marcatura laser
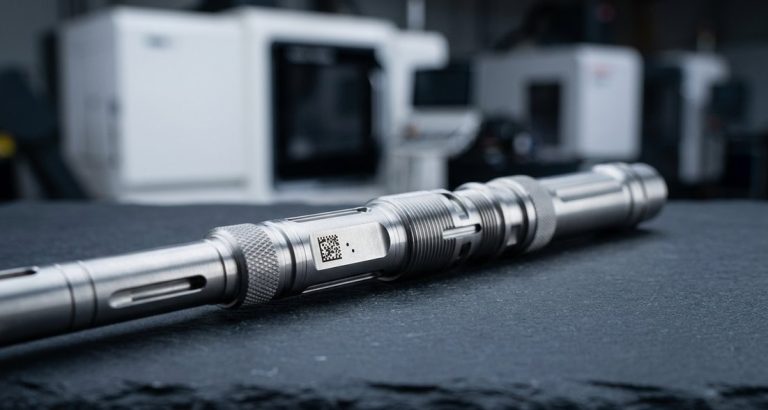
I servizi di marcatura dei componenti per la tracciabilità sono ormai la norma nelle filiere medicale e aerospaziale, insieme a seriali, codici e scale su componenti di uso quotidiano.
-
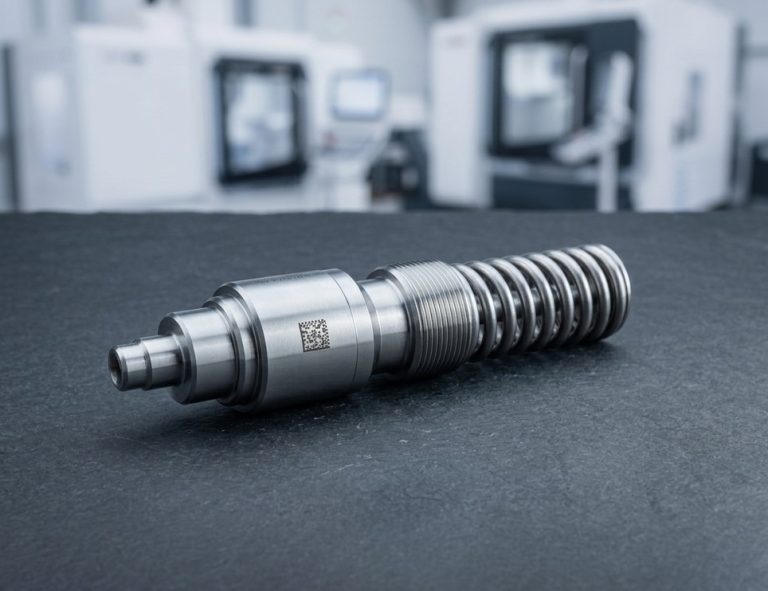 Codici UDI medicaliCodici DataMatrix GS1 o HIBCC marcati per ricottura su strumenti in 316L, 17-4 PH, titanio e PEEK realizzati secondo ISO 13485.Richiedi un preventivo
-
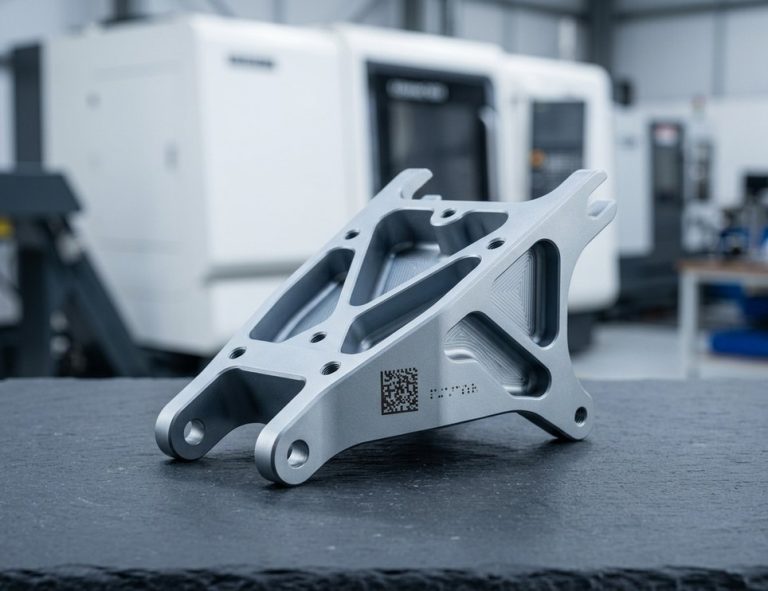 Aerospaziale e difesaNumero di parte, lotto, cage code e data secondo i requisiti in stile MIL-STD-130 su staffe, raccordi e alloggiamenti secondo AS9100D.Richiedi un preventivo
-
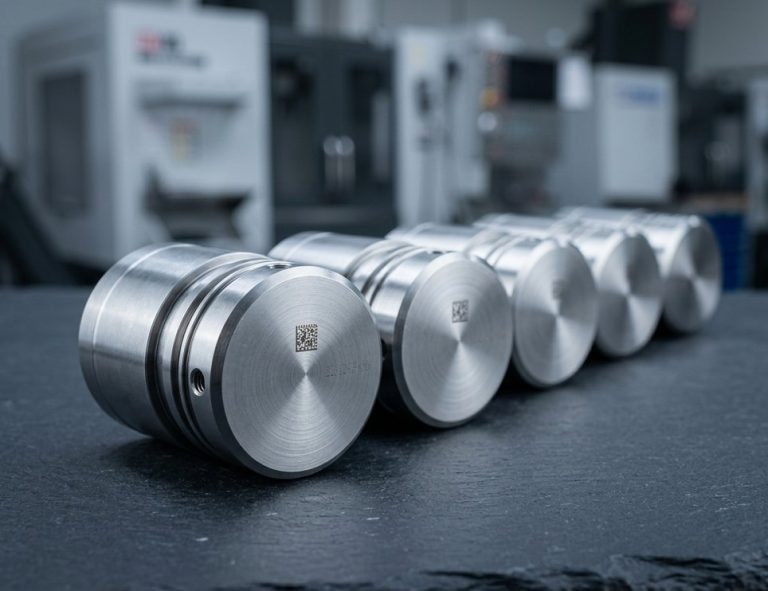 Seriali e codici QRSeriali sequenziali dal vostro elenco o dal nostro sistema di lotti, oltre a codici QR e DataMatrix e loghi da file vettoriali.Richiedi un preventivo
-
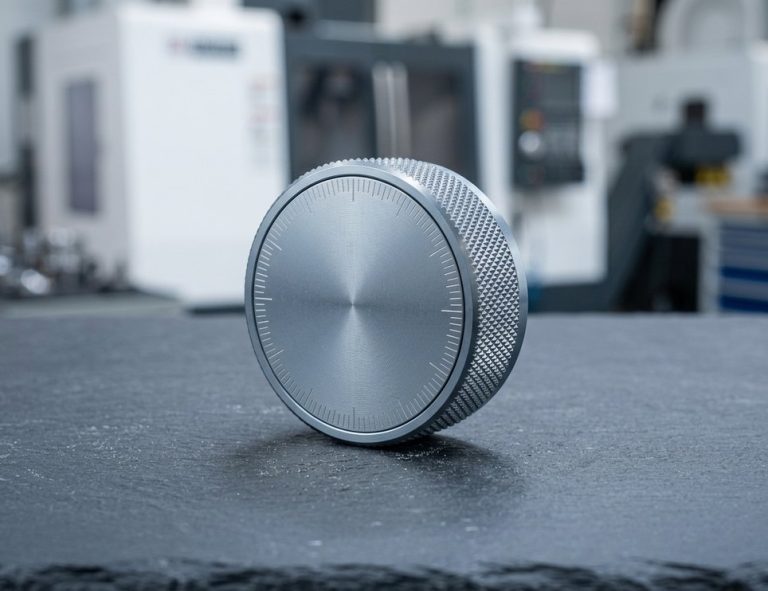 Scale su manopoleGraduazioni marcate al laser su manopole e quadranti, leggibili senza aggiungere profondità alla superficie lavorata.Richiedi un preventivo
Come specificare la marcatura laser
Indicate sul disegno la zona di marcatura, il contenuto, il tipo, lo standard e la sequenza, così che la marcatura resista a ogni fase successiva e sia letta in modo affidabile.
-
Posizione e dimensioni
Indicate una zona incorniciata con una linea di richiamo, oppure una posizione riferita a un datum, oltre all'altezza del testo.
-
Contenuto e tipo di codice
Fornite la stringa esatta o una variabile come "SN: XXXXXX" con l'elenco all'ordine; specificate DataMatrix o QR e la struttura GS1 o HIBCC.
-
Annotazione per la marcatura laser UDI
Scrivete "UDI per 21 CFR 801, verifica a ISO 29158 grado B" oppure "Marcatura per MIL-STD-130", indicando il tipo di marcatura e la direzione di lettura.
-
Sequenza con l'anodizzazione
Ablare dopo l'anodizzazione per ottenere bianco su nero, oppure incidere prima in modo che l'incisione assorba il colorante e risulti scura.
-
Ossidazione nera e rivestimenti
Ablare dopo ossidazione nera per il contrasto; specificate "Marcare dopo l'anodizzazione" o "Marcare prima della passivazione".
Specifiche della marcatura laser
- Profondità di ricottura 0 µm, nessun materiale asportato
- Profondità di incisione 10–100 µm, più profondo su richiesta
- Profondità di ablazione Solo strato (5–25 µm)
- Profondità di incisione chimica 1–10 µm
- Altezza minima del testo 0,3 mm
- Cella minima DataMatrix 0.15 mm
- Tipi di codice DataMatrix, QR (GS1, HIBCC)
- Valutazione del codice ISO/IEC 29158 (AIM DPM)
- Standard 21 CFR 801, MIL-STD-130
- Tolleranza mantenuta ±0.005 mm (ricottura)
- Certificazioni ISO 9001:2015, ISO 13485, AS9100D
- Quantità minima d'ordine Nessuna
Domande frequenti
Risposte su tipi di marcatura, codici UDI, parti anodizzate e tolleranze.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








