









Lavorazione CNC dell'alluminio 6061 (6061-T6, T651)
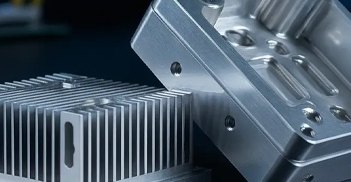
Noto anche come Alloy 61S · A96061 · AlMg1SiCuLa lavorazione CNC dell'alluminio 6061 è il lavoro più comune nel reparto DEK: la lega che gli ingegneri scelgono per default per staffe, alloggiamenti e attrezzature. Lavoriamo lastre e barre in 6061-T6 e 6061-T651 stabilizzato su richiesta a ±0.005 mm, con prototipi in 3–5 giorni e senza quantità minima.
-
310 MPaResistenza alla trazione
-
276 MPaCarico di snervamento
-
8–12%Allungamento
-
95 HBDurezza
-
2.70 g/cm³Densità
Capacità e tolleranze di lavorazione del 6061
Tolleranze che DEK garantisce sui particolari in 6061-T6 e T651 fresati, torniti e torniti a fantina mobile nel nostro stabilimento di Shenzhen.
-

Fresati e torniti
±0.025 mmstandard
-

Tolleranza stretta
±0.005 mmsu richiesta
-

Alesaggi e accoppiamenti con perni
H7±0.01 mm a 20–50 mm
-

Planarità, lastra T651
0.02 mmsu 300 mm come lavorato
-

Particolari torniti a fantina mobile
±0.003 mmparticolari piccoli
-

Finitura superficiale
Ra 0.8–1.6 µmRa 0.4 µm con passate di finitura
-

Dimensioni particolari fresati
~1000 mmfresatura a 3 e 4 assi
-

Diametro tornito
1–300 mmtornitura CNC e a fantina mobile
Proprietà dell'alluminio 6061 e designazioni equivalenti
Dati tecnici del 6061-T6 / T651, lega Mg-Si temprabile rinforzata da precipitati di Mg2Si formati durante l'invecchiamento.
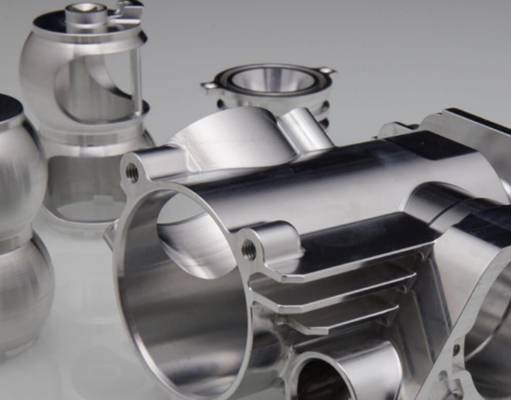

- Resistenza alla trazione 310 MPa (290 MPa min)
- Carico di snervamento 276 MPa (240 MPa min)
- Allungamento 8–12%
- Durezza 95 HB
- Modulo 68.9 GPa
- Lavorabilità ~90% (1212 = 100%)

- Densità 2.70 g/cm³
- Conducibilità termica 167 W/m·K
- Dilatazione termica 23.6 µm/m·°C
- Temperatura massima d'esercizio 150–170 °C

- Mg 0.8–1.2%
- Si 0.4–0.8%
- Cu 0.15–0.40%
- Cr 0.04–0.35%
- Fe ≤0.7%
- Al Bilanciamento

- Entrambe le tempre Solubilizzato, invecchiato
- Stiratura T651 1.5–3% prima dell'invecchiamento
- Specificare T651 Lastre oltre ~12 mm
- Imbarcamento lastra T6 0.1–0.3 mm su 300 mm
Perché il 6061 si lavora così bene
Come si comporta il 6061-T6 in officina: velocità di taglio, controllo del truciolo, durata utensile e i due problemi che gestiamo su ogni lavoro.
La lavorazione CNC dell'alluminio 6061 utilizza velocità di taglio di 800–1,500 m/min con metallo duro a taglienti lucidati, ed è per questo che un particolare in 6061 costa una frazione della stessa geometria in acciaio. Il truciolo si rompe in modo pulito nel T6 e il materiale non si incrudisce.
Restano due aspetti da gestire: il tagliente di riporto sugli utensili usurati, che si manifesta come sbavatura sulle pareti, e la dilatazione termica sulle lastre di grandi dimensioni durante le sgrossature pesanti.
- Refrigerante a inondazione e frese a sgrossare affilate ad elica alta per i lavori di fresatura CNC jobs
- Strategie sgrossatura-poi-finitura mantengono pareti fino a 0.8 mm e fondi di 1 mm piani
- Alloggiamenti e giranti in un'unica presa con lavorazione a 5 assi
- Particolari misurati a 20 °C dopo stabilizzazione; consigliato ±0.01 mm salvo accoppiamenti che richiedano tolleranze più strette
-
Velocità di taglio
800–1,500 m/minMetallo duro a taglienti lucidati
-
Lavorabilità
~90%acciaio 1212 = 100%
-
Velocità rispetto all'acciaio
3–5×velocità di taglio dell'acciaio
-
Controllo del truciolo
Rottura pulitatempra T6
-
Durata utensile
GiorniNessun incrudimento
-
Pareti sottili
0.8 mmFondi di 1 mm restano piani
Particolari tipici lavorati in 6061
Parti in 6061 lavorate che DEK spedisce per elettronica, robotica, automazione, droni, apparecchiature per semiconduttori, automotive e medicale.
-
 Custodie e contenitoriCustodie e contenitori per elettronica, fresati in 6061 perché si lavora velocemente e si anodizza in modo pulito.
-
 Dissipatori e piastre freddeDissipatori e piastre fredde che sfruttano la conduttività termica di 167 W/m·K del 6061-T6.
-
 CollettoriCollettori idraulici e pneumatici fresati su macchine a 3 e 4 assi da lastre e barre in 6061.
-
 Attrezzature e mandrini a vuotoAttrezzature di collaudo e mandrini a vuoto, idealmente in lastra 6061-T651 distensionata per mantenerli piani.
-
 Bracci roboticiBracci robotici e piastre per end-effector per robotica e automazione, leggeri con 2,70 g/cm³.
-
 Telai per droniTelai per droni in 6061 dove vincono saldabilità e costo; le strutture limitate dalla resistenza passano al 7075.
-
 Supporti e staffeSupporti per telecamere e sensori, staffe per biciclette e automotive che richiedono 276 MPa di snervamento a basso costo.
-
 Telai per dispositivi mediciTelai per dispositivi medici lavorati secondo ISO 13485, anodizzati dopo la lavorazione con dimensioni definite dopo il rivestimento.
Quando scegliere il 6061: 6061 vs 7075 e altre leghe
Usate il 6061 a meno che il pezzo non sia limitato dalla resistenza. Rispetto al 2024, il 6061 rinuncia alla resistenza a fatica ma vince su corrosione e anodizzazione: vedete la guida 2024 vs 6061 alluminio.
| Criterio | Questa lega6061-T6 | 7075-T6 | 6082 | MIC6 |
|---|---|---|---|---|
| Carico di snervamento | 276 MPa | 503 MPa | Leggermente superiore | Inferiore |
| Costo relativo | Base | 1,5–2× superiore | – | – |
| Saldabile | Sì | No | – | – |
| Corrosione sotto sforzo | Rischio inferiore | Più soggetto | – | – |
| Stabilità della lastra | Buona (T651) | – | – | Migliore |
| Ideale per | Parti generiche | Strutture sollecitate | Disegni EN | Piastre piane |
Trattamento termico e finitura per il 6061
Lavorazione CNC + finitura: i rivestimenti che applichiamo alle parti in 6061 che lavoriamo, dall'anodizzazione Tipo II alla conversione chimica.
-
Anodizzazione Tipo II EccellenteTrasparente, nero o colorato a 5–25 µm. Il 6061 prende il colore in modo uniforme ed è la lega strutturale che si anodizza meglio; le dimensioni finali si definiscono dopo il rivestimento.
-
Anodizzazione dura Tipo III Disponibile25–75 µm a 350–450 HV per superfici soggette a usura, guide e pistoni lavorati in 6061, applicata alle parti che lavoriamo.
-
Conversione chimica / Alodine DisponibileRivestimento di conversione MIL-DTL-5541 su parti in 6061 lavorate dove contano la conduttività elettrica o l'adesione della vernice.
-
Pallinatura Su richiestaPallinatura su richiesta per una texture opaca uniforme sulle parti in 6061 dopo la lavorazione, spesso prima dell'anodizzazione.
-
Verniciatura a polvere Su richiestaVerniciatura a polvere su richiesta per custodie e staffe in 6061 lavorate che necessitano di uno strato protettivo colorato più spesso.
-
Nichel chimico Su richiestaNichelatura chimica su richiesta per parti in 6061 lavorate, applicata nell'ambito dell'ordine di lavorazione CNC + finitura.
Richiedi un preventivo per la lavorazione dell'alluminio 6061
Caricate un disegno STEP, IGES o PDF. Un ingegnere conferma il materiale T6 vs T651, segnala criticità di pareti sottili o anodizzazione e restituisce il prezzo entro 6 ore.
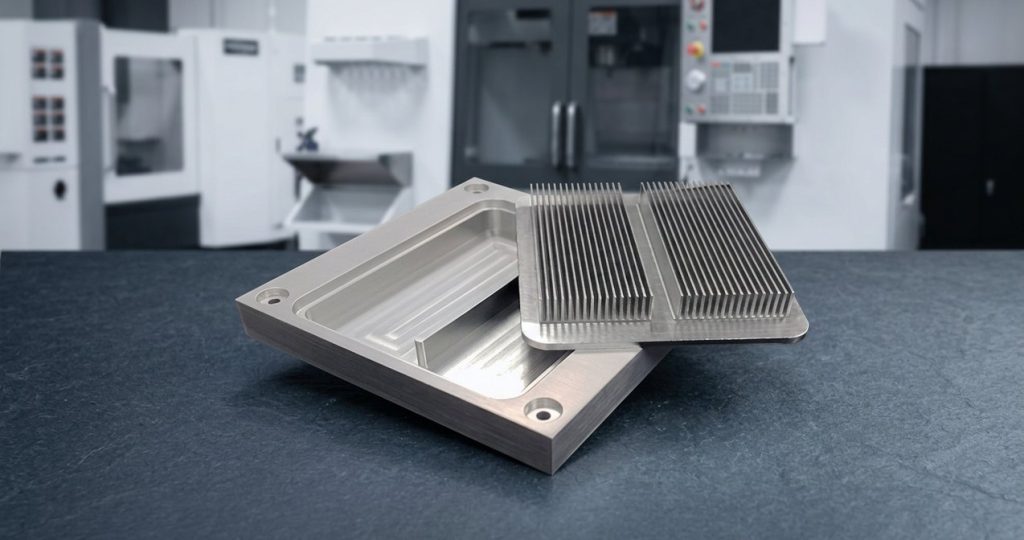
Lavorazione CNC dell'alluminio 6061 presso DEK
Il 6061 arriva in T6 o T651 e non richiede ulteriori trattamenti termici per la maggior parte delle parti. Lo lavoriamo su oltre 100 macchine CNC e sottoponiamo ogni disegno a revisione ingegneristica prima del preventivo.
Oltre 20 anni di lavorazione dell'alluminio, certificati ISO 9001:2015, ISO 13485 e AS9100D da TÜV (sistema qualità), con oltre 100 macchine CNC tra fresatrici a 5 assi e torni a fantina mobile. Il 6061 è una delle dozzine di leghe presenti nella nostra lavorazione dell'alluminio pagina.
- Verifica con spettrometro delle barre e lastre in ingresso
- Ispezione CMM e certificati dei materiali su richiesta
- Preventivi revisionati da ingegneri entro 6 ore; senza quantità minima, da un pezzo a oltre 10.000
- Prototipi in 3–5 giorni, piccoli lotti in 4–7 giorni, spedizione in 3–7 giorni
Sia il T6 che il T651 sono sottoposti a solubilizzazione e invecchiamento per ottenere la stessa resistenza; il T651 viene stirato dell'1,5–3% per alleviare le tensioni di tempra. Specifichi il T651 per lastre oltre circa 12 mm o per parti che rimuovono più della metà del materiale grezzo.
Se un componente viene saldato, la zona termicamente alterata scende a una resistenza pari a circa il T4; un rinvecchiamento post-saldatura ne recupera una parte. L'anodizzazione cresce verso l'esterno per circa metà del suo spessore, pertanto le tolleranze sull'anodizzato si specificano dopo il rivestimento.
-
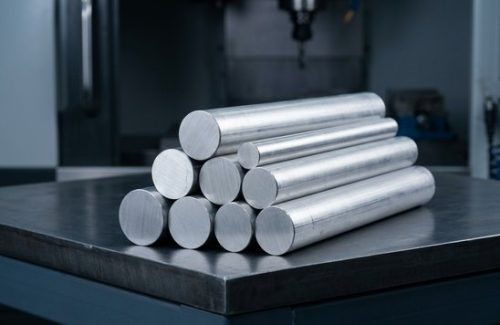 Materiale grezzo
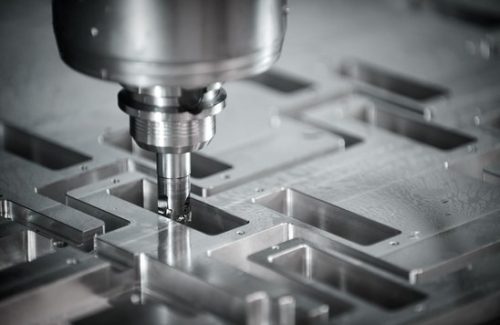 Lavorato CNC
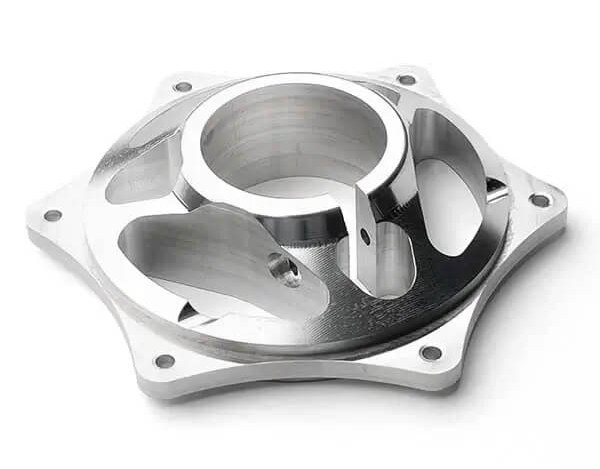
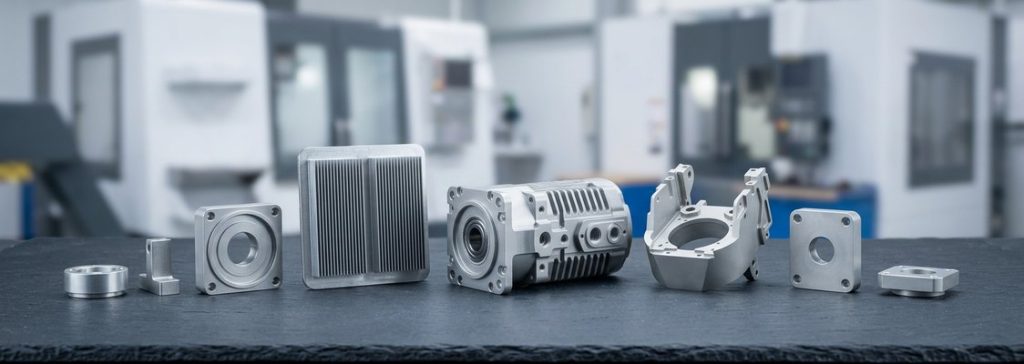 Parti finite
-
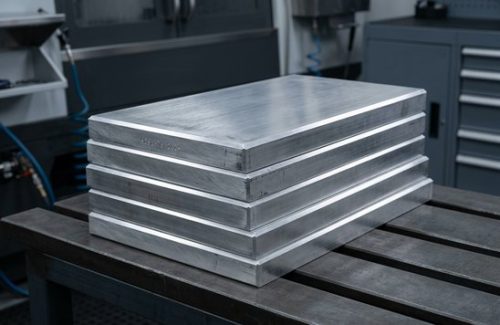 Materiale grezzo
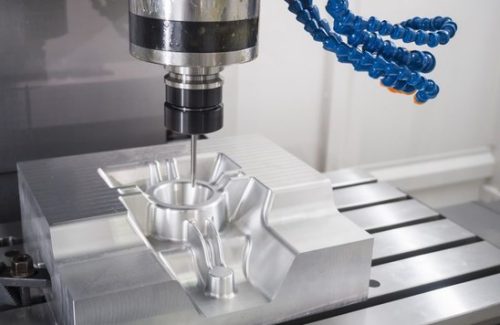 Lavorato CNC
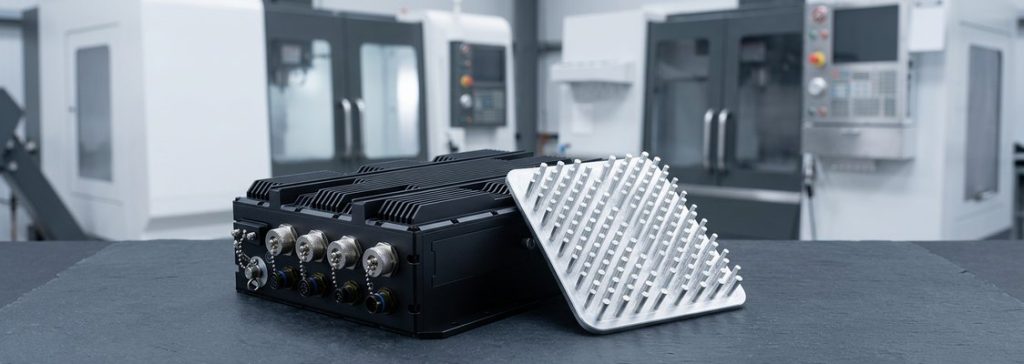 Parti finite
FAQ sulla lavorazione del 6061
Domande frequenti degli ingegneri che specificano parti in alluminio 6061.
Altri materiali
-
 Alluminio MIC6MIC-6 è una lastra di alluminio colato ottenuta da una miscela di metalli. Offre elevata precisione e facile lavorabilità.Scopri di più
-
 Alluminio 5052L'alluminio 5052 è ampiamente utilizzato nella lavorazione CNC grazie alla sua formabilità e resistenza alla corrosione. Appartiene alla serie 5xxx delle leghe di alluminio e offre una resistenza moderata.Scopri di più
-
 Alluminio 2014L'alluminio 2014 è una lega resistente ampiamente utilizzata in ambito aerospaziale. È facilmente lavorabile in condizioni specifiche e viene spesso formato in barre e profili tramite estrusione.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








