









Lavorazione dell'alluminio 7075
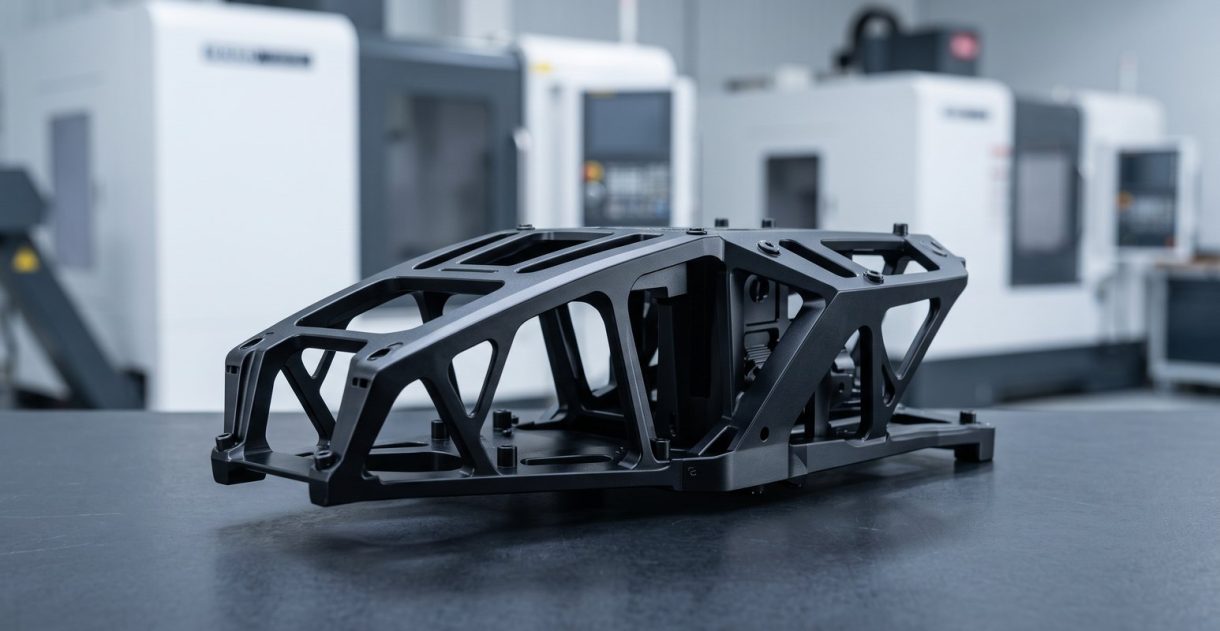
Noto anche come UNS A97075 · EN AW-7075 · DIN 3.4365La lavorazione dell'alluminio 7075 è ciò che si specifica quando un componente deve sopportare carichi strutturali con il peso dell'alluminio: il 7075-T6 raggiunge 503 MPa di snervamento a 2,81 g/cm³. DEK lavora lastre e barre T6 e T651 a ±0,005 mm su richiesta, con anodizzazione dura, AS9100D e senza quantità minima.
-
572 MPaCarico di rottura
-
503 MPaCarico di snervamento
-
11%Allungamento
-
150 HBDurezza
-
2,81 g/cm³Densità
Capacità e tolleranze di DEK nella lavorazione del 7075
Tolleranze, finiture e dimensioni dei pezzi che DEK garantisce su 7075-T6 e T651, fresati, torniti e ispezionati su CMM a 20 °C.
-

Fresato e tornito
±0,025 mmstandard
-

Tolleranza stretta
±0,005 mmsu richiesta
-

Alesaggi e accoppiamenti con perni
H7±0,01 mm a 20–50 mm
-

Planarità, lastra T651
0,02 mmsu 300 mm
-

Particolari in tornitura a fantina mobile
±0,003 mmparticolari piccoli
-

Finitura grezza di lavorazione
Ra 0,8–1,6 µmRa 0,4 µm con passate
-

Dimensioni pezzo fresato
~1000 mmfresatura a 3 e 4 assi
-

Diametro tornito
1–250 mmtornitura CNC e a fantina mobile
Proprietà dell'alluminio 7075 e designazioni equivalenti
Dati tecnici per 7075-T6 / T651 e T73 sovrainvecchiato: una lega zinco-magnesio-rame con la resistenza più alta tra gli allumini comuni.
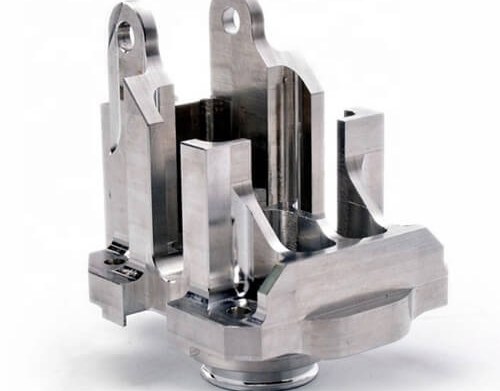

- Carico di rottura 572 MPa (540 MPa min)
- Carico di snervamento 503 MPa (470 MPa min)
- Allungamento 11% (7% min)
- Durezza 150 HB
- Fatica (5×10⁸ cicli) 159 MPa
- Lavorabilità (1212=100%) ~70–80%
- Corrosione sotto sforzo Discreta

- Densità 2,81 g/cm³
- Conducibilità termica 130 W/m·K (T6)
- Conducibilità termica T73 155 W/m·K

- Zn 5,1–6,1%
- Mg 2,1–2,9%
- Cu 1,2–2,0%
- Cr 0,18–0,28%
- Fe ≤0,5%
- Al Bilanciamento

- Carico di rottura 505 MPa
- Carico di snervamento 435 MPa
- Allungamento 13%
- Durezza 135 HB
- Fatica (5×10⁸ cicli) 150 MPa
- Corrosione sotto sforzo Buona
Cosa richiede la lavorazione del 7075
Come si comporta la lavorazione del 7075-T6 in officina: truciolo, finitura, usura utensili e tensioni residue nella lastra.
La lavorazione CNC dell'alluminio 7075 non è difficile, ma è diversa dal 6061. Il materiale è più duro (150 HB contro 95 HB), il che produce un truciolo più netto, una migliore finitura superficiale, meno bave e pareti da 0,6–0,8 mm senza vibrazioni.
Le velocità del mandrino vanno da 600 a 1.200 m/min con refrigerante a inondazione e carburo lucidato sui nostri centri di fresatura CNC e lavorazione a 5 assi .
- L'usura degli utensili è maggiore, quindi gli utensili vengono cambiati secondo programma.
- Le tensioni residue nella lastra T6 vengono gestite sgrossando entrambi i lati, lasciando riposare, poi finendo.
- La lega è sensibile all'intaglio, quindi sbaviamo e raccordiamo gli spigoli sui particolari soggetti a fatica.
- Specificare sempre T651 per le lastre: una tasca su un solo lato può deformare un pezzo T6 da 300 mm di 0,2–0,5 mm.
-
Velocità del mandrino
600–1.200 m/minRefrigerante a inondazione, carburo lucidato
-
Lavorabilità
~70–80%acciaio 1212 = 100%
-
Finitura superficiale
Ra 0,8–1,6 µmMigliore del 6061, senza sbavature
-
Pareti sottili
0,6–0,8 mmSenza vibrazioni
-
Usura utensili
MaggioreUtensili cambiati secondo programma
Applicazioni aerospaziali, droni e robotica
Dove il rapporto resistenza-peso del 7075 vale il suo costo: lavorazione dell'alluminio aerospaziale, droni, robotica e attrezzature.
-
 Staffaggi aerospazialiStaffe per ali e fusoliera, alloggiamenti per attuatori e raccordi a cerniera, lavorati secondo il sistema AS9100D.
-
 Telai per droniSupporti motore, giunti dei bracci, telai per gimbal e guide per carichi utili, dove il rapporto resistenza-peso fa risparmiare tempo di volo.
-
 Componenti per roboticaCollegamenti dei bracci, piastre per end-effector e dita dei gripper che operano sotto carico ciclico.
-
 Attrezzature e motorsportAttrezzature per laminazione di compositi, piastre per utensili da pressa, sospensioni per motorsport e componenti per arrampicata.
7075 vs 6061: lavorazione e altre leghe di alluminio
La scelta tra 7075 e 6061 nella lavorazione dipende dal carico, non dal taglio: il 7075 vince sui componenti critici per il peso e limitati dalla resistenza; il 6061 su costo, saldabilità e colore dell'anodizzazione.
| Criterio | Questa lega7075-T6 | 6061-T6 | 2024-T3 | 7050-T7451 |
|---|---|---|---|---|
| Carico di snervamento | 503 MPa | 1,8× inferiore | – | – |
| Durezza | 150 HB | 95 HB | – | – |
| Fatica | Migliore del 6061 | Inferiore | Migliore | – |
| Saldabilità | Non saldabile | Saldabile | – | – |
| Resistenza alla corrosione | Inferiore | Migliore | Peggiore | – |
| Costo del materiale | 1,5–2× il 6061 | Inferiore | – | – |
| Piastra spessa (>75 mm) | Nucleo sotto resistenza | – | – | Preferito |
Anodizzazione dura e finiture per il 7075
Finiture applicate ai componenti in 7075 che lavoriamo, offerte come lavorazione CNC + finitura; il 7075 non è saldabile per fusione.
-
Anodizzazione dura DisponibileTipo III, 25–75 µm e 350–450 HV, per superfici soggette a usura, guide e alloggiamenti di ingranaggi; più scura e meno uniforme rispetto al 6061 a causa del rame.
-
Anodizzazione DisponibileTipo II trasparente, nero o a colori, 5–25 µm, per protezione dalla corrosione e aspetto sui componenti in 7075 lavorati.
-
Film chimico / Alodine DisponibileRivestimento di conversione MIL-DTL-5541 Classe 3 per superfici aerospaziali conduttive e verniciabili su 7075 lavorato.
Richiedi un preventivo per la lavorazione dell'alluminio 7075
Invii un disegno STEP, IGES o PDF con tempra (T651 o T73), tolleranze e finitura; un ingegnere conferma disponibilità del materiale, orientamento della grana e tolleranze per l'anodizzazione.
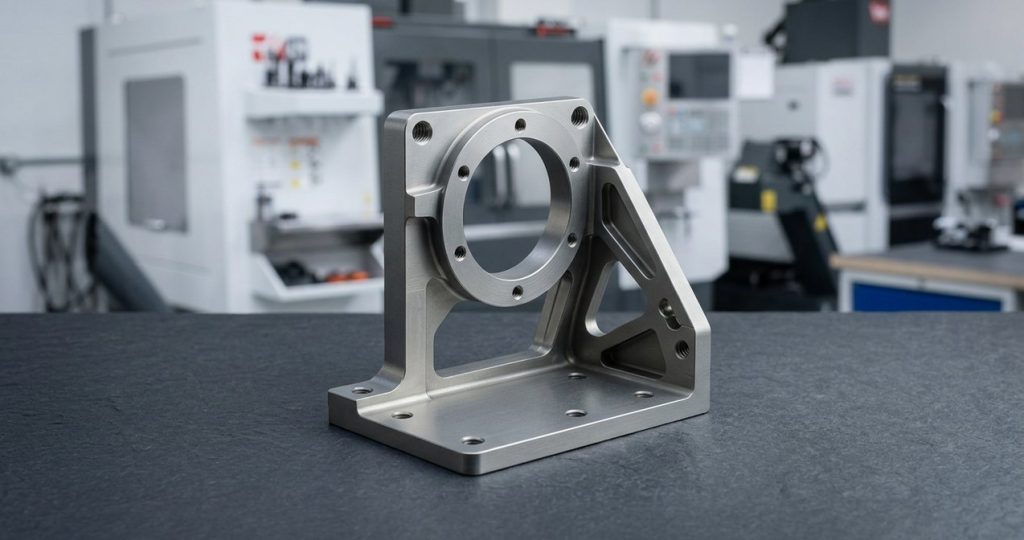
Perché scegliere DEK per la lavorazione dell'alluminio 7075
Lavorazioni certificate in alluminio aerospaziale, materiale verificato e preventivi esaminati da ingegneri, oltre alle regole di progettazione che tengono i componenti in 7075 al riparo da problemi: tempra, saldatura e corrosione sotto sforzo.
- Certificazioni AS9100D, ISO 9001:2015 e ISO 13485 rilasciate da TÜV; oltre 20 anni di lavorazione di alluminio aerospaziale e industriale su più di 100 macchine CNC.
- Controllo allo spettrometro su ogni lotto in ingresso; ispezione CMM, report FAI e certificati dei materiali su richiesta.
- Preventivi esaminati da ingegneri entro 6 ore, comprensivi di tempra, distensione e tolleranze per l'anodizzazione; senza quantità minima.
- Prototipi in 3–5 giorni, spedizione in tutto il mondo in 3–7 giorni, tramite il nostro servizi di lavorazione CNC flusso di lavoro.
Saldatura. Il 7075 non è saldabile per fusione in pratica: la chimica zinco-rame provoca cricche a caldo e la zona termicamente alterata perde gran parte della sua resistenza T6. Lavorare dal pieno o imbullonare; se un complesso saldato è inevitabile, passare a 6061.
Corrosione sotto sforzo. Il T6 può criccare sotto sforzo di trazione prolungato trasversalmente alla grana. Orientare il carico principale con la direzione di laminazione e applicare sempre un trattamento superficiale; il T73 sacrifica circa il 12% di resistenza in cambio di una resistenza molto migliore in ambienti umidi o marini.
-
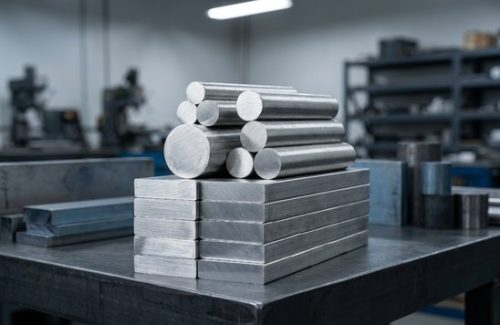 Materiale grezzo
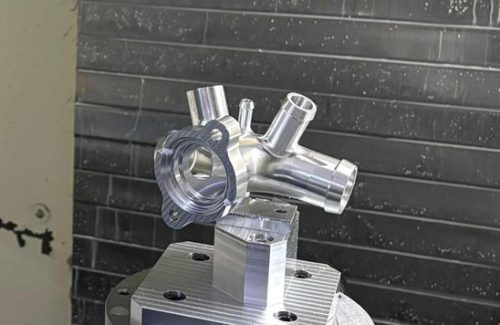 Lavorato CNC
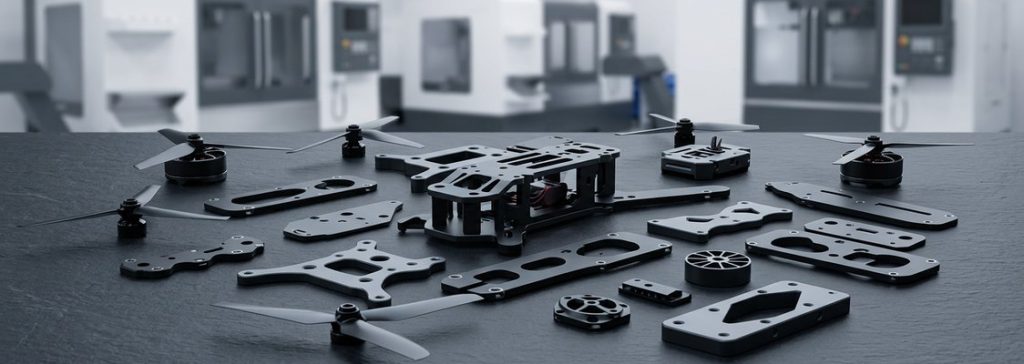 Componenti finiti
-
 Materiale grezzo
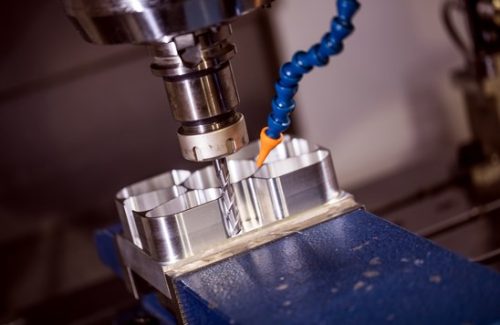 Lavorato CNC
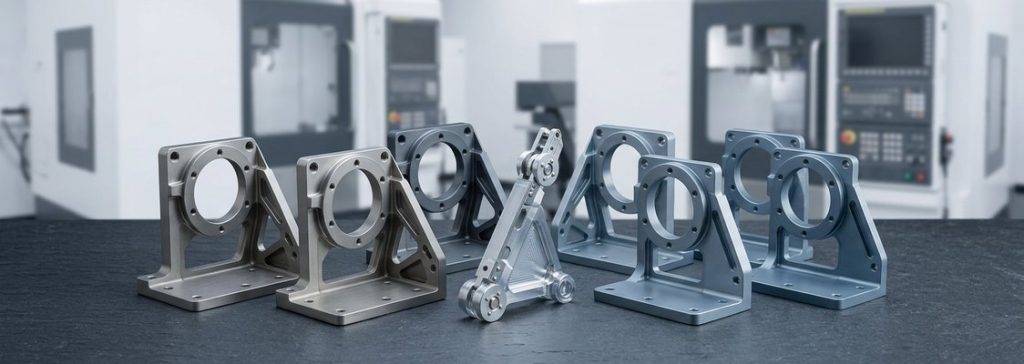 Componenti finiti
Domande frequenti
Domande comuni sulla lavorazione, saldatura e anodizzazione dei componenti in alluminio 7075.
Altri materiali
-
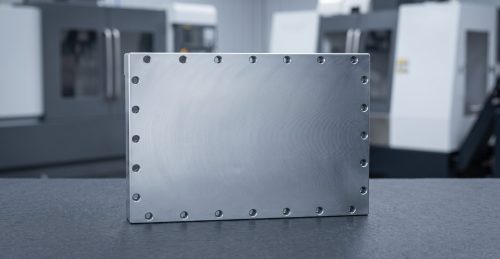 Alluminio MIC6MIC-6 è una piastra in alluminio colato ottenuta da una miscela di metalli. Offre elevata precisione e facilità di lavorazione.Scopri di più
-
 Alluminio 5052L'alluminio 5052 è ampiamente utilizzato nella lavorazione CNC grazie alla sua formabilità e resistenza alla corrosione. Appartiene alla serie 5xxx delle leghe di alluminio e offre una resistenza moderata.Scopri di più
-
 Alluminio 2014L'alluminio 2014 è una lega resistente ampiamente utilizzata in ambito aerospaziale. È facilmente lavorabile in condizioni specifiche e viene spesso formato in barre e profili tramite estrusione.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








