









Servizi di tornitura di precisione dell'alluminio
I servizi di tornitura dell'alluminio DEK mantengono diametri torniti con tolleranze fino a ±0.005 mm e ±0.003 mm sui particolari microtorniti. Senza quantità minima, con prototipi in circa 3 giorni dall'ordine confermato.
-
±0.005mm
Tolleranza di tornitura
-
~3 giorni
Consegna prototipi
-
98,6%+
Consegne puntuali
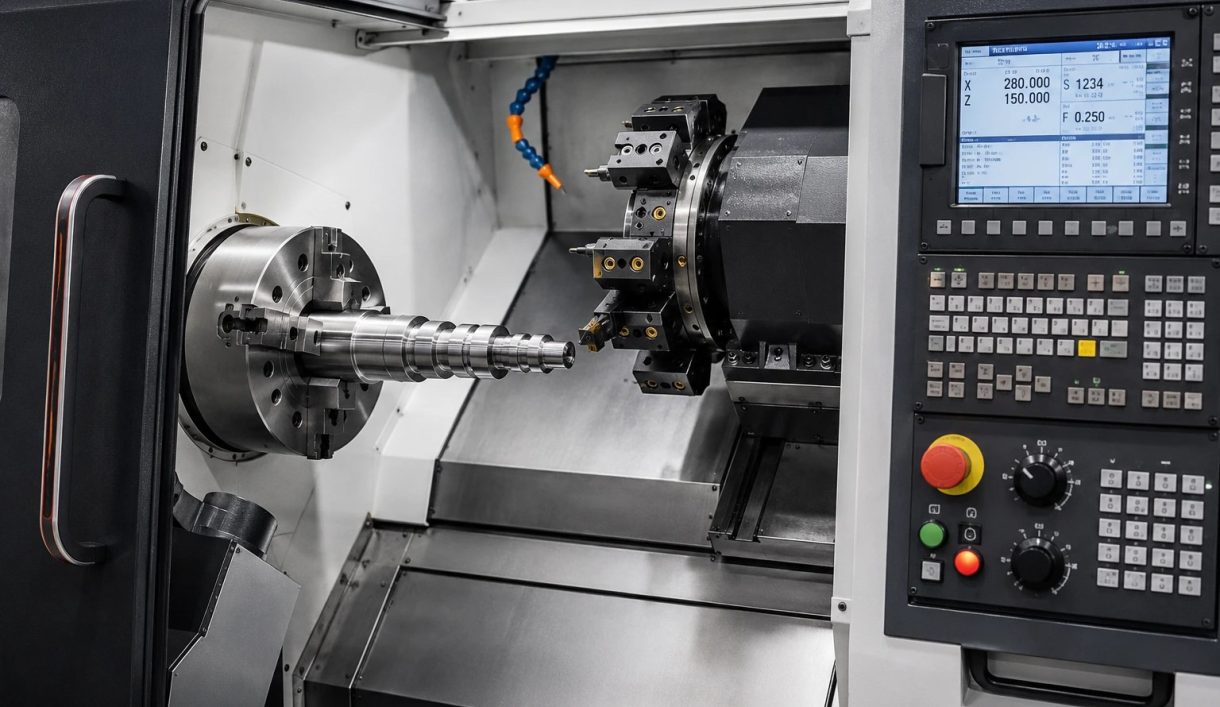

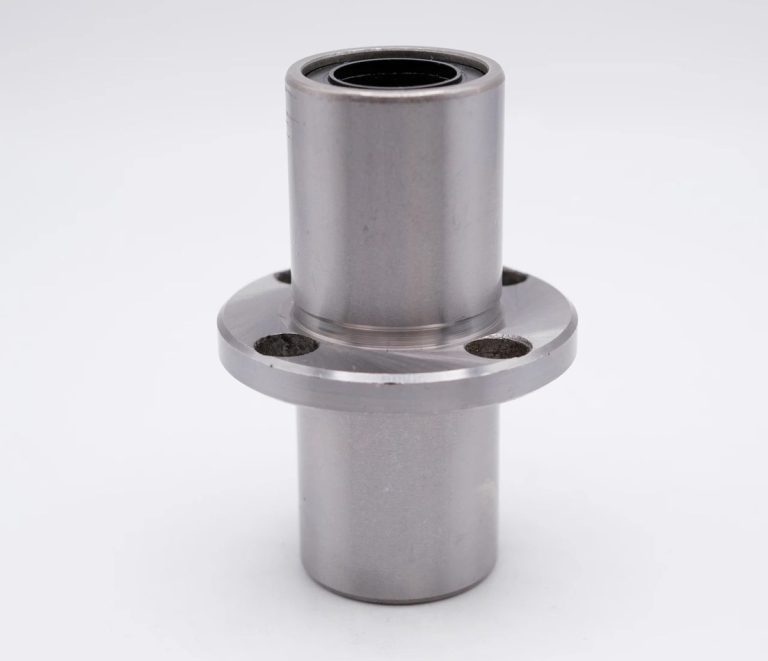
Componenti in alluminio torniti CNC secondo il vostro disegno
La tornitura dell'alluminio è un processo basato sul tornio: il materiale in barra o in blocco ruota mentre un utensile da taglio lo sagoma in alberi, boccole, mandrini, distanziali e raccordi filettati. DEK calcola il prezzo in base alle indicazioni critiche del vostro disegno, non a una tariffa fissa per geometria.
Servono tasche, spianature o cave sullo stesso particolare? I nostri servizi di fresatura CNC si combinano con la tornitura su un unico disegno e un unico preventivo. Per lavori prevalentemente fresati, consultate i nostri servizi di lavorazione dell'alluminio; per altri metalli, consultate i servizi di tornitura CNC.
Perché affidare la tornitura dell'alluminio a DEK
Ingegneri OEM, team acquisti e startup ordinano prototipi singoli o lotti di produzione dalle stesse celle di tornitura.
-

Oltre 20 anni di lavorazione
Più di 20 anni nella lavorazione di precisione, con oltre 1,2 milioni di particolari lavorati ogni anno tra prototipi e produzione.
-

Oltre 2.300 clienti OEM
Clienti OEM globali nei settori aerospaziale, medicale, robotica e attrezzature industriali si affidano a DEK per i loro particolari in alluminio torniti.
-

Consegne puntuali oltre il 98,6%
Un tasso di consegne puntuali superiore al 98,6% mantiene le iterazioni dei prototipi e i rilasci di produzione nei tempi previsti, dal preventivo alla spedizione.
-

Senza quantità minima, prototipi in 3 giorni
Ordinate un singolo albero in 6061 oggi e un lotto da 500 pezzi il trimestre prossimo; i prototipi arrivano in circa 3 giorni dall'ordine confermato.

Preventivi verificati da un ingegnere
Un ingegnere meccanico esamina a mano ogni file. Il comportamento del materiale, l'accumulo delle tolleranze e le fasi di finitura influenzano tutti il prezzo, quindi nessun calcolatore automatico determina il vostro importo.


Capacità di tornitura dell'alluminio
La lavorabilità dell'alluminio consente l'intera gamma di operazioni al tornio, preventivate e ispezionate secondo le dimensioni che il vostro disegno indica come critiche.
Tornitura dell'alluminio rispetto ad altre opzioni di lavorazione
Scegliete la tornitura per particolari in alluminio a simmetria rotazionale che devono essere leggeri e resistenti alla corrosione. Vedere come funziona la tornitura CNC.
| Criterio | Questo processoTornitura dell'alluminio | Fresatura CNC | Particolari torniti in ottone | Particolari torniti in acciaio al carbonio |
|---|---|---|---|---|
| Ideale per | Alberi, boccole, distanziali | Tasche, superfici piane, cave | Connettori, raccordi | Stesso accoppiamento e finitura in acciaio |
| Geometria | A simmetria rotazionale | Prevalentemente particolari fresati | Particolari torniti | Particolari torniti |
| Caratteristica del materiale | Leggero, resistente alla corrosione | Set completo di fresatura dell'alluminio | Conduttività, usura dei cuscinetti | Acciaio al carbonio |
| Scegliere quando | Il peso è importante | Il particolare è prevalentemente fresato | L'alluminio non garantisce conduttività | È specificato l'acciaio |
Settori che utilizzano particolari in alluminio torniti
I team di aerospace, dispositivi medici, robotica e apparecchiature per semiconduttori si approvvigionano di alluminio tornito dove i particolari devono essere leggeri e resistenti alla corrosione.
-

Aerospace
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Apparecchiature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospaceStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità del lotto di serie.Scopri di più
-
 AutomotiveCarter per sensori, corpi valvola e alberi per prototipi e produzione da piccoli a medi volumi in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaCarter per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con lavorazione a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, tenuti a ±0.01 mm sulle caratteristiche di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in leghe di alluminio e rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per utensili di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Apparecchiature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate a archivio per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli irroratori e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata resta a vista, anodizzate, sabbiatura a sfere o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Caratteristiche tornite e sfide che risolviamo
Da alberi a gradini a componenti microtorniti: queste sono le geometrie in alluminio che lavoriamo e i problemi che controlliamo.
-

Alberi e diametri a gradini
Tornitura di contorni, cilindrica e conica per alberi personalizzati, diametri a gradini e raccordi conici.
-

Filettature e zigrinature
Filettature e zigrinature per elementi di fissaggio, superfici di presa e connettori di accoppiamento; diametri primitivi critici per l'accoppiamento entro ±0.005 mm.
-

Fori trasversali, spianature e sedi per chiavetta
L'utensileria motorizzata esegue le lavorazioni secondarie di fresatura nello stesso setup, senza nuovo posizionamento, con controllo del profilo a ±0.01 mm.
-

Componenti microtorniti
Diametri esterni inferiori a 10 mm mantenuti entro ±0.003 mm con ispezione CMM in fase FAI. Vedere micro lavorazione.
-

Componenti torniti di grandi dimensioni
Parti strutturali tornite fino a ~1000 mm di lunghezza. Correlati: lavorazione CNC di grandi parti.
-
Boccole e distanziali
Boccole, giunti e distanziali per gruppi in movimento e linee di gestione dei fluidi.
Sfide comuni che gestiamo
-
Flessione delle pareti sottili
Riduciamo le forze di taglio, supportiamo la parete nel sistema di serraggio e finiamo con passate leggere affinché le pareti sottili restino rotonde entro tolleranza.
-
Coassialità albero-foro
Caratteristiche coassiali e accoppiamenti a interferenza mantenuti entro ±0.005 mm, verificati con CMM in fase FAI e OQC anziché campionati dal programma di taglio.
-
Segni di utensile prima del rivestimento
Una passata di lucidatura o sabbiatura a sfere prima dell'anodizzazione rimuove i segni di utensile visibili per un colore uniforme e una protezione dalla corrosione costante.
-
Metallo nudo dopo l'anodizzazione
Filettature, fori e superfici di accoppiamento vengono mascherati con nastro o tappi per restare nudi in vista di accoppiamenti a interferenza, continuità elettrica o messa a terra.
Qualità certificata su ogni lotto
Certificati ISO 9001, AS9100D e ISO 13485 tramite TÜV, con ispezione CMM interna.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Leghe di alluminio e finiture superficiali
Quattro leghe di alluminio a magazzino standard, metalli torniti correlati e le finiture che applichiamo dopo la tornitura CNC.
Finiture superficiali
Le serve un'altra lega o finitura sul suo componente? Chieda aiuto ai nostri ingegneri.
Vedi i materialiCome ordinare componenti in alluminio torniti
Domande frequenti sulla tornitura dell'alluminio
Risposte su filettature, coassialità, pareti sottili, mascheratura e tempi di consegna per l'alluminio tornito.
Richieda un preventivo per i servizi di tornitura dell'alluminio
Invii un disegno 2D e un file CAD 3D con le quote critiche per l'accoppiamento indicate. Un ingegnere lo esamina manualmente e restituisce un preventivo prima della produzione.
- Senza quantità minima, da un prototipo alla produzione
- Prototipi in circa 3 giorni dall'ordine
- Tolleranze fino a ±0.005 mm
- Ispezione CMM in fase di FAI e OQC
- Anodizzazione, placcatura o verniciatura a polvere
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione su coordinateScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








