









Tornitura CNC: guida di base al processo

SCRITTO DA
Bing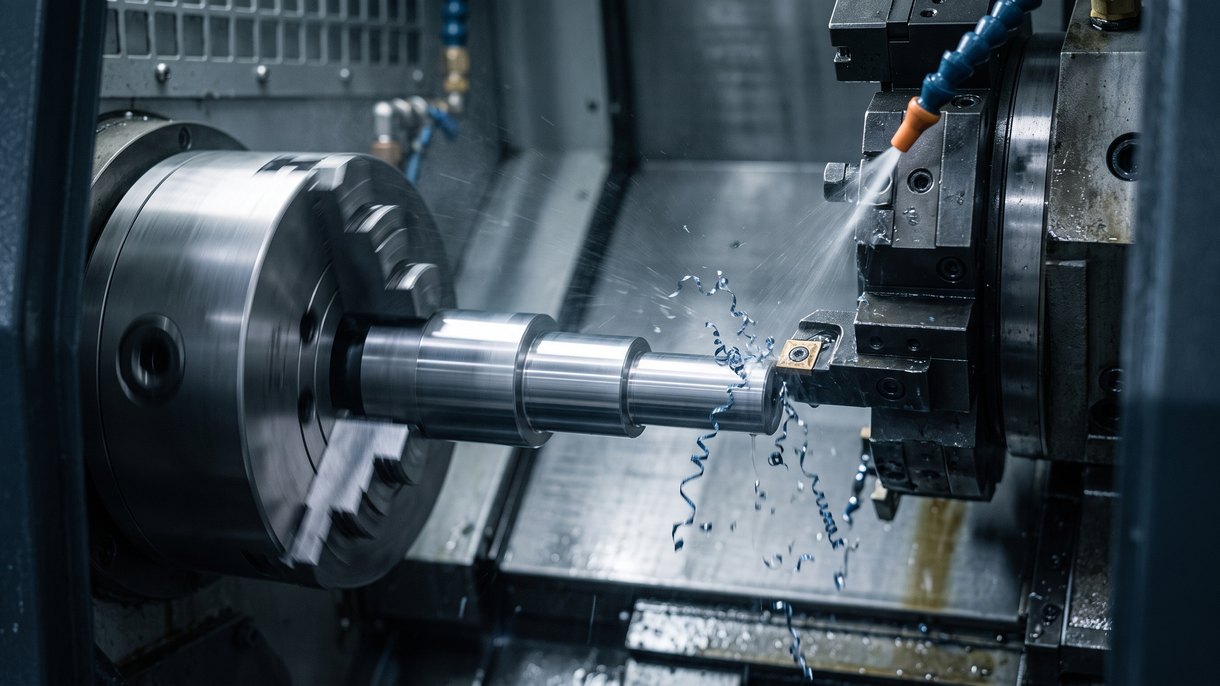
Che cos'è la tornitura CNC?
La tornitura CNC è un processo di lavorazione per asportazione che rimuove materiale da un pezzo in rotazione per conferirgli una forma cilindrica o comunque a simmetria rotazionale. Un utensile da taglio (tenuto fermo o avanzato lungo un percorso controllato) entra in contatto con il grezzo in rotazione e asporta materiale fino a ottenere il profilo finito. Il processo si esegue su un tornio CNC o un centro di tornitura, dove un programma informatico controlla posizione, velocità e avanzamento dell'utensile al posto dell'operatore che aziona le manovelle a mano.
Poiché è il pezzo a ruotare e non l'utensile, la tornitura è la scelta naturale per i particolari tondi: alberi, perni, boccole, distanziali e raccordi filettati partono tutti da barre bloccate nel mandrino di un tornio.
Come funziona la tornitura CNC?
Il pezzo viene serrato in un mandrino fissato all'albero del tornio, che lo fa ruotare a una velocità programmata. L'utensile da taglio, montato su una torretta, si muove lungo due assi principali: Z (parallelo all'albero, controlla la lunghezza) e X (perpendicolare, controlla il diametro), seguendo il percorso utensile scritto nel programma CNC. Man mano che l'utensile avanza nel grezzo in rotazione, asporta materiale in strati sottili finché il pezzo raggiunge le dimensioni programmate. Poiché il computer controlla ogni movimento, lo stesso percorso utensile si ripete in modo identico lungo tutta la produzione, con il ruolo dell'operatore limitato al carico delle barre e al controllo dei primi pezzi usciti dalla macchina.
Tornitura CNC, fresatura e tornio manuale a confronto
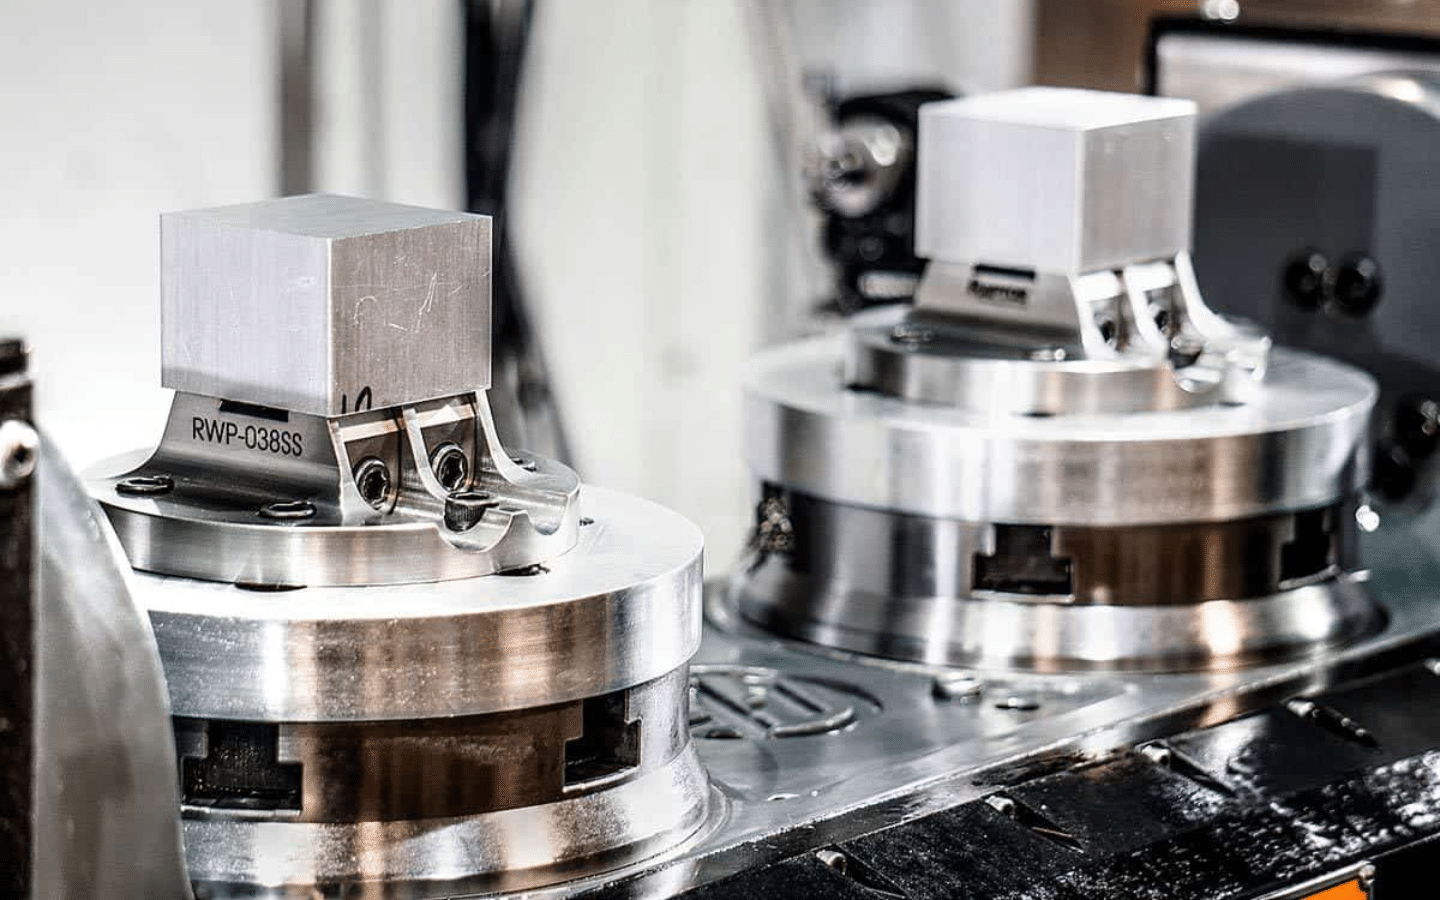
Il tornio è la macchina; la tornitura CNC è il processo automatizzato che vi si esegue. Su un tornio manuale l'operatore aziona le manovelle per spostare l'utensile e impostare la profondità di taglio: un processo che dipende dall'abilità dell'operatore, da cui dipende anche la ripetibilità tra un pezzo e l'altro. La tornitura CNC sostituisce quelle manovelle con assi servoazionati controllati da un programma, così il primo pezzo e il millesimo escono identici.
La differenza tra tornitura e fresatura sta in ciò che si muove. Nella tornitura ruota il pezzo e l'utensile resta in gran parte fermo, il che si adatta a geometrie tonde, cilindriche o coniche. Nella fresatura ruota l'utensile mentre il pezzo resta fisso o si sposta lungo assi limitati, il che si adatta a facce piane, tasche, cave e forme irregolari non tonde. Molti centri di tornitura oggi aggiungono una capacità di fresatura limitata, consentendo all'officina di realizzare una faccia piana o un foro trasversale su un pezzo altrimenti tondo senza una seconda attrezzatura; in pratica è proprio questa distinzione, tondo contro tutto il resto, a differenziare la fresatura CNC dalla tornitura CNC.
Operazioni comuni di tornitura CNC
Un'unica attrezzatura di tornitura può di solito combinare diverse di queste operazioni senza spostare il pezzo su un'altra macchina:
- Sfacciatura: taglio di una superficie piana sull'estremità del grezzo in rotazione.
- Tornitura (tornitura esterna): riduzione del diametro esterno lungo la lunghezza del pezzo.
- Filettatura: taglio di scanalature elicoidali per viti, raccordi o elementi di fissaggio.
- Scanalatura e troncatura: taglio di incavi stretti o distacco del pezzo finito dalla barra residua.
- Godronatura: impronta di un motivo in rilievo sulla superficie per migliorare la presa.
- Alesatura: allargamento o finitura di un foro interno esistente con un utensile a punta singola.
La foratura viene spesso eseguita sulla stessa macchina per aprire un foro prima dell'alesatura o della filettatura, pur essendo di per sé un'operazione di taglio distinta.
Tornitura a fantina mobile e tornitura a mandrino fisso: tolleranze, finitura e limiti dimensionali
Due architetture di macchina coprono la maggior parte dei pezzi torniti, e la scelta dipende principalmente dal diametro e dal rapporto lunghezza/diametro (L:D).
La tornitura a fantina mobile fa avanzare la barra attraverso una bussola di guida posta subito accanto all'utensile da taglio, sostenendo il materiale lungo quasi tutta la sua lunghezza. Questo supporto consente ai torni a fantina mobile di mantenere tolleranze strette su pezzi di piccolo diametro, lunghi e snelli con rapporti L:D ben oltre ciò che un'attrezzatura non supportata può reggere senza vibrazioni o flessioni. È la scelta standard per perni di connettori, piccoli alberi e altri componenti lunghi, sottili e ad alta precisione; la tornitura CNC a fantina mobile è costruita specificamente attorno a questa configurazione con bussola di guida.
Tornitura a mandrino fisso (chucker) blocca il pezzo in una pinza senza bussola di guida lungo la sua lunghezza. Gestisce barre di diametro maggiore, ma la lunghezza non supportata è limitata rispetto al diametro; i pezzi con un elevato rapporto L:D diventano soggetti a flessione, vibrazioni e conicità, a meno che non si aggiunga una contropunta o una lunetta. Le configurazioni chucker sono la scelta predefinita per pezzi più corti e di diametro maggiore: flange, mozzi, boccole più grandi e alloggiamenti.
Se un pezzo ha un diametro piccolo ed è lungo rispetto a quel diametro, la tornitura a fantina mobile è di solito la soluzione più precisa. I pezzi corti e di diametro maggiore sono più adatti a un tornio chucker.
| Specifica | Intervallo tipico |
|---|---|
| Tolleranza generale di tornitura CNC | tipicamente ±0.02–0.05 mm; fino a ±0.005 mm sui lavori generali di DEK |
| Pezzi di micro-precisione (sotto i 10 mm) | fino a ±0.003 mm con la tornitura a fantina mobile di DEK |
| Finitura superficiale allo stato grezzo (Ra) | 0.8–3.2 μm; più fine con una passata di finitura leggera |
| Diametro della barra in tornitura a fantina mobile | fino a circa 32 mm (1.25 in) |
| Diametro del pezzo su chucker/mandrino fisso | fino a circa 1000 mm con la capacità per pezzi grandi di DEK |
| Rapporto L:D, fantina mobile (supportata da bussola di guida) | fino a circa 20:1 |
| Rapporto L:D, chucker (non supportato) | tipicamente 4:1–6:1 senza contropunta o lunetta |
Materiali lavorati con tornitura CNC
La tornitura CNC funziona con la maggior parte dei metalli e delle plastiche tecniche utilizzati nei pezzi di produzione. I metalli comuni includono alluminio, acciaio inossidabile, ottone e titanio, insieme a leghe più dure come Inconel, dove la scelta dell'utensile e la velocità di taglio devono essere adattate alla durezza del materiale. Anche le plastiche lavorabili (PEEK, PTFE, Delrin e polimeri simili di grado tecnico) vengono comunemente tornite quando un pezzo deve essere leggero, resistente agli agenti chimici o non conduttivo.
Limiti della tornitura CNC
La tornitura non è il processo giusto per ogni pezzo di forma rotonda, e non è esente da modalità di cedimento proprie:
- Pareti sottili si flettono sotto la forza di taglio e la pressione di serraggio della pinza, il che può lasciare un pezzo fuori rotondità una volta rilasciato dalla pinza. I pezzi a parete sottile spesso richiedono griffe morbide o un supporto aggiuntivo anziché una configurazione standard a tre griffe.
- Fori profondi perdono precisione man mano che la barra di alesatura si addentra nel foro e perde rigidità, causando vibrazioni e conicità sul diametro finito. I fori molto profondi e di piccolo diametro sono gestiti meglio dalla foratura profonda, che utilizza utensili lunghi e supportati progettati per quella portata.
- Il costo di attrezzaggio sui pezzi unici non diminuisce con la quantità; la programmazione, la scelta degli utensili e l'attrezzaggio richiedono lo stesso tempo sia che si tagli un pezzo sia che se ne taglino mille. È per questo che la tornitura è più conveniente quando tale costo viene distribuito su un lotto anziché su un singolo prototipo.
- Geometrie non rotonde (superfici piane, fori fuori asse o tasche asimmetriche) richiedono operazioni di fresatura aggiunte alla configurazione di tornitura, o un passaggio di fresatura separato del tutto.
Se il Suo pezzo si avvicina a uno di questi limiti (pareti sottili, un foro profondo o un singolo prototipo) ci invii il disegno e confermeremo se la tornitura è il processo giusto o se un altro approccio è più adatto.
La tornitura CNC è adatta al Suo pezzo?
Se un pezzo è cilindrico o a simmetria rotazionale (un albero, un perno, una boccola, un distanziale o un raccordo filettato), la tornitura CNC è di solito il processo giusto da cui partire. I pezzi che richiedono facce piane, tasche o caratteristiche fuori asse di solito richiedono invece la fresatura, o una configurazione mill-turn che combina entrambe in un'unica operazione.
DEK esegue tornitura CNC di precisione, inclusa la tornitura a fantina mobile per componenti più piccoli e con tolleranze più strette, con tolleranze fino a ±0.005 mm sui lavori generali e fino a ±0.003 mm sui pezzi sotto i 10 mm. Una volta nota la geometria e il materiale, i nostri servizi di tornitura CNC di precisione possono preventivare direttamente il pezzo, e i fattori di costo della tornitura CNC definiscono le aspettative sul prezzo prima che Lei invii un disegno.
FAQ
Che cos'è la tornitura CNC?
La tornitura CNC è un processo di lavorazione in cui un utensile da taglio controllato da computer asporta materiale da un pezzo in rotazione per modellarlo in un componente cilindrico o a simmetria rotazionale. Viene eseguita su un tornio CNC o un centro di tornitura anziché su una macchina a controllo manuale.
La tornitura CNC è difficile?
Impostare il percorso utensile, l'attrezzatura e i parametri di velocità/avanzamento richiede una vera conoscenza della lavorazione meccanica; quella parte è lavoro specializzato. Una volta collaudato il programma, però, l'automazione CNC esegue il taglio allo stesso modo ogni volta, quindi produrre parti coerenti su un intero lotto è molto meno impegnativo che farlo manualmente.
La tornitura CNC è la stessa cosa di un tornio?
No: il tornio è la macchina, mentre la tornitura è il processo che vi si esegue. Un tornio manuale richiede che un operatore sposti l'utensile da taglio a mano; la tornitura CNC automatizza la stessa azione di taglio tramite un programma informatico e assi azionati da servomotori.
Quali sono gli svantaggi della tornitura CNC?
La tornitura è incentrata sulla geometria rotazionale, quindi non è la scelta giusta per parti con facce piane, fori fuori asse o caratteristiche complesse su più lati; questi richiedono in genere la fresatura o un'installazione mill-turn/a 5 assi. Pareti sottili, fori profondi e il costo di attrezzaggio per pezzi unici sono gli altri limiti comuni da considerare in fase di pianificazione.
Contatti il nostro team con il Suo disegno, il materiale e i requisiti di tolleranza per ricevere un preventivo.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione meccanica, nell'attrezzatura e nella risoluzione pratica dei problemi. Nel tempo libero ama l'esplorazione all'aria aperta e i viaggi d'avventura.
Articoli correlati
-
 Utensili da fresatura: tipi e materiali
-
 Smusso e bisello: comprendere le differenze
-
 Fori spotface vs counterbore: differenze chiave
-
 La guida definitiva agli involucri lavorati meccanicamente
-
 Lavorazione CNC a 4 assi: processo e applicazioni
-
 Knurl vs Spline: qual è la differenza?
-
 Billet vs alluminio fuso vs alluminio forgiato: differenze e vantaggi
-
 Cromatura: la guida completa
-
 La guida completa al rivestimento DLC (Diamond Like Coating)

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








