









Servizi di elettroerosione a filo di precisione
I servizi di elettroerosione a filo DEK tagliano metalli conduttivi e temprati a ±0.005 mm senza distorsioni e senza quantità minima. I prototipi vengono spediti in appena 3 giorni, da un singolo inserto fino a lotti di produzione.
-
±0.005mm
Tolleranza di profilo
-
1000 mm
Ingombro massimo del pezzo
-
3 giorni
Prototipo più rapido
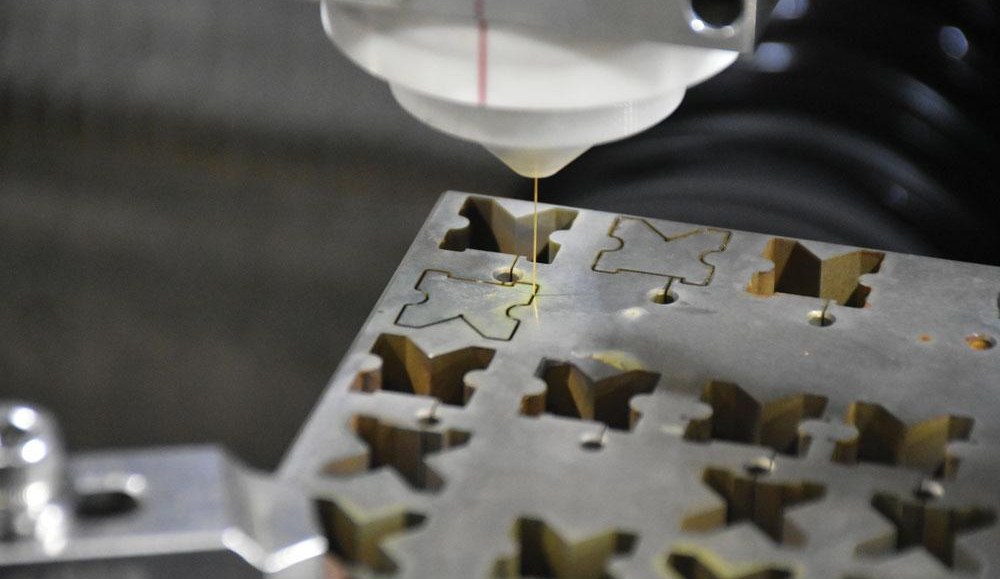

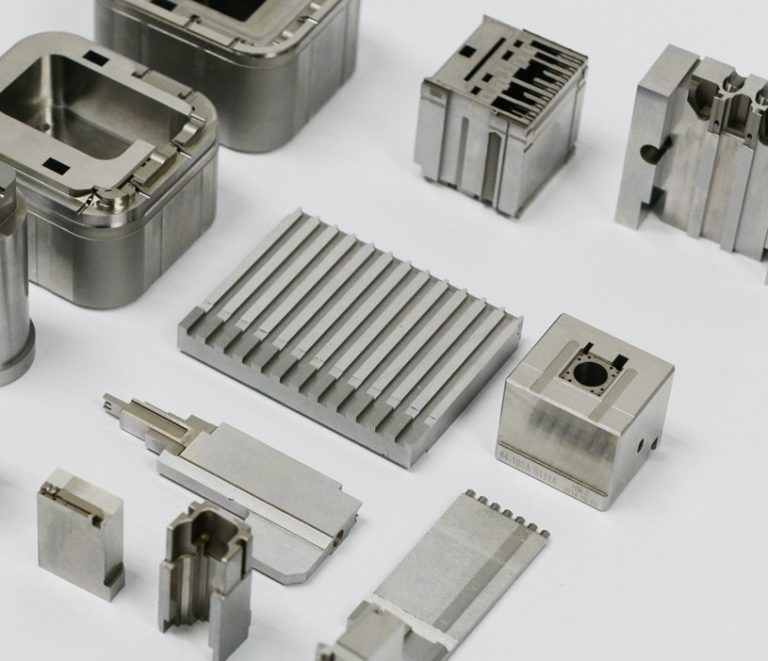
Elettroerosione a filo per attrezzature e componenti temprati
Poiché il filo non tocca mai il pezzo, l'elettroerosione a filo taglia l'acciaio per utensili temprato alla stessa velocità del metallo tenero. Stampi e punzoni vengono sottoposti prima al trattamento termico e poi direttamente alla profilatura finale, senza rinvenimento e senza derive dimensionali.
In oltre 20 anni, la nostra lavorazione CNC China ha lavorato oltre 1,2 milioni di pezzi all'anno per più di 2.300 clienti OEM. Un singolo punzone di ricambio riceve la stessa revisione ingegneristica di un lotto da 500 pezzi. Scopra come funziona il processo in Tutto ciò che c'è da sapere sull'elettroerosione a filo.
Perché gli stampisti scelgono DEK per l'elettroerosione a filo
Costruttori di stampi, officine di tranciatura e OEM senza elettroerosione interna affidano i lavori temprati e a tolleranza stretta al nostro reparto di elettroerosione a filo.
-

Taglio dopo la tempra
L'acciaio per utensili temprato e le leghe trattate termicamente si tagliano alla stessa velocità del metallo tenero, quindi il trattamento termico avviene prima della profilatura finale, non dopo.
-

Taglio senza contatto
Il filo non tocca mai il pezzo: nessuna forza di taglio, nessuna flessione dell'utensile e nessuna distorsione nelle sezioni sottili o delicate.
-

Senza quantità minima, qualsiasi dimensione del lotto
Da singoli prototipi fino a lotti di produzione. I prototipi vengono spediti in appena 3 giorni, che si tratti di un singolo inserto temprato o di un lotto di produzione.
-

Profili precisi e ripetibili
±0.005 mm sui profili di produzione, con tolleranze più strette fino a ±0.003 mm su micro-feature e feature inferiori a 10 mm, con dimensioni mantenute nei lotti ripetuti.

Revisione ingegneristica su ogni lavoro
I nostri ingegneri verificano la producibilità e confermano che l'elettroerosione a filo sia il processo giusto per la Sua geometria, rispetto alla fresatura o all'elettroerosione a tuffo, prima di preventivare. I pezzi che richiedono una finitura a specchio o una planarità più stretta vengono indirizzati alla rettifica.


Capacità e specifiche dell'elettroerosione a filo
Dimensioni dei pezzi, tolleranze, materiali e applicazioni per profili tagliati a filo in metalli temprati e conduttivi.
Elettroerosione a filo vs. elettroerosione a tuffo e fresatura CNC
Scegliete l'elettroerosione a filo per profili passanti in metallo temprato. Sia a filo che a tuffo rientrano nel nostro servizio di lavorazione per elettroerosione, così una sola richiesta viene indirizzata al metodo giusto.
| Criterio | Questo processoElettroerosione a filo | Elettroerosione a tuffo | Fresatura CNC |
|---|---|---|---|
| Ideale per | Profili passanti | Cavità e forme 3D | Componenti strutturali più leggeri |
| Utensile | Elettrodo a filo in movimento | Elettrodo lavorato e sagomato | Fresa a candela |
| Metallo temprato | Stessa velocità del metallo tenero | Erosione a scintilla | La velocità dipende dalla durezza |
| Forza di taglio | Nessuna, senza contatto | Erosione a scintilla | Rischio di flessione dell'utensile |
| Scegliere quando | Spigoli vivi, pareti sottili | Cavità o forma cieca | Alluminio, acciaio dolce componenti |
Componenti tagliati a filo per i settori chiave
Forniamo componenti tagliati a filo a programmi aerospaziali (non critici per il volo), dispositivi medicali, apparecchiature per semiconduttori e attrezzature per automotive.
-

Aerospazio
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazioStaffette, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccole a medie serie in alluminio, acciai legati 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con lavorazione a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranza di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conducibilità.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e senza bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per utensili di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre di presa, supporti per guide lineari, rulli a camma e telai di macchine in alluminio e acciaio, con le attrezzature conservate a archivio per le ripetizioni.Scopri di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaCarter di riduttori, alberi, corpi ugelli per irroratrici e supporti per sensori in ghisa, acciaio e inossidabile, resistenti all'abrasione e all'umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, componenti per contenitori e ferramenta audio in cui la superficie lavorata resta a vista, anodizzata, sabbiati o lucidati a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e barre accessorie in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e inossidabile, resistenti a polvere e vibrazioni.Scopri di più
Caratteristiche e sfide dell'elettroerosione a filo che risolviamo
L'elettroerosione a tuffo taglia geometrie che richiederebbero frese a candela di piccolo diametro e più piazzamenti, o che sarebbero impossibili, su materiale temprato.
-

Spigoli interni vivi
Profili che scheggerebbero una fresa o richiederebbero più piazzamenti si ottengono in un'unica passata, senza bave.
-

Pareti sottili e cave fini
Nessuna forza di taglio significa nessuna deformazione nelle sezioni sottili o delicate, anche su materiale temprato.
-

Angoli di spoglia per punzoni e stampi
Il taglio conico produce gli angoli di spoglia direttamente nello stesso piazzamento, senza attrezzature angolate secondarie.
-

Microcaratteristiche sotto i 10 mm
Mantenute a ±0.003 mm su caratteristiche inferiori a 10 mm; consulti i nostri servizi di micro lavorazione.
-

Profili fino a 1000 mm
Ingombro del pezzo fino a 1000 mm nella dimensione maggiore, da lamiera sottile a blocchi spessi di acciaio per stampi.
-
Caratteristiche tornite abbinate al taglio a filo
Un albero con estremità scanalata può passare dall'elettroerosione a filo alla tornitura a fantina mobile CNC nello stesso lavoro.
Sfide comuni che gestiamo
-
Acciaio per stampi temprato
Gli stampi vengono prima sottoposti a trattamento termico e poi passano direttamente al filo, evitando il rischio di fresare allo stato tenero e sperare che la tolleranza si mantenga dopo.
-
Carburo di tungsteno
Componenti antiusura ed elettrodi vengono tagliati da acciaio al tungsteno e carburo, materiali che resistono al taglio convenzionale.
-
Deriva dopo il trattamento termico
Nessun rinvenimento e nessun secondo ciclo di trattamento termico, quindi nessuna deriva dimensionale tra tempra e profilatura finale.
-
Finitura a specchio o planarità
Quando le passate di finitura non bastano per una specifica di finitura o planarità, i pezzi vengono indirizzati alla rettifica di precisione dopo il taglio.
Qualità certificata per i pezzi tagliati a filo
Ogni ordine passa attraverso IQC, IPQC, FAI, OQC, SPC e CAPA, con ispezione CMM.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità dei dispositivi medici
Metalli conduttivi e finiture per elettroerosione a filo
L'elettroerosione a filo taglia esclusivamente metalli elettricamente conduttivi. Abbini la lega giusta a trattamento termico, passate di finitura o rettifica.
Finiture superficiali
Deve tagliare un'altra lega conduttiva? Sfogli tutti i nostri materiali
Vedi tutti i metalliCome ottenere un preventivo per elettroerosione a filo
Domande frequenti sui servizi di elettroerosione a filo
Risposte chiare su come funziona l'elettroerosione a filo, cosa determina il costo e in cosa differisce dall'elettroerosione.
Richiedi un preventivo per elettroerosione a filo
Invii il suo disegno per un preventivo revisionato da un ingegnere su parti metalliche indurite o conduttive, da un singolo inserto a un lotto di produzione.
- Senza quantità minima su qualsiasi dimensione dell'ordine
- Prototipi in appena 3 giorni
- ±0.005 mm sui profili di produzione
- Parti fino a 1000 mm
- Ispezione CMM e tracciabilità completa
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopri di più
-
 Servizi di alesatura di precisione con jig borerScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più
-
 Servizi di elettroerosione a tuffo di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








