









Tutto quello che c'è da sapere sull'elettroerosione a filo

SCRITTO DA
Bing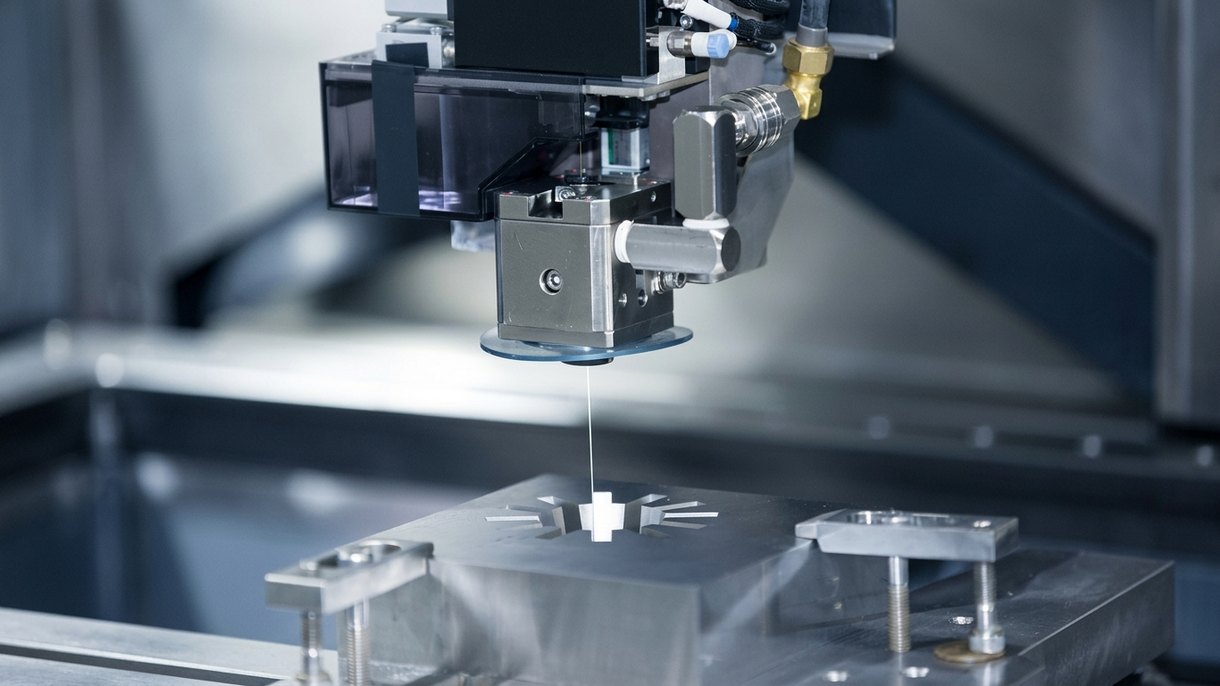
Cerca un modo per tagliare i metalli in modo rapido e preciso? Ha preso in considerazione l'elettroerosione a filo ma non ne sa molto?
Nessun problema: questo articolo fornisce tutte le informazioni necessarie per capire cos'è l'elettroerosione a filo, come funziona e perché è uno strumento così prezioso nella lavorazione dei metalli.
Che cos'è l'elettroerosione a filo?
L'elettroerosione a filo (Electrical Discharge Machining) è un metodo di lavorazione che utilizza scariche elettriche o scintille tra due elettrodi per asportare materiale da un pezzo in lavorazione.
Questo processo consente di creare forme complesse in materiali duri come l'acciaio e richiede meno tempo rispetto a metodi alternativi come la lavorazione tradizionale.
Offre inoltre un'elevata accuratezza con tolleranze strette su pezzi più spessi. Quindi, se sono necessari tagli di precisione fine su materiale indurito, utilizzi l'elettroerosione a filo!
Come funziona l'elettroerosione a filo?
- L'elettroerosione a filo funziona creando una scarica elettrica tra il filo o l'elettrodo e il pezzo in lavorazione.
- Questo processo produce piccoli trucioli e linee di taglio precise, fondendo o vaporizzando il materiale anziché tagliarlo.
- Una macchina per elettroerosione a filo è un tipo di macchina CNC che può muoversi lungo quattro assi indipendenti per generare tagli conici.
- L'elettrodo a filo, alimentato in modo continuo, passa attraverso un fluido dielettrico per creare scintille che causano l'erosione della superficie del pezzo in lavorazione.
- Il liquido dielettrico contribuisce a ridurre al minimo la generazione di calore, quindi non è necessario alcun sistema di raffreddamento aggiuntivo quando si eseguono operazioni di lavorazione con questo metodo.
- A ogni scintilla, il materiale viene asportato sia dall'utensile sia dal pezzo in lavorazione a causa della carica elettrica e della pressione del gas, nonché delle energie vibrazionali generate.
- Ciò significa che, utilizzando l'elettroerosione a filo, la produzione di rumore sarà minima rispetto ad altri processi produttivi, come i metodi di taglio tradizionali quali foratura e fresatura.
- Con tassi di scintillazione uniformi lungo tutto il perimetro dell'oggetto, si ottengono bordi lisci senza bave residue (grazie all'erosione per scintilla).
- Inoltre, i materiali preinduriti sono più facili da lavorare per le macchine per elettroerosione a filo, perché non richiedono la foratura di grandi fori né la realizzazione di stampi complessi: un notevole risparmio di tempo!
Vantaggi e limiti dell'elettroerosione a filo
Vantaggi dell'elettroerosione a filo
- Consente la produzione di forme complesse e geometrie articolate con elevata accuratezza.
- Offre una maggiore efficienza di lavorazione rispetto alle macchine tradizionali o CNC.
- Garantisce una precisione senza pari, fondamentale per applicazioni come la costruzione di utensili e stampi.
- Particolarmente adatta ai materiali che richiedono tolleranze strette, ideale per componenti aerospaziali critici come le pale delle turbine.
- Accuratezza di taglio superiore, fino a +/- 0,0002 pollici o meglio, che garantisce precisione nel taglio di grandi pezzi metallici.
- Funziona bene su materie prime dure, consentendo tagli con requisiti di tolleranza molto più stretti rispetto ad altri processi.
- Non sono necessari elettrodi quando si tagliano materiali conduttivi, con risparmio di tempo e costi nell'allestimento della produzione.
Limiti dell'elettroerosione a filo
- Non adatta a tutti i materiali: plastiche, compositi e pietra naturale non possono essere lavorati. Sono compatibili solo metalli conduttivi come l'alluminio.
- Sono necessari processi alternativi. I progetti che coinvolgono materiali difficili da lavorare possono richiedere processi alternativi, come l'elettroerosione a tuffo (EDM).
- Le macchine per elettroerosione a filo hanno generalmente velocità di taglio inferiori rispetto alle fresatrici tradizionali o CNC, con tempi ciclo più lunghi.
- Nel complesso meno efficiente delle fresatrici tradizionali o CNC, con un impatto sulla produttività.
- Velocità di taglio inferiori e minore efficienza possono comportare costi unitari più elevati per pezzo, soprattutto in assenza di produzioni in grandi volumi.
- Durante l'erosione elettrolitica si formano strati di ossido che richiedono ulteriori azioni di rimozione, come levigatura, lucidatura e pulitura.
- La rimozione degli strati di ossido aggiunge ore di manodopera e costi extra per il personale, aumentando i prezzi complessivi per il cliente.
Quali materiali si possono utilizzare con l'elettroerosione a filo?
L'elettroerosione a filo offre un'ampia gamma di vantaggi per la lavorazione di materiali complessi e difficili da tagliare, come le leghe di alluminio, titanio, acciaio, ottone e grafite.
Alluminio: è un materiale comunemente utilizzato nell'elettroerosione a filo grazie alla sua buona conduttività e al punto di fusione relativamente basso. Il processo è efficace per la sagomatura precisa di componenti in alluminio.
Titanio:è noto per la sua resistenza, la resistenza alla corrosione e la durezza estrema. Tuttavia, il suo elevato punto di fusione e la sua tenacità possono rappresentare una sfida, richiedendo impostazioni e strategie della macchina adeguate.
Acciaio: Diversi tipi di acciaio possono essere lavorati mediante elettroerosione a filo. Gli acciai per utensili, gli acciai inossidabilie altre leghe traggono vantaggio dalla capacità di questo metodo di ottenere forme complesse e tagli precisi, anche su materiali induriti.
Ottone: grazie alla sua buona conduttività elettrica e alla sua lavorabilità, è particolarmente adatto all'elettroerosione a filo. Consente una produzione economica ed efficiente di forme complesse e dettagli fini nei componenti in ottone.
Grafite: è un materiale eccellente per gli elettrodi dell'elettroerosione a filo. Viene spesso utilizzata in questo contesto grazie alla sua conduttività elettrica, alla resistenza all'erosione da arco, al basso tasso di usura e alla capacità di resistere alle alte temperature, rendendola ideale per la creazione di stampi e matrici dettagliati. Tuttavia, la grafite presenta alcuni svantaggi che ne rendono difficile la lavorazione. Può essere spesso molto porosa e sporca, il che può causare imprecisioni se non gestita con attenzione.
Differenza tra elettroerosione a filo ed elettroerosione convenzionale?
Ecco una semplice tabella che evidenzia le principali differenze tra elettroerosione a filo ed elettroerosione convenzionale:
| Caratteristica | Elettroerosione a filo | Elettroerosione convenzionale |
|---|---|---|
| Principio di funzionamento | Utilizza un filo per scaricare la corrente elettrica | Utilizza un utensile per asportare materiale tramite scintille |
| Precisione | Precisione superiore grazie al piccolo diametro del filo | La precisione può essere inferiore rispetto all'elettroerosione a filo |
| Complessità dei tagli | In grado di eseguire tagli complessi e componenti complessi | Limitata nell'esecuzione di tagli complessi |
| Materiale dell'elettrodo | Richiede meno materiale per elettrodi | Richiede una serie di elettrodi per ogni foro o cavità |
| Convenienza economica | Generalmente più conveniente nelle produzioni in serie | Può comportare costi più elevati a causa della sostituzione degli elettrodi |
| Finitura superficiale | Offre una finitura superficiale migliore | La finitura superficiale può essere relativamente più grossolana |
| Tolleranze dimensionali | Raggiunge tolleranze dimensionali più fini | Le tolleranze possono essere meno precise |
| Sostituzione dell'utensile | Solo il filo necessita di sostituzione periodica | L'intera serie di elettrodi può richiedere una sostituzione frequente |
| Tempi di lavorazione | Tempi di lavorazione più lunghi che possono comunque essere produttivi grazie ai dettagli più fini | Tempi di lavorazione più brevi ma con caratteristiche meno dettagliate |
| Applicazioni | Adatta a componenti con forme complesse e alta precisione | Adatta a componenti meno complessi con precisione moderata |
| Confronto con fresatura CNC/tornitura CNC | Passate laterali più piccole e caratteristiche di dettaglio più fini | Può presentare passate laterali più grandi e caratteristiche meno dettagliate |
Nota: questa tabella fornisce una panoramica generale e le prestazioni effettive possono variare in base ai modelli e alle configurazioni specifici delle macchine.
Perché si utilizza acqua deionizzata nell'elettroerosione a filo?
L'acqua deionizzata viene tipicamente utilizzata come fluido dielettrico nell'elettroerosione a filo grazie alla sua bassa conduttività e alla capacità di raffreddare il processo mantenendo una finitura superficiale liscia sul pezzo in lavorazione.
L'assenza di impurità impedisce inoltre qualsiasi danno sia all'utensile da taglio sia alla macchina di elettroerosione, aumentando l'efficienza e garantendo al contempo il rispetto delle misure di controllo qualità.
Garantisce un migliore isolamento elettrico tra l'alimentazione e la distanza di scarica durante la lavorazione per elettroerosione.
Quali fattori devono essere considerati nell'elettroerosione a filo?
Dal tipo e dalle dimensioni del filo per elettroerosione alla geometria del componente, ai requisiti di finitura, allo spessore del materiale e alle considerazioni di programmazione, diversi elementi essenziali devono essere valutati quando si decide se l'elettroerosione a filo è adatta a un lavoro di lavorazione.
Tipi e dimensioni del filo per elettroerosione
I fili per elettroerosione sono disponibili in vari tipi e dimensioni, ciascuno più adatto a diversi tipi di lavorazione. Tra questi figurano il filo in ottone tenero, il filo in ottone duro, il filo in ottone zincato e il filo ad alta velocità.
I fili in ottone tenero sono più flessibili rispetto alle versioni in ottone duro. Questo li rende particolarmente adatti alle operazioni di taglio a tolleranza ridotta, poiché garantiscono che i pezzi rispettino con precisione le specifiche di progetto.
I fili in ottone duro sono più resistenti di quelli teneri e possono tagliare materiali più duri, il che è utile per il taglio di precisione e la sagomatura di pezzi con tolleranze strette.
I fili zincati offrono vantaggi aggiuntivi perché resistono all'usura più a lungo rispetto alle alternative più tenere.
Il filo ad alta velocità offre la massima efficienza ma a un costo più elevato; tuttavia, le sue elevate velocità di taglio lo rendono ideale per la produzione ad alto volume, dove il tempo è un fattore critico.
Nella scelta di un filo per elettroerosione occorre considerare non solo il tipo, ma anche la resistenza alla trazione.
I fili a resistenza più elevata possono lavorare pezzi più grandi più rapidamente grazie alla maggiore durabilità, mentre quelli più deboli possono mostrare segni di fatica prima, riducendo così la precisione o la qualità del prodotto finito quando si lavorano componenti complessi con tolleranze strette, come quelli comuni nel settore elettronico.
Geometria del pezzo
Nella progettazione dei pezzi per questo processo è necessario considerare alcuni aspetti geometrici, come l'impilamento dei pezzi e la planarità della superficie.
L'impilamento dei pezzi si riferisce al numero di pezzi che possono essere impilati in un dato spazio, il che influisce sulle tolleranze di lavorazione e incide sui costi di produzione.
Inoltre, i progettisti devono prestare attenzione alla planarità della superficie; tutti i pezzi tagliati di precisione devono presentare livelli di planarità identici per garantire forma e accoppiamento accurati in fase di assemblaggio.
Requisiti di finitura superficiale e tolleranza
I pezzi tagliati devono avere una finitura liscia e uniforme per garantire forma e accoppiamento adeguati all'uso previsto. Pertanto, la dimensionatura di precisione del corpo del materiale è molto importante nelle applicazioni di taglio a filo, come la filettatura o la produzione di componenti maschiati.
Ciò include il controllo delle tolleranze per diametri massimi e minimi e spessori di parete, nonché di altre dimensioni come la precisione di posizionamento dei fori, il controllo dell'angolo di conicità, ecc., garantendo un elevato grado di accuratezza per ottenere pezzi di buona qualità privi di difetti superficiali.
Inoltre, un controllo stretto della rugosità superficiale può migliorare le prestazioni a contatto con superfici accoppiate; una rugosità bassa consente ai pezzi di adattarsi meglio, riducendo perdite o resistenza al flusso d'aria (ove applicabile).
Spessore e conduttività del materiale
In generale, maggiore è la conduttività dei fili, maggiore è la potenza che può essere trasferita al pezzo; ciò aumenta l'efficienza e consente tagli più rapidi rispetto ai metodi tradizionali.
Inoltre, lo spessore del materiale svolge un ruolo importante nel trasferimento di potenza durante il taglio. Se un pezzo è troppo spesso o presenta livelli elevati di resistenza, l'elettroerosione a filo potrebbe non essere adatta: il filo richiederà una corrente sufficientemente potente ma dovrà comunque NON surriscaldarsi e fondere il pezzo.
Per quanto riguarda le finiture superficiali, l'elettroerosione a filo su materiali più sottili e meno conduttivi, come le leghe di alluminio o di titanio, tende a produrre bordi più lisci sui pezzi grazie alle loro proprietà elettriche a bassa resistenza, che li rendono ottimi candidati per contorni dettagliati nella realizzazione di pezzi, poiché impongono complessivamente un processo di lavorazione più lento.
D'altro canto, l'acciaio o la grafite sono più adatti per sgrossare geometrie di base, poiché i loro requisiti di tensione più elevati comportano velocità di asportazione più rapide rispetto a materiali più teneri come l'ottone o le leghe di alluminio.
Fattore tempo
Poiché la lavorazione per elettroerosione richiede più tempo rispetto ai metodi di taglio tradizionali, ottimizzare il processo di lavorazione è fondamentale per ridurre il consumo di tempo.
Fattori come i tempi di impulso attivo e inattivo, la corrente di picco per la pulsazione e l'avanzamento del filo influenzano tutti l'efficienza complessiva delle prestazioni della macchina.
Modificare qualsiasi parametro può influire significativamente sui tempi di ciclo dell'elettroerosione, quindi garantire che ogni elemento sia ottimizzato è essenziale per migliorare l'efficienza temporale. Una doppia specializzazione nel taglio ad alta velocità e nella foratura di piccoli fori su componenti in acciaio e materiali in grafite non conduttivi, utilizzando elettrodi di dimensioni adeguate, contribuisce a mantenere bassi i costi dei pezzi producendo dettagli complessi in modo accurato e costante in cicli di produzione più brevi.
In generale, l'aumento dell'avanzamento del filo riduce i tempi ciclo, poiché limita l'usura dell'elettrodo. Tuttavia, i tassi di asportazione del materiale devono essere monitorati con attenzione per mantenere la precisione quando durante le lavorazioni vengono applicati parametri modificati.
Programmazione
La programmazione deve tenere conto di diversi parametri, tra cui le dimensioni dell'utensile, il tipo di materiale, i dettagli del controllo dell'avanzamento sui due assi, i limiti di velocità massima, le lunghezze di taglio, ecc., per garantire un funzionamento fluido con risultati ottimizzati.
La precisione della lavorazione per elettroerosione dipende in larga misura dalla perizia con cui vengono scritti questi programmi, tenendo presente che errori minimi possono comportare tempi di produzione lunghi o pezzi scartati.
Controllo qualità
L'elettroerosione a filo richiede un controllo qualità rigoroso per garantire che i pezzi prodotti siano conformi alle specifiche di progetto.
Il controllo qualità prevede il monitoraggio attento di tutti gli aspetti dell'operazione, dall'allestimento e dalla programmazione fino all'esecuzione dell'operazione di taglio vera e propria.
Durante tutto il processo di taglio devono essere mantenuti una tensione del filo adeguata e un lavaggio ad alta pressione, poiché influiscono enormemente sulla qualità e sulla precisione del taglio. Il fatto è che anche una minima variazione di uno dei due può rapidamente trasformare quello che altrimenti sarebbe considerato un taglio riuscito in un pezzo con dimensioni finali pessime.
I dati dovrebbero essere utilizzati anche per controllare e registrare i dettagli relativi alla macchina per elettroerosione: usura del filo, impostazioni di tensione, portate dell'acqua o lavaggi della camera. Tutti questi parametri dovrebbero essere preimpostati prima di iniziare la produzione per ottenere tolleranze di maggiore precisione su più lotti di componenti lavorati, garantendo al contempo un funzionamento fluido e senza problemi durante l'esercizio continuo con il minor intervento umano possibile.
Precauzioni di sicurezza
Precauzioni di sicurezza adeguate sono importanti quando si ha a che fare con macchinari pesanti, comprese le macchine per elettroerosione a filo. Gli operatori devono assicurarsi che tali precauzioni siano adottate prima, durante e dopo ogni lavorazione.
Le misure precauzionali possono essere semplici come indossare l'abbigliamento adeguato o essere consapevoli dell'ambiente in cui si lavora. Anche seguire le procedure periodiche di manutenzione e pulizia della macchina è fondamentale.
Inoltre, gli operatori dovrebbero comprendere i principi e le operazioni alla base della tecnologia di elettroerosione, così da sapere quali rischi esistono e come possono essere evitati adottando le corrette misure di sicurezza.
Ambiente
Il processo di elettroerosione a filo ha implicazioni in termini di consumo energetico, utilizzo delle risorse e impatto ambientale.
Il taglio a filo richiede notevoli quantità di energia, con conseguenti elevati costi ambientali dovuti all'uso eccessivo di elettricità. Inoltre, il taglio a filo può produrre grandi quantità di rifiuti pericolosi, come scintille e fumi, generati dalla combustione delle particelle rilasciate durante il processo.
Pertanto, è necessario considerare tutti i potenziali fattori che possono causare impatti ambientali negativi prima di intraprendere questo tipo di produzione.
Aumentando i tassi di riciclo, implementando soluzioni alternative come la lavorazione laser o impiegando tecnologie avanzate che riducono l'apporto energetico durante le operazioni di taglio a filo, è possibile limitare i danni ambientali.
Proprietà dell'elettroerosione a filo
Di seguito è riportato un elenco delle proprietà e caratteristiche associate all'elettroerosione a filo:
Lavorazione di precisione: L'elettroerosione a filo è nota per l'elevata precisione e accuratezza, che la rendono adatta alla produzione di forme intricate e complesse con tolleranze strette.
Versatilità dei materiali: L'elettroerosione a filo può essere utilizzata su un'ampia gamma di materiali conduttivi, tra cui metalli come acciaio, alluminio, titanio e varie leghe.
Lavorazione senza contatto: L'utensile da taglio (il filo) non tocca fisicamente il pezzo in lavorazione, riducendo al minimo l'usura dell'utensile e consentendo la lavorazione di materiali delicati e fragili.
Forme intricate: È in grado di creare forme intricate e complesse con spigoli vivi e dettagli fini.
Tolleranze strette: L'elettroerosione a filo può raggiungere tolleranze dimensionali molto strette, spesso nell'ordine dei micron.
Distorsione minima: Il processo produce zone termicamente alterate e sollecitazioni meccaniche minime, con conseguente distorsione del pezzo nulla o quasi.
Finitura superficiale fine: L'elettroerosione a filo produce tipicamente una finitura superficiale fine, riducendo la necessità di ulteriori operazioni di finitura.
Tagli sottili: È in grado di eseguire tagli molto sottili con il filo, creando elementi snelli e dettagli intricati.
Forze di taglio ridotte: Il processo esercita basse forze di taglio sul pezzo, riducendo il rischio di deformazione e sollecitazioni.
Lavorazione multiasse: Molte macchine per elettroerosione a filo sono in grado di eseguire lavorazioni multiasse, consentendo la produzione di parti tridimensionali complesse.
Capacità di automazione: I processi di elettroerosione a filo possono spesso essere automatizzati, aumentando l'efficienza e riducendo la necessità di intervento costante dell'operatore.
Tipi di filo: È possibile utilizzare diversi tipi di materiali per il filo, come ottone o fili rivestiti, per ottimizzare le prestazioni di taglio in applicazioni specifiche.
Diametri del filo: Sono disponibili vari diametri del filo, offrendo flessibilità nella scelta della dimensione appropriata in base al taglio e al materiale desiderati.
Fluido dielettrico: Il fluido dielettrico viene utilizzato per eliminare i detriti e controllare il processo di scarica. La scelta del dielettrico può influire sulle prestazioni della lavorazione.
Programmazione delle traiettorie utensile: La programmazione del controllo numerico computerizzato (CNC) genera traiettorie utensile precise, consentendo la lavorazione accurata di geometrie complesse.
Controllo della tensione del filo: Un corretto controllo della tensione del filo è essenziale per mantenere stabilità e precisione durante la lavorazione.
Usi tipici dell'elettroerosione a filo
Tra le sue svariate applicazioni, l'elettroerosione a filo è ampiamente utilizzata per componenti nei settori automobilistico, aerospaziale, medicale ed elettronico. Continui a leggere per alcuni esempi!
Settore automobilistico
- Taglio di precisione di ingranaggi e altri componenti.
- Produzione di parti di motore complesse con tolleranze strette.
- Realizzazione di stampi per componenti automobilistici in plastica o metallo.
Settore aerospaziale
- Produzione di componenti per turbine complessi e precisi.
- Produzione di parti aeronautiche complesse con elevata accuratezza dimensionale.
- Realizzazione di stampi per elementi strutturali aerospaziali.
Settore medicale
- Fabbricazione di strumenti chirurgici e impianti complessi.
- Realizzazione di stampi per componenti di dispositivi medici.
- Taglio di precisione di piccole parti complesse per apparecchiature medicali.
Settore elettronico
- Produzione di componenti complessi per dispositivi elettronici.
- Taglio e sagomatura di stampi per involucri elettronici.
- Realizzazione di parti di precisione per connettori e componenti a semiconduttore.
Qual è il metodo di taglio utilizzato dall'elettroerosione a filo?
L'elettroerosione a filo è un metodo di taglio preciso che utilizza un elettrodo a filo alimentato in modo continuo per sagomare i materiali. Il pezzo viene mantenuto in posizione da elettrodi attraversati da una corrente elettrica, che genera scariche che fondono il materiale asportandolo dal filo.
Le punte del filo, separate da micron di gas ionizzato, si muovono lungo il percorso di taglio senza toccarsi. Le particelle metalliche si uniscono formando piccoli solchi sui pezzi.
Il processo prevede il collegamento del filo alle fonti di alimentazione (anodo e catodo), la determinazione della tensione per una fusione controllata, l'uso di guide per posizionare i pezzi e l'impiego di un sistema di raffreddamento per espellere le particelle fuse.
Il sistema automatizzato garantisce accuratezza ed efficienza nella realizzazione del prodotto, gestendo le curve e affrontando gli ostacoli in tempo reale.
Conclusione
L'elettroerosione a filo è un metodo di lavorazione efficace ed efficiente che offre diverse capacità di taglio. È in grado di tagliare materiali pre-temprati e fili conduttivi sottili con precisione eccezionale.
Un fattore critico da considerare quando si utilizza questo metodo di taglio è lo spessore del materiale; l'elettroerosione a filo funziona al meglio su pezzi con spessori compresi tra 0,005 e 0,100 pollici, sebbene vari in base all'applicazione specifica e alle dimensioni della macchina utilizzata.
L'acqua deionizzata deve inoltre essere sostituita regolarmente durante i lavori più grandi per ridurre la corrosione dei componenti del sistema dovuta all'erosione da normale usura.
Il processo di elettroerosione a filo è complesso e richiede un'attenta considerazione della geometria del pezzo, dei requisiti di finitura superficiale, del tipo di attrezzatura, delle accuratezze richieste per ciascun lavoro e di molti altri fattori, che devono essere tutti presi in considerazione per ottenere risultati ottimali con questa tecnica sofisticata.
In conclusione, l'elettroerosione a filo è una potente tecnologia di lavorazione nel settore della metalmeccanica, che vanta una precisione impressionante unita a tempi di produzione rapidi rispetto alle operazioni convenzionali e promette quindi possibilità più ampie che in passato, sia economicamente che tecnicamente, per settori diversi.
Domande frequenti
Quanto è precisa l'elettroerosione a filo?
L'elettroerosione a filo eccelle in precisione, raggiungendo tolleranze fino a 1 micrometro, superando i metodi tradizionali. I fattori che influenzano la precisione includono le dimensioni del filo, la complessità del pezzo e i requisiti di finitura superficiale
Le proprietà e lo spessore del materiale influiscono sulle prestazioni, con pezzi più spessi che richiedono velocità di avanzamento più lente. Le moderne macchine per elettroerosione a filo offrono precisione, adattabilità ed efficienza senza pari, rendendole una scelta preziosa in diverse applicazioni.
È possibile eseguire l'elettroerosione a filo sull'acciaio inossidabile?
Sì, l'elettroerosione a filo può essere utilizzata sull'acciaio inossidabile. È un metodo preciso per tagliare materiali conduttivi, comprese forme intricate in metalli duri come titanio e acciaio.
Le basse forze di taglio dell'elettroerosione a filo la rendono adatta ai metalli delicati. Sebbene possa richiedere più tempo rispetto ai metodi tradizionali, produce pezzi altamente precisi con eccellenti finiture superficiali, ideali per applicazioni aerospaziali e medicali.

SCRITTO DA
Bing gestisce la produzione quotidiana, occupandosi di pianificazione, coordinamento dei flussi di lavoro e controllo del reparto produttivo. Ha una solida esperienza nei processi di lavorazione, nell'attrezzaggio e nella risoluzione pratica dei problemi. Nel tempo libero ama l'esplorazione all'aria aperta e i viaggi d'avventura.
Articoli correlati
-
 Densità dell'argento: guida completa
-
 Densità del piombo: tutto ciò che c'è da sapere
-
 Guida all'etichettatura in-mold (IML): tutto ciò che c'è da sapere
-
 14 tipi di fori nell'ingegneria
-
 Alluminio 7075: tutto ciò che dovete sapere
-
 Che cos'è la smussatura: tipi di smusso e applicazioni
-
 Anodizzazione a rivestimento duro: tutto ciò che c'è da sapere
-
 Che cos'è la rettifica piana: una guida definitiva
-
 Che cos'è il Delrin (POM-H): una guida definitiva

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








