









Anodizzazione dura: tutto ciò che c'è da sapere
SCRITTO DA
Ethan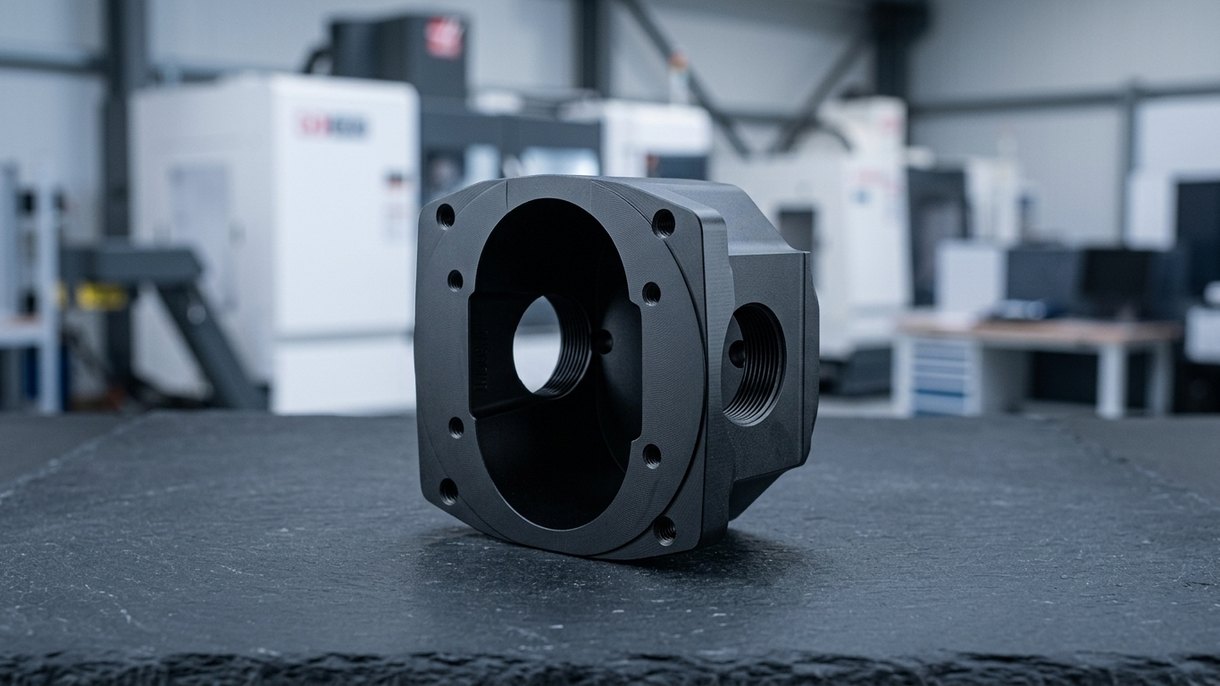
I trattamenti superficiali sono molto importanti per i componenti prodotti. Non solo contribuiscono a migliorare la levigatezza dei componenti, ma li dotano anche di proprietà potenziate.
L'anodizzazione viene utilizzata per l'alluminio e scegliere l'anodizzazione dura può migliorare le proprietà dell'alluminio in modo impeccabile. Se anche Lei desidera conoscere i componenti anodizzati duri, legga la guida che segue.
Che cos'è l'anodizzazione dura (Tipo III)?
L'anodizzazione è un processo condotto per via elettrochimica, che crea strati di ossido anodico sui componenti. Il più delle volte, l'alluminio viene anodizzato mediante anodizzazione dura. Ciò conferisce maggiore durabilità ai componenti e li rende adatti all'uso in diversi settori e applicazioni.
L'anodizzazione dura è composta da un rivestimento denso creato con ossido di alluminio attraverso il processo di elettrolisi. Il processo di anodizzazione dura riveste il componente in alluminio con ossido anodico, creando un legame spesso.
L'anodizzazione dura dota il componente di isolamento elettrico, resistenza alla corrosione e durezza superficiale.
Materiali utilizzati nell'anodizzazione dura
Il processo di anodizzazione dura viene condotto utilizzando vari materiali, ma i due fondamentali sono i seguenti:
Vasca dell'elettrolita: È una vasca in cui avviene il processo di anodizzazione; questa vasca è resistente agli acidi e contiene una soluzione elettrolitica acida.
Catodo: Il catodo è realizzato con lastre di piombo o grafite.
Processo di anodizzazione dura dell'alluminio
Il processo di anodizzazione dura dell'alluminio prevede diverse fasi, descritte di seguito.
Pre-trattamento
I componenti in alluminio su cui deve essere applicata l'anodizzazione vengono prima trattati in modo da pulire eventuali impurità sulla superficie. Ciò migliora la qualità dell'intero processo di anodizzazione. Aiuta anche a pulire la parte dell'alluminio, che viene incisa con acido, e a creare una superficie uniforme.
Anodizzazione dura del metallo
Il componente in alluminio viene immerso in una soluzione presente nella vasca dell'elettrolita. La vasca contiene acido solforico nella maggior parte dei casi, e il componente è collegato all'elettrodo positivo, che funge da anodo. Nella vasca dell'elettrolita viene anche collocata la sostanza non reattiva, che funge da catodo.
Il passaggio di corrente nella soluzione della vasca dà avvio al processo di anodizzazione. Le bolle d'aria si muovono nella soluzione e raffreddano l'acido solforico, che genera ossigeno consentendo la formazione della schiuma del rivestimento duro sul componente. Sulla superficie dell'alluminio si crea uno strato di ossido.
Il processo di anodizzazione dura richiede una tensione elevata, di circa 120 V, per lo strato di ossido, poiché la resistenza alla corrente aumenta. Ciò influisce sul processo di deposizione e richiede quindi un aumento della tensione. Per controllare lo spessore dello strato, è possibile controllare fattori come il contenuto di acido, la durata del processo e la temperatura dell'elettricità.
Post-trattamento
Una volta raggiunto lo spessore dello strato richiesto, il componente viene rimosso dalla soluzione elettrolitica. Viene poi risciacquato e sigillato per renderlo resistente alla corrosione. Vengono inoltre eseguiti alcuni processi di post-trattamento, come la tintura e l'applicazione di una pellicola lubrificante.
Vantaggi dell'anodizzazione dura dell'alluminio
L'anodizzazione dura dell'alluminio offre diversi vantaggi, alcuni dei quali sono i seguenti:
- L'anodizzazione dura crea una superficie dura sul componente in alluminio, che lo rende resistente a graffi e usura.
- La resistenza alla corrosione migliora poiché l'alluminio presenta uno strato di ossido. Il componente in alluminio dispone di uno strato protettivo che lo protegge da sostanze chimiche, ossidazione, umidità, ecc.
- La durabilità e la durata del componente in alluminio aumentano quando viene applicata l'anodizzazione dura. Lo strato di spessore può rendere il componente in grado di resistere a condizioni difficili.
- Lo strato di anodizzazione rende i componenti resistenti all'usura poiché aumenta la durezza superficiale dei metalli. Questi rivestimenti rendono il componente resistente a usura e abrasione.
- L'alluminio anodizzato presenta un isolamento elettrico impeccabile, che lo rende elettricamente conduttivo.
Anodizzazione dura vs. anodizzazione normale dell'alluminio
L'anodizzazione dura e l'anodizzazione standard differiscono sotto diversi aspetti, e alcune di queste differenze sono le seguenti:
Spessore
L'anodizzazione dura forma uno strato più spesso rispetto all'anodizzazione standard. Lo spessore della superficie rende quindi l'alluminio resistente.
Sigillatura
L'alluminio anodizzato duro non viene sigillato perché presenta una superficie più spessa. Questo rende il componente in alluminio resistente.
Nell'anodizzazione standard, invece, l'alluminio deve essere sottoposto al processo di sigillatura, che protegge il componente dalla corrosione. È meno resistente e quindi può usurarsi più rapidamente rispetto all'alluminio anodizzato duro.
Resistenza alla corrosione
Nell'anodizzazione dura lo strato di ossido è duro e spesso; offre un'eccellente resistenza alla corrosione, creando una barriera protettiva. Il componente può resistere all'esposizione chimica e ambientale. Anche l'anodizzazione standard offre resistenza alla corrosione, ma non è efficace quanto l'anodizzazione dura,
Durezza e resistenza all'usura
L'anodizzazione dura, come suggerisce il nome, crea uno strato di rivestimento duro, rendendolo più resistente all'usura. Nell' anodizzazione standard, invece, il rivestimento non è molto duro e quindi il componente manca di resistenza all'usura rispetto all'anodizzazione dura.
Aspetto
L'aspetto dell'anodizzazione dura varia in base alla natura dell'alluminio. Alcuni producono un colore nero e grigio scuro, mentre altri tendono a una miscela di bronzo e grigio.
Considerazioni sui costi
L'anodizzazione dura è più costosa di quella standard perché il processo richiede più tempo e consuma più elettricità per creare uno strato spesso.
Specifiche standard dell'anodizzazione dura
Gli standard applicabili all'anodizzazione dura sono i seguenti:
- AMS 2482 (PTFE Sealed)
- AMS 2469
- MIL-A-8625 Type III
- ASTM B580 Type A
- ISO 10074
- MIL-A-63576 (PTFE Sealed)
Applicazioni dell'anodizzazione dura
L'anodizzazione dura è utilizzata in varie applicazioni e in diversi settori, e alcune di queste sono le seguenti:
Settore automobilistico
Nel settore automobilistico, l'anodizzazione dura migliora le prestazioni dei componenti. È utilizzata per blocchi motore, parti delle sospensioni e pistoni. I componenti dispongono di uno strato di protezione contro agenti chimici, usura e calore, che ne migliora la durata.
Settore aerospaziale
Il settore aerospaziale utilizza l'anodizzazione dura per migliorare la resistenza all'usura e la durezza delle parti in alluminio. Componenti come parti del motore e carrelli di atterraggio degli aeromobili richiedono l'anodizzazione dura.
Settore della difesa
L'anodizzazione dura è utilizzata nel settore della difesa per migliorare la resistenza alla corrosione e la durata in diverse parti delle applicazioni. Componenti come telai di pistole, ricevitori di fucili e altre parti delle armi da fuoco sono realizzati con rivestimento anodizzato duro.
Settore elettronico
I dispositivi elettronici richiedono protezione contro gli impatti ambientali. Il rivestimento contribuisce a mantenere il componente funzionante più a lungo. Crea una superficie dura su connettori, dissipatori di calore e involucri elettrici.
Fattori che influenzano la qualità dell'anodizzazione dura
La qualità dell'anodizzazione dura può essere influenzata da vari fattori, che sono i seguenti:
- La composizione della lega tende a influenzare la qualità dell'anodizzazione dura, poiché ogni lega reagisce in modo diverso.
- Anche la preparazione della superficie prima dell'anodizzazione dura è cruciale. Se il processo di pre-pulizia non viene eseguito correttamente, vi è la possibilità che la qualità dell'anodizzazione dura ne risenta.
- Nella maggior parte dei casi, i componenti anodizzati vengono sigillati dopo il processo di anodizzazione. Se i componenti non vengono sigillati correttamente, ciò può influire sulla qualità dell'anodizzazione.
- Le competenze degli operatori svolgono un ruolo fondamentale nella qualità dell'anodizzazione: un operatore altamente qualificato eseguirà sempre il processo in modo adeguato.
Conclusione
Comprendere il processo di anodizzazione dura è molto importante per poter ottenere sempre risultati ottimali. Per componenti pratici dotati di anodizzazione dura, può contattarci presso DEK. Offriamo componenti in alluminio di alta qualità realizzati con anodizzazione dura come finitura superficiale.
Domande frequenti
Quali sigillature possono essere utilizzate per i rivestimenti duri in alluminio?
Per la durezza superficiale dell'alluminio si utilizzano sigillanti come PTFE, fluoruro di nichel e dicromato di sodio.
Quanto dura l'alluminio anodizzato duro?
L'alluminio anodizzato duro è estremamente resistente e può durare per decenni.
Come ottenere la massima adesione sull'alluminio anodizzato duro?
Per ottenere la massima adesione si scelgono rivestimenti duri al dicromato e non sigillati.
Qual è lo spessore del rivestimento per l'alluminio anodizzato duro?
Lo spessore del rivestimento dell'alluminio anodizzato duro può arrivare fino a 120 micrometri.

SCRITTO DA
Ethan si occupa dei processi di finitura superficiale, tra cui anodizzazione, anodizzazione dura, galvanica, passivazione, lucidatura, spazzolatura, sabbiatura a perline, verniciatura a polvere e texture personalizzate. Conosce bene come le diverse finiture influenzano l'aspetto, la durabilità e la stabilità dimensionale.
Articoli correlati
-
 Che cos'è il rivestimento PVD?
-
 Rettifica interna (rettifica di fori): tutto quello che c'è da sapere
-
 Guida alle tolleranze generali – Norma ISO 2768 1&2
-
 Che cos'è lo stampaggio a inserti: applicazioni e considerazioni
-
 Cos'è un tornio: definizione, parti, tipi e utilizzi
-
 Il piombo arrugginisce? Tutto quello che c'è da sapere
-
 Proprietà dei metalloidi: guida informativa
-
 Che cos'è una rettificatrice: componenti, tipi e utilizzi
-
 21 tipi di punte da trapano utilizzate nella produzione di componenti

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








