









Lavorazione CNC per l'industria mineraria: parti soggette a usura e componenti di trasmissione
Lavorazione CNC per l'industria mineraria di alberi, pignoni, boccole e parti soggette a usura in 4140, 4340, 17-4 PH e carburo di tungsteno a ±0.005 mm. Senza quantità minima e un ingegnere esamina ogni disegno prima di preventivare.
-
ISO 9001

Produzione di componenti per attrezzature minerarie presso DEK
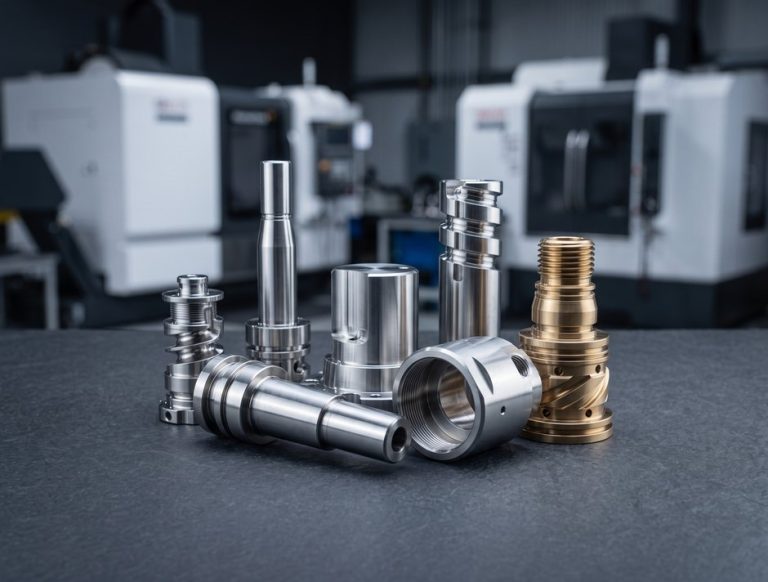
I componenti minerari devono resistere a roccia, fanghi e carichi d'urto, e un ricambio deve raggiungere un sito remoto prima che un frantoio o un nastro trasportatore fermo costi un turno. DEK lavora parti di produzione per costruttori di attrezzature e ricambi per i team di manutenzione delle miniere, da alberi di trasmissione a collettori idraulici.
Un singolo ricambio ricostruito o un lotto di 500 pignoni ricevono la stessa revisione ingegneristica, e le parti semplici vengono spedite in 3–5 giorni. Forniamo anche acquirenti nei settori oil and gas e costruzioni che affrontano la stessa abrasione e gli stessi urti; consulti la nostra panoramica dei settori.
Requisiti a cui lavoriamo
- Superfici indurite dove le parti incontrano roccia, minerale, graniglia o fanghi
- Cuori tenaci per alberi, perni e ingranaggi che sopportano carichi d'urto
- Accoppiamenti h6/h7 dove le parti si accoppiano con cuscinetti, guarnizioni e ingranaggi
- Ricambi da campioni usurati quando i disegni OEM non sono più disponibili
-
0.005mm
Tolleranza sulle parti metalliche
-
6h
Preventivo esaminato da un ingegnere
-
2.300+
Clienti dal 2002
-
1000mm
Capacità per parti di grandi dimensioni
Ricambi per macchinari minerari che lavoriamo
Parti di produzione per nuove macchine e ricambi per flotte in esercizio, lavorati con la durezza, la tenacità e gli accoppiamenti richiesti da ciascun impiego.
-
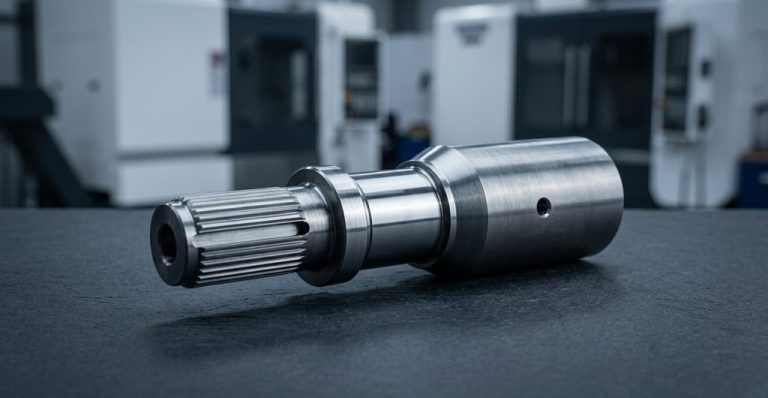 Alberi di trasmissione e assaliAlberi di trasmissione per frantoi, mulini, alimentatori e nastri trasportatori torniti e rettificati con cave per chiavetta, scanalature e perni per cuscinetti con accoppiamenti h6/h7.
-
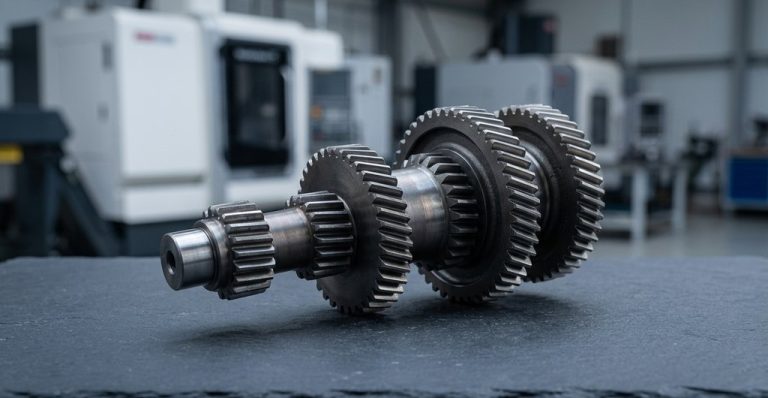 Pignoni, ingranaggi e rocchettiIngranaggi e pignoni per trasmissioni a catena, alimentatori a grembiule e riduttori, dentati per fresatura o stozzatura, poi induriti per ottenere fianchi duri.
-
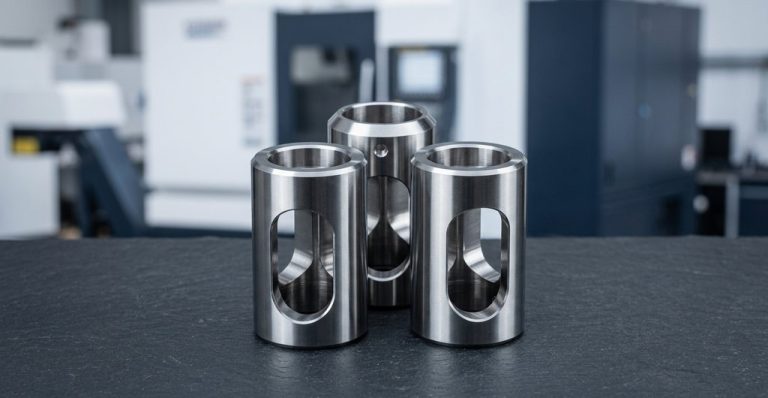 Boccole e manicottiBoccole per perni di articolazione, leveraggi di benne e cuscinetti di pompe in bronzo, acciaio indurito o UHMW, funzionanti su acciaio indurito.
-
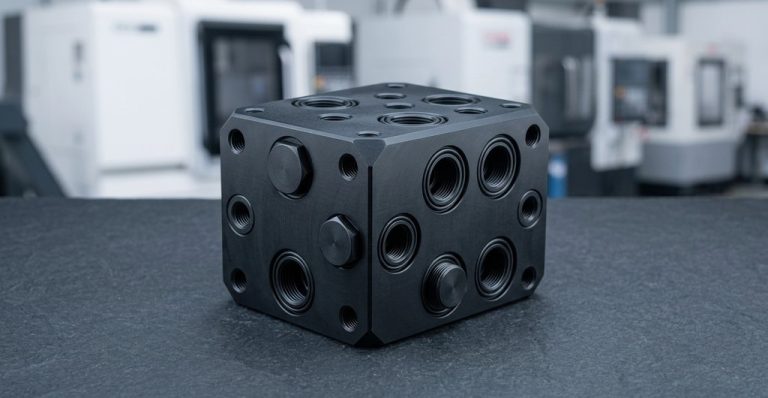 Collettori idrauliciCollettori e blocchi valvola per idraulica di escavatori, impianti di perforazione e longwall, con gallerie forate in profondità e porte SAE o BSPP.
-
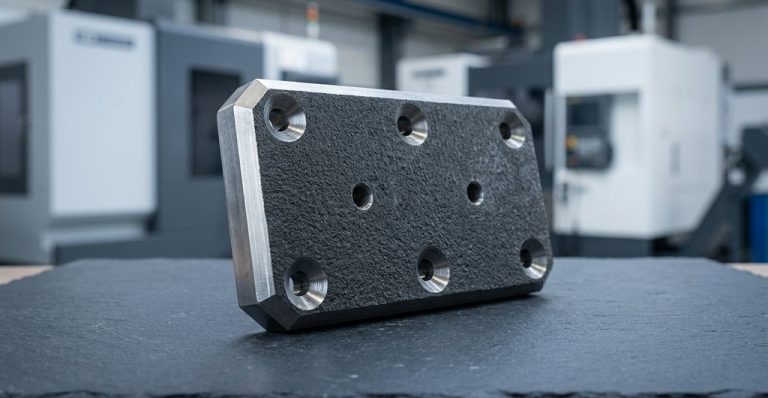 Piastre antiusura e rivestimentiPiastre antiusura, rivestimenti e componenti per scivoli in acciaio indurito, acciaio per utensili, acciaio con inserti in carburo o UHMW per impieghi abrasivi.
-
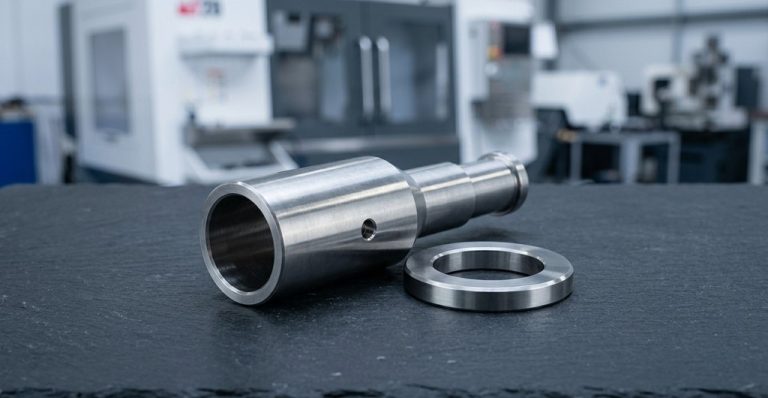 Parti per pompe e valvoleGiranti, anelli di usura, manicotti per alberi, sedi e steli di valvole per pompe per fanghi e sistemi di disidratazione in aree umide.
-
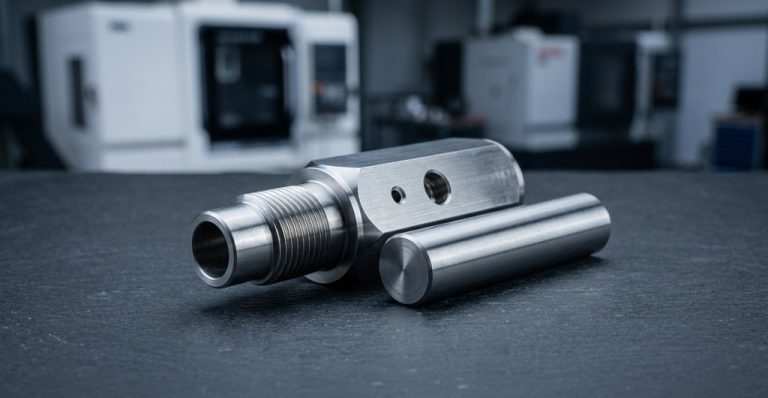 Componenti per frantoiBoccole eccentriche, sedi di articolazione, dadi del mantello, perni dei martelli, steli di cilindri idraulici e anelli di regolazione per frantoi.
-
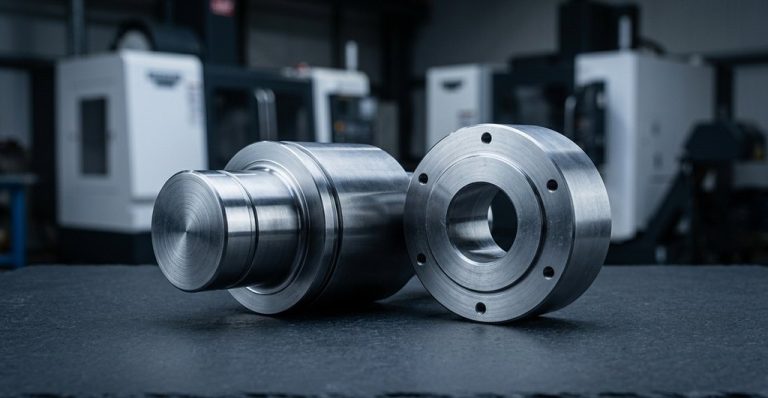 Rulli e rulli folli per trasportatoriRulli per trasportatori, alberi per rulli folli e coperchi terminali di pulegge con sedi per cuscinetti e scanalature per guarnizioni lavorate per linee di trasporto.


Lavorazione CNC per componenti dell'industria mineraria
Parti grandi, pesanti e dure richiedono cicli di lavorazione pianificati, durezza specificata, tempi di consegna realistici e qualità documentata.
Materiali per abrasione, impatto e corrosione
Le parti per il settore minerario si guastano per abrasione dovuta al minerale e alla graniglia, per impatto delle rocce o per corrosione dall'acqua acida di miniera; scelga materiale e trattamento termico in base al modo di guasto dominante.
| Materiale | Condizione tipica | Utilizzo |
|---|---|---|
| Acciaio legato 4140 | Bonificato 28–32 HRC, oppure fusi temprati a induzione 55+ HRC | Alberi, perni, assali, steli idraulici |
| Acciaio legato 4340 | Bonificato 30–38 HRC; temprabilità superiore al 4140 | Alberi a sezione pesante, eccentrici di frantumazione, ingranaggi |
| Acciaio inossidabile 17-4 PH | H900 a H1150, 35–44 HRC | Alberi di pompe, steli di valvole, elementi di fissaggio per zone umide |
| Ghisa | Grigia o sferoidale, lavorata da fusione | Carter, corpi pompa, basamenti di macchine |
| Bronzo | Bronzo per cuscinetti C932, bronzo all'alluminio C954 | Boccole, anelli di usura, rondelle reggispinta |
| Carburo di tungsteno | Sinterizzato, rettificato, 88–92 HRA | Inserti per punte, ugelli, punte antiusura, facce di tenuta |
| Acciaio per utensili temprato | D2 a 58–62 HRC per l'abrasione, S7 per gli urti | Piastre antiusura, taglienti, punte per martelli |
| UHMW-PE | Lamiera vergine o caricata | Rivestimenti di scivoli, guide di scorrimento, boccole non metalliche |
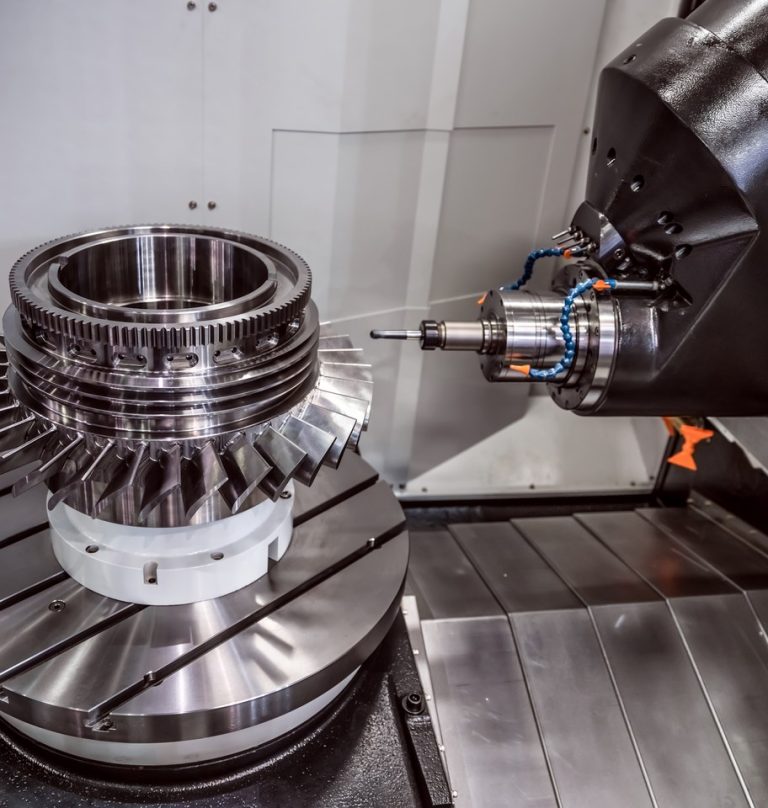
Perché scegliere DEK per la lavorazione CNC per il settore minerario
Dal 2002 DEK produce parti di precisione per oltre 2.300 clienti in settori che presentano le stesse esigenze di resistenza all'abrasione, agli urti e alla logistica verso siti remoti.
-

Preventivi verificati da un ingegnere
Ogni disegno viene esaminato da un ingegnere, non da un algoritmo, così le distorsioni da trattamento termico, il sovrametallo per rettifica e le prove di durezza sono inclusi nel prezzo fin dall'inizio.
-

±0.005 mm sulle parti metalliche
Garantiamo ±0.005 mm sulle parti metalliche e richiediamo la durezza o lo stato del materiale quando il disegno non lo specifica: il 4140 ricotto e il 4140 a 50 HRC richiedono cicli di lavorazione diversi.
-

Senza quantità minima
Da 1 pezzo a 10.000+: una singola boccola eccentrica di ricambio o un ordine a magazzino di alberi per rulli di trasporto ricevono le stesse fasi di verifica e collaudo.
-

Team di controllo qualità esperto
Otto ispettori, ciascuno con oltre 5 anni di esperienza negli standard di esportazione europei e americani, controllano le parti per il settore minerario prima della spedizione in cantiere.
Il nostro processo di ordinazione
Materiali, finiture e servizi per il settore minerario
Acciai, finiture e servizi di lavorazione scelti per resistere ad abrasione, urti e corrosione nelle attrezzature minerarie, combinati in un unico ordine.
Finiture superficiali
Sta progettando un nuovo componente? Legga come migliorare la lavorazione CNC per le parti del settore minerario.
Tutti i materialiDomande frequenti
Domande comuni dei produttori OEM del settore minerario e dei team di manutenzione delle miniere.
Richiedi un preventivo per parti per attrezzature minerarie
Invii disegni oppure un campione o una foto del componente usurato, indicando materiale, durezza e quantità. Un ingegnere risponde entro 6 ore.
- Disegni in PDF, STEP, IGES o SLDPRT
- Campione usurato o foto accettati
- Risposta dell'ingegnere entro 6 ore
- Prezzo, tempi di consegna e domande su trattamenti termici o accoppiamenti
- Trasporto in cantiere quotato insieme ai componenti

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








