









Servizi di foratura profonda
I nostri servizi di foratura profonda mantengono le alesature critiche per l'accoppiamento entro ±0.005 mm oltre un rapporto L/D di 10:1. L'attrezzatura per gundrilling o BTA viene abbinata a ciascuna alesatura, dal singolo prototipo alla produzione.
-
±0.005 mm
Alesature critiche per l'accoppiamento
-
~1000 mm
Lunghezza del pezzo
-
3 giorni
Primi articoli
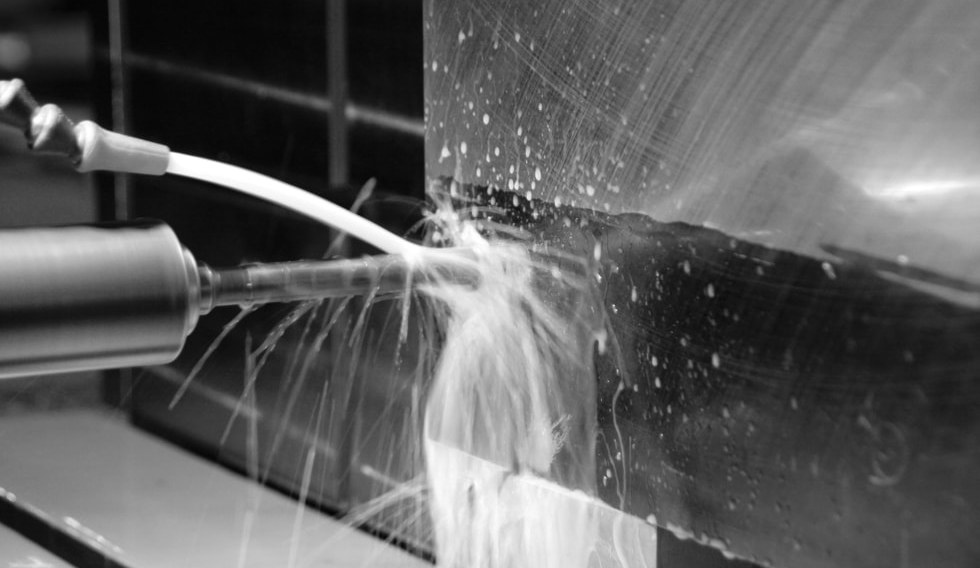

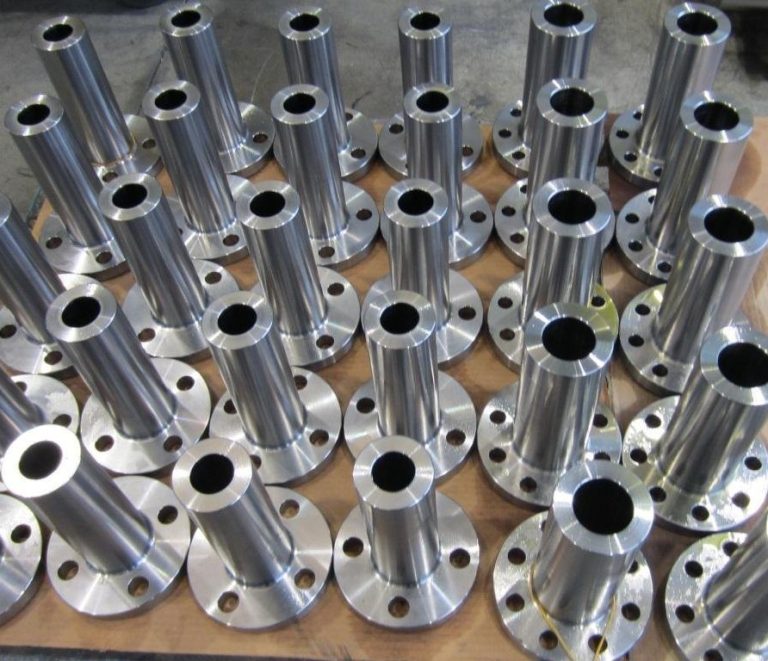
Lavorazione di alesature lunghe per parti CNC personalizzate
Quando la profondità di un foro supera circa 10 volte il suo diametro (L/D >10:1), la foratura standard perde rettilineità, genera calore e devia dal centro. DEK abbina l'attrezzatura a punta singola per gundrilling o le barre di alesatura BTA a refrigerante esterno al rapporto e al materiale dell'alesatura.
Le alesature profonde vengono eseguite all'interno di programmi completi di lavorazione CNC , dal singolo foro prototipale alla produzione in serie. Poiché il gundrilling e il BTA differiscono nel percorso del refrigerante, la scelta corretta dipende dal diametro e dalla lunghezza dell'alesatura; si confronti con i nostri ingegneri per far esaminare la Sua alesatura.
Perché affidare i fori profondi a DEK
La foratura profonda raramente è un'operazione isolata. Ecco perché gli ingegneri mantengono l'alesatura e il resto del pezzo sotto lo stesso tetto.
-

Un unico sistema qualità
Fresatura, tornitura, EDM e rettifica attorno all'alesatura operano sotto lo stesso QMS documentato, certificato secondo ISO 9001, ISO 13485 e AS9100D.
-

Senza quantità minima
Non esiste un MOQ: una singola alesatura prototipale riceve la stessa disciplina di processo e ispezione di un lotto di produzione.
-

Revisione guidata da ingegneri
Il nostro team di ingegneria, guidato da oltre 14 anni di esperienza pratica in produzione, esamina la geometria dell'alesatura prima dell'inizio della lavorazione.
-

Primi articoli in 3 giorni
I campioni di primo articolo sono solitamente pronti in 3 giorni una volta confermati geometria dell'alesatura, materiale e tolleranza.

Alesature verificate sui pezzi reali
Ogni alesatura viene misurata con apparecchiature CMM interne con risultati tracciabili e documentati, così rettilineità e concentricità sono confermate sul pezzo effettivo. Spediamo a clienti in tutta Europa e Nord America.


Capacità di foratura profonda
Dimensioniamo il metodo di foratura in base alla Sua geometria anziché preventivare un'unica profondità massima generica; i valori esatti vengono confermati in fase di revisione del preventivo.
Foratura profonda rispetto ad altri processi di foratura
Scegliere la foratura profonda quando la profondità supera circa 10 volte il diametro; al di sotto, foratura CNC standard è sufficiente.
| Criteri | Questo processoForatura profonda | Foratura CNC | Tornitura CNC |
|---|---|---|---|
| Ideale per | Fori lunghi e diritti | Fori poco profondi | Lavorazioni attorno al foro |
| Rapporto di profondità | L/D superiore a 10:1 | Fino a circa 10:1 | Non è un metodo di foratura |
| Rettilineità in profondità | Garantita, verificata con CMM | Devia dal centro | Supporta la coassialità del foro |
| Calore e trucioli | Refrigerante attraverso l'utensile | Il calore si accumula in profondità | Non applicabile |
| Utensileria | Punta a cannone o barra BTA | Punte standard | Centri di tornitura |
Fori profondi in diversi settori
I programmi medicale, energia, attrezzature industriali e stampi si affidano a fori profondi e diritti lavorati e ispezionati nell'ambito di un unico sistema qualità.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Attrezzature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe, componenti per cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzione da piccola a media serie, in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita per pinze in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per utensili di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi per eliche, parti per pompe e ferramenta da coperta in inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Attrezzature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate per le ripetizioni.Scopri di più
-
 EdiliziaStaffe strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi per ugelli irroratori e supporti per sensori in ghisa, acciaio e inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata è visibile, anodizzate, sabbiatura o lucidate a campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e inossidabile per resistere a polvere e vibrazioni.Scopri di più
Parti tipiche con fori profondi e relative sfide
I fori profondi e diritti compaiono ovunque un fluido, un albero o un utensile debba passare in modo pulito attraverso una lunga sezione di metallo.
-

Cilindri e steli idraulici
I corpi fino a 1000 mm di lunghezza mantengono il foro passante a una coassialità di ±0.005 mm su tutta la lunghezza, così il pistone non si blocca mai.
-

Alberi e mandrini
Fori interni lunghi in alberi personalizzati e mandrini, con coassialità albero-foro mantenuta a ±0.005 mm.
-

Collettori e corpi valvola
Passaggi fluidi lunghi forati in collettori personalizzati e corpi valvola, poi fresati attorno ai fori.
-

Canali di raffreddamento degli stampi
Canali di raffreddamento profondi in attrezzature e componenti per stampi, forati diritti su tutta la lunghezza.
-

Fori per strumenti medicali
Fori piccoli e profondi per lavorazione CNC medicale, secondo ISO 13485 e con dettagli inferiori a 10 mm a ±0.003 mm.
-
Carter per apparecchiature energetiche
Fori lunghi in carter per apparecchiature energetiche e industriali, spesso abbinati alla lavorazione CNC di grandi parti.
Sfide comuni che affrontiamo
-
Deriva del foro
Oltre 10:1, le punte standard derivano fuori asse; l'attrezzatura per alesatura profonda o BTA con precisione della boccola di guida mantiene il foro dritto.
-
Calore ed evacuazione dei trucioli
Il refrigerante attraverso l'utensile elimina i trucioli e controlla il calore lungo tutto il foro, con portata e pressione impostate per materiale e diametro.
-
Coassialità su tutta la lunghezza
Fori critici per l'accoppiamento mantenuti a ±0.005 mm di coassialità e concentricità, verificati su CMM anziché presunti da una specifica di catalogo.
-
Leghe difficili
Titanio, acciaio inossidabile e Inconel resistono alla pressione di taglio prolungata; il rapporto L/D massimo viene confermato per materiale in fase di revisione del preventivo.
Qualità certificata per ogni foro
I particolari con fori profondi passano attraverso IQC, IPQC, FAI, OQC, SPC e CAPA, certificati tramite TÜV.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità dei dispositivi medici
Metalli che foriamo in profondità
Fori lunghi e precisi dipendono da come il materiale si comporta sotto pressione di taglio e calore prolungati. Queste sono le leghe che foriamo.
Forate un'altra lega? Chieda ai nostri ingegneri informazioni sul Suo materiale.
Tutti i metalliCome ordinare particolari con fori profondi
FAQ sulla foratura profonda
Risposte brevi su limiti di profondità, tolleranze e metodi di foratura per fori lunghi.
Richiedi un preventivo per servizi di foratura profonda
Invii la geometria del foro, il materiale e la tolleranza; i nostri ingegneri la esaminano e Le inviano un riscontro prima che si impegni con un fornitore.
- Preventivo revisionato da ingegneri entro 6 ore
- Senza quantità minima, a partire da un singolo foro prototipo
- Primi articoli tipicamente in 3 giorni
- Fori con accoppiamento critico mantenuti entro ±0.005 mm
- Ogni foro verificato su CMM interno
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con macchina a forareScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








