









Servizi di lavorazione dell'ottone
I servizi di lavorazione del rame di DEK comprendono fresatura CNC, tornitura ed elettroerosione per componenti elettrici e termici, con tolleranze fino a ±0.005 mm. Utensili affilati e parametri di taglio ottimizzati evitano sbavature e trascinamento del materiale.
-
±0.005mm
Tolleranza nel caso migliore
-
3 giorni
Tempi di consegna del prototipo
-
98,6%+
Consegne puntuali
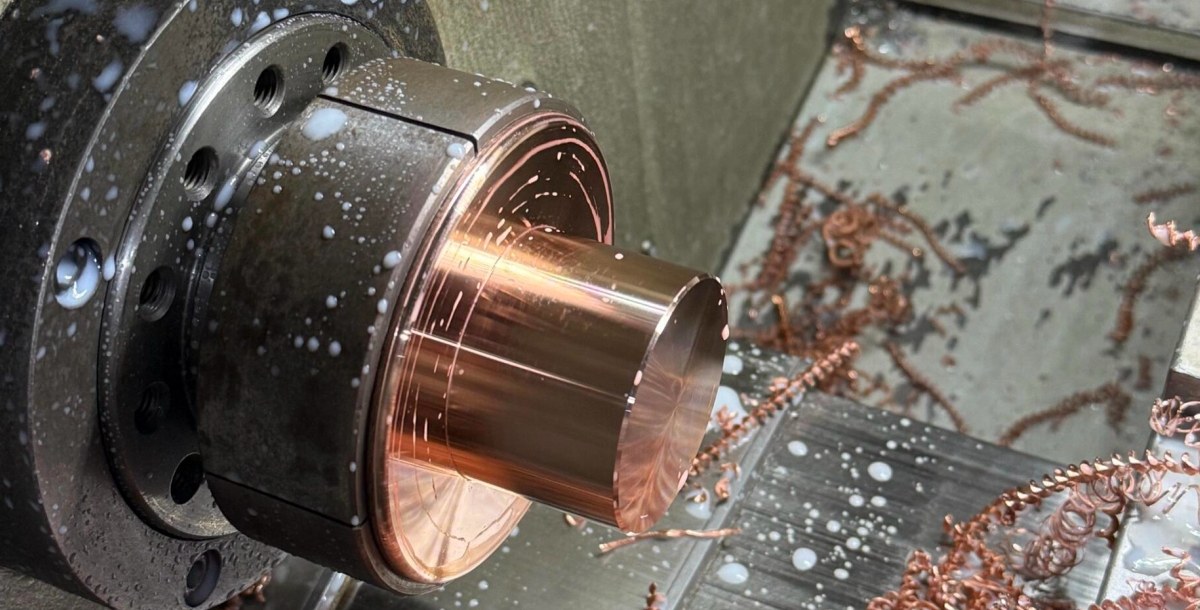

Cosa controllano i nostri servizi di lavorazione del rame
La morbidezza del rame lo rende facile da modellare ma difficile da lavorare bene: senza utensili affilati, parametri di taglio ottimizzati e un controllo rigoroso del truciolo, il materiale si trascina, intasa le frese e genera sbavature nelle zone che devono restare pulite.
DEK integra questo controllo in ogni lavorazione, dal prototipo alla produzione, senza quantità minima. Lavoriamo il rame con fresatura CNC, tornitura CNC e elettroerosione per componenti elettrici e termici.
-

Certificato ISO 9001, AS9100D e ISO 13485
-

Oltre 20 anni di esperienza nella lavorazione di precisione
-

Oltre 2.300 clienti OEM nel mondo
-

Prototipi in appena 3 giorni, senza quantità minima
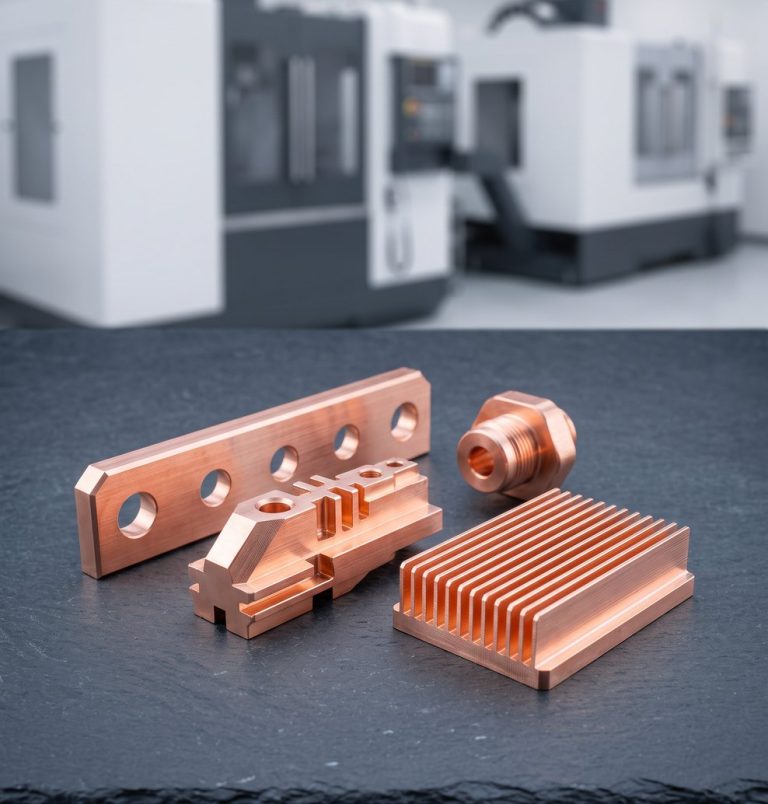
Leghe di rame che lavoriamo
Il rame 101 e il rame 110 sono disponibili a magazzino; il rame berillio e il rame tellurato (C145) vengono quotati su ordinazione, poiché l'approvvigionamento del materiale allunga i tempi di consegna.
-

Rame 101
Purezza 99,99%Massima conduttività elettrica e termica per guide d'onda, barre collettrici e componenti RF. Barre, lastre, lamiere. Consulti la scheda tecnica C101.
-

Rame 110
Purezza 99,90%Elevata conduttività a un costo inferiore per connettori, terminali e componentistica elettrica. Barre, profilati, lamiere. Consulti Rame C110.
-

Rame berillio
Legato per aumentare la durezzaLavorazione del rame berillio per molle, contatti e componenti elettrici resistenti all'usura; conduttività moderata a favore della resistenza. Solo su richiesta.
-
±0.05 mm
Tolleranza tipica
-
±0.01 mm
Tolleranza di precisione
-
~1000 mm
Dimensione massima del pezzo
Capacità di lavorazione CNC del rame
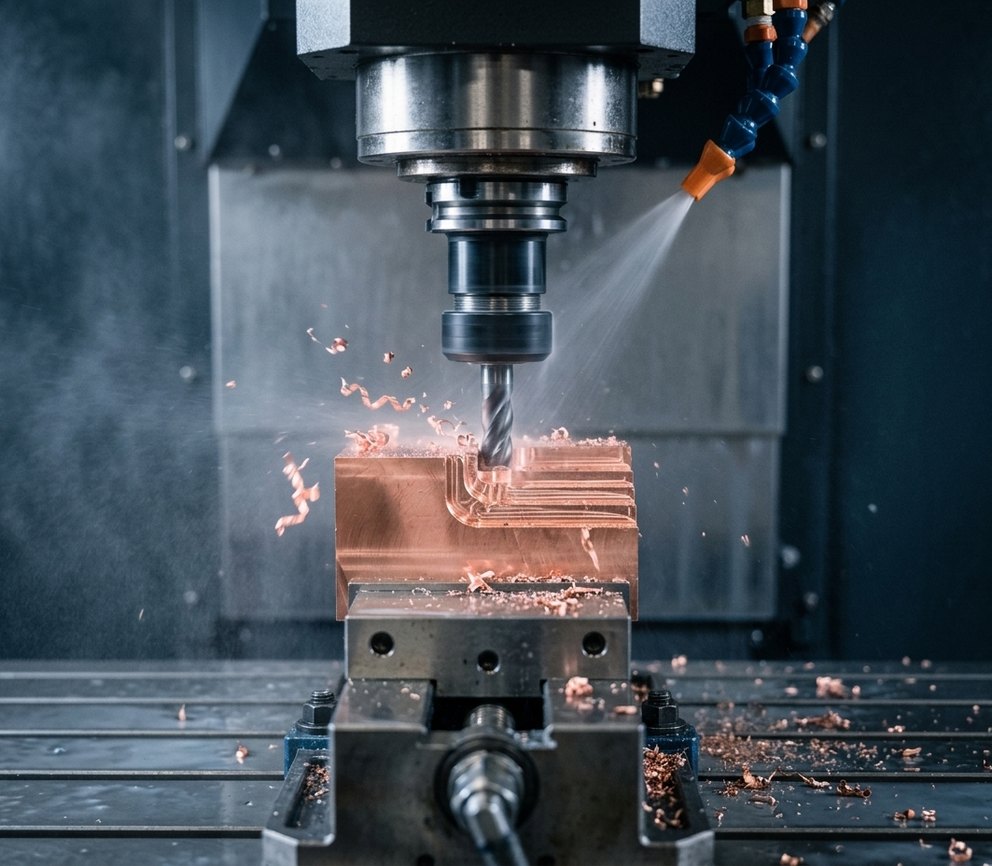
La lavorazione CNC del rame dipende più dalla disciplina di processo che dalla potenza della macchina: utensili dedicati, parametri di taglio ottimizzati ed evacuazione costante del truciolo.
-
1
Fresatura multiasse
Centri di fresatura a 3, 4 e 5 assi con lavorazione multiasse per geometrie complesse in rame, mantenendo ±0.01 mm sulle quote controllate.
-
2
Tornitura CNC e a fantina mobile
Tornitura CNC e tornitura a fantina mobile per connettori, terminali e raccordi, con un controllo del truciolo che impedisce al rame di risaldarsi sul bordo.
-
3
Lavorazione per elettroerosione
elettroerosione per dettagli fini in rame, raggiungendo ±0.005 mm su alcune micro-feature senza trascinare sbavature sulle superfici finite.
-
4
Ispezione CMM
Ispezione CMM interna con piena tracciabilità tramite IQC, IPQC, FAI, OQC, SPC e CAPA nell'ambito del nostro sistema qualità.
Cosa rende diversa la lavorazione del rame
I fattori chiave che i nostri ingegneri controllano affinché il rame, morbido e appiccicoso, mantenga tolleranze e finitura dal prototipo alla produzione.
-
1
Utensili affilati e dedicati
Il rame si trascina e intasa le frese poco affilate. Utensili affilati riservati al rame mantengono i bordi puliti e impediscono al materiale di risaldarsi sull'utensile.
-
2
Velocità e avanzamenti per il rame
Velocità di taglio più basse con avanzamenti più elevati impediscono al rame di trascinarsi, lo stesso controllo che mantiene tolleranze strette su pareti sottili e dettagli piccoli.
-
3
Evacuazione del truciolo
Un'evacuazione costante del truciolo impedisce ai trucioli di trascinare sbavature sulle superfici finite, aspetto critico sulle zone che devono restare pulite.
-
4
Lotti minimi per la placcatura
La placcatura prevede un lotto minimo di officina, quindi un singolo prototipo costa di più per unità da placcare rispetto a un lotto di produzione. Ne tenga conto in fase di scalatura.
Leghe di rame lavorate presso DEK
Schede tecniche delle nostre leghe di rame a magazzino: Rame C101 (OFE, 99,99%) e Rame C110 (ETP, 99,90%), con dati su composizione e proprietà.
-
Il rame C110, noto anche come rame elettrolitico tenace (ETP), è una lega di rame commercialmente puro con elevata conduttività termica ed elettrica.Richiedi il prezzo
-
Il rame C101, noto anche come rame OFE (oxygen-free electronic), è una lega di rame ad alta purezza con eccellente conduttività elettrica e termica.Richiedi il prezzo
Applicazioni dei componenti in rame lavorati
Connettori, barre collettrici, dissipatori di calore e componenti RF lavorati in rame per elettronica, semiconduttori, automazione, energia e altro ancora.
-
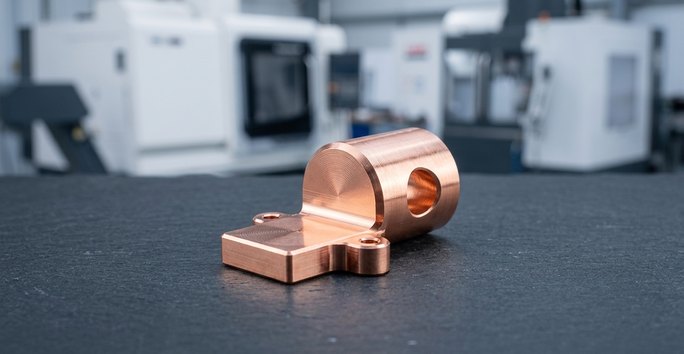 ElettronicaConnettori elettrici, terminali e custodie per elettronica che sfruttano la conduttività elettrica del rame.
-
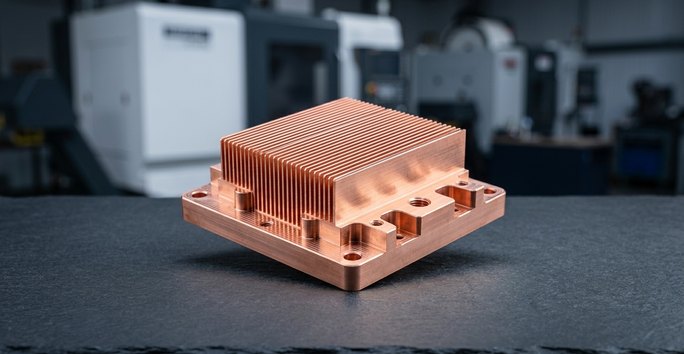 Apparecchiature per semiconduttoriComponenti in rame ad alta conduttività e parti per la gestione termica destinate ad apparecchiature per semiconduttori.
-
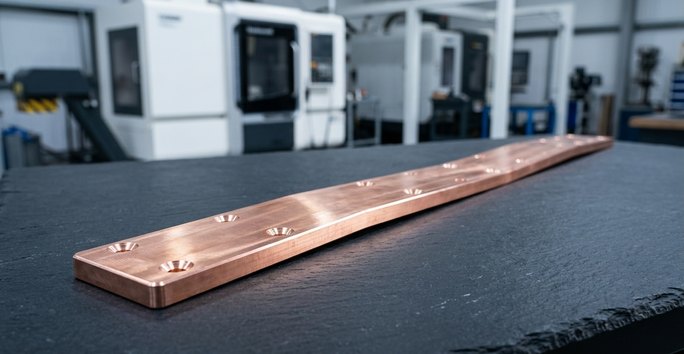 EnergiaBarre collettrici e componenti strutturali in rame di dimensioni maggiori fino a ~1000 mm per energia e distribuzione elettrica.
-
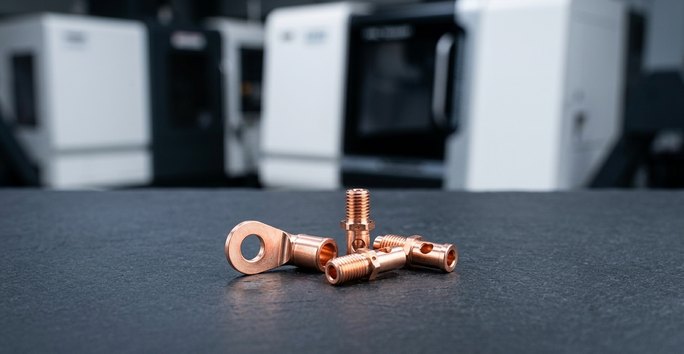 Automazione industrialeTerminali, connettori e componenti elettrici in rame per apparecchiature di automazione industriale.
-
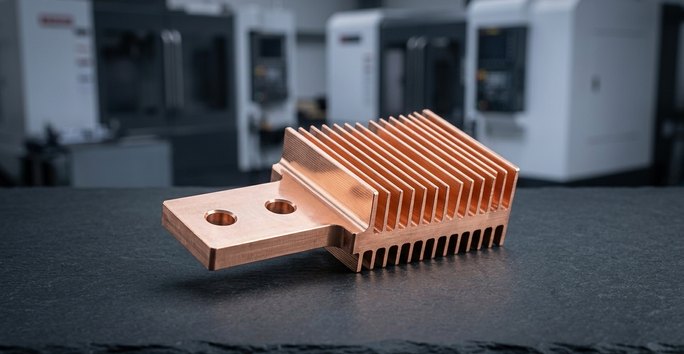 AutomotiveBarre collettrici, connettori e dissipatori di calore in rame lavorati per sistemi elettrici e termici automotive.
-
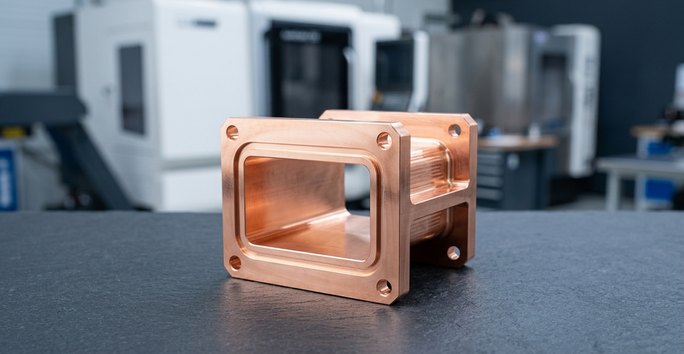 Aerospaziale (non critico per il volo)Componenti RF e guide d'onda per programmi aerospaziali non critici per il volo, lavorati secondo AS9100D.
Lavorazione CNC e finitura per componenti in rame
Abbini la lavorazione CNC del rame a una finitura per saldabilità, resistenza alla corrosione o una superficie pulita prima dell'assemblaggio.
Ha bisogno di una finitura diversa? Veda tutte le opzioni di finitura superficiale
-
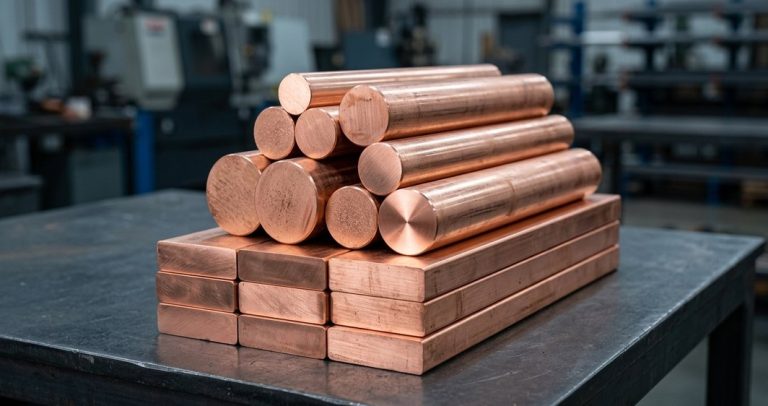 Stagnatura o nichelaturaLa più richiestaLa scelta standard per i componenti in rame saldabili: protegge dall'ossidazione e dalla corrosione mantenendo la bagnabilità per i giunti saldati.Richiedi un preventivo
-
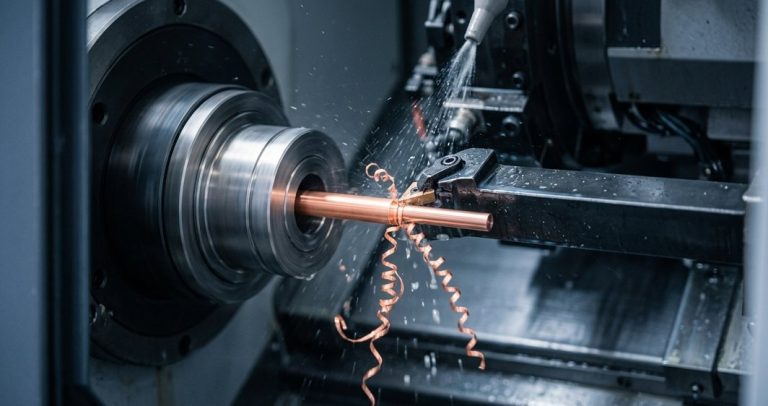 ElettrolucidaturaLa più richiestaCrea una superficie liscia e resistente alla contaminazione sui componenti in rame lavorati per applicazioni pulite.Richiedi un preventivo
-
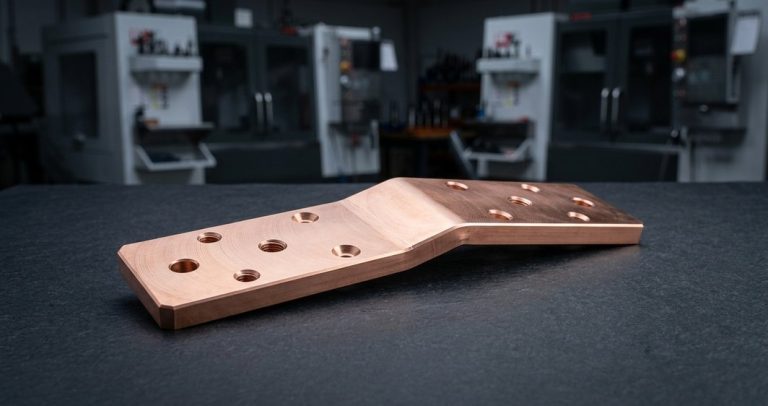 PassivazioneLa più richiestaStabilizza le superfici in rame lavorate prima dell'assemblaggio; preveda minimi di lotto per placcatura e finitura.Richiedi un preventivo
Domande frequenti sul rame
Domande comuni sulla lavorazione dei componenti in rame, sulle finiture e sulla scelta della lega.
Altri materiali
-
 Acciaio legatoAcciai legati 4140, 4340, 8620, 4130 e A514 per alberi, ingranaggi e componenti strutturali che richiedono maggiore resistenza a fatica rispetto all'acciaio al carbonio semplice.Scopri di più
-
 OttoneOttone a truciolo facile C260, C360 e Cz121 lavorati per raccordi, componenti di valvole, ingranaggi e connettori, da un prototipo a volumi di produzione.Scopri di più
-
 BronzoBronzo fosforoso C544, C841 sinterizzato, bronzo per cuscinetti 932 e bronzo all'alluminio 954 per boccole, cuscinetti a manicotto, ingranaggi, connettori e raccordi marini.Scopri di più
-
 InconelSuperleghe di nichel Inconel 600, 625 e 718, lavorate per componenti aerospaziali, energetici, medicali e industriali esposti a calore e agenti chimici corrosivi.Scopri di più
-
 InvarInvar 36 e leghe della famiglia Invar a bassa dilatazione, con CTE di circa 1,2 ppm/°C, lavorate per supporti ottici, attrezzature per semiconduttori e strumenti di misura.Scopri di più
-
 MagnesioIl metallo strutturale più leggero in uso produttivo. AZ31B, AZ61B e AZ91D lavorati con controllo antincendio di trucioli e refrigerante per componenti critici per il peso.Scopri di più
-
 Acciaio dolce1018 a basso tenore di carbonio, 1045 a medio tenore di carbonio e 1215 e 12L14 a lavorabilità migliorata: acciaio conveniente per alberi, staffe, perni, boccole e ingranaggi.Scopri di più
-
 TitanioTitanio Grade 1, Grade 2 e Grade 5 (Ti-6Al-4V), fresato, tornito e tagliato a elettroerosione per componenti aerospaziali, medicali, robotici e per semiconduttori. Senza quantità minima.Scopri di più
-
 Acciaio per utensiliA2, D2, H13, O1, S7 e A3 lavorati in punzoni, stampi, inserti per stampi e parti soggette a usura, ricotti o temprati fino a 60+ HRC.Scopri di più
-
 Acciaio al tungstenoGradi di tungsteno e carburo di tungsteno (YG6, YG8, YG10X, YG15, YL10.2) per parti soggette a usura, stampi, punzoni e schermature, fresati, torniti, lavorati a elettroerosione e rettificati.Scopri di più
-
 Alluminio6061, 6063, 5083 e 5052 disponibili a magazzino per staffe, alloggiamenti e parti per applicazioni marine e di movimentazione fluidi, con tolleranza di ±0.005 mm sulle caratteristiche critiche di accoppiamento e senza quantità minima.Scopri di più
-
 Acciaio inossidabile303, 304, 316L, 17-4PH e duplex 2205 lavorati per componenti medicali, robotici, per semiconduttori e aerospaziali, dal singolo prototipo alla produzione, ±0.005 mm.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








