









Servizi di passivazione per parti lavorate CNC
I servizi di passivazione di DEK rimuovono il ferro libero dalle parti in acciaio inossidabile che lavoriamo internamente, nello stesso ordine. Nessuna variazione dimensionale: una parte lavorata a ±0.005 mm viene spedita a ±0.005 mm.
- ±0.005 mm Tolleranza mantenuta
- ASTM A967 Anche AMS 2700
- 1–2 giorni Tempo di consegna aggiuntivo


Come funzionano i nostri servizi di passivazione
La passivazione dissolve il ferro libero e consente la riformazione dell'ossido di cromo. È pianificata insieme alla lavorazione nello stesso ordine DEK; non accettiamo ordini di sola passivazione.
Cosa offre la passivazione e a cosa prestare attenzione
La passivazione ripristina la resistenza alla corrosione dell'acciaio inossidabile dopo la lavorazione, ma è invisibile e non modifica nient'altro sulla parte. Conosca entrambi gli aspetti.
-

Vantaggi principali
- Rimuove il ferro libero: dissolve il ferro trasferito da utensili, attrezzature e trucioli, dove iniziano le macchie di ruggine
- Ripristina l'ossido di cromo: aumenta il rapporto Cr:Fe superficiale affinché si riformi in aria una pellicola passiva uniforme
- Nessuna variazione dimensionale: vengono rimossi solo pochi strati atomici; tolleranze di ±0.005 mm e Ra invariati
- Accoppiamento delle filettature preservato: filettature e accoppiamenti rimangono esattamente come lavorati
- Verificato, non presunto: test ASTM A967 / AMS 2700 riportati con i dati CMM su richiesta
- Veloce e flessibile: aggiunge uno o due giorni a un tipico lavoro in acciaio inossidabile, senza quantità minima
-

Limitazioni e alternative
- Ha bisogno di una superficie più brillante: specifichi l'elettrolucidatura, che rimuove 5–10 µm, sbava e passiva in un'unica fase
- Ha bisogno di un aspetto estetico opaco: specifichi la sabbiatura a sfere poi la passivazione; l'acido rimuove il materiale abrasivo inglobato
- Parti in acciaio al carbonio o legato: la passivazione non funziona sugli acciai non inossidabili; utilizzi l'ossidazione nera o la zincatura
- Nessuna variazione di bava o rugosità: non aggiunge rivestimenti e non sbava; pianifichi la sbavatura durante la lavorazione
- Inserti in metalli dissimili: l'acido attacca gli inserti in ottone o alluminio, quindi passivi prima dell'assemblaggio
Risultati di protezione sulle parti in acciaio inossidabile
La passivazione conferisce all'acciaio inossidabile lavorato una pellicola passiva pulita e uniforme che resiste alle macchie di ruggine lasciando dimensioni e finitura come lavorate.
-

Resistenza alla ruggine
Ferro libero rimosso affinché le parti non formino più macchie di ruggine in pochi giorni in aria umida; verificato con un test di immersione in acqua di 24 ore (Pratica A).
-

Prova in nebbia salina
Nebbia neutra al 5% di NaCl per 2 ore, o più a lungo se specificato sul disegno, per parti marine e aerospaziali (Pratica C).
-

Geometria invariata
Nessun effetto misurabile su dimensioni, rugosità superficiale o accoppiamento delle filettature: tolleranze di ±0.005 mm e valori Ra rimangono come lavorati.
Passivazione con acido nitrico vs. acido citrico
| Criterio | Passivazione con acido nitrico | Passivazione con acido citrico |
|---|---|---|
| Bagno tipico | 20–50% HNO₃, con o senza bicromato di sodio | 4–10% acido citrico, a pH controllato |
| Temperatura e tempo | 20–60 °C, 20–30 min | 50–70 °C, 4–20 min |
| Standard | ASTM A967 Nitrico 1–5, AMS 2700 Metodo 1 | ASTM A967 Citrico 1–5, AMS 2700 Metodo 2 |
| Rischio di attacco sulle qualità a lavorabilità migliorata | Superiore; 303 e 416 possono subire attacco o scurimento senza dicromato | Bassa; sicuro su 303, 416, 420 e 440C |
| Ambiente e manipolazione | Ossidante forte, richiede controllo dei fumi | Biodegradabile, nessun fumo di ossidi di azoto |
| Uso tipico | Aerospaziale e disegni storici che indicano un tipo nitrico | Medicale, alimentare e la maggior parte dei nuovi disegni |
Gradi di acciaio inossidabile per la passivazione
La passivazione funziona solo sull'acciaio inossidabile. La maggior parte della lavorazione dell'acciaio inossidabile di DEK viene spedita passivata, e i nostri servizi di passivazione dell'acciaio inossidabile adattano la chimica a ciascun grado.
I gradi contenenti zolfo e martensitici richiedono cicli citrici o nitrici controllati; consulti la nostra passivazione dell'acciaio inossidabile guida per la chimica.
-
304 / 304LSi passiva senza complicazioni in entrambe le chimiche; la maggior parte dei pezzi 304 di DEK viene spedita passivata.Consigliato
-
316 / 316LSi passiva senza complicazioni in acido citrico o nitrico; standard sulla maggior parte dei pezzi 316L che spediamo.Consigliato
-
Acciaio inossidabile 303Lo zolfo rischia di causare macchie o vaiolature nel nitrico puro; DEK utilizza citrico o nitrico-dicromato dopo un'accurata pre-pulizia.Con riserve
-
Acciaio inossidabile 416Martensitico e contenente zolfo; tende facilmente alla ruggine superficiale, quindi richiede citrico o un ciclo nitrico breve con asciugatura rapida.Con riserve
-
Acciaio inossidabile 440CGrado martensitico passivato dopo tempra e rettifica, con un processo citrico o un ciclo nitrico breve.Con riserve
-
17-4 PHSi passiva bene in entrambe le chimiche dopo invecchiamento; indichi la condizione (H900, H1025, H1150) sul disegno.Buono
Applicazioni tipiche della passivazione
La passivazione è specificata ovunque l'inossidabile lavorato debba resistere a macchie di ruggine: disegni aerospaziali, pezzi medicali e alimentari e componenti marini.
-
 Componenti aerospazialiPezzi su disegni che indicano AMS 2700 o un tipo nitrico, spesso verificati mediante prova in nebbia salina.Richiedi un preventivo
-
 Pezzi per dispositivi mediciPezzi in acciaio inossidabile passivati in acido citrico, con metodo di prova e frequenza di campionamento aggiunti al piano di ispezione.Richiedi un preventivo
-
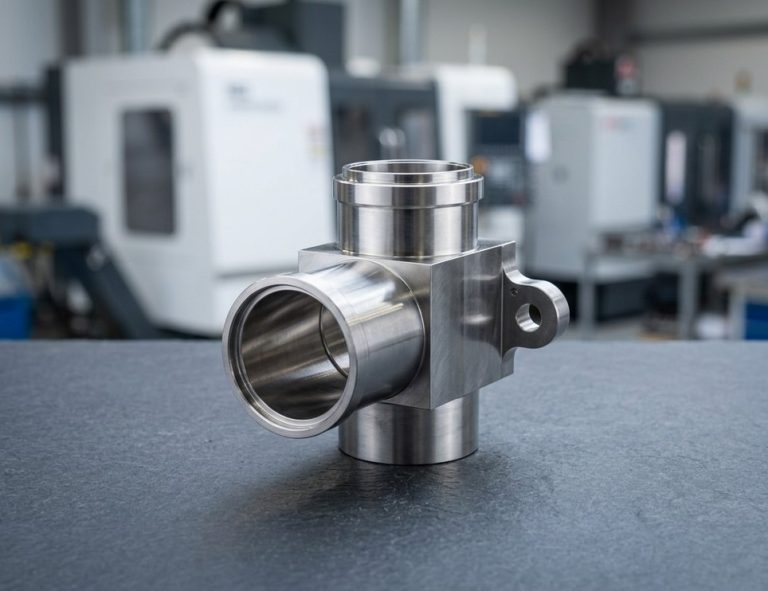 Pezzi per attrezzature alimentariComponenti in acciaio inossidabile per applicazioni alimentari, dove la passivazione in acido citrico è la scelta abituale sui nuovi disegni.Richiedi un preventivo
-
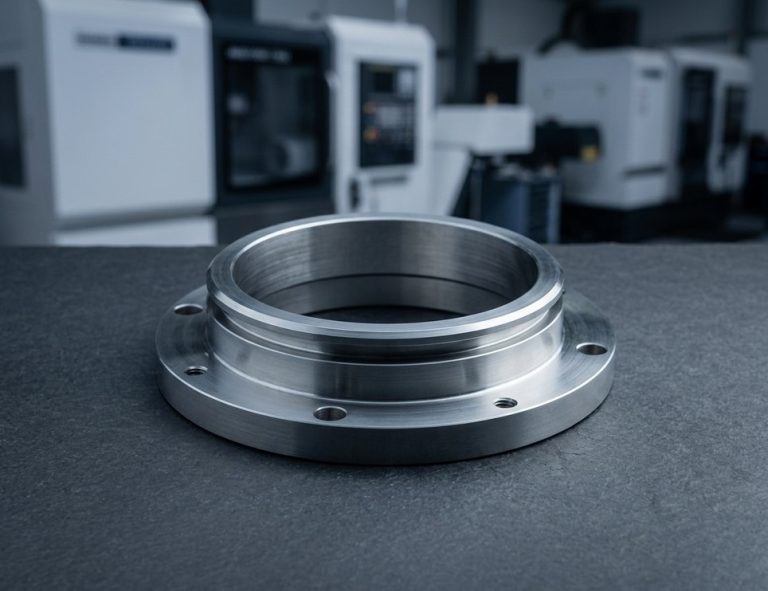 Ferramenta marinaPezzi in acciaio inossidabile lavorati ed esposti ad ambienti salini, verificati mediante prova in nebbia salina neutra al 5% di NaCl.Richiedi un preventivo
Note su progettazione e tolleranze
La passivazione è invisibile sul pezzo, quindi la nota sul disegno, la sequenza e il metodo di prova determinano il risultato. Segua queste regole quando la specifica.
-
Indichi la passivazione secondo ASTM A967
Specifichi metodo e tipo, ad es. "Passivate per ASTM A967, Citric 2" o "Nitric 2". La passivazione ASTM A967 definisce anche le prove di accettazione.
-
Oppure specifichi la passivazione secondo AMS 2700
Per l'aerospaziale: "Passivate per AMS 2700 Method 1 (nitric), Type 2, Class 3" o "Method 2 (citric)". Le classi legano la prova alla famiglia di leghe.
-
Scriva una nota completa sul disegno
"Passivate per ASTM A967 Citric 2 after final machining. Water immersion test per A967 Practice A. No dimensional change permitted."
-
Passivi dopo l'ultima operazione
Lavorazione, rettifica, EDM o marcatura laser possono reintrodurre ferro libero, quindi la passivazione viene per ultima.
-
Rimuova prima la rifusione da EDM
Quando le prestazioni anticorrosione sono critiche, gli strati di rifusione da elettroerosione a filo devono essere rimossi mediante rettifica di precisione prima della passivazione.
-
Passivi prima dell'assemblaggio
Passivi prima dell'assemblaggio con metalli dissimili, poiché l'acido attacca gli inserti in ottone o alluminio.
Specifiche di passivazione
- Norme ASTM A967, AMS 2700
- Pre-pulizia ASTM A380
- Bagno nitrico 20–50% HNO₃, 20–60 °C, 20–30 min
- Bagno citrico 4–10% acido citrico, 50–70 °C, 4–20 min
- Variazione dimensionale Nessuna misurabile
- Tolleranza successiva ±0.005 mm invariata
- Immersione in acqua Pratica A, 24 ore
- Nebbia salina Pratica C, NaCl al 5%, 2 ore
- Solfato di rame Pratica D, 6 minuti
- Tempo di consegna aggiuntivo 1–2 giorni
- MOQ Nessuno
Domande frequenti
Risposte alle domande più comuni sulla passivazione dei componenti in acciaio inossidabile lavorati CNC presso DEK.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








