









Servizi di sbavatura per parti lavorate CNC
Servizi di sbavatura su ogni parte lavorata internamente da DEK, dalla rottura degli spigoli da 0,1 mm alla sbavatura termica dei fori incrociati. La rottura degli spigoli non aggiunge tempi di consegna; la burattatura o il trattamento termico aggiungono un giorno.
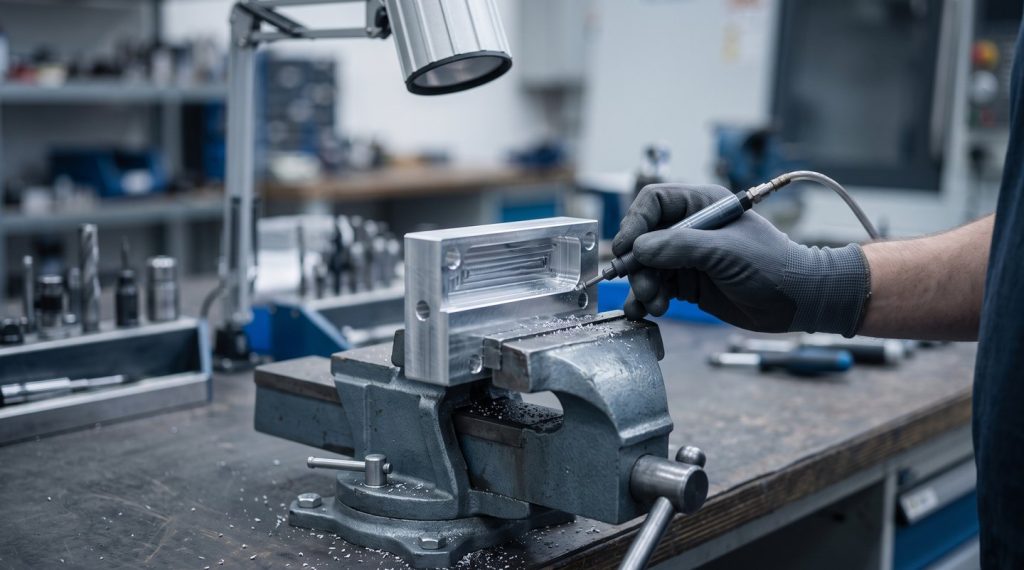
- 0,1 mm Rottura spigoli da
- +1 giorno Burattatura o trattamento termico
- 10× Lente d'ingrandimento per ispezione


Il nostro processo di servizi di sbavatura
La sbavatura delle parti CNC rimuove le bave e rompe gli spigoli vivi a una dimensione definita. È pianificata nel programma di lavorazione e ispezionata nello stesso ordine; nessun ordine di sola sbavatura.
Cosa offre la sbavatura e a cosa prestare attenzione
Spigoli puliti e definiti proteggono l'assemblaggio, le tenute e la vita a fatica, ma ogni metodo ha limiti su geometria, materiale e dimensioni.
-

Vantaggi principali
- Assemblaggio pulito: nessuna bava sui bordi delle alesature o sugli inizi delle filettature che impedisca l'inserimento dei perni o graffi le superfici di accoppiamento
- Protezione delle tenute: scanalature per O-ring senza bave, così la tenuta non viene tagliata durante l'installazione
- Migliore vita a fatica: un raggio di spigolo definito elimina le concentrazioni di tensione su alberi e staffe
- Nessuna contaminazione libera: le bave all'interno di collettori e valvole non possono staccarsi e bloccare i cassetti
- Nessun tempo di consegna aggiuntivo: la rottura standard degli spigoli è inclusa in ogni parte lavorata
- Pronta per la finitura successiva: gli spigoli vengono rifiniti prima di qualsiasi fase di sabbiatura a sfere o anodizzazione
-

Limiti e alternative
- La burattatura arrotonda ogni spigolo: rimuove 2–10 µm; evitatela sugli accoppiamenti ±0,01 mm o mascherate quelle caratteristiche
- Il trattamento termico lascia una pellicola di ossido: la pellicola deve essere rimossa e il metodo non è adatto alle plastiche
- ECD e AFM richiedono attrezzature: un'utensile per parte; l'ECD è economico oltre circa 50 pezzi
- Acciaio inossidabile e titanio per uso medicale: fate seguire alla sbavatura manuale l' elettrolucidatura per rimuovere le bave fini
- Superficie brillante, non solo gli spigoli: scegliete la lucidatura per una finitura liscia e brillante
- Texture opaca uniforme: aggiungete la sabbiatura a sfere dopo la sbavatura, poi l' anodizzazione
Risultati su spigoli e superfici
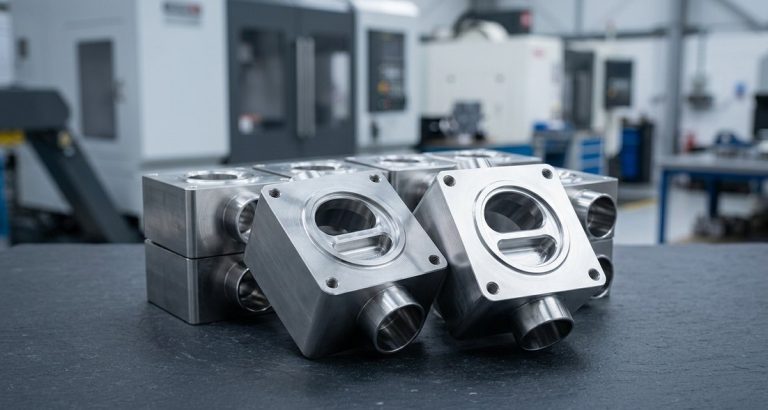
Ogni metodo di sbavatura lascia una condizione degli spigoli diversa, da uno smusso definito a un foro incrociato leggermente arrotondato e senza bave.
-

Smussi definiti
Lo smusso in programma produce spigoli da 0,1–0,5 mm × 45° o R mantenuti a ±0,05 mm, ispezionati come quota su ogni spigolo accessibile.
-

Spigoli burattati
La burattatura vibratoria arrotonda tutti gli spigoli a un raggio di 0,05–0,3 mm e lascia una leggera finitura satinata sulle piccole parti lavorate in lotti.
-

Spigoli spazzolati
Spazzole abrasive in nylon o in filo metallico producono uno spigolo di 0,05–0,2 mm su superfici piane, bordi di fori incrociati e denti di ingranaggi, automatizzate in macchina.
-

Fori incrociati senza bave
La sbavatura termica brucia le bave in millisecondi, compresi i fori incrociati interni, con lo spigolo leggermente arrotondato e nessuna variazione dimensionale.
-

Raggio mirato
La sbavatura elettrochimica dissolve il metallo su un solo spigolo mirato per un raggio preciso di 0,1–0,5 mm, ideale per uno specifico foro incrociato di un collettore.
-

Passaggi lisci
La lavorazione a flusso abrasivo arrotonda gli spigoli interni intersecanti e porta la Ra interna a 0,2 µm in iniettori e lumi medicali.
Confronto tra i metodi di sbavatura
| Metodo | Come funziona | Risultato sul bordo | Ideale per | Limiti |
|---|---|---|---|---|
| Smusso in ciclo | Utensile da smusso o raggiatura nel ciclo CNC | Definito 0,1–0,5 mm × 45° o R, ±0,05 mm | Ogni bordo accessibile; il metodo più ripetibile | Richiede accesso utensile; aumenta il tempo ciclo |
| Sbavatura manuale | Utensili manuali, raschietti, tamponi abrasivi sotto ingrandimento | Rottura 0,1–0,5 mm, dipende dall'operatore | Prototipi, parti complesse, bordi estetici | Costo per pezzo; richiede personale qualificato |
| Tamburazione vibrante | Pezzi e mezzi ceramici o plastici vibrano in una vasca per 1–8 ore | Raggio 0,05–0,3 mm su tutti i bordi | Piccoli pezzi in lotti: perni, distanziali, raccordi | Arrotonda ogni bordo; non adatta a pareti sottili o filettature fini se non protette |
| Sbavatura con spazzole | Spazzole in nylon abrasivo o a filo metallico sulla macchina o al banco | 0,05–0,2 mm | Facce piane, bordi di fori incrociati, denti di ingranaggi; automatizzata in macchina | Accesso limitato all'interno dei fori |
| Sbavatura termica (TEM) | La miscela di gas si accende in una camera sigillata e brucia le bave in millisecondi | Bava rimossa, bordo leggermente arrotondato; nessuna variazione dimensionale | Fori incrociati interni in carter in acciaio, alluminio e zinco | Lascia una pellicola di ossido da pulire; non per plastiche |
| Sbavatura elettrochimica (ECD) | Elettrolita e un catodo sagomato dissolvono il metallo su un bordo mirato | Raggio preciso 0,1–0,5 mm in un punto | Fori incrociati di collettori idraulici, denti di ingranaggi, parti medicali | Utensile per pezzo; conveniente oltre circa 50 pezzi |
| Lavorazione con flusso abrasivo (AFM) | Polimero caricato con abrasivo estruso attraverso i passaggi | Bordi interni raggiati; Ra interno fino a 0,2 µm | Canali interni intersecanti, iniettori, lumi medicali | Utensile per pezzo; asporta materiale dalle pareti dei passaggi |
Materiali che sbaviamo dopo la lavorazione
DEK sbava ogni metallo che lavora, inclusi alluminio, acciaio, acciaio inossidabile e titanio.
La sbavatura termica è adatta a acciaio, alluminio e carter in zinco ma non alle plastiche; le parti medicali in acciaio inossidabile e titanio vengono sbavate a mano sotto ingrandimento, poi elettrolucidate.
-
AlluminioSbavatura termica per blocchi collettore; smusso e finitura manuale sui carter estetici prima di sabbiatura e anodizzazione.Consigliato
-
AcciaioLa sbavatura termica elimina i fori incrociati interni in blocchi e carter in acciaio senza variazioni dimensionali.Consigliato
-
Acciaio inossidabileSbavatura manuale sotto ingrandimento su strumenti medicali, poi elettrolucidatura per rimuovere le bave fini.Buono
-
TitanioLe parti medicali in titanio vengono sbavate a mano sotto ingrandimento, con elettrolucidatura come fase successiva.Buono
-
ZincoI carter in zinco con fori incrociati interni rispondono alla sbavatura termica; la pellicola di ossido lasciata deve essere pulita.Con riserve
-
PlasticheLa sbavatura termica non è adatta alle plastiche; i bordi vengono rotti con smusso in ciclo o a mano.No termica
Scegliere l'approccio di sbavatura giusto
La via giusta dipende dal pezzo: carter estetici, piccoli pezzi torniti in volume, collettori idraulici o strumenti medicali richiedono ciascuno un metodo diverso.
-
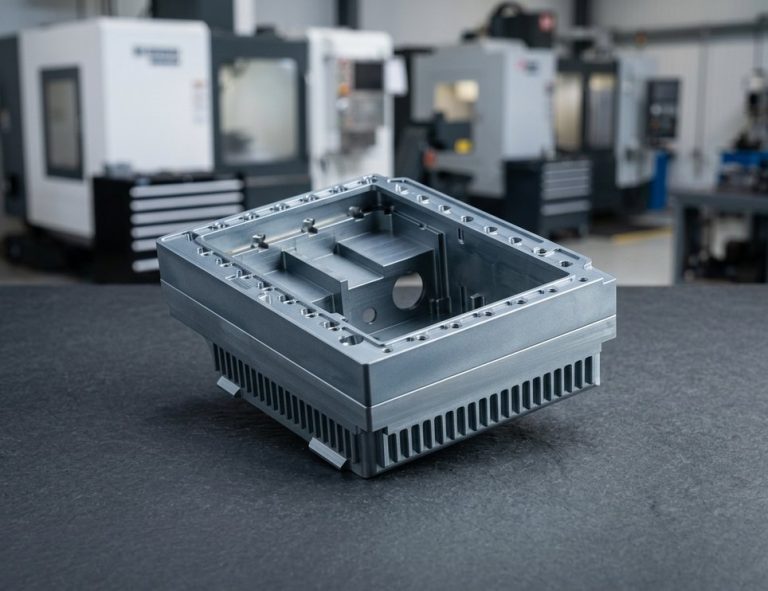 Carter in alluminioSmusso in ciclo sui bordi visibili, finitura manuale, poi sabbiatura a sfere e anodizzazione su carter e staffe in alluminio estetico.Richiedi un preventivo
-
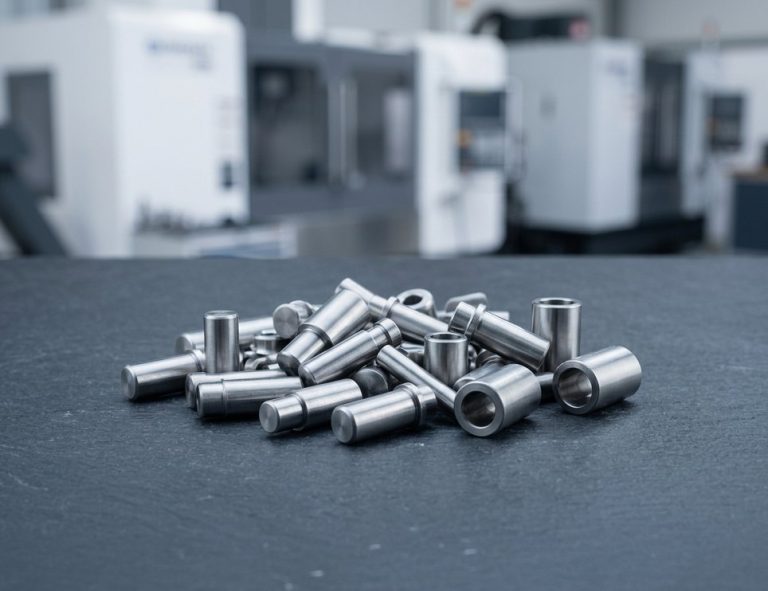 Piccoli pezzi tamburatiPerni, distanziali e raccordi: servizi di tamburazione vibrante con mezzi ceramici, la via più economica oltre circa 200 pezzi.Richiedi un preventivo
-
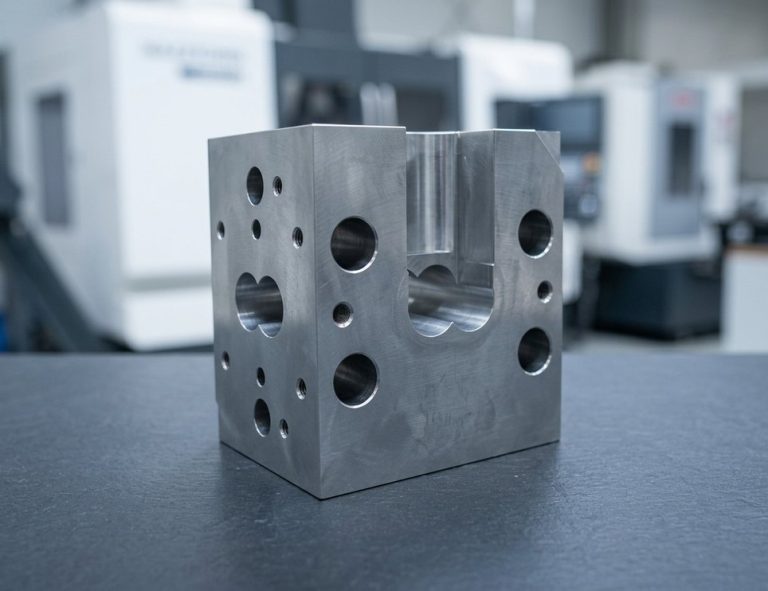 Collettori idrauliciSbavatura termica per blocchi in alluminio e acciaio, elettrochimica per un raggio definito su foro incrociato, poi test di pulizia.Richiedi un preventivo
-
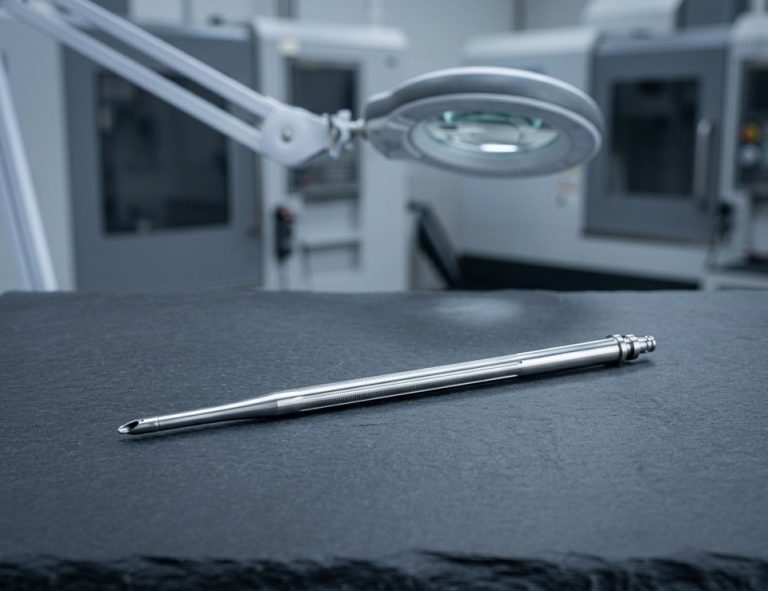 Strumenti medicaliGli strumenti in acciaio inossidabile e titanio vengono sbavati a mano sotto ingrandimento, poi elettrolucidati per rimuovere le bave fini.Richiedi un preventivo
Rottura degli spigoli sui particolari lavorati: note sul disegno
La rottura degli spigoli sui particolari lavorati è spesso lasciata all'interpretazione. Queste note La aiutano a indicare una condizione degli spigoli definita e a sapere come ciascun metodo influisce sulle dimensioni.
-
Utilizzi una nota generale
"Rompere tutti gli spigoli vivi 0,1–0,3 mm" o "Rimuovere tutte le bave e gli spigoli vivi" secondo ASME Y14.5 è il minimo e consente a DEK di utilizzare il metodo più economico.
-
ISO 13715 sugli spigoli critici
Il simbolo con un valore indica la condizione ammessa, ad es. "−0,1 a −0,3" per la rottura dello spigolo e "+0,05" come bava massima. Consulti la nostra guida ai simboli dei disegni tecnici .
-
Quoti gli spigoli di accoppiamento
Indichi "C0,2", "0,3 × 45°" o "R0,2" sugli spigoli che si interfacciano con guarnizioni, cuscinetti o attrezzature, così lo spigolo viene tagliato nel programma e ispezionato come quota.
-
Contrassegni gli spigoli vivi
Annoti "nessuna rottura dello spigolo, spigolo vivo" sui taglienti, sui bordi di tenuta a lama e sugli angoli estetici che devono rimanere netti.
-
Specifichi i passaggi interni
Scriva "Fori trasversali senza bave, ispezionati con boroscopio" più un requisito di pulizia come ISO 16232 o ISO 4406 per i particolari idraulici e per carburante.
-
Tenga conto dell'asportazione di materiale
Smusso, manuale, termico ed ECD lasciano invariate dimensioni, filettature e Ra; la burattatura rimuove 2–10 µm e il flusso abrasivo 5–50 µm dalle pareti dei passaggi.
Specifiche di sbavatura
- Spigolo smussato 0,1–0,5 mm × 45° o R, ±0,05 mm
- Rottura manuale 0,1–0,5 mm
- Raggio di burattatura 0,05–0,3 mm
- Asportazione da burattatura 2–10 µm, tutte le superfici
- Ciclo di burattatura 1–8 ore
- Spigolo spazzolato 0,05–0,2 mm
- Raggio ECD 0,1–0,5 mm
- Asportazione AFM 5–50 µm dalle pareti dei passaggi
- Ra interno AFM Fino a 0,2 µm
- Norme di disegno ASME Y14.5, ISO 13715
- Pulizia ISO 16232, ISO 4406
- Ispezione Visivo 10×, comparatore, boroscopio
- Tempo di consegna aggiuntivo Burattatura o termico: un giorno
- Certificazioni ISO 9001:2015, ISO 13485, AS9100D


Sbavatura termica ed elettrochimica
Per fori trasversali e passaggi interni, DEK preventiva questi metodi quando la quantità o la geometria li giustificano.
Domande frequenti
Risposte su rottura degli spigoli, metodi di sbavatura e su come DEK gestisce la sbavatura nel Suo ordine di lavorazione.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








