









Servizi di lucidatura dei metalli per parti lavorate CNC
I servizi di lucidatura dei metalli di DEK portano le parti che lavoriamo internamente a una superficie spazzolata, satinata, lucidata o a specchio nello stesso ordine. I risultati a specchio raggiungono Ra 0,02–0,05 µm.
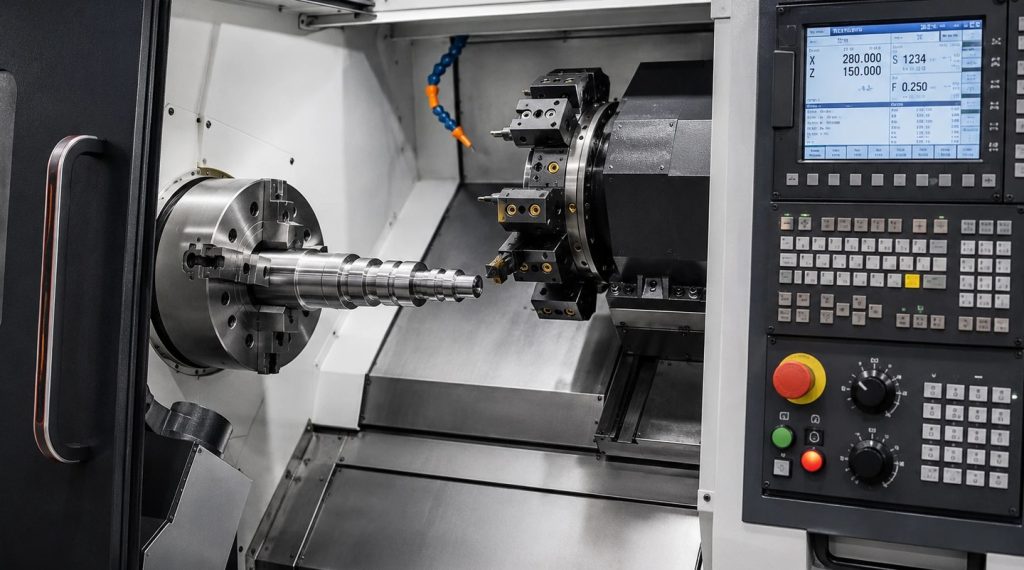
- 0,02–0,05 µm Ra a specchio
- 5–8 giorni Prototipi lucidati
- Senza quantità minima Ordine minimo


Dalla parte lavorata alla parte lucidata
La lucidatura viene pianificata insieme alla lavorazione nella stessa revisione tecnica che definisce Ra e sovrametallo; non accettiamo ordini di sola lucidatura per parti realizzate altrove.
Cosa offre la lucidatura e a cosa prestare attenzione
La lucidatura migliora la funzionalità e l'aspetto delle superfici lavorate, ma asporta materiale e arrotonda gli spigoli, per cui alcune parti richiedono un'altra finitura.
-

Vantaggi principali
- Ra basso sulle superfici funzionali: la lucidatura con grana 400–1200 raggiunge Ra 0,1–0,2 µm per superfici di tenuta e di scorrimento
- Vero specchio su 304 e 316: la pasta diamantata raggiunge Ra 0,05 µm o meglio
- La grana spazzolata nasconde i segni: la finitura spazzolata o satinata #120–#240 a Ra 0,4–0,8 µm nasconde i segni di manipolazione
- Base migliore per i rivestimenti: placcatura e anodizzazione riproducono la superficie lucidata sottostante
- Un ordine, un piano: lavorazione, rettifica e lucidatura in un unico piano di processo con il sovrametallo programmato
-

Limiti e alternative
- Geometrie interne in acciaio inox: dispositivi medici e parti in cui la sbavatura è importante si prestano all' elettrolucidatura
- Opaco uniforme a basso costo: la sabbiatura a sfere nasconde i segni dell'utensile a costi inferiori
- Planarità più Ra 0,2–0,4 µm: scegliere la rettifica piana anziché la lucidatura
- Alluminio brillante all'aperto: lucidare e poi applicare anodizzazionetrasparente, oppure specificare la placcatura al nichel
- Piccoli fori interni: i fori inferiori a circa Ø8 mm vengono lappati o elettrolucidati
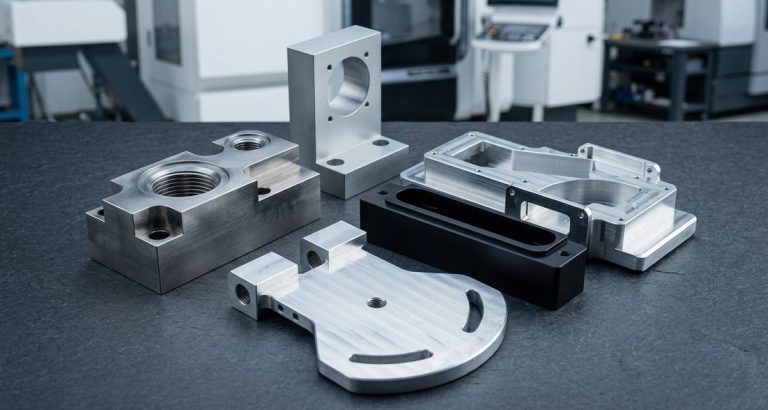
Risultati superficiali sulle parti lucidate
Ogni metodo offre un Ra misurabile e un aspetto distinto, dalla grana direzionale a uno specchio riflettente senza linee visibili.
-

Grana spazzolata
La finitura spazzolata del metallo con grana #120–#240 dà Ra 0,4–0,8 µm; la #180–#240 è il comune satinato #4, la #320 e più fine una finitura hairline.
-

Lucidatura Ra 0,1
La lucidatura con grana 400–1200 dà una finitura superficiale Ra 0,1 (Ra 0,1–0,2 µm): brillante con linee tenui, per superfici di tenuta e di scorrimento.
-

Superficie a specchio
La pasta diamantata o la lucidatura a tampone raggiungono Ra 0,02–0,05 µm: riflettente senza linee visibili, per parti ottiche, cavità di stampi e parti da esposizione.
-

Lucentezza a tampone
Le ruote in sisal e cotone con composto conferiscono rapidamente una lucentezza brillante dove la riflettività conta più della planarità.
-

Base per rivestimenti
L'anodizzazione trasparente su 6061 lucidato dà una finitura metallica brillante; il Tipo II a 10–15 µm mantiene gran parte della lucentezza, il Tipo III hardcoat la opacizza.
-

Plastiche trasparenti
La lucidatura a vapore leviga la superficie di parti in policarbonato, acrilico e PEI con vapore solvente, ripristinando la trasparenza ottica senza abrasione.
Obiettivi Ra per metodo
| Processo | Ra tipico | Aspetto | Costo relativo | Note |
|---|---|---|---|---|
| Allo stato lavorato | 0,8–1,6 µm | Linee fini dell'utensile | 1× | Finitura standard DEK; 1,6–3,2 µm su fresatura grossolana |
| Rettifica piana o cilindrica | 0,2–0,4 µm | Opaco uniforme con direzione | 1,5–2× | Corregge anche planarità e rotondità; vedere rettifica di precisione |
| Spazzolato / satinato (#120–#240) | 0,4–0,8 µm | Granatura direzionale | 1,5× | Estetico; nasconde i segni di manipolazione |
| Lucidato (grana 400–1200) | 0,1–0,2 µm | Luminoso, linee tenui | 2–3× | Finitura superficiale Ra 0,1 per facce di tenuta e di scorrimento |
| Specchio (pasta diamantata o lucidatura a tampone) | 0,02–0,05 µm | Riflettente, senza linee visibili | 4–6× | Ottica, cavità di stampi, particolari da esposizione |
| Elettrolucidatura (acciaio inox) | 50% del Ra iniziale | Luminoso, uniforme | 2× | Vedere elettrolucidatura |
Materiali per i servizi di lucidatura dei metalli
DEK lucida acciaio inox, alluminio, ottone, titanio e acciaio per utensili che lavora. Gli acciai a facile lavorazione 303 e 416 presentano piccole vaiolature da inclusioni di solfuro e si fermano a una lucidatura brillante.
Il policarbonato e l'acrilico lavorati riacquistano trasparenza con la lucidatura a vapore; PEEK, POM e nylon vengono lucidati meccanicamente.
-
Acciaio inox 304Si lucida fino a un vero specchio, Ra 0,05 µm o migliore, con abrasivi a grana decrescente e pasta diamantata.Consigliato
-
Acciaio inox 316Raggiunge un vero specchio come il 304; specificare 304 o 316 quando è richiesto un vero specchio.Consigliato
-
Alluminio 6061Raggiunge uno specchio brillante ma si graffia e si opacizza senza anodizzazione trasparente sopra la lucidatura.Con riserve
-
Alluminio 7075Si lucida fino a uno specchio brillante; necessita di anodizzazione trasparente per restare brillante e resistere ai graffi.Con riserve
-
Acciaio per utensili H13Si presta a uno specchio per cavità di stampi ottici, dove è iniziata la lucidatura di DEK, insieme a S136 e 420.Consigliato
-
Acciaio inox 303Presenta piccole vaiolature da inclusioni di solfuro, quindi è limitato a una lucidatura brillante, non a un vero specchio.Solo brillante
Applicazioni tipiche della lucidatura
La lucidatura serve facce funzionali che garantiscono tenuta o scorrimento e particolari estetici in cui conta l'aspetto, dalle cavità di stampi a manopole e ottiche in plastica trasparente.
-
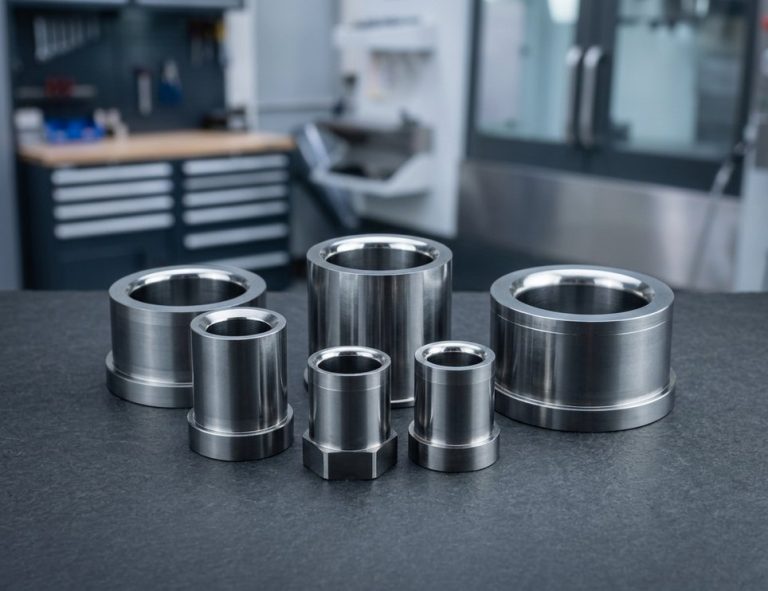 Facce di tenuta e di scorrimentoFacce di tenuta, perni di supporto e guide di scorrimento lucidati a Ra 0,1–0,2 µm, con planarità o rotondità mantenute dopo la lucidatura.Richiedi un preventivo
-
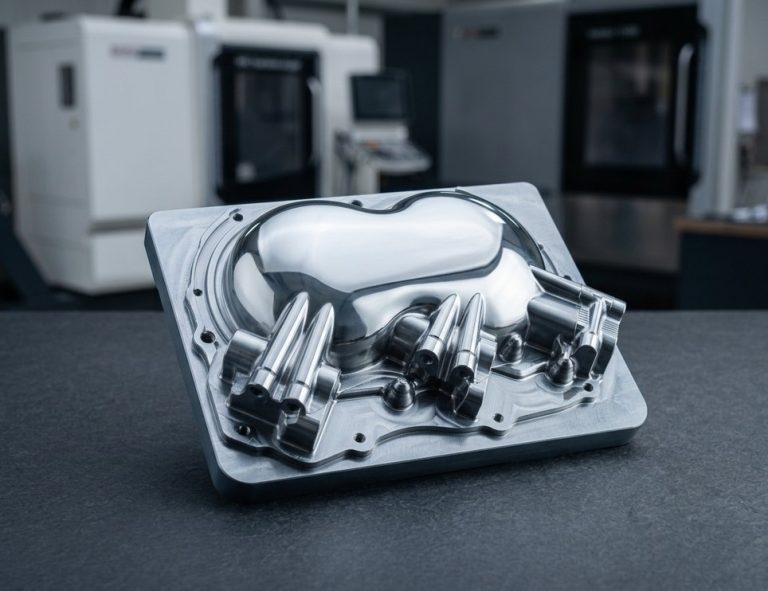 Cavità di stampi otticiCavità in acciaio per utensili S136, H13 e 420 lucidate a specchio per stampi ottici, dove è iniziata la lucidatura di DEK.Richiedi un preventivo
-
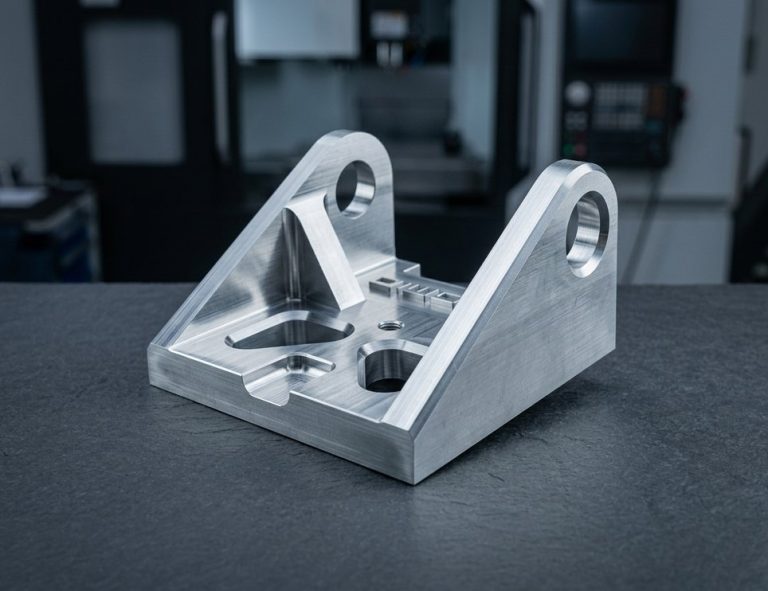 Pannelli strumentiGranatura satinata #4 da #180 a #240 su pannelli di elettrodomestici e strumenti, con direzione della grana indicata sul disegno.Richiedi un preventivo
-
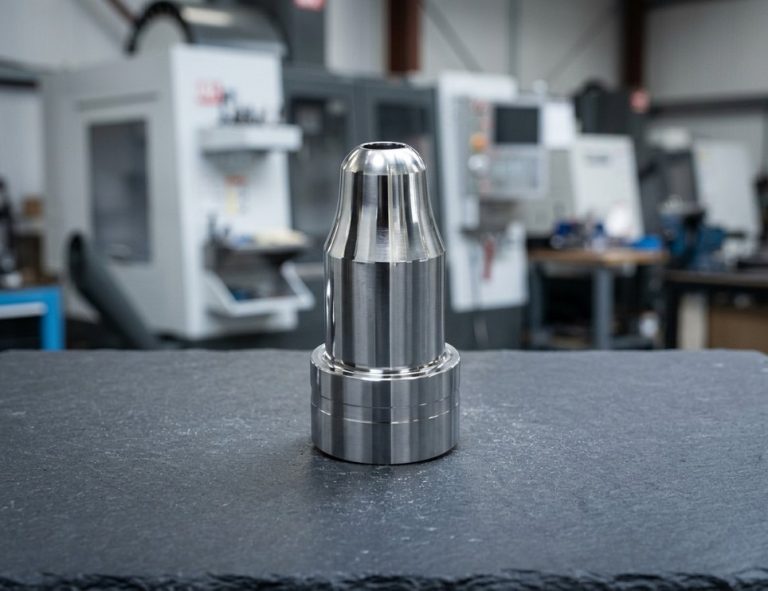 Manopole, maniglie e finitureManopole, maniglie e finiture lucidate a tampone dove la riflettanza conta più della planarità.Richiedi un preventivo
-
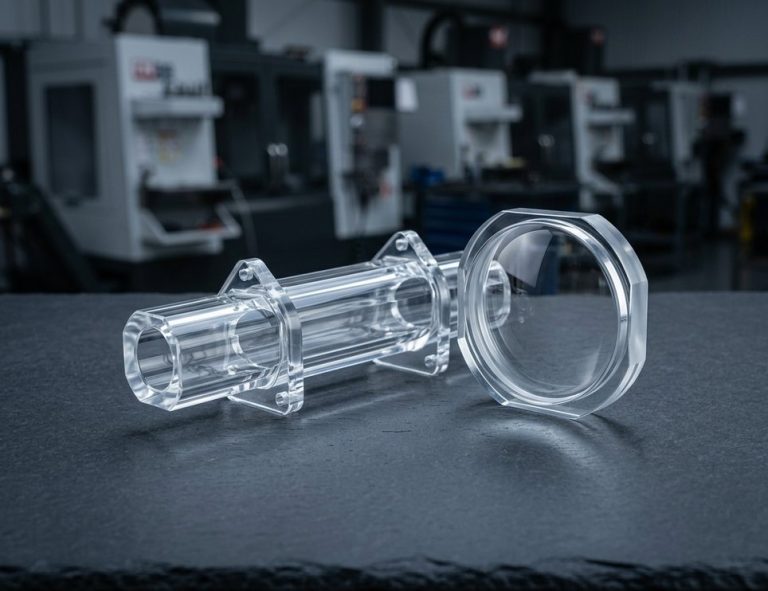 Lenti e guide di luceLenti, guide di luce e collettori fluidici in policarbonato e acrilico lucidati a vapore con trasparenza ottica ripristinata.Richiedi un preventivo
-
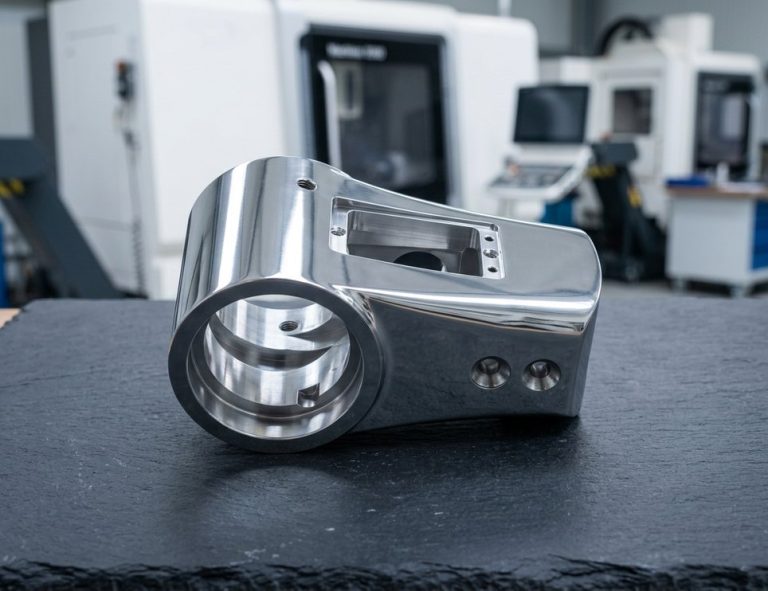 Particolari da esposizioneParticolari da esposizione con finitura a specchio a Ra 0,02–0,05 µm, riflettenti e senza linee visibili.Richiedi un preventivo
Note su progettazione e tolleranze
La lucidatura asporta materiale e arrotonda gli spigoli. Indicare sul disegno il Ra, la direzione della grana, le facce estetiche e lo stato degli spigoli per poter pianificare il sovrametallo di lavorazione.
-
Specificare il Ra sulle facce funzionali
Indicare un Ra con la direzione di misura, ad esempio "Ra ≤ 0,2 µm perpendicolare alle righe di rettifica", la planarità o rotondità da mantenere e "dimensioni valide dopo la lucidatura".
-
Definire la finitura satinata dei particolari lavorati
I particolari lavorati con finitura satinata richiedono la direzione della grana: tracciare una freccia o annotare "grana parallela all'asse longitudinale". La grana non può proseguire in modo continuo attorno a uno spigolo.
-
Stabilire l'accettazione estetica
Indicare nome della finitura e grana ("spazzolato #240, grana lungo la lunghezza"), le facce e i criteri di accettazione: "nessun graffio visibile a 300 mm con illuminazione normale" oppure un campione limite.
-
Prevedere l'asportazione di materiale
La lucidatura rimuove 5–20 µm per superficie, la spazzolatura 5–10 µm. Un albero Ø10.000 h6 risulta fuori tolleranza se il disegno non specifica che le dimensioni si applicano dopo la lucidatura.
-
Specificare lo stato dei bordi
Indicate se i bordi devono rimanere netti: la lucidatura a specchio arrotonda i bordi di 0,05–0,1 mm e la lucidatura a tampone di 0,1–0,2 mm.
-
Pianificare i rivestimenti dopo la lucidatura
L'anodizzazione mantiene visibile la grana spazzolata; per elettrolucidato acciaio inossidabile, una pre-lucidatura a Ra 0,4 µm offre uno specchio migliore.
Specifiche di lucidatura
- Ra allo stato grezzo 0,8–1,6 µm
- Ra spazzolato / satinato 0,4–0,8 µm (#120–#240)
- Ra lucidato 0,1–0,2 µm (grana 400–1200)
- Ra a specchio 0,02–0,05 µm
- Asportazione per lucidatura 5–20 µm per superficie
- Asportazione per spazzolatura 5–10 µm
- Arrotondamento bordi per lucidatura a specchio 0,05–0,1 mm
- Arrotondamento bordi per lucidatura a tampone 0,1–0,2 mm
- Planarità dopo lappatura 0,002 mm su parti piccole
- Diametro minimo foro per lucidatura Circa Ø8 mm
- Tempi di consegna prototipo 5–8 giorni
- Preventivo Esaminato da un ingegnere entro 6 ore
- Certificazioni ISO 9001:2015, ISO 13485, AS9100D


Spazzolato, a specchio, a tampone e vaporizzato
Quattro percorsi di lucidatura per parti lavorate, ciascuno con il proprio intervallo Ra, asportazione di materiale e impiego ottimale.
Domande frequenti
Risposte sugli obiettivi Ra, le indicazioni a disegno, i materiali e come la lucidatura si inserisce in un ordine di lavorazione DEK.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








