









Lavorazione del policarbonato
Il servizio di lavorazione del policarbonato di DEK mantiene ±0.01 mm sulle caratteristiche critiche di protezioni, lenti e alloggiamenti, con prototipi in 3–5 giorni e senza quantità minima. Ogni sbozzato viene ricotto prima delle passate di finitura.
-
±0.01mm
Caratteristiche critiche
-
3–5 giorni
Tempi di consegna prototipi
-
Senza quantità minima
Da un solo pezzo
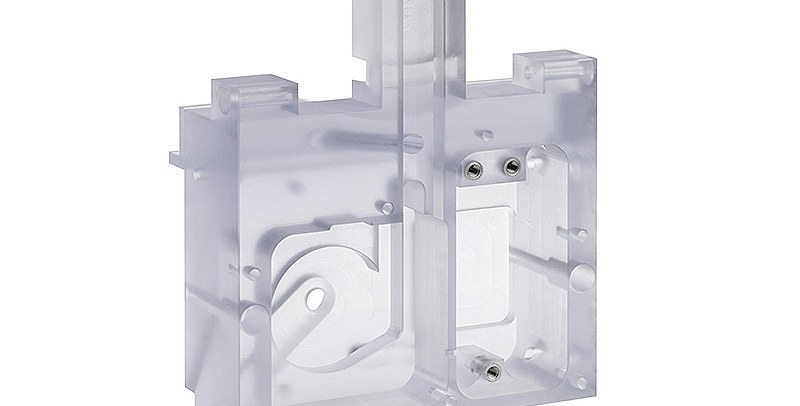

Perché scegliere il policarbonato CNC per componenti resistenti?
Il policarbonato è la plastica trasparente da scegliere quando il componente verrà urtato, fatto cadere o serrato: ha una resistenza all'urto da 10 a 20 volte superiore a quella dell' acrilico. Inoltre si fessura per stress con il refrigerante sbagliato e diventa opaco sotto un utensile poco affilato.
Lavoriamo il PC sulle stesse fresatrici a 3, 4 e 5 assi dei Suoi componenti metallici, come uno dei oltre 15 polimeri dei nostri servizi di lavorazione CNC delle plastiche. I fondamenti sono nella nostra guida alla lavorazione CNC del policarbonato.
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Preventivi verificati da ingegneri entro 6 ore
-

Ispezione IQC, IPQC, FAI e OQC
-

Telai metallici lavorati nello stesso ordine
Gradi di policarbonato che lavoriamo
Dalla lastra otticamente trasparente ai gradi FR e medicali, ogni tipo di PC è scelto per trasparenza, rigidità, conformità o classe di infiammabilità.
-

PC otticamente trasparente
88% di trasmissione luminosaLastra e barra tipo Lexan 9034 / Makrolon: la scelta per uso generale per protezioni trasparenti, finestre e alloggiamenti.
-

Stabilizzato ai raggi UV
Protezioni e finestre per esterniLastra stabilizzata ai raggi UV e con rivestimento duro per protezioni e finestre per esterni; il rivestimento duro resta intatto quando i bordi vengono lavorati a secco, quindi tagliamo senza refrigerante.
-

PC caricato con fibra di vetro
10–30% GF, opacoPer alloggiamenti strutturali e attrezzature che richiedono maggiore rigidità e minore scorrimento rispetto al PC non caricato e non necessitano di trasparenza.
-

FDA / USP Classe VI
Autoclavabile, cicli limitatiPer componenti medicali e a contatto con alimenti che richiedono un grado conforme e resistono a un numero limitato di cicli in autoclave.
-

PC ritardante di fiamma
UL 94 V-0Per involucri elettrici e alloggiamenti di batterie in cui il componente deve soddisfare una classe di infiammabilità UL 94 V-0 mantenendo la tenacità.
-

Colorato e tinto
Fumé, bronzo e opaleLastra colorata e tinta per componenti di esposizione e illuminazione che richiedono un aspetto fumé, bronzo o opale invece del policarbonato completamente trasparente.
-
±0.01 mm
Caratteristiche rigide sotto 50 mm
-
±0.05 mm
Componenti in lastra di grandi dimensioni, pareti sottili
-
Ra 0.8–1.6
Finitura come lavorata (µm)
-
85%+
Trasmissione, lucidato a vapore
Lavorazione CNC del policarbonato presso DEK
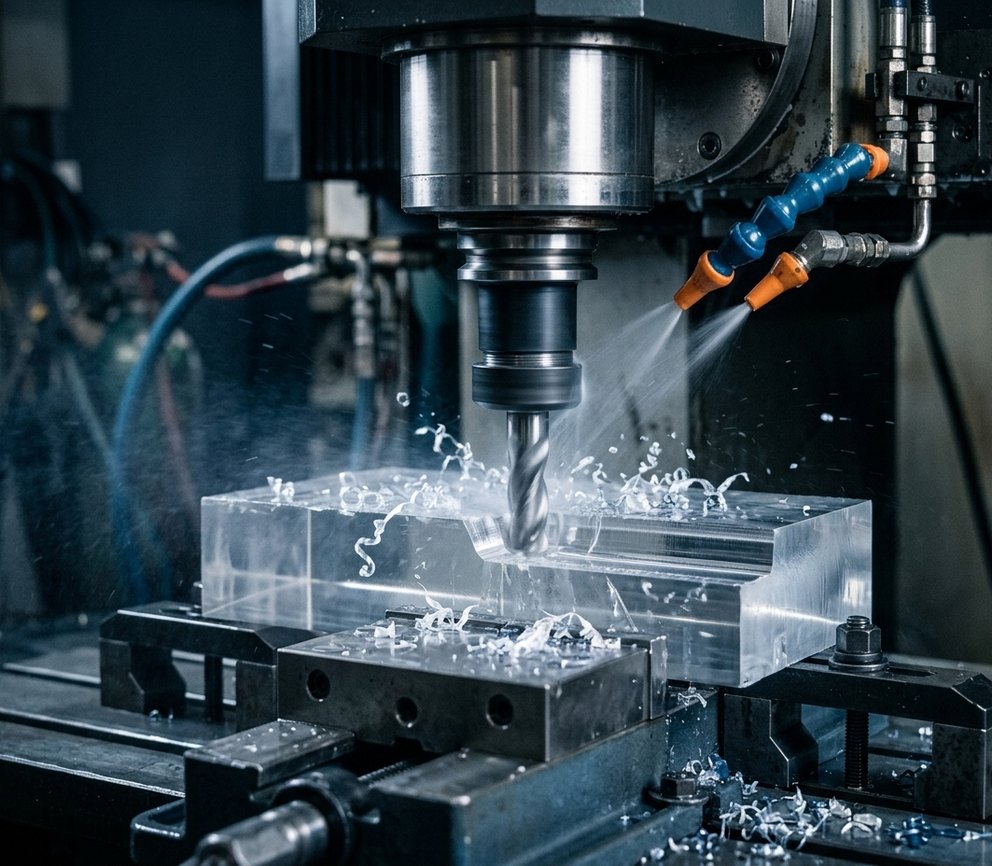
Il PC si taglia bene con utensili in carburo affilati, raffreddamento compatibile con il PC e ricottura prima delle passate di finitura, ispezionato a 23 °C dopo la ricottura.
-
1
Fresatura CNC
Fresatura CNC su macchine a 3, 4 e 5 assi per protezioni, finestre, collettori di fluidi, involucri e sbozzati per lenti.
-
2
Tornitura CNC
Tornitura CNC per vetri di ispezione, anelli per lenti, rocchetti e tappi filettati, con utensili affilati per mantenere le superfici trasparenti.
-
3
Foratura e maschiatura
Maschiatura e foratura con punte a elica lenta, cicli di foratura a tuffo e 0.1 mm di sovradimensionamento sui fori di passaggio, così i fissaggi non sollecitano mai la parete del foro.
-
4
Incisione e fresatura di testi
Fresatura di testi e incisione per scale e legende dietro finestre trasparenti; incollaggio di assemblaggi multiparte su richiesta.
Consigli di progettazione e lavorazione per il policarbonato
Come i nostri ingegneri prevengono fessurazione per stress, opacità e problemi di accoppiamento sui componenti in policarbonato lavorato.
-
1
Ricottura prima della finitura
Ricottiamo gli sbozzati in PC a 120–125 °C per un'ora ogni 3 mm di spessore con raffreddamento lento. Veda cos'è la ricottura.
-
2
Solventi e refrigeranti
Chetoni, idrocarburi aromatici, molti refrigeranti e alcuni frenafiletti fessurano il PC. Tagliamo a secco con soffio d'aria o con un refrigerante verificato compatibile con il PC.
-
3
Dilatazione termica
65 µm/m·K corrisponde a circa il triplo dell'alluminio: una finestra da 200 mm in un telaio in alluminio richiede 0,3 mm di gioco per una variazione di 30 °C.
-
4
Angoli e bordi
Gli angoli interni innescano cricche sotto impatto: specificare raggi da 1 mm e uno smusso da 0,5 mm su tutti i bordi, e mai un intaglio vivo all'estremità di una cava.
-
5
Pareti sottili
Minimo 1,5 mm per le pareti lavorate, 2 mm sui particolari che saranno lucidati a vapore. Sotto 1 mm il PC flette e si fonde contro l'utensile.
-
6
Fori e elementi di fissaggio
Fori maggiorati di 0,1 mm, svasatura e uso di rondelle: una vite serrata contro il bordo vivo di un foro provoca cricche nei particolari in policarbonato lavorato.
Quando scegliere il policarbonato rispetto ad acrilico, Ultem o ABS
Come si confronta il policarbonato con le plastiche trasparenti, ad alta temperatura e opache che gli ingegneri valutano più spesso in alternativa.
| Criterio | Questo materialePolicarbonato | Acrilico | Ultem (PEI) | ABS |
|---|---|---|---|---|
| Ideale per | Protezioni, involucri | Lenti | Autoclavaggio | Particolari opachi |
| Temp. max | 120 °C | 80 °C | 170 °C | – |
| Impatto | Massima | Inferiore | – | Inferiore |
| Trasparenza | Trasparente | Più trasparente | No | Opaco |
| Costo | Moderato | – | 5× PC | Più economico |
Dove si utilizzano i particolari in policarbonato lavorato
Ovunque un particolare trasparente debba resistere agli impatti, il policarbonato sostituisce vetro e acrilico in questi settori.
-
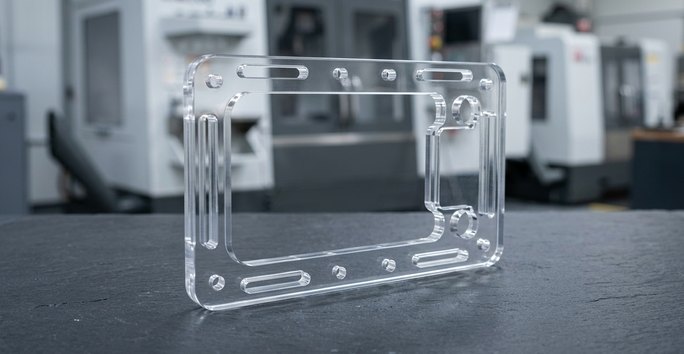 Automazione industrialeProtezioni per macchine, finestre di sicurezza, barriere fotoelettriche e coperture per sensori che devono restare integre in caso di urto.
-
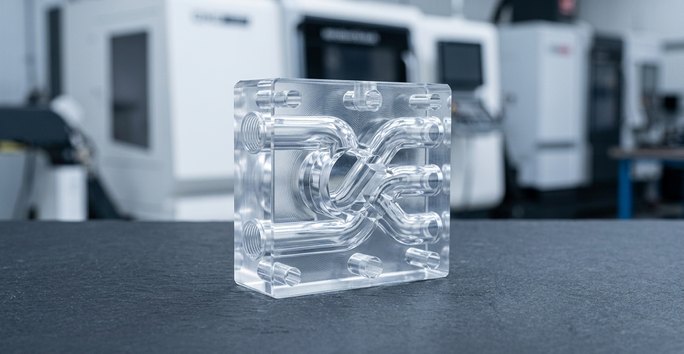 Dispositivi mediciCollettori per fluidi, spie di livello, involucri per strumenti e componenti per dispositivi monouso, sotto controllo ISO 13485.
-
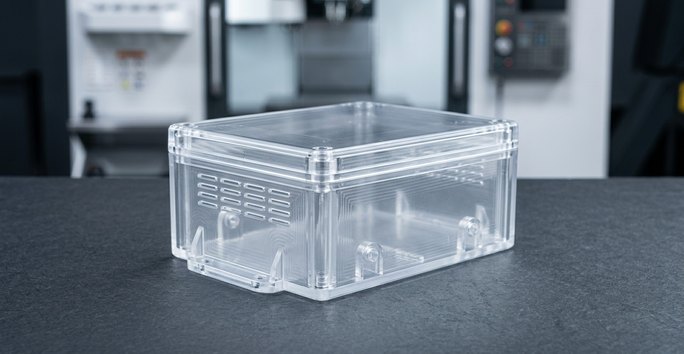 Elettronica e telecomunicazioniInvolucri trasparenti, lenti per LED, coperture per attrezzature di test e isolatori in classe FR per assemblaggi elettronici.
-
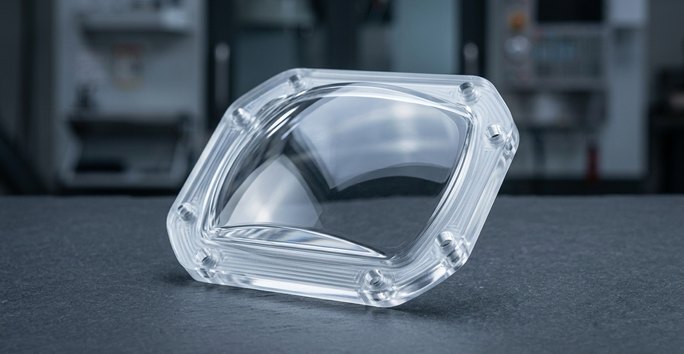 Automotive e droniLenti prototipo per fari, finestre per telecamere e cupole protettive lavorate da lastre ottiche trasparenti.
-
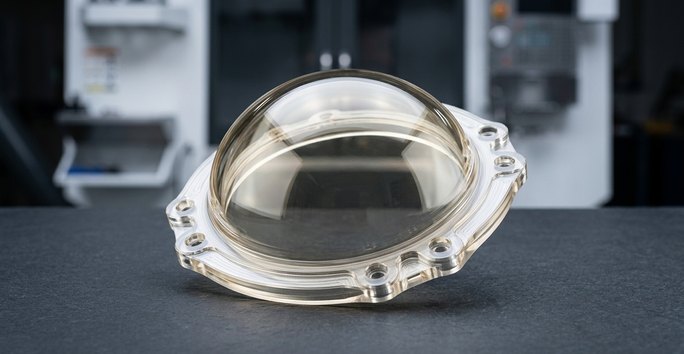 AerospazioLenti per illuminazione di cabina, coperture per indicatori e finiture dell'abitacolo lavorate in gradi di policarbonato ritardante di fiamma.
-
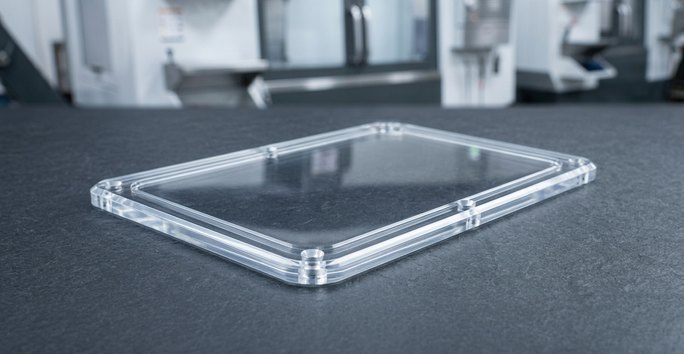 Prodotti di consumoFinestre per elettrodomestici, custodie protettive e componenti per display che richiedono trasparenza e resistenza agli urti.
Lavorazione CNC + finiture per policarbonato
I particolari in PC lavorati possono ricevere finiture per trasparenza, texture o rivestimento; anodizzazione e placcatura non si applicano al policarbonato.
Serve un trattamento duro o antiappannamento? Richieda un preventivo ai nostri ingegneri.
-
 Lucidatura a vaporePreferitaRipristina la trasparenza ottica su facce lavorate, tasche e canali interni senza il calore della lucidatura meccanica.Richiedi un preventivo
-
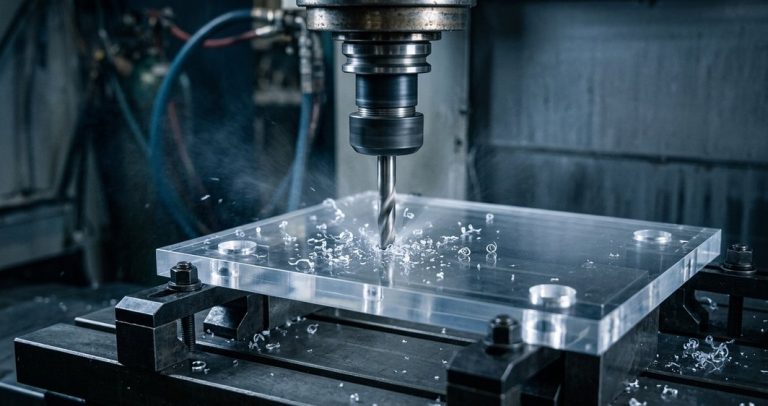 Lucidatura a tamponePiù richiestaPorta finestre piane e bordi del policarbonato lavorato a Ra 0,1 µm per una finitura trasparente e lucida.Richiedi un preventivo
-
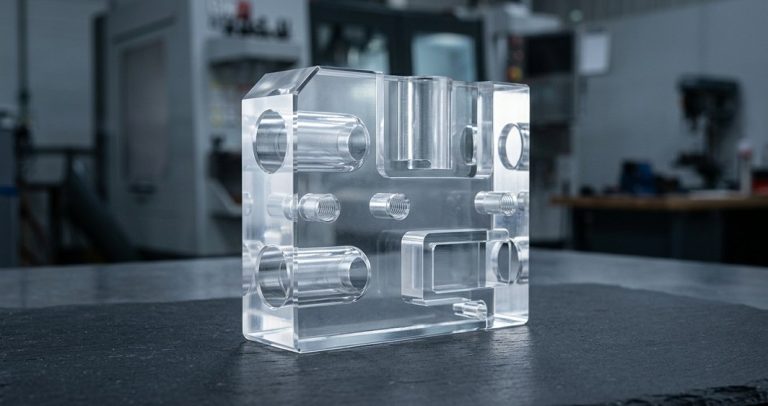 Sabbiatura a sfere di vetroPiù richiestaCrea superfici opache diffondenti e antiriflesso sui particolari in PC lavorati per applicazioni di illuminazione e display.Richiedi un preventivo
-
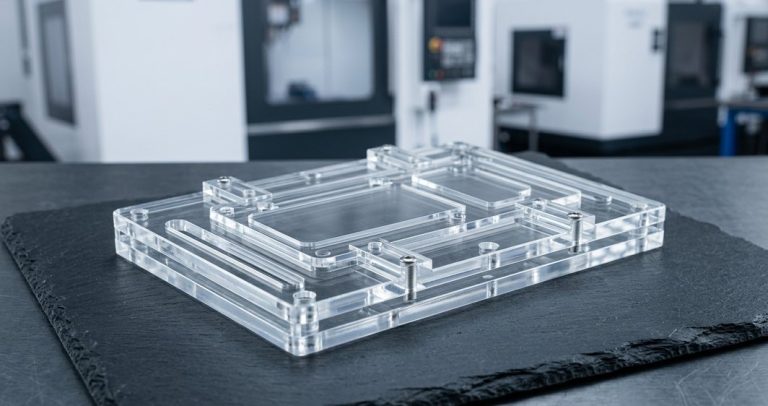 Verniciatura e mascheraturaPiù richiestaRivestimenti opachi applicati dopo ricottura e promotore di adesione; verniciatura del retro per cornici di display.Richiedi un preventivo
-
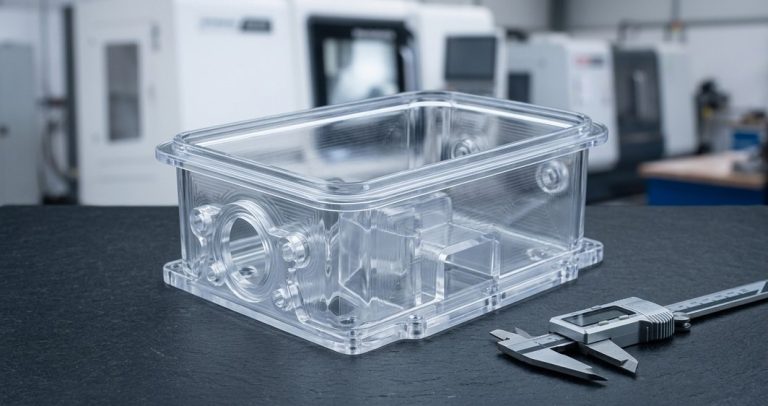 Marcatura laserPiù richiestaDiciture permanenti e codici parte marcati su involucri, coperture e finestre in policarbonato lavorato.Richiedi un preventivo
FAQ sulla lavorazione del policarbonato
Domande frequenti degli ingegneri che specificano particolari in policarbonato lavorato.
Altri materiali
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e particolari a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipici.Scopri di più
-
 NylonPA6, PA66 tenaci, silenziosi e autolubrificanti, con 30% di fibra di vetro e nylon con MoS2 per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di test, vassoi per sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, conforme FDA nelle versioni naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








