









Servizi di lavorazione Ultem
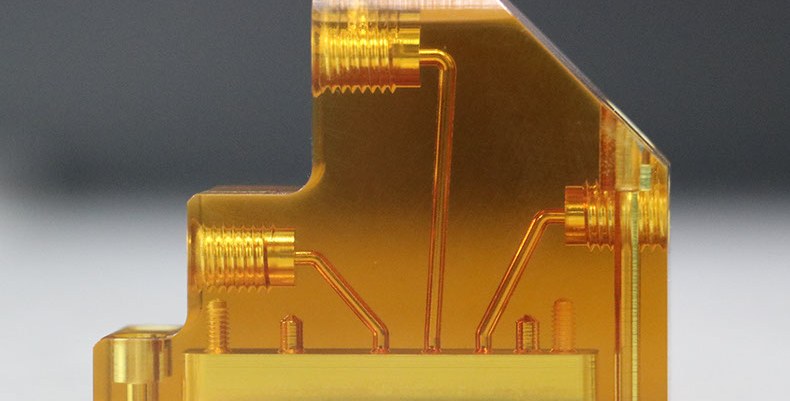
Il servizio di lavorazione Ultem di DEK trasforma Ultem 1000 e Ultem 2300 con 30% di fibra di vetro in zoccoli di test, vaschette per sterilizzazione e staffe aeronautiche, mantenendo ±0.01 mm con prototipi in 3–5 giorni. Ogni pezzo viene ricotto per prevenire cricche e viene lavorato insieme ai Suoi componenti metallici.
-
±0.01 mm
Tolleranza tipica
-
170 °C
Esercizio continuo
-
3–5 giorni
Tempi di consegna prototipo

Perché l'Ultem è ideale per componenti ad alta temperatura?
L'Ultem è polieterimmide (PEI), una plastica ad alte prestazioni amorfa di colore ambra che mantiene una resistenza alla trazione di 105 MPa a temperatura ambiente, lavora in continuo a 170 °C e supera UL 94 V-0 senza additivi. La sua dilatazione termica è la più bassa tra le plastiche tecniche non caricate.
È inoltre sensibile all'intaglio e trattiene le tensioni residue dell'estrusione, per cui la lavorazione del PEI richiede ricottura e un processo disciplinato. Lo lavoriamo sulle stesse fresatrici a 3, 4 e 5 assi dei componenti metallici, nell'ambito dei nostri servizi di lavorazione CNC delle plastiche.
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Preventivi verificati da ingegneri entro 6 ore
-

IQC, IPQC, FAI e OQC su CMM
-

Lotti da 1 a 10.000+ pezzi
Gradi di Ultem che lavoriamo
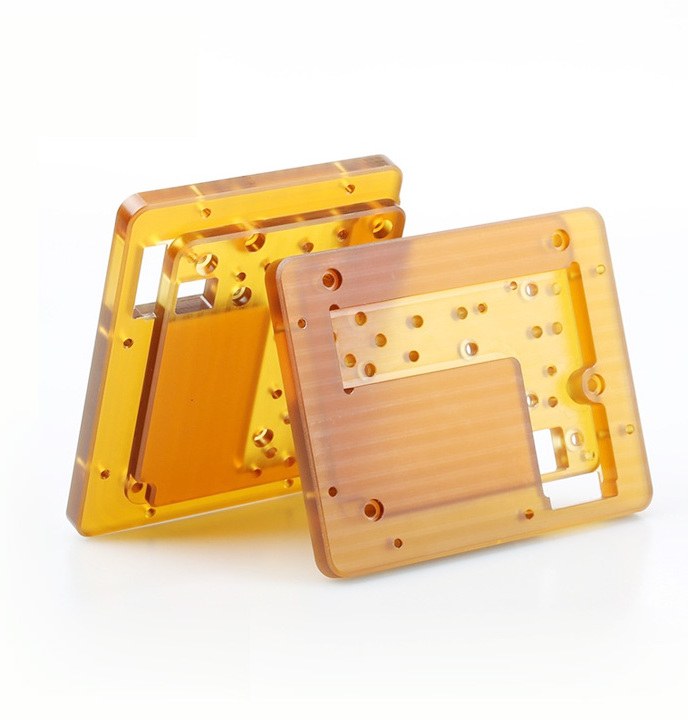
Tre famiglie di PEI coprono la maggior parte dei disegni in Ultem: non caricato per versatilità, con fibra di vetro per rigidità, gradi sanitari per la sterilizzazione.
-

Ultem 1000
105 MPa di trazione, 170 °CGrado non caricato per isolatori, vaschette medicali e vetri di ispezione ambra; Ultem 1000 la lavorazione avviene con metallo duro standard.
-

Ultem 2300
30% fibra di vetro, 160 MPaPer zoccoli di test e staffe aeronautiche che richiedono rigidità e resistenza allo scorrimento viscoso; Ultem 2300 la lavorazione richiede utensili diamantati.
-

Ultem 1010 / HU1000
Biocompatibile ISO 10993Gradi sanitari per componenti sottoposti a sterilizzazione a vapore ripetuta; costano più del Ultem 1000 standard come materiale a magazzino.
-
±0.005 mm
Cavità e alesaggi degli zoccoli
-
±0.02 mm
Sezioni lunghe con fibra di vetro
-
Ra 0.8–1.6
Finitura come lavorata (µm)
-
56 µm/m·K
Dilatazione Ultem 1000
Capacità di lavorazione CNC dell'Ultem
Lavoriamo il PEI sulle stesse fresatrici a 3, 4 e 5 assi del metallo, con utensili affilati in metallo duro o diamantati e ricottura tra sgrossatura e finitura.
-
1
Fresatura CNC
3, 4 e 5 assi Fresatura CNC per zoccoli di test, collettori, staffe, vaschette per sterilizzazione e piastre isolanti, con attrezzature per vaschette a parete sottile.
-
2
Tornitura CNC e a fantina mobile
Tornitura CNC per boccole, rocchetti, corpi connettore e vetri di ispezione; tornitura a fantina mobile per perni e sonde sotto 20 mm.
-
3
Microfresatura
Microfresatura di array di pogo-pin e cavità per zoccoli con passo 0.3–0.6 mm, mantenendo una precisione di posizione di ±0.005 mm.
-
4
Foratura e maschiatura
Foratura, alesatura e maschiatura con metallo duro affilato; le filettature in PEI raramente richiedono inserti. Segue pulizia a ultrasuoni per componenti per semiconduttori e medicali.
Consigli di progettazione e lavorazione per l'Ultem
Ciò che i nostri ingegneri verificano su ogni disegno in Ultem per prevenire cricche, usura degli utensili e deriva delle tolleranze in esercizio.
-
1
Ricottura prima della finitura
Le barre e le lastre di PEI estruso presentano elevate tensioni residue. Eseguiamo la ricottura a 150–160 °C per un'ora ogni 3 mm di spessore, sgrossiamo, ricottiiamo di nuovo e poi finiamo, così i componenti non si fessurano in corrispondenza dei fori settimane dopo.
-
2
Usura degli utensili sui gradi con fibra di vetro
L'Ultem 2300 abrasa il metallo duro circa cinque volte più rapidamente del materiale non caricato. Utilizziamo frese a candela in PCD o con rivestimento diamantato, sostituiamo gli utensili secondo programma e rimisuriamo gli alesaggi critici a metà lotto.
-
3
Dilatazione termica
56 µm/m·K corrisponde a circa 2,5 volte l'alluminio: una base per zoccolo in Ultem da 100 mm si dilata 0,06 mm in più rispetto al suo telaio in alluminio su 10 °C. Verifichi le tolleranze dei campi di pin con prova a caldo alla temperatura di esercizio.
-
4
Spigoli vivi e intagli
La sensibilità all'intaglio è il principale punto debole del PEI. Specifichi raggi interni di almeno 0,5 mm, smussi di 0,3 mm sugli spigoli e mai un'uscita di filettatura viva sotto carico.
-
5
Spessore minimo della parete
Mantenere le pareti a uno spessore minimo di 1,0 mm per l'Ultem non caricato e di 1,5 mm per quello caricato con fibra di vetro; pareti più sottili nell'Ultem 2300 si scheggiano alle estremità delle fibre.
-
6
Refrigerante e pulizia
Evitare solventi clorurati e alcali forti durante la lavorazione e la pulizia; il refrigerante a base acquosa è sicuro. Nei disegni, indicare solo i datum e gli accoppiamenti che contano.
Pagine delle gradi Ultem 1000 e Ultem 2300
Schede tecniche per l'Ultem 1000 non caricato e l'Ultem 2300 con 30% di fibra di vetro, affiancate: 105 MPa vs 160 MPa di resistenza a trazione, densità 1,27 vs 1,51 g/cm³.
-
Il PEI Ultem 2300 è un materiale termoplastico ad alte prestazioni rinforzato con il 30% di fibre di vetro, che ne aumenta resistenza e rigidità.Richiedi il prezzo
-
Il PEI Ultem 1000 è un materiale termoplastico ad alte prestazioni con eccellente resistenza meccanica, elevata resistenza al calore e resistenza chimica. Appartiene alla famiglia dei polimeri polietereimmide (PEI).Richiedi il prezzo
Quando scegliere Ultem rispetto a PEEK, PPSU o policarbonato
L'Ultem si colloca tra il policarbonato e il PEEK per calore e costo; dove contano il peso o l'isolamento sostituisce anche acciaio inossidabile a un sesto della densità.
| Criterio | Questo materialeUltem | PEEK | PPSU | Policarbonato |
|---|---|---|---|---|
| Sceglierlo per | Zoccoli, vaschette | Sostanze chimiche | Manici chirurgici | Resistente, trasparente |
| Temp. max | 170 °C | 250 °C | – | 120 °C |
| Costo | Riferimento | Circa il doppio | Più alto | Un quinto |
| Rigidità | Più rigido | Inferiore | Inferiore | – |
| Impatto | Inferiore | – | Molto migliore | Più tenace |
| Cicli a vapore | Centinaia | – | Di più | – |
| Classe di infiammabilità | UL 94 V-0 | – | – | – |
Dove si utilizzano i componenti in Ultem
I componenti in Ultem trovano impiego dove calore, classe di infiammabilità e sterilizzazione escludono plastiche più economiche, e di solito si fissano a parti metalliche lavorate realizzate nello stesso ordine.
-
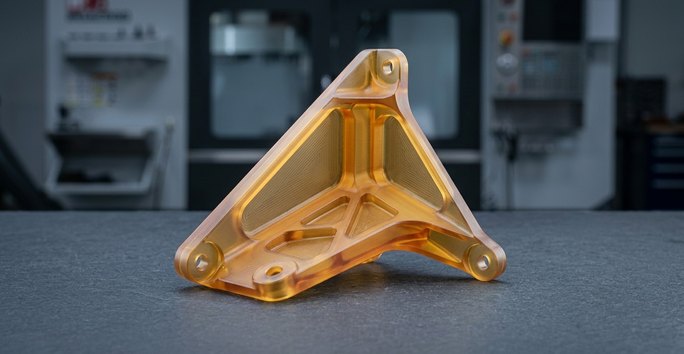 AerospazioStaffaggi per interni di cabina, flange per condotti, alloggiamenti per connettori e componenti per illuminazione conformi ai requisiti di infiammabilità e fumo FAR 25.853.
-
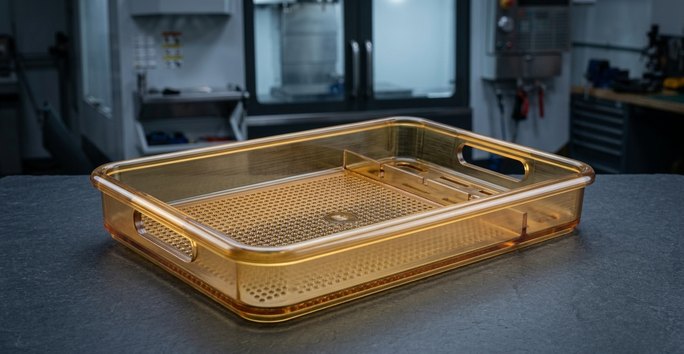 MedicaleVaschette per sterilizzazione, manici per strumenti, componenti per dispositivi di imaging e alloggiamenti riutilizzabili sottoposti a ripetuti cicli di autoclave.
-
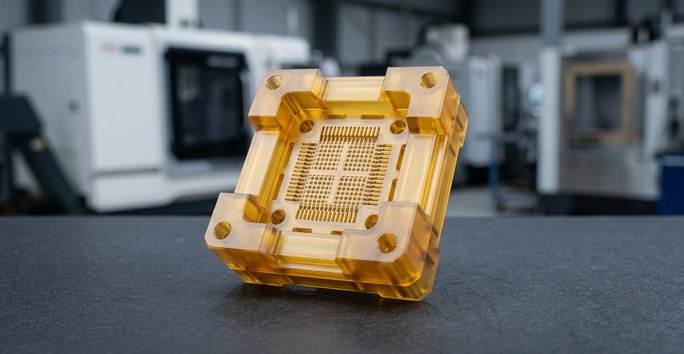 Semiconduttori ed elettronicaZoccoli per burn-in e test finale, sedi per handler e isolatori per test a caldo fino a 150 °C, spesso micro-fresati con passo di 0,3–0,6 mm.
Opzioni di finitura per componenti in Ultem
Ogni finitura viene applicata dopo la lavorazione CNC. L'anodizzazione e la placcatura non si applicano al PEI, quindi le opzioni si concentrano su texture, trasparenza e marcatura.
Serve una finitura non elencata? Chieda una valutazione ai nostri ingegneri
-
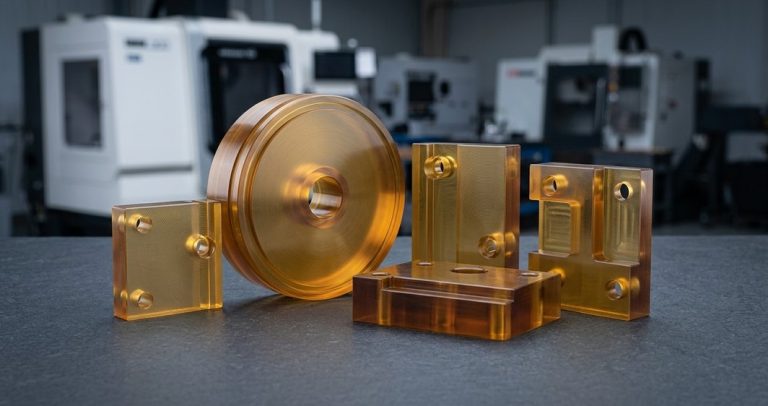 Come lavoratoStandardRa 0,8–1,6 µm direttamente dalla macchina CNC; la finitura standard per zoccoli per test e attrezzature.Richiedi un preventivo
-
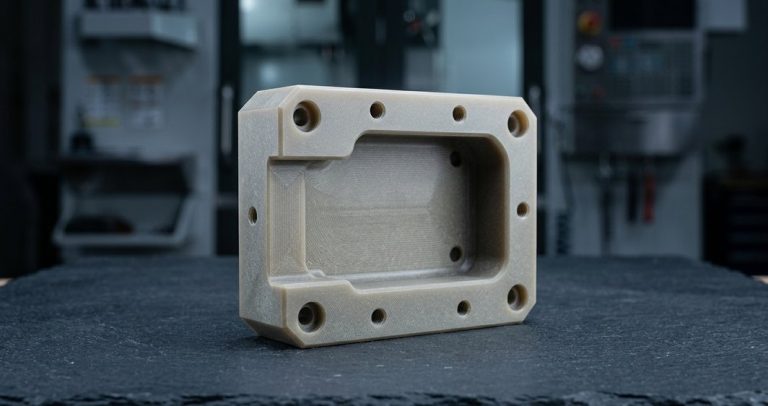 SabbiaturaPiù richiestaLa lavorazione CNC con sabbiatura conferisce una superficie opaca uniforme sulle superfici estetiche aerospaziali e medicali.Richiedi un preventivo
-
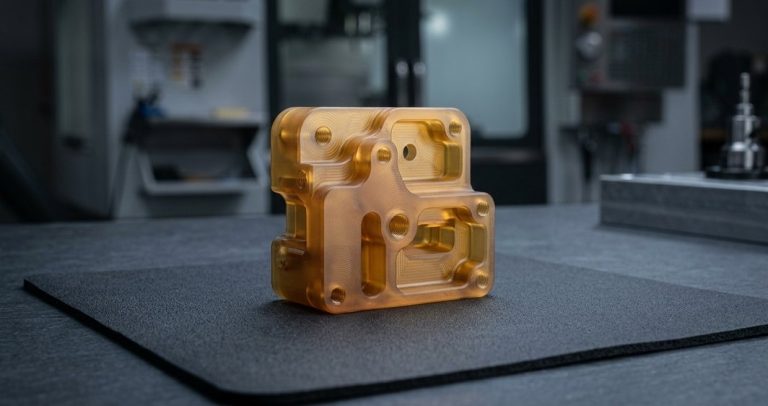 VerniciaturaPiù richiestaI rivestimenti per uso aerospaziale aderiscono bene al PEI dopo una leggera abrasione; disponibili vernici conformi FST.Richiedi un preventivo
-
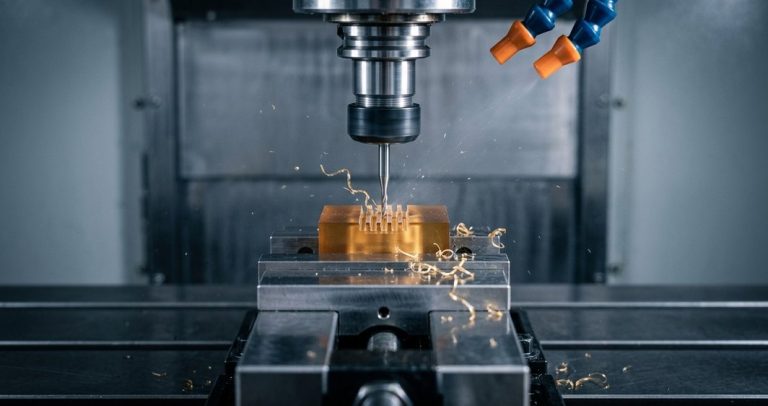 Lucidatura a vaporePiù richiestaRende più trasparenti le superfici lavorate su vetri di ispezione e coperchi in Ultem 1000 ambra trasparente.Richiedi un preventivo
-
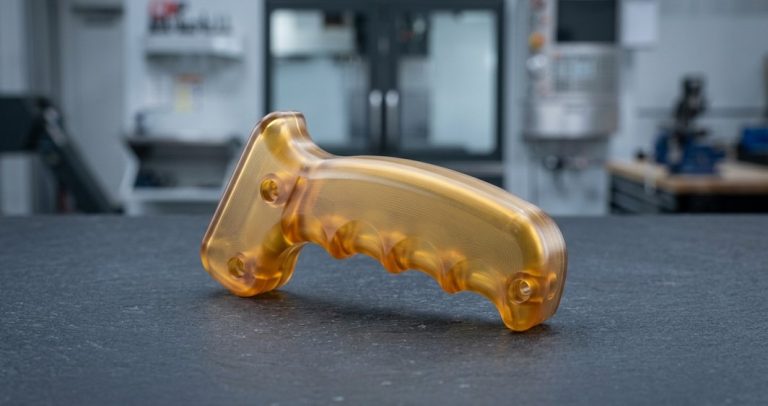 Marcatura laserPiù richiestaAggiunge codici parte e codici UDI direttamente sui componenti lavorati in Ultem 1000 e Ultem 2300.Richiedi un preventivo
FAQ sulla lavorazione dell'Ultem
Risposte su lavorabilità, gradi, sterilizzazione e tolleranze per componenti in PEI.
Altri materiali
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e componenti a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipici.Scopri di più
-
 NylonPA6, PA66 tenaci, silenziosi e autolubrificanti, con 30% di fibra di vetro e nylon con MoS2 per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, conforme FDA nelle gradi naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








