









Lavorazione Delrin
Il servizio di lavorazione Delrin di DEK produce ingranaggi, boccole, corpi valvola e componenti per contatto alimentare in POM-H e POM-C, con tolleranza tipica di ±0.01 mm. Prototipi in 3–5 giorni, senza quantità minima da 1 a oltre 10.000 pezzi.
-
±0.01 mm
Tolleranza tipica
-
3–5 giorni
Tempi di consegna prototipo
-
Senza quantità minima
Da 1 a oltre 10.000 pezzi

Perché la lavorazione CNC del Delrin è così prevedibile
L'acetale è la plastica tecnica più prevedibile su una macchina CNC: si sfalda in modo pulito, mantiene le dimensioni, assorbe quasi nessuna acqua e non richiede refrigerante speciale. È il primo materiale che consigliamo quando un componente in metallo può essere sostituito dalla plastica senza perdere precisione.
Il Delrin viene lavorato sulle stesse fresatrici, torni e macchine a fantina mobile utilizzate per acciaio e alluminio. È uno dei polimeri principali dei nostri servizi di lavorazione CNC della plastica; consulti l'intera famiglia alla voce plastiche per lavorazione CNC.
-

Lavorazione dell'acetale insieme ai metalli dal 2002
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Preventivo verificato da un ingegnere entro 6 ore
-

Componenti metallici di accoppiamento lavorati, accoppiamento verificato
Gradi di Delrin che lavoriamo
Gradi di acetale omopolimero, copolimero e caricato, scelti in base a rigidità, spessore di sezione, attrito e requisiti di contatto alimentare.
-

Delrin 150
Resistenza a trazione 70 MPaPOM-H estruso, per ingranaggi, boccole e camme con la massima rigidità e resistenza a fatica. Delrin 150.
-

Copolimero acetale
Servizio continuo a 100 °CPOM-C per sezioni spesse e servizio con acqua calda o alcalina; nessuna porosità sull'asse, assorbimento d'acqua 0,20% / 0,8%.
-

Delrin 30% fibra di vetro
Rigidità doppiaComponenti strutturali che richiedono rigidità doppia e minore scorrimento viscoso. Delrin 30% fibra di vetro.
-

Delrin AF (13% PTFE)
Attrito più basso della famigliaCuscinetti, guide e pattini di usura con l'attrito più basso tra gli acetali. Delrin AF.
-

POM-C naturale e blu
Conforme FDA / EU 10/2011Macchine per la lavorazione e il confezionamento alimentare; grado blu rilevabile per il controllo della contaminazione, certificati di materiale su richiesta.
-

Delrin 150 (POM-H)
Densità 1,42 g/cm³Rispetto a 1,41 g/cm³ del POM-C; entrambi condividono dilatazione di 110 × 10⁻⁶/K e attrito a secco su acciaio di 0,20–0,25. Il POM-H resiste fino a 85 °C, il POM-C fino a 100 °C.
-
±0.005 mm
Diametri torniti corti
-
±0.01 mm
Caratteristiche fino a 100 mm
-
Ra 0.4 µm
Finitura superficiale allo stato tornito
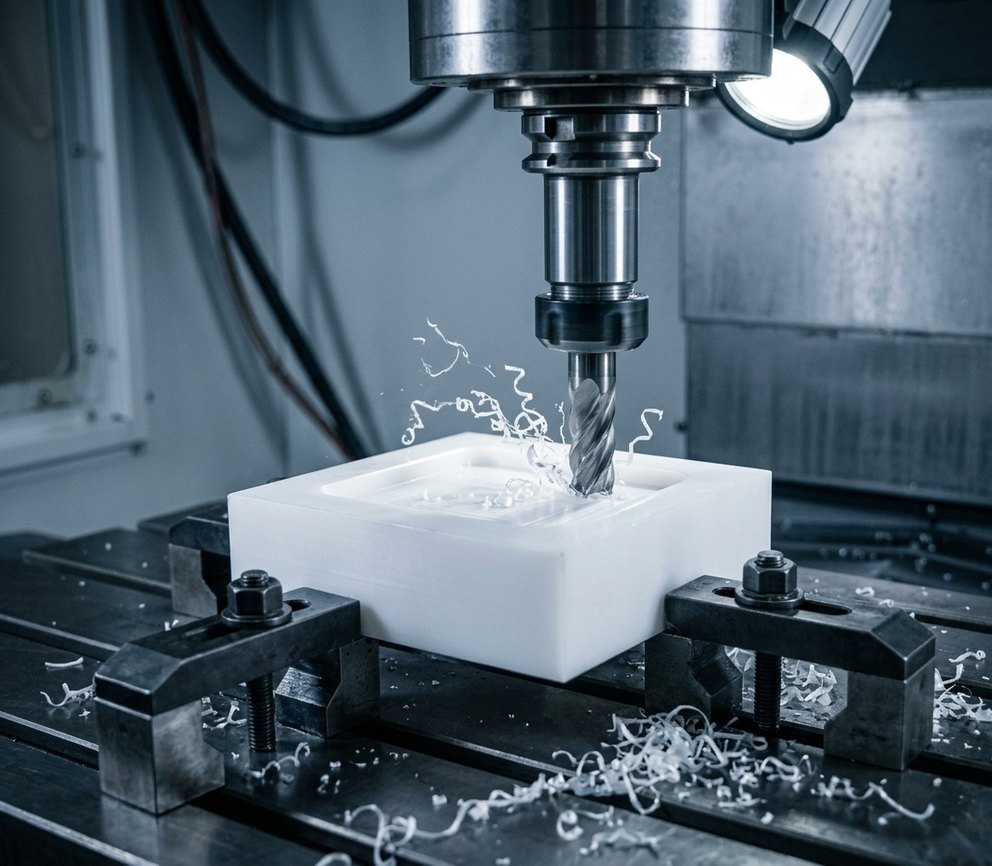
Capacità e tolleranze CNC per Delrin
Che il disegno indichi Delrin, lavorazione POM o lavorazione acetale, il processo è lo stesso, limitato dalla dilatazione termica più che dall'utensile.
-
1
Fresatura CNC
3, 4 e 5 assi Fresatura CNC per collettori, piastre camme, alloggiamenti e blocchi guida, Ra 0.8–1.6 µm allo stato fresato.
-
2
Tornitura CNC e a fantina mobile
Tornitura CNC per boccole, rulli, pistoni e steli valvola; tornitura a fantina mobile per perni e raccordi sotto 20 mm di diametro, Ra 0.4–0.8 µm.
-
3
Taglio ingranaggi
Taglio ingranaggi mediante dentatura per ingranaggi cilindrici, elicoidali e a vite senza fine in POM-H, il materiale standard per trasmissioni silenziose a secco.
-
4
Foratura e filettatura
Foratura, maschiatura, alesatura e filettature a profilo pieno che resistono alla coppia senza inserti. Le sedi di tenuta sono alesate o barenate, mai forate a misura.
Consigli di progettazione e lavorazione per il Delrin
I fattori chiave che i nostri ingegneri verificano sui disegni in acetale prima del preventivo, dalle tensioni residue agli accoppiamenti e allo spessore delle pareti.
-
1
Ricottura prima della finitura
Ricottiamo gli sbozzati a 150 °C in bagno d'olio o in forno prima della finitura dei componenti con asportazione asimmetrica; altrimenti le tasche si aprono di 0,02–0,05 mm nell'arco di una settimana.
-
2
Dilatazione termica
Un componente in acetale da 100 mm si dilata di 0,11 mm ogni 10 °C. Ispezioni a 23 °C e progetti gli accoppiamenti metallo-acetale con gioco o con una caratteristica cedevole.
-
3
Tolleranze realistiche
±0.01 mm tipica, ±0.005 mm su diametri torniti corti e fori alesati. Disegni con tolleranze eccessive aumentano i costi senza migliorare il componente.
-
4
Spigoli vivi
L'acetale è sensibile alle intagliature sotto impatto e fatica: utilizzare raggi interni di 0,5 mm o superiori e smussi di 0,2 mm sui bordi dei denti degli ingranaggi.
-
5
Pareti sottili
Minimo 0,8 mm, 1,2 mm per pareti lunghe oltre 30 mm. Il Delrin si flette meno del nylon, quindi si possono ottenere pareti più sottili rispetto alla maggior parte delle plastiche.
-
6
Filettature e accoppiamenti forzati
Filettature a profilo completo; limitare l'interferenza degli accoppiamenti forzati allo 0,5–1% del diametro perché l'acetale presenta scorrimento viscoso sotto sollecitazione circonferenziale prolungata.
Gradi di Delrin disponibili presso DEK
Pagine dedicate ai gradi Delrin 150, Delrin 30% fibra di vetro e Delrin AF (13% PTFE), con proprietà e tipici particolari lavorati.
-
Il Delrin AF (13% PTFE) è un tipo di materiale plastico che combina le proprietà dell'acetale (poliossimetilene) con il vantaggio aggiuntivo del riempitivo in politetrafluoroetilene (PTFE).Richiedi il prezzo
-
Il Delrin (30% fibra di vetro) è un tipo specifico di Delrin rinforzato con il 30% di fibra di vetro. Il Delrin è noto anche come poliossimetilene (POM), un termoplastico tecnico ad alte prestazioni.Richiedi il prezzo
-
Il Delrin 150 è un grado specifico di Delrin che offre proprietà meccaniche migliorate rispetto al grado standard.Richiedi il prezzo
Quando scegliere Delrin rispetto a nylon, PEEK o ottone
Il Delrin a confronto con le sue alternative abituali. Confronto completo nella nostra nylon vs Delrin guida.
| Criterio | Questo materialeDelrin | Nylon | PEEK | Ottone |
|---|---|---|---|---|
| Sceglierlo per | Ingranaggi di precisione | Pulegge, pattini di usura | Calore, agenti chimici | Carichi elevati |
| Temp. max | 85 °C | – | 250 °C | – |
| Umidità | Un quinto del nylon | Superiore | – | – |
| Tolleranze | Più strette | Più ampie | – | Le più strette |
| Peso | Un sesto dell' ottone | – | – | Più pesante |
| Costo | Un decimo dell' PEEK | Inferiore | Superiore | – |
Dove si utilizzano i particolari lavorati in Delrin
L'acetale lavorato sostituisce il metallo in treni di ingranaggi, dispositivi medici e macchine alimentari dove contano basso attrito e stabilità dimensionale.
-
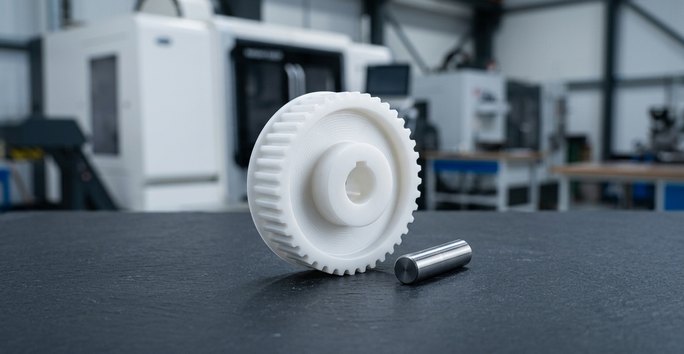 Automazione e roboticaIngranaggi, rulli camma, dita di presa, guide lineari e pulegge dentate che funzionano a secco e silenziosamente contro l'acciaio.
-
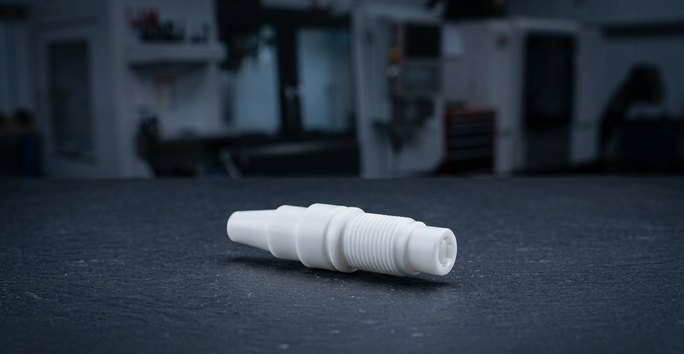 Dispositivi mediciComponenti per penne per insulina, sedi valvola e manici per strumenti lavorati secondo i controlli ISO 13485.
-
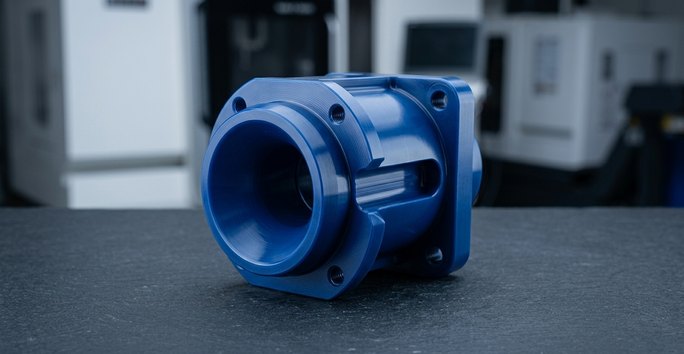 Alimentare e packagingRuote stellari, guide per trasportatori e ugelli di riempimento in gradi di acetale naturale e blu rilevabile conformi FDA.
Opzioni di finitura per particolari in Delrin
I particolari CNC in Delrin vengono forniti come lavorati o con finitura opaca, marcata o verniciata. Anodizzazione, placcatura e lucidatura a vapore non si applicano all'acetale.
Serve una finitura non elencata qui? Chieda consiglio ai nostri ingegneri.
-
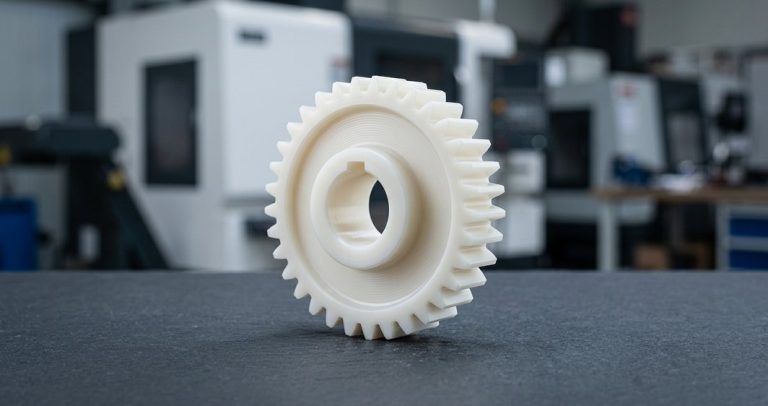 Come lavoratoStandardLo standard per l'acetale: le superfici tornite raggiungono Ra 0,4 µm senza post-trattamento, spesso sufficiente per le superfici di tenuta.Richiedi un preventivo
-
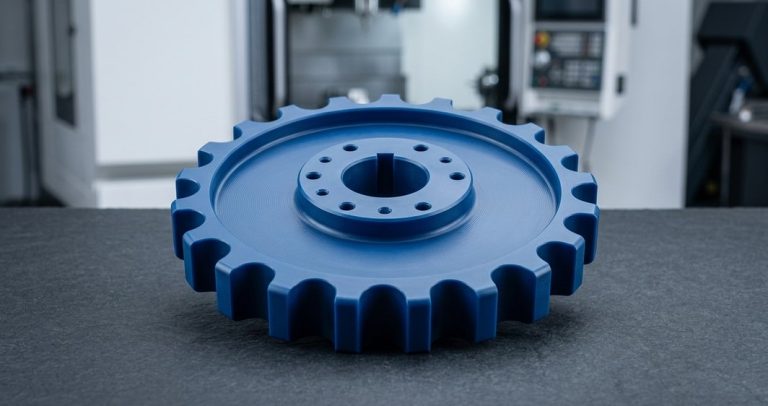 Sabbiatura a sferePiù popolareLa lavorazione CNC più la sabbiatura a sfere conferisce una finitura opaca uniforme ai particolari maneggiati e nasconde i segni utensile sulle superfici estetiche.Richiedi un preventivo
-
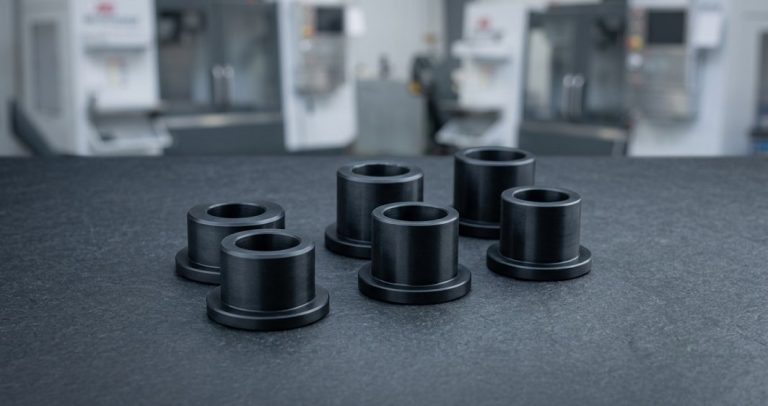 VerniciaturaPiù popolareRichiede incisione al plasma o chimica; la superficie cerosa dell'acetale respinge la maggior parte delle vernici, quindi specifichi solo quando necessario.Richiedi un preventivo
-
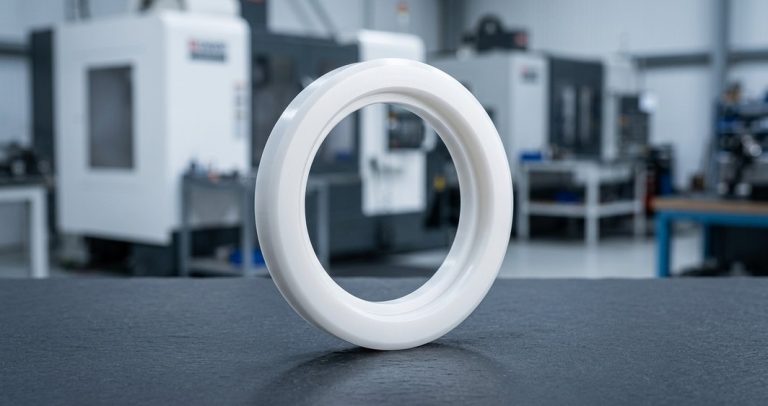 Marcatura laserPiù popolareMarcature scure su acetale naturale e nero per codici parte e loghi, applicate dopo la lavorazione CNC.Richiedi un preventivo
-
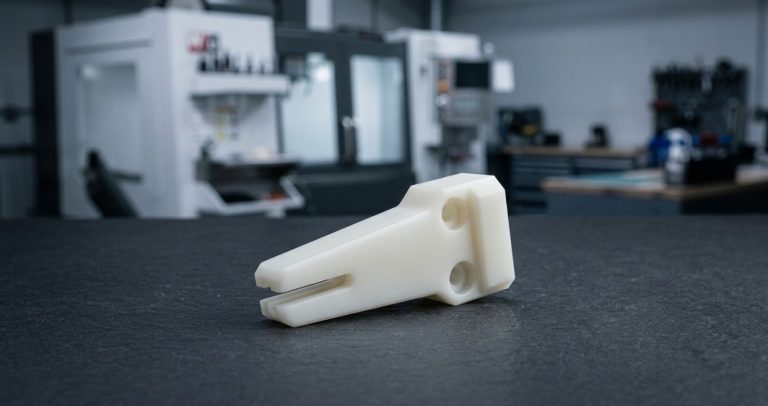 SbavaturaPiù popolareBordi lavorati sbavati e arrotondati a mano o tramite burattatura per superfici di manipolazione pulite e sicure.Richiedi un preventivo
FAQ sulla lavorazione del Delrin
Risposte alle domande più comuni su gradi di acetale, porosità e POM per uso alimentare.
Altri materiali
-
 NylonNylon PA6, PA66, con 30% di fibra di vetro e MoS2, tenace, silenzioso e autolubrificante, per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di test, vaschette di sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo a minor attrito e più resistente all'abrasione, conforme FDA nelle qualità naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








