









Lavorazione CNC del nylon
Il servizio di lavorazione CNC del nylon di DEK trasforma PA6 colato, PA66, nylon con 30% di fibra di vetro e nylon con MoS2 in ingranaggi, boccole e pattini di usura a ±0.01 mm sulle caratteristiche stabilizzate. Il trattamento di distensione e il controllo dell'umidità mantengono i pezzi entro tolleranza.
-
±0.01mm
Caratteristiche stabilizzate
-
3–5 giorni
Tempi di consegna prototipo
-
Senza quantità minima
Lotti da 1 a 10.000+
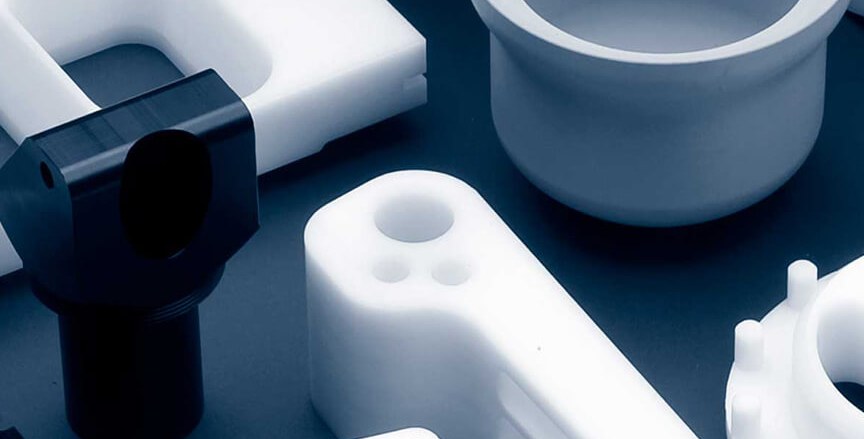

Perché la lavorazione CNC del nylon richiede materiale stabile
Il nylon è tenace, silenzioso e autolubrificante, ma assorbe acqua e si muove dopo il taglio: è qui che la maggior parte dei pezzi in nylon lavorati non supera il collaudo. Lo controlliamo con materiale dry-as-molded e distensione tra sgrossatura e finitura.
I pezzi vengono lavorati sugli stessi centri di fresatura CNC e tornitura CNC dei vostri componenti metallici. Il nylon affianca oltre 15 altri polimeri nei nostri servizi di lavorazione CNC delle plastiche.
-

Plastiche tecniche accanto ai metalli dal 2002
-

ISO 9001:2015, ISO 13485 e AS9100D
-

Stoccaggio sigillato per controllare l'assorbimento di umidità
-

Preventivi verificati da un ingegnere entro 6 ore
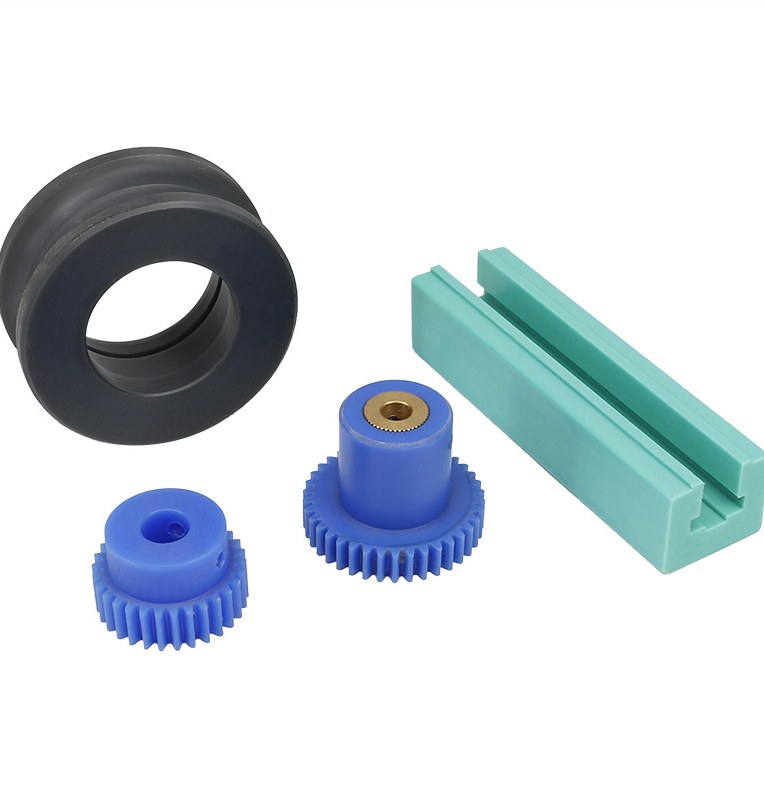
Tipi di nylon che lavoriamo
Tipi di nylon colato, estruso, con fibra di vetro e lubrificato, ciascuno scelto in base alla forma del materiale, alla rigidità e a quanto si muove con l'umidità.
-

Nylon 6 (PA6 colato)
80 MPa di resistenza a trazione (a secco)Blocchi di grandi dimensioni, pulegge, pattini di usura e ingranaggi, con sollecitazioni inferiori rispetto al materiale estruso. Vedere Nylon 6.
-

Nylon 6/6 (PA66)
Temperatura di esercizio 105 °CMaggiore rigidità e durezza rispetto al PA6, con resistenza a trazione di 85 MPa (a secco). La scelta abituale per boccole e rulli.
-

30% fibra di vetro
Rigidità 2× rispetto al PA6 non caricatoBase PA6 per staffe strutturali e alloggiamenti che richiedono maggiore rigidità. Vedere Nylon 6 con 30% di fibra di vetro.
-

PA66 GF30
160 MPa di resistenza a trazione (a secco)Massima resistenza e resistenza allo scorrimento viscoso della famiglia, esercizio a 120 °C. Vedere Nylon 6/6 con 30% di fibra di vetro.
-

Nylon con MoS2
PA6 + disolfuro di molibdenoCuscinetti, guide e ingranaggi con attrito inferiore e usura migliore rispetto al nylon colato non caricato.
-

Nylon 6 ritardante di fiamma
UL 94 V-0Isolatori elettrici e contenitori che richiedono UL 94 V-0. Vedere Nylon 6 FR.
-
±0.01mm
Non caricato, sotto 50 mm
-
±0.05mm
Lungo, sottile o con fibra di vetro
-
Ra 0.8–1.6
Finitura come lavorata (µm)
-
23 °C
Ispezionato al 50% di UR
Lavorazione PA6 e lavorazione PA66 presso DEK
PA6 e PA66 utilizzano gli stessi utensili e le stesse velocità; la forma del materiale e il movimento dovuto all'umidità determinano il processo, non la difficoltà di taglio.
-
1
Fresatura CNC
3, 4 e 5 assi Fresatura CNC per pattini di usura, blocchi guida, piastre a camme e alloggiamenti, sugli stessi centri che lavorano i vostri componenti metallici.
-
2
Tornitura CNC e a fantina mobile
Tornitura CNC per boccole, rulli, distanziali e raccordi filettati; tornitura a fantina mobile per perni e isolatori di piccolo diametro.
-
3
Taglio ingranaggi
Taglio ingranaggi mediante dentatura per fresatura e stozzatura in PA66 e PA6 colato per trasmissioni silenziose a basso carico, che ingranano con pignoni in acciaio che lavoriamo nello stesso ordine.
-
4
Foratura e maschiatura
Foratura, maschiatura e alesatura con utensili affilati ad alta elica per evitare i fori sottodimensionati e con bave che il nylon produce con punte non affilate.
Consigli di progettazione e lavorazione per il nylon
Fattori chiave che i nostri ingegneri verificano affinché i pezzi in nylon mantengano le dimensioni dopo la lavorazione, in esercizio e al collaudo.
-
1
Distensione
Le barre estrose presentano sollecitazioni superficiali. Eseguiamo sgrossatura, ricottura a 150 °C in olio o atmosfera inerte, poi finitura; il PA6 colato ne ha meno bisogno perché è privo di sollecitazioni fin dallo stampo.
-
2
Umidità e stabilità dimensionale
Un foro in PA6 da 100 mm può crescere di 0,3–0,5 mm da secco a saturo. Specificate lo stato di umidità al collaudo, oppure scegliete PA66 GF30 o Delrin per l'esercizio in condizioni umide.
-
3
Dilatazione termica
80–90 µm/m·K corrisponde a quattro volte l'acciaio. Una boccola in nylon inserita a pressione in un alloggiamento in acciaio si stringe sull'albero quando è calda; progettare l'alesaggio con un gioco di funzionamento dello 0,3–0,5%.
-
4
Spigoli vivi
Il nylon è sensibile all'intaglio sotto impatto. Utilizzare raggi interni minimi di 0,5 mm e smussi di 0,3 mm sui bordi soggetti a carichi ripetuti.
-
5
Pareti sottili
Minimo 1,0 mm, 1,5 mm per le qualità caricate con fibra di vetro; le pareti non supportate sotto 1 mm si flettono allontanandosi dall'utensile e risultano rastremate.
-
6
Filettature in PA66
I fori maschiati tengono bene nel PA66; specificare un passo grosso e una parete minima di 2 mm attorno alla filettatura. Utilizzare inserti per elevati numeri di cicli.
Quando scegliere il nylon rispetto a Delrin, UHMW o bronzo
Come si confronta il nylon con i materiali rispetto ai quali gli ingegneri lo valutano. Analisi completa nella nostra guida nylon vs Delrin .
| Criterio | Questo materialeNylon | Delrin | UHMW | Bronzo |
|---|---|---|---|---|
| Sceglierlo per | Ingranaggi sotto carico | Ingranaggi di precisione | Guide per catene | Carichi elevati |
| Assorbimento d'acqua | Maggiore | Un quinto del nylon | – | – |
| Durata all'usura | Migliore | Inferiore | Uso bagnato e abrasivo | – |
| Resistenza | Più resistente | – | Metà del nylon | Carichi più elevati |
| Costo | Inferiore | Maggiore | – | – |
Dove vengono utilizzati i particolari in nylon lavorati
I particolari in nylon silenziosi e autolubrificanti funzionano a secco in trasmissioni, trasportatori e assiemi elettrici in sei settori industriali.
-
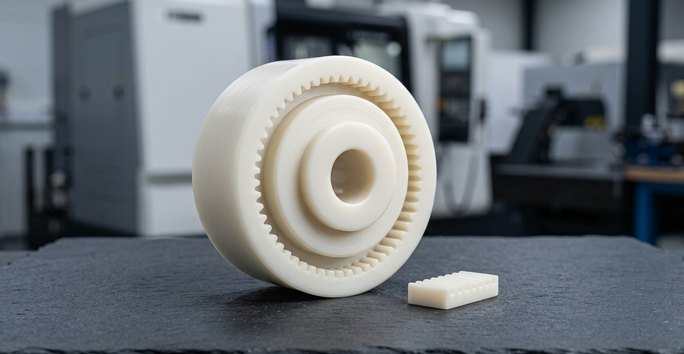 Automazione e roboticaIngranaggi, rulli per camme, tamponi per pinze, guide per catene portacavi e boccole per un movimento silenzioso e a bassa manutenzione.
-
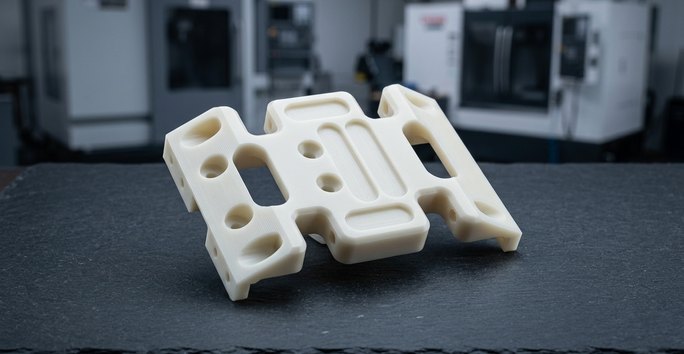 Attrezzature industrialiPulegge, pattini di usura, pignoni, guide di scorrimento e teste di martello che sostituiscono il metallo dove rumore e peso sono importanti.
-
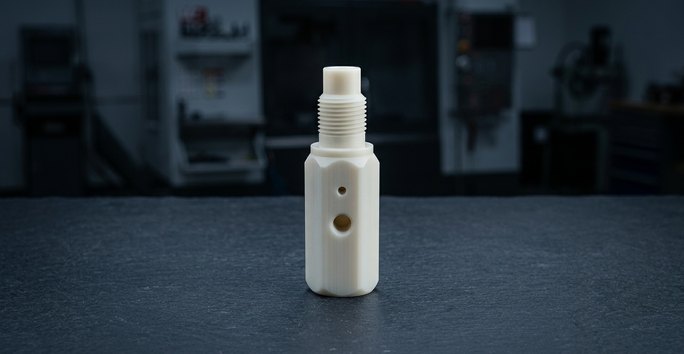 Elettronica e telecomunicazioniIsolatori, distanziali e corpi connettore lavorati in qualità di nylon ritardanti di fiamma.
-
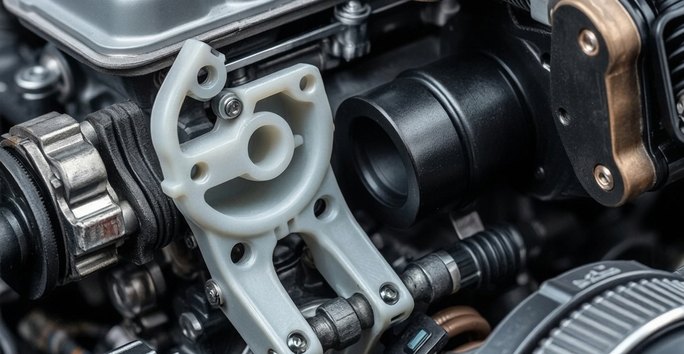 AutomotiveClip sotto cofano, staffe per tubi carburante e ingranaggi per pompe lavorati in PA66 GF30 per resistenza e resistenza allo scorrimento viscoso.
-
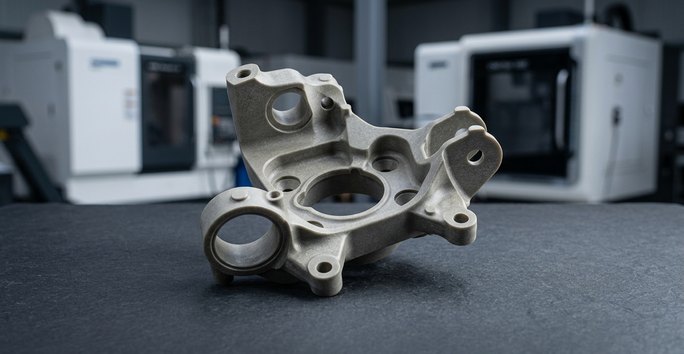 Agricoltura e costruzioniRulli, blocchi guida e boccole per perni che funzionano a secco in condizioni polverose dove il grasso raccoglie abrasivi.
-
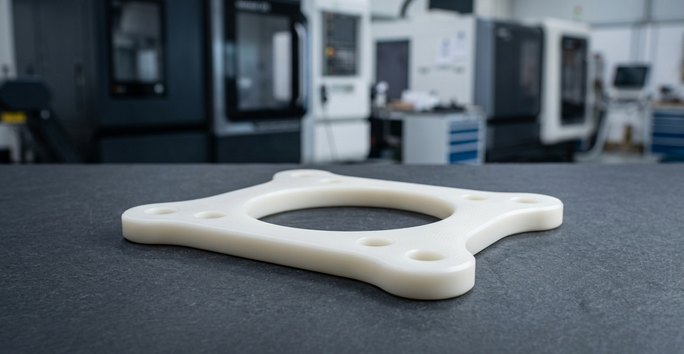 Lavorazione alimentareParticolari per trasportatori in PA6 naturale conformi FDA, lavorati da semilavorati colati per linee di produzione pulite e silenziose.
Opzioni di finitura per particolari in nylon lavorati
Lavorazione CNC più finitura: il nylon accetta sabbiatura, tintura e marcatura; anodizzazione e placcatura non sono applicabili.
Non sa quale finitura sia adatta? Veda tutte le opzioni di finitura
-
 Come lavoratoPiù comuneRa 0,8–1,6 µm, sbavato. La maggior parte dei particolari soggetti a usura viene spedita così, senza passaggi di finitura aggiuntivi.Richiedi un preventivo
-
 Sabbiatura a sferePiù popolareLa lavorazione CNC più la sabbiatura a sfere conferisce un opaco uniforme per coperchi estetici e superfici di presa.Richiedi un preventivo
-
 VerniciaturaPiù popolarePossibile dopo trattamento al plasma o alla fiamma sul nylon lavorato; l'adesione è più debole rispetto all'ABS.Richiedi un preventivo
-
 TinturaPiù popolareLa tintura nera o colorata penetra nel nylon lavorato e non si scheggia, a differenza di un rivestimento superficiale.Richiedi un preventivo
-
 Marcatura laserPiù popolareLa lavorazione CNC più la marcatura laser aggiunge codici di parte e date code permanenti ai particolari in nylon.Richiedi un preventivo
FAQ sulla lavorazione del nylon
Domande frequenti che gli ingegneri pongono prima di ordinare ingranaggi, boccole e particolari soggetti a usura in nylon.
Altri materiali
-
 DelrinOssimettilene omopolimero (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e particolari a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipico.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 caricato al 30% con fibra di vetro per zoccoli di test, vaschette per sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, conforme FDA nelle versioni naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








