









Servizi di sabbiatura per parti lavorate con macchine CNC
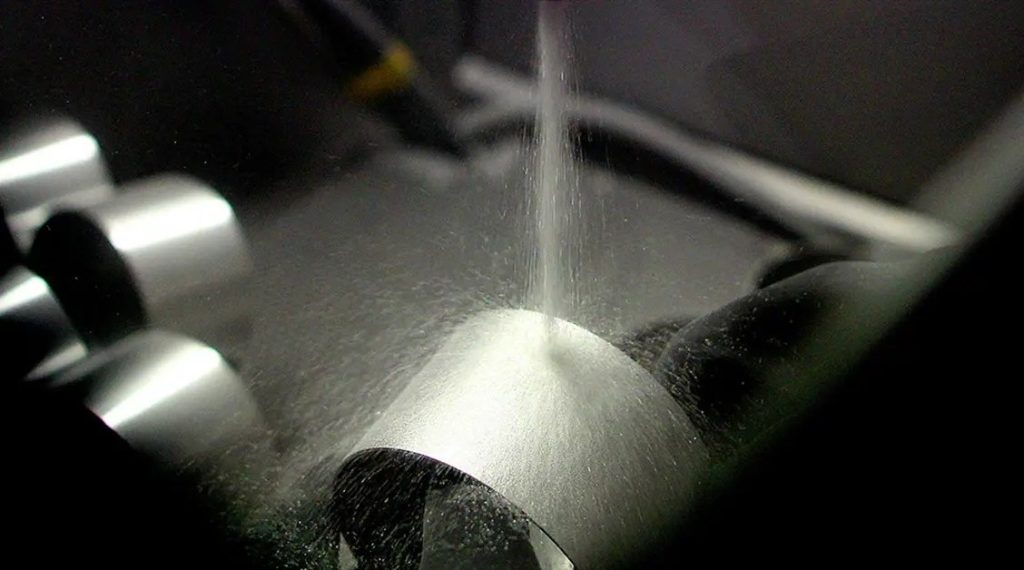
I servizi di sabbiatura di DEK vengono applicati alle parti che lavoriamo internamente, nello stesso ordine: sabbiatura a sfere di vetro, ossido di alluminio, ceramica e pallinatura. La sabbiatura aggiunge al massimo un giorno, senza quantità minima.
- Ra 0,8–3 µm Opaco tipico
- AMS 2430 Standard di pallinatura
- ±0,005 mm Tolleranza della caratteristica


Servizi di sabbiatura presso DEK
L'aria compressa spinge il materiale abrasivo contro la superficie lavorata, lasciando una texture uniforme e non direzionale. La sabbiatura viene pianificata insieme alla lavorazione nello stesso ordine; nessun ordine di sola sabbiatura.
Cosa offre la sabbiatura e a cosa prestare attenzione
La sabbiatura modifica la texture e la pulizia, non la geometria. Conosca i suoi punti di forza e i suoi limiti prima di specificarla su una parte lavorata.
-

Vantaggi principali
- Scompaiono i segni dell'utensile: i percorsi della fresa e le linee di passo vengono sostituiti da una texture uniforme e non direzionale
- Nasconde le impronte digitali: la superficie opaca mantiene un aspetto pulito su involucri e componenti manipolati
- Rimozione delle bave leggere: la sabbiatura elimina le bave leggere lasciate dalla lavorazione
- Superficie pulita: scaglie, colorazioni termiche e rifusione da elettroerosione vengono rimosse prima della finitura successiva
- Base per vernice e polvere: l'ossido di alluminio lascia una texture incisa adatta all'adesione della vernice
- Vita a fatica più lunga: la pallinatura aggiunge sollecitazioni di compressione fino a 0,1–0,5 mm di profondità
-

Limiti e alternative
- Nessun miglioramento di precisione: la sabbiatura non migliora planarità, rotondità o Ra su una superficie di precisione
- Superficie liscia o lucida: scelga la lucidatura o l'elettrolucidatura sull'acciaio inossidabile; la sabbiatura va nella direzione opposta
- Passaggi interni: la sabbiatura non raggiunge i fori incrociati; veda la sbavatura per la lavorazione dei bordi interni
- Piccole parti in volume: la burattatura vibratoria offre un opaco simile a un costo per pezzo inferiore
- Asportazione di materiale sugli accoppiamenti: l'ossido di alluminio asporta 5–10 µm sull'alluminio, quindi gli alesaggi stretti richiedono mascheratura
Finitura opaca e risultati superficiali
Ogni materiale abrasivo dà un risultato misurabile su una parte lavorata: texture, rugosità, pulizia o resistenza a fatica, in funzione della finitura successiva.
-

Opaco satinato uniforme
Le sfere di vetro #80–#170 danno Ra 0,8–1,6 µm con variazione dimensionale trascurabile (< 2 µm) su alluminio e acciaio inossidabile estetici.
-

Satinato più brillante
Le sfere di ceramica da 60–150 µm danno Ra 0,4–1,0 µm, più fine e più costante da lotto a lotto su acciaio inossidabile, titanio e alluminio.
-

Base incisa per vernice
L'ossido di alluminio da 60–220 grit lascia Ra 1,5–4 µm per l'adesione di vernice e verniciatura a polvere e per la rimozione delle scaglie su acciaio e titanio.
-

Resistenza a fatica
La pallinatura chiude le microfratture superficiali e ritarda l'innesco delle cricche di fatica, prolungando comunemente la vita a fatica di più volte.
-

Pulizia delicata
Il materiale plastico Tipo II / Tipo V, 20–40 mesh lascia Ra ≤ 0,8 µm senza variazione dimensionale su plastiche e alluminio sottile.
-

Acciaio decapato
La graniglia d'acciaio S110–S330 dà Ra 2–6 µm con lieve crescita; non viene mai usata su alluminio o acciaio inossidabile (contaminazione da ferro).
Confronto dei materiali abrasivi
| Materiale | Grit / dimensione | Ra risultante | Effetto sulle dimensioni | Scopo e materiali tipici |
|---|---|---|---|---|
| Sfere di vetro | #80–#170 | 0,8–1,6 µm | Trascurabile (< 2 µm) | Opaco satinato; alluminio e acciaio inox estetici; pre-anodizzazione; leggera pallinatura |
| Sfere ceramiche | 60–150 µm | 0,4–1,0 µm | Trascurabile | Satinato più fine e brillante; costante da lotto a lotto; acciaio inox, titanio, alluminio |
| Ossido di alluminio | Granulometria 60–220 | 1,5–4 µm | 5–10 µm asportati sull'alluminio; bordi arrotondati ~0,05 mm | Incisione aggressiva; ancoraggio per vernice/polvere; decapaggio; acciaio, titanio, ghisa |
| Graniglia d'acciaio | S110–S330 | 2–6 µm | Leggero rigonfiamento, superficie con impronte | Pallinatura e decapaggio dell'acciaio; mai su alluminio o acciaio inox |
| Graniglia plastica | Tipo II / Tipo V, 20–40 mesh | ≤ 0,8 µm | Nessuno | Pulizia delicata, sverniciatura, sbavatura di plastiche e alluminio sottile |
Materiali idonei alla sabbiatura con graniglia
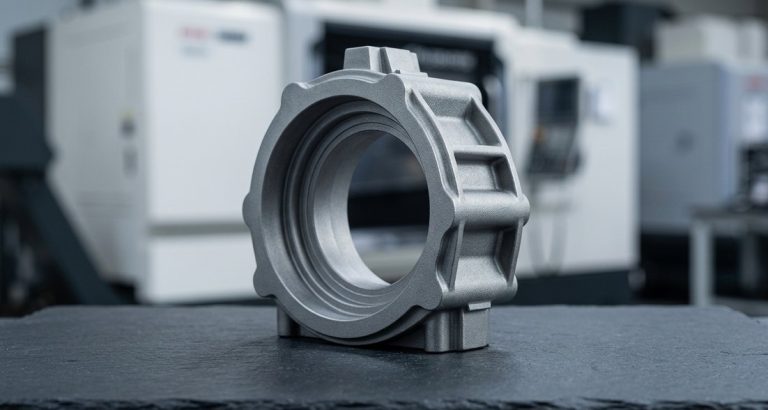
Sfere di vetro e ceramiche adatte a alluminio, acciaio inox e titanio; alluminio ossido e graniglia d'acciaio adatti ad acciaio e ghisa.
Acciaio inox e alluminio non vengono mai sabbiati né pallinati con graniglia d'acciaio, per evitare contaminazione da ferro. La sabbia silicea non viene utilizzata: una nota "sabbiatura di parti CNC" viene interpretata come ossido di alluminio o sfere di vetro, confermato in fase di revisione del preventivo.
-
Alluminio 6061Una sabbiatura con sfere di vetro #120 nasconde i segni della fresa prima dell'anodizzazione trasparente o nera; deossidato prima del bagno.Consigliato
-
Alluminio 6063Riceve la stessa sabbiatura opaca uniforme e a bassa lucentezza del 6061 prima dell'anodizzazione, per carter estetici.Consigliato
-
Acciaio inoxSfere di vetro o ceramiche conferiscono un satinato opaco; pallinato solo con graniglia di acciaio inox, ceramica o vetro.Nessuna graniglia d'acciaio
-
TitanioLe sfere ceramiche conferiscono un satinato brillante e uniforme; l'ossido di alluminio lo incide come ancoraggio sotto la vernice.Buono
-
Acciaio legatoL'ossido di alluminio rimuove la scaglia; la graniglia d'acciaio fusa S110–S330 è usata per pallinatura e decapaggio.Pallinatura
-
GhisaL'ossido di alluminio produce un'incisione aggressiva e la rimozione della scaglia prima di vernice o polvere.Buono
Applicazioni tipiche
La sabbiatura con graniglia serve componenti estetici in alluminio e alberi e ingranaggi critici per la fatica, dall'elettronica di consumo ai carrelli di atterraggio aerospaziali.
-
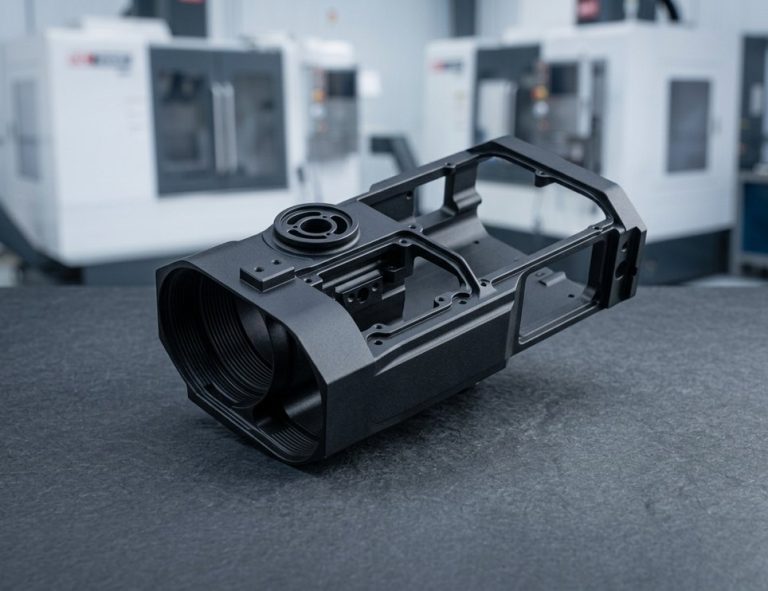 Carter per elettronicaCarter lavorati in 6061 o 6063 sabbiati con sfere #120 e poi anodizzati trasparenti o neri per un opaco uniforme e a bassa lucentezza.Richiedi un preventivo
-
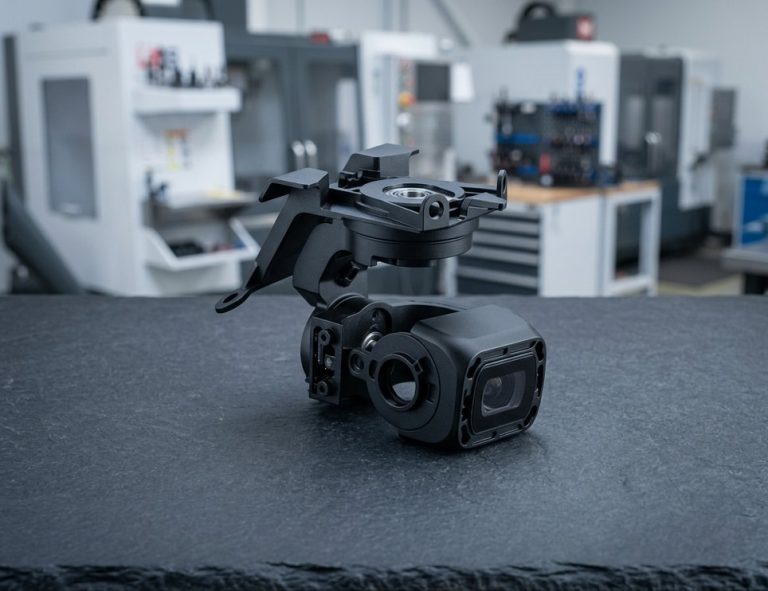 Componenti per fotocamereLa sabbiatura prima dell'anodizzazione nasconde ogni segno della fresa sulle parti visibili dei componenti per fotocamere.Richiedi un preventivo
-
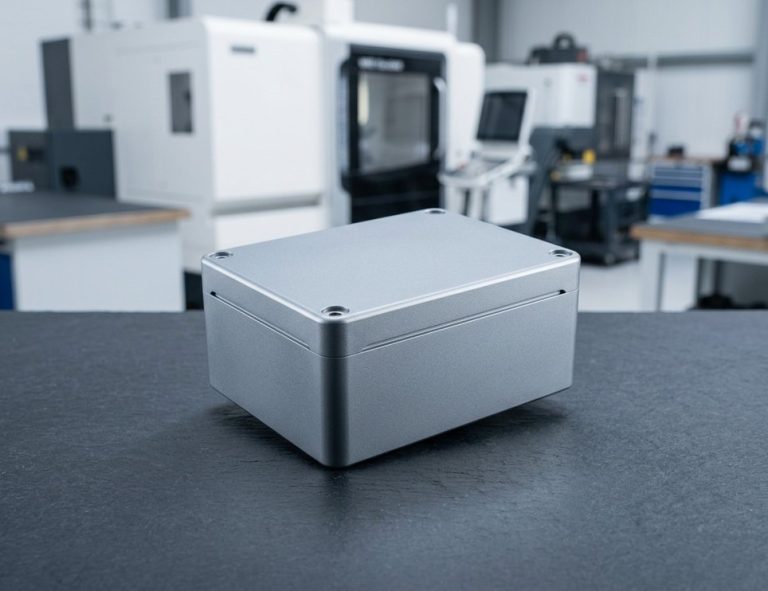 Carter per strumentiOpaco uniforme che nasconde segni di utensile e impronte sui carter lavorati per strumenti.Richiedi un preventivo
-
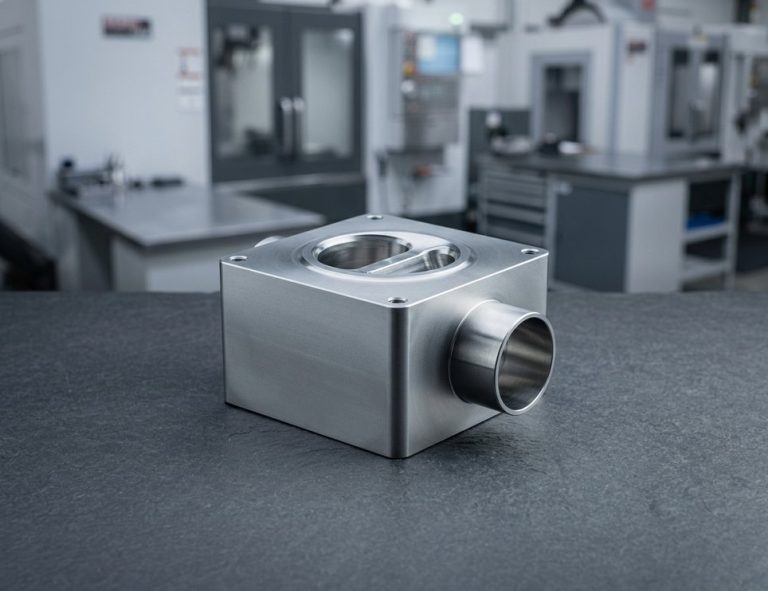 Parti medicaliLe sfere ceramiche conferiscono un satinato brillante su parti medicali in acciaio inox, titanio e alluminio, costante da lotto a lotto.Richiedi un preventivo
-
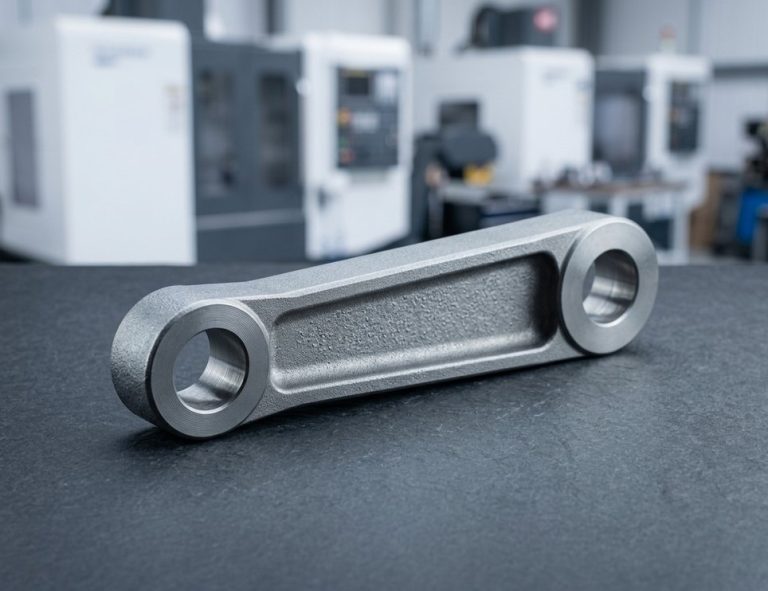 Componenti aerospazialiLa pallinatura è un requisito standard su carrelli di atterraggio e componenti delle turbine aeronautiche.Richiedi un preventivo
-
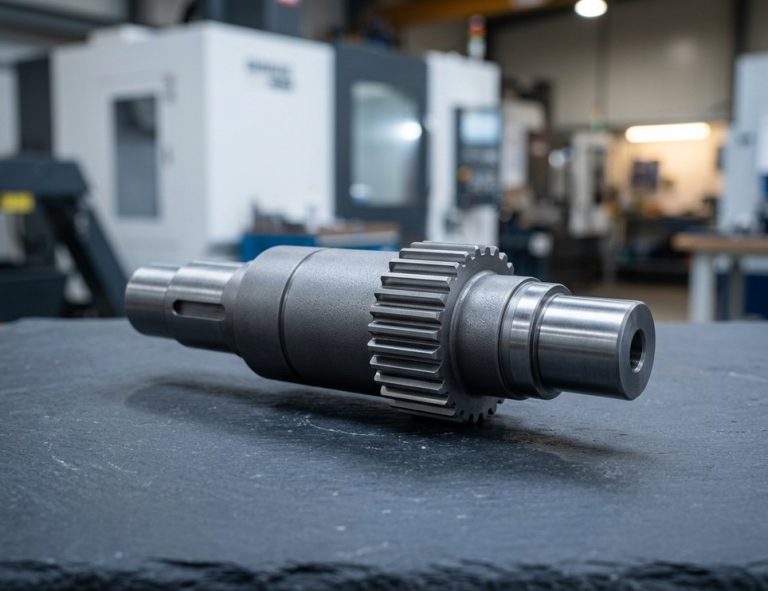 Alberi e ingranaggi pallinatiMolle, ingranaggi e alberi che cedono a flessione o torsione vengono pallinati dopo la rettifica finale.Richiedi un preventivo
Note di progettazione e tolleranza
La sabbiatura raggiunge ogni superficie esposta e può asportare materiale, quindi il disegno deve indicare la graniglia, le superfici, la mascheratura e la finitura successiva.
-
Mascherare gli accoppiamenti critici
Mascherare alesature e alberi con accoppiamenti H7/g6 o più stretti, filettature, superfici di tenuta, scanalature per O-ring, superfici lappate e di riferimento, oltre alle zone marcate a laser .
-
Prevedere l'arrotondamento dei bordi
Le parti non mascherate sabbiate con ossido di alluminio ricevono un raggio di bordo di 0,05 mm; le superfici lucidate perdono parte della lucentezza.
-
Scrivere la nota sul disegno
Esempio: "Sabbiatura con sfere di vetro #120 su tutte le superfici esterne; mascherare alesatura Ø12 H7, filettature e faccia A". Aggiungere un campione limite dove conta l'uniformità estetica.
-
Indicare la finitura successiva
Indichi "poi anodizzazione Tipo II trasparente" oppure "poi passivazione"; la stessa sabbiatura è valida anche prima di ossidazione nera sull'acciaio per un nero opaco non riflettente.
-
Sequenza per parti pallinate
Lavorazione, trattamento termico, rettifica, pallinatura, poi placcatura o rivestimento; una leggera lucidatura può rimuovere meno del 10% della profondità di compressione.
-
Specificare i servizi di pallinatura
Indichi la norma, il materiale di pallinatura, l'intensità Almen, la copertura e le superfici pallinate sul disegno per i servizi di pallinatura.
Specifiche di sabbiatura e pallinatura
- Granulometria sfere di vetro #80–#170 (#120 satinato generico)
- Ra con sfere di vetro 0,8–1,6 µm
- Ra con sfere ceramiche 0,4–1,0 µm
- Asportazione con ossido di alluminio 5–10 µm sull'alluminio
- Asportazione con sfere < 2 µm
- Profondità di pallinatura 0,1–0,5 mm di compressione
- Intensità Almen 0,008–0,012 A / 0,006–0,010 N
- Copertura 100% min, 200% per componenti critici
- Norma di pallinatura AMS 2430 o SAE J2441
- Ra dopo pallinatura 2–6 µm
- Tolleranza della caratteristica ±0,005 mm
- Tempo di consegna aggiuntivo Al massimo un giorno
- Certificazioni ISO 9001:2015, ISO 13485, AS9100D


Sabbiatura con sfere e processo di pallinatura
Due processi con obiettivi diversi: la sabbiatura con sfere per l'aspetto prima dell'anodizzazione, la pallinatura per la resistenza a fatica.
Domande frequenti
Risposte sulla scelta del materiale di pallinatura, sulle dimensioni, sull'anodizzazione e sulla pallinatura delle parti lavorate.

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








