









Lavorazione di alberi personalizzati
Lavorazione di alberi personalizzati da Ø1 a 200 mm e fino a 1.000 mm di lunghezza, con tolleranza di ±0.005 mm. I perni dei cuscinetti sono rettificati a h5/h6 con eccentricità di 0.005 mm, senza quantità minima.
-
±0.005 mm
Diametri torniti
-
0.005 mm
Eccentricità dei perni
-
3–5 giorni
Spedizione dei prototipi
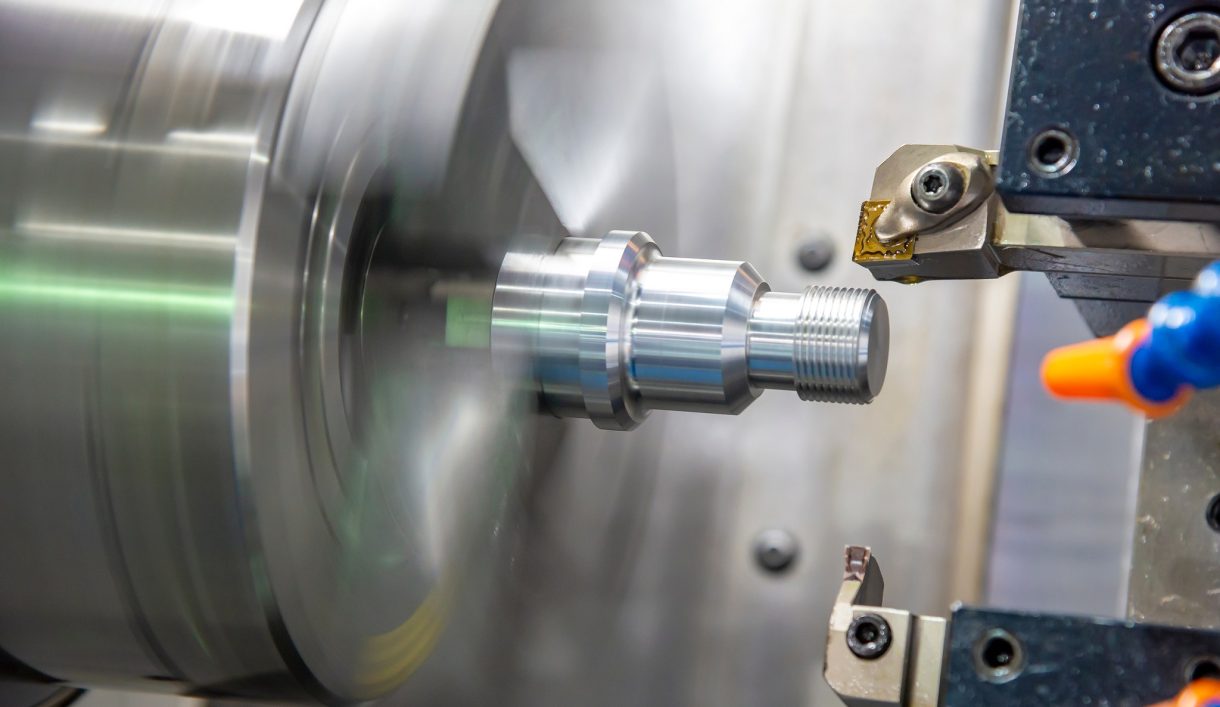

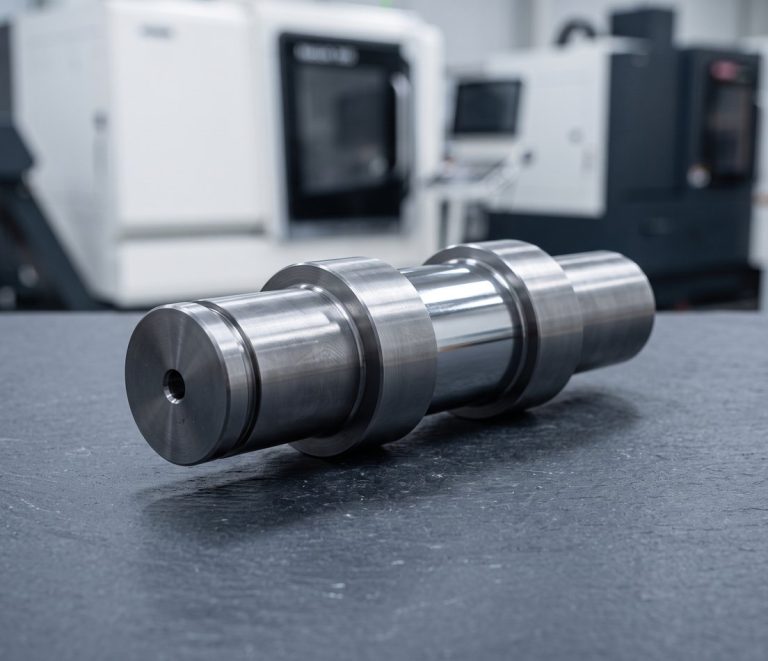
Produzione di alberi di precisione secondo il vostro disegno
DEK torna e rettifica alberi lisci, a gradini, scanalati per chiavetta, scanalati, filettati e cavi in 4140, 1045, 303, 17-4 PH, 440C e titanio. Gli alberi sono una famiglia centrale nel nostro catalogo di parti lavorate CNC personalizzate .
Un albero cede sui suoi perni, perciò le sedi dei cuscinetti sono rettificate a h5/h6 con Ra 0.2–0.4 µm; tutto il resto mantiene ±0.005 mm. Ogni disegno viene esaminato da un ingegnere prima del preventivo. Per i tipi e le funzioni degli alberi, consultate che cos'è un albero.
Tipi di alberi che lavoriamo
Dai perni lisci ai denti di ingranaggio integrali, ogni tipo di albero viene tornito da barra, poi fresato, tagliato o rettificato secondo le esigenze del disegno.
-
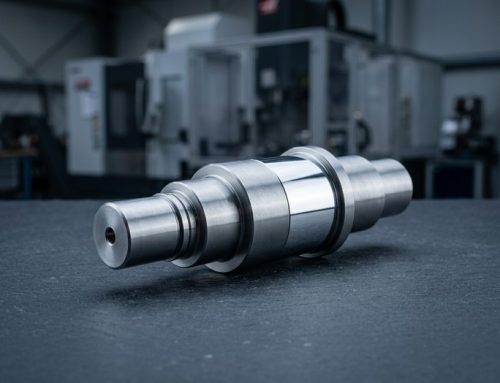 Alberi lisci e a gradiniPerni dei cuscinetti rettificati, gole per anelli elastici e fori di centratura.
-
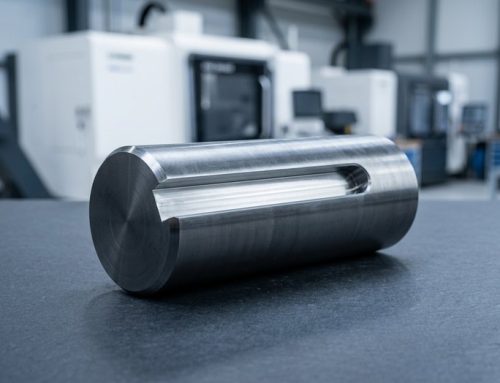 Parti CNC per alberi scanalati per chiavettaSedi per chiavetta secondo DIN 6885 o ANSI B17.1, fresate a larghezza N9/P9.
-
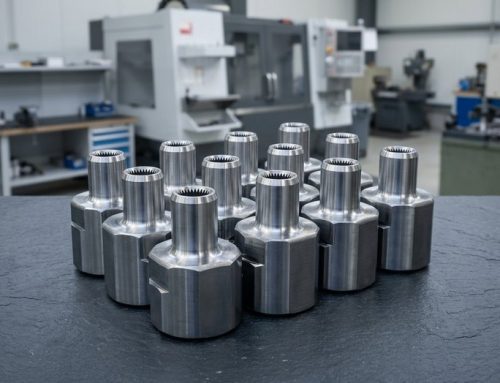 Lavorazione di alberi scanalatiScanalature a evolvente secondo DIN 5480 o ANSI B92.1 e scanalature a fianchi dritti.
-
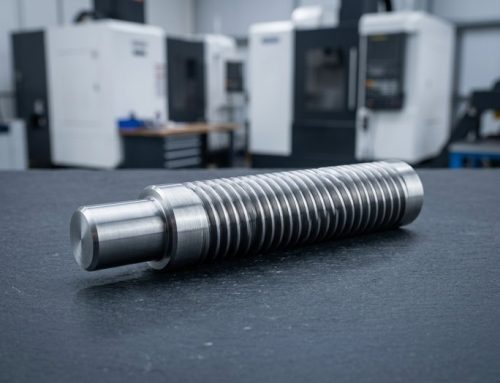 Alberi filettati e viti a ricircoloViti di comando trapezoidali Tr e ACME e prigionieri, filettature rullate o tagliate.
-
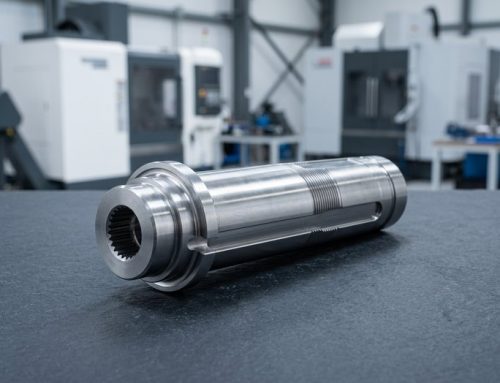 Alberi motore e rotorePiani D, fori trasversali e gradini per accoppiamento a pressione per azionamenti di motori e rotori.
-
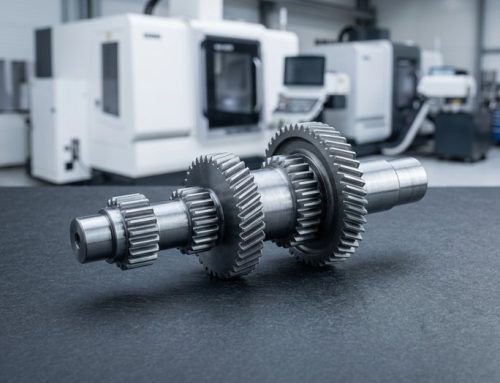 Alberi con ingranaggi e pignoniAlberi con ingranaggi e pignoni con denti tagliati integralmente nel corpo dell'albero.


Materiali, processi e tolleranze per gli alberi
Acciai e leghe per alberi, il ciclo di tornitura e rettifica, e le tolleranze, filettature e durezze che DEK mantiene su ogni perno.
Consigli di progettazione per alberi personalizzati
Sei scelte di disegno che determinano se un albero si rettifica in modo pulito, mantiene l'eccentricità e resiste alla fatica in esercizio.
-

Sottosquadri su ogni spallamento
Aggiunga sottosquadri o raccordi sugli spallamenti: un gradino vivo su un perno rettificato innesca cricche da fatica e blocca la mola.
-

Classe del perno e datum
Indichi la tolleranza del perno per classe (Ø25 h6) e l'eccentricità rispetto a un asse di riferimento comune (A–B), non rispetto ai gradini adiacenti.
-

Tolleranza di larghezza della cava per chiavetta
Specifichi N9 per una chiavetta fissa o P9 per una chiavetta a pressione, oltre alla tolleranza di posizione della cava rispetto all'asse dell'albero.
-

Tempri solo i perni
Specifichi la tempra a induzione sulle zone dei perni; la tempra a cuore di un albero lungo favorisce distorsioni che la rettifica deve poi eliminare.
Cosa indicare sul disegno
-
Fori di centratura su entrambe le estremità
Preveda fori di centratura DIN 332 forma B su entrambe le estremità, così l'albero può essere rettificato tra le punte per un'eccentricità di 0,005 mm.
-
Accoppiamento e misura delle scanalature
Sugli alberi scanalati indichi la classe di accoppiamento e se la scanalatura è misurata sui rulli: questo determina la scelta tra dentatura per generazione o per stozzatura.
-
Durezza e quantità
Invii un file STEP e un disegno con tolleranze dei perni, durezza e quantità, così la revisione dell'ingegnere copre l'intero ciclo di lavorazione.
Applicazioni e settori per gli alberi
Alberi per giunti e attuatori per la robotica, alberi per mandrini e trasportatori per l'automazione, alberi rotore per la nuova energia e alberi di trasmissione per l'automotive.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Impianti industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe, ferramenta di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopra di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopra di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccole a medie quantità, in alluminio, acciaio legato 4140 e 4340, acciaio inossidabile e ottone.Scopra di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura a 5 assi in un'unica configurazione.Scopra di più
-
 SemiconduttoriComponenti per camera, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopra di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopra di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopra di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopra di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopra di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per strumenti di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopra di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da ponte in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti in primo luogo per la resistenza alla corrosione.Scopra di più
-
 Impianti industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopra di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopra di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopra di più
-
 Prodotti di consumoManopole, maniglie, parti di contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiatura a perle o lucidate secondo campione.Scopra di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopra di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopra di più
Perché scegliere DEK per la produzione di alberi personalizzati
Tornitura, rettifica, taglio ingranaggi e collaudo sotto lo stesso tetto: ogni albero è un unico lavoro e un unico fornitore responsabile.
-

Un unico tetto, un unico lavoro
Tornitura, tornitura a fantina mobile, taglio ingranaggi, coordinamento del trattamento termico e rettifica cilindrica interni: un albero scanalato temprato e rettificato è un unico lavoro, non tre fornitori.
-

Barre verificate
Le barre sono controllate allo spettrometro al ricevimento, così gli alberi in 4140, 17-4 PH o 440C partono da materiale confermato.
-

Eccentricità verificata in FAI
L'eccentricità è verificata su blocchetti a V e CMM all'ispezione del primo articolo, rispetto all'obiettivo di 0.005 mm TIR sui perni rettificati.
-

Senza quantità minima, prototipi rapidi
Non c'è quantità minima d'ordine e gli alberi prototipo vengono spediti in 3–5 giorni, da un singolo pezzo a lotti pilota.

Preventivi esaminati da un ingegnere
Ogni disegno è esaminato da un ingegnere prima del preventivo. Su richiesta i rapporti di ispezione vengono spediti con i pezzi, nell'ambito delle certificazioni ISO 9001:2015, ISO 13485 e AS9100D.
Qualità certificata per ogni albero
Gli alberi sono lavorati secondo i sistemi di qualità ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Materiali e finiture superficiali per alberi
Acciai per alberi, gradi inossidabili e titanio, abbinati a tempra e finiture protettive sugli alberi che lavoriamo.
Finiture superficiali
Ha bisogno di un'altra configurazione di albero? Legga la nostra guida sugli alberi
Vedi tuttoFAQ sugli alberi personalizzati
Tolleranze, scanalature e alberi motore: le domande che gli acquirenti pongono prima di inviare un disegno.
Richiedi un preventivo per la lavorazione di alberi personalizzati
Invii un file STEP e un disegno con le tolleranze dei perni, la durezza e la quantità. Un ingegnere lo esamina e fornisce il preventivo entro 6 ore.
- Alberi scanalati complessi: fino a 3 giorni
- Senza quantità minima
- I prototipi vengono spediti in 3–5 giorni
- Diametri torniti mantenuti a ±0.005 mm
- Rapporti di ispezione su richiesta
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopra di più
-
 Servizi di alesatura di precisione con macchina a forareScopra di più
-
 Servizi di alesatura CNC di precisioneScopra di più
-
 Servizi di elettroerosione a filo di precisioneScopra di più
-
 Servizi di maschiatura CNC di precisioneScopra di più
-
 Servizi di rettifica piana di precisioneScopra di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








