









Servizi di lavorazione di precisione
Servizi di lavorazione di precisione che garantiscono ±0.005 mm sui particolari metallici e ±0.01 mm sulle plastiche, misurati su CMM. Ogni disegno è verificato da un ingegnere, senza quantità minima e con preventivo entro 6 ore.
-
±0.005 mm
Tolleranza sui metalli
-
6 ore
Preventivo da ingegnere
-
3–5 giorni
Prototipi
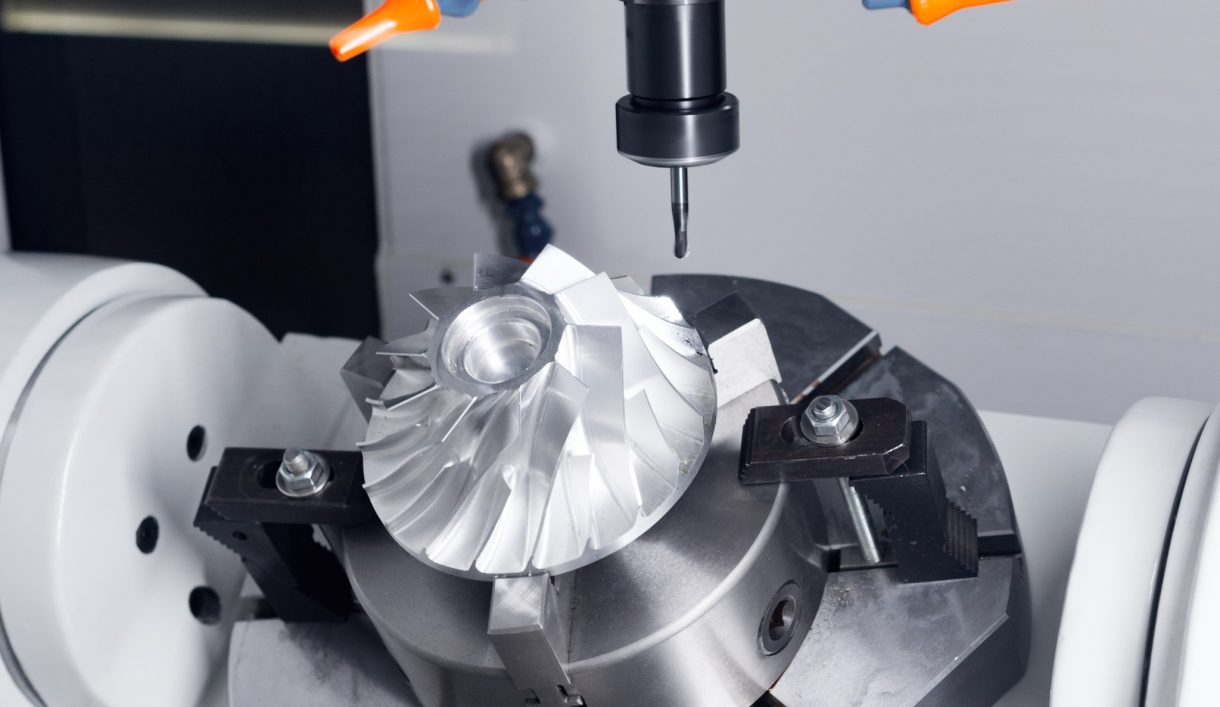

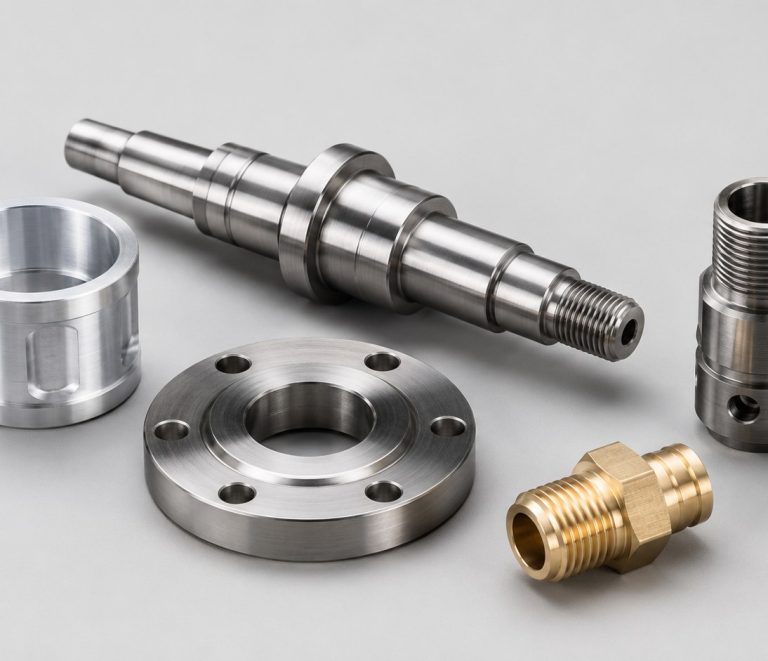
Servizio di lavorazione di precisione, ispezionato e documentato
DEK garantisce una tolleranza dichiarata su tutta la produzione, la misura su CMM e la documenta prima della spedizione dei particolari. Lo standard è ±0.005 mm sui metalli, ±0.01 mm sulle plastiche e ±0.003 mm sui piccoli particolari in tornitura a fantina mobile .
Il lavoro ad alta precisione è una sequenza: sgrossatura su fresatrice o tornio, poi finitura delle caratteristiche critiche tramite rettifica, elettroerosione o alesatura a coordinate. Per l'intera gamma di processi, inizi dalla pagina dei servizi di lavorazione CNC ; le tolleranze generali sono spiegate nella nostra guida alla ISO 2768.
Perché scegliere DEK per la lavorazione di precisione
Due decenni di lavorazioni a tolleranza stretta, sistemi certificati e processi interni dietro ogni ordine di servizi di lavorazione di precisione.
-

Fondata sul lavoro a ±0.005 mm
Fondata nel 2002 con la produzione di perni per anime di stampi, perni espulsori e boccole di guida, dove ±0.005 mm era il requisito minimo.
-

Certificata da TÜV
ISO 9001:2015, ISO 13485 e AS9100D certificate da TÜV, così i particolari medicali e aerospaziali vengono spediti secondo sistemi qualità sottoposti ad audit.
-

Processi multipli interni
Fresatura, tornitura, tornitura a fantina mobile, elettroerosione, rettifica e alesatura a coordinate sotto lo stesso tetto mantengono la lavorazione CNC di precisione multi-processo su un unico registro qualità.
-

Senza quantità minima, tempi rapidi
Senza quantità minima, prototipi in 3–5 giorni, piccoli lotti in 4–7 giorni e spedizione in tutto il mondo in 3–7 giorni a oltre 2.300 clienti.

Disegni verificati da un ingegnere
Un ingegnere verifica manualmente ogni disegno PDF, STEP, IGES o SLDPRT, segnala qualsiasi caratteristica che richieda rettifica, elettroerosione o un materiale diverso e restituisce un preventivo entro 6 ore per la maggior parte dei particolari.


Servizi di lavorazione di precisione per tolleranza
Livelli di tolleranza, i processi che li raggiungono, i materiali che li mantengono e i controlli che rendono il pezzo 500 uguale al pezzo 1.
Servizi di lavorazione di precisione vs. CNC standard
Spesso le attrezzature sono le stesse; la lavorazione di precisione aggiunge il processo che le circonda. La scelga quando l'accoppiamento o la funzionalità dipendono dalla tolleranza, e la lavorazione standard quando ±0.05 mm è sufficiente.
| Criterio | Questo processoLavorazione di precisione | Lavorazione CNC standard | Rettifica di precisione | Tornitura a fantina mobile |
|---|---|---|---|---|
| Tolleranza tipica | ±0.005 mm sui metalli | ±0.05 mm | ±0.002 mm | ±0.003 mm, particolari piccoli |
| Controlli di processo | Sondaggio, CMM, attrezzature | Un'unica lavorazione, controlli a campione | Finisce i particolari critici | Ispezione al 100% a ±0.003 |
| Ideale per | Particolari di accoppiamento e funzionali | Tolleranze generali | Alberi temprati, calibri | Spine, alberi per strumenti |
| Scegliere quando | L'accoppiamento o la funzionalità sono critici | ISO 2768-m è sufficiente | Planarità o eccentricità 0.005 mm | Particolari sotto 10 mm |
Settori che richiedono lavorazione CNC di precisione
DEK supporta apparecchiature per semiconduttori, dispositivi medici secondo ISO 13485, componenti aerospaziali secondo AS9100D, robotica, ottica, telecomunicazioni e droni.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Apparecchiature industriali
-

Edilizia
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffaggi, componenti di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopri di più
-
 MedicaleAlberi per strumenti, manici e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità dei lotti di serie.Scopri di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e produzioni da piccoli a medi lotti in alluminio, acciai legati 4140 e 4340, acciaio inossidabile e ottone.Scopri di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio temprato, con fresatura CNC a 5 assi in un'unica configurazione.Scopri di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi privi di bave.Scopri di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, con tolleranze di ±0.01 mm sulle superfici di contatto.Scopri di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopri di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi per carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopri di più
-
 EnergiaPiastre terminali per batterie, barre collettrici, alloggiamenti per inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e privi di bave.Scopri di più
-
 Petrolio e gasComponenti per valvole, blocchi manifold, parti per attrezzi di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopri di più
-
 MarinoAlberi portaelica, parti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopri di più
-
 Apparecchiature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature archiviate per le ripetizioni.Scopri di più
-
 EdiliziaStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopri di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi ugello per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopri di più
-
 Prodotti di consumoManopole, maniglie, parti per contenitori e ferramenta audio in cui la superficie lavorata è a vista, anodizzate, sabbiate o lucidate secondo campione.Scopri di più
-
 Militare e difesaSupporti ottici, contenitori e guide per accessori in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopri di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopri di più
Parti lavorate di precisione tipiche
Famiglie di parti in cui un GD&T stringente determina la funzionalità, e le scelte progettuali che determinano il costo di tale precisione.
-

Corpi e distributori valvola
Concentricità dell'alesaggio a 0.005 mm e superfici di tenuta rettificate a Ra 0.4 µm, in acciaio inossidabile 316, 17-4 PH o ottone.
-

Supporti e tavole ottiche
Planarità 0.005 mm e posizione dei fori ±0.01 mm, in alluminio 6061 o Invar per la stabilità termica.
-

Parti per strumenti medicali
Alberi e cannule torniti a fantina mobile a ±0.003 mm in 316LVM e Ti-6Al-4V, prodotti in conformità a ISO 13485.
-

Attrezzature per semiconduttori
Piastre in alluminio rettificate piane e parallele, con tolleranze di posizione mantenute su estensioni di 500 mm.
-

Componenti per riduttori
Alloggiamenti alesati con macchina a coordinate per sedi cuscinetto, alberi rettificati per l'eccentricità e ingranaggi tagliati internamente.
Dove costa la tolleranza stretta
-
Costo per livello di tolleranza
Ogni livello raddoppia approssimativamente il tempo di lavorazione e ispezione sulla superficie interessata; ±0.003 mm comporta di solito ispezione al 100% e una seconda lavorazione.
-
Tolleranze generali
Una tolleranza stretta su tutto il disegno è il maggiore costo evitabile nei preventivi. Applichi la tolleranza alle superfici di accoppiamento e funzionali; lasci che ISO 2768-m copra il resto.
-
Indicazioni di rugosità superficiale
Indichi la rugosità solo dove la funzione di tenuta, scorrimento o ottica lo richiede. Descrivere la funzione del pezzo consente a un tecnico di suggerire una tolleranza più ampia.
-
Distorsione da serraggio
La causa più comune per cui un pezzo a ±0.005 mm risulta corretto sulla macchina e errato alla CMM; attrezzature dedicate e griffe morbide alesate in posizione lo prevengono.
Precisione certificata e documentata
Certificazioni ISO 9001:2015, ISO 13485 e AS9100D rilasciate da TÜV, con rapporti FAI e CMM.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Norma di gestione della qualità
-
 ISO 13485
Gestione della qualità per dispositivi medici
Metalli e finiture per tolleranze strette
I metalli più spesso specificati a ±0.005 mm, e le fasi di lavorazione CNC + finitura che mantengono le superfici critiche.
Finiture superficiali
Materiale non presente in elenco? Chieda a un ingegnere di verificarlo.
Visualizza tuttoDal disegno ai particolari ispezionati
Domande frequenti sulla lavorazione di precisione
Risposte su tolleranze, rapporti di ispezione e costi dei particolari lavorati di precisione.
Richiedi un preventivo per lavorazione di precisione
Invii il suo disegno con GD&T indicati per i nostri servizi di lavorazione CNC di precisione. Un ingegnere lo esamina e fornisce un preventivo entro 6 ore per la maggior parte dei particolari.
- Sono accettati file PDF, STEP, IGES o SLDPRT
- Senza quantità minima
- Prototipi in 3–5 giorni
- Piccoli lotti in 4–7 giorni
- Rapporti FAI e CMM su richiesta
Capacità correlate
-
 Raccordi di precisione a purezza ultra-elevataScopri di più
-
 Servizi di alesatura di precisione con macchina a coordinateScopri di più
-
 Servizi di alesatura CNC di precisioneScopri di più
-
 Servizi di elettroerosione a filo di precisioneScopri di più
-
 Servizi di maschiatura CNC di precisioneScopri di più
-
 Servizi di rettifica piana di precisioneScopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








