









Servizi di lavorazione CNC per parti complesse
DEK esegue la lavorazione CNC di parti complesse per progetti rifiutati altrove, mantenendo ±0.003 mm sulle microcaratteristiche. Oltre 50 metalli e plastiche tecniche lavorati sotto un unico tetto certificato ISO.
-
±0.003mm
Microcaratteristiche
-
50+
Metalli e plastiche
-
3 giorni
Prototipi rapidi
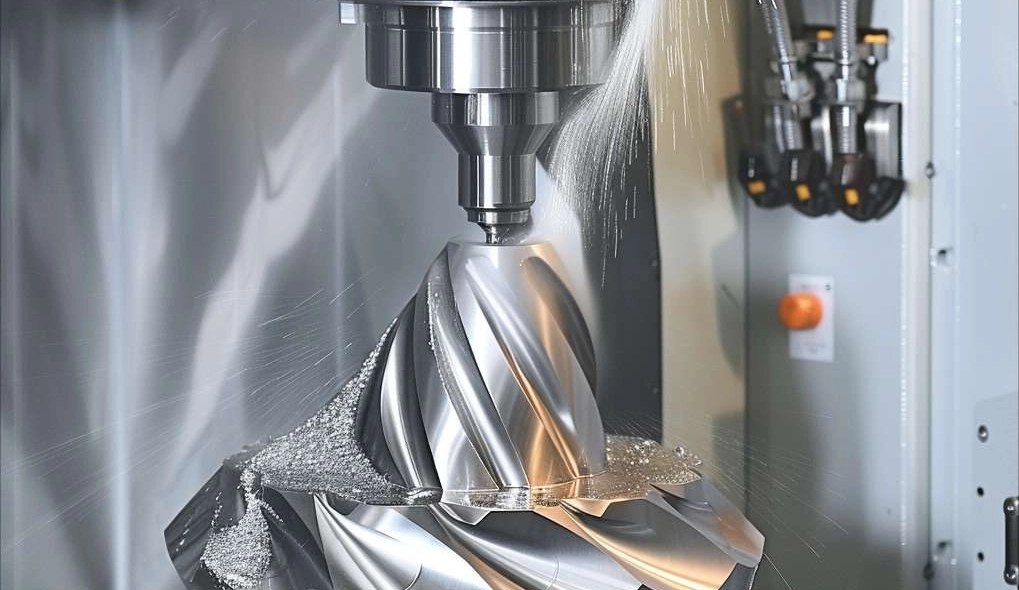

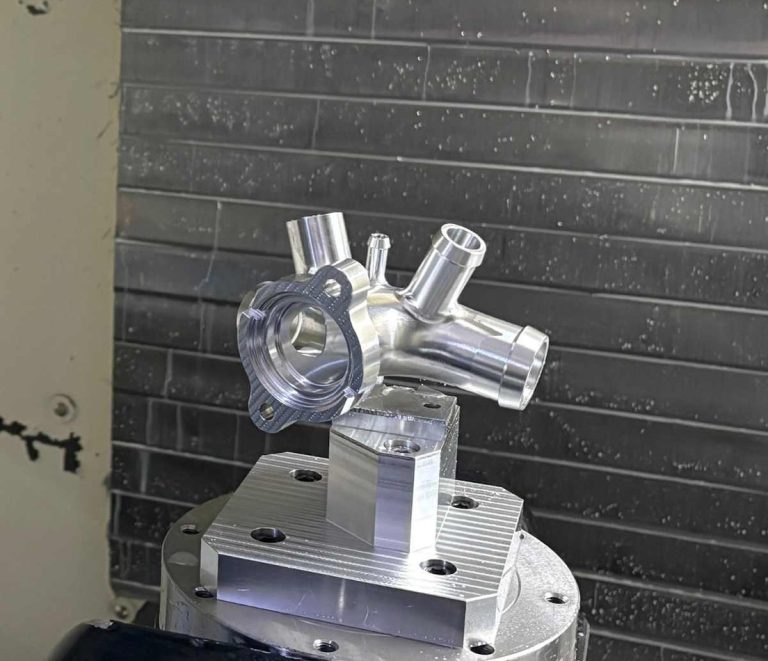
Lavorazione CNC complessa per parti che altri rifiutano
La lavorazione CNC complessa copre geometrie che mettono a dura prova un allestimento standard a 3 assi oltre i suoi limiti: pareti sottili che vibrano, cavità profonde fuori portata dell'utensile, angoli composti, caratteristiche fitte e catene di tolleranze strette tra caratteristiche accoppiate.
DEK combina lavorazione a 5 assi, tornitura, elettroerosione e rettifica sotto un unico sistema qualità, così una scatola a parete sottile, un collettore a cavità profonda o una staffa ad angolo composto passa tra le operazioni internamente invece di rimbalzare tra fornitori.
Perché gli ingegneri scelgono DEK
Le parti complesse falliscono nell'approvvigionamento quando un'officina sa fare quattro operazioni e subappalta la quinta. Ecco cosa le tiene in carreggiata da DEK.
-

Due decenni di esperienza
Un reparto produttivo costruito su due decenni di lavoro pratico nella lavorazione di precisione, al servizio di una base clienti di oltre 2.300 OEM globali che acquistano lavorazioni complesse.
-

1,2 milioni di parti all'anno
Oltre 1,2 milioni di parti critiche escono ogni anno dal reparto produttivo di DEK, con ispezione CMM interna e documentazione di tracciabilità completa su ogni lavoro.
-

Consegne puntuali oltre il 98,6%
Le consegne puntuali si mantengono oltre il 98,6% su quel volume, con fresatura, tornitura, elettroerosione e rettifica eseguite internamente sotto un unico sistema qualità.
-

Senza quantità minima, prototipi in 3 giorni
Senza quantità minima: prototipi complessi una tantum lavorati insieme agli ordini di produzione, con tempi di consegna dei prototipi fino a 3 giorni.

Disegni esaminati da un ingegnere
Ogni preventivo proviene da un ingegnere che ha esaminato il disegno, non da un calcolatore automatico. Invii disegni 2D/3D e indichi le tolleranze più importanti: riceve una revisione, non un rifiuto.


Insieme di capacità multi-processo
Una singola macchina raramente risolve una parte davvero complessa. Questi processi sono disponibili sotto un unico tetto, così ogni operazione resta interna.
Lavorazione di parti complesse rispetto ai singoli processi
Scelga la lavorazione CNC di parti complesse quando un progetto combina due o più difficoltà; veda costo della lavorazione CNC per capire come ciascun processo incide sul prezzo.
| Criterio | Questo processoLavorazione CNC di parti complesse | Lavorazione a 3 assi | Lavorazione EDM | Tornitura a fantina mobile |
|---|---|---|---|---|
| Ideale per | Più caratteristiche, più processi | Facce piane e tasche | Leghe indurite | Parti lunghe e snelle |
| Geometria | Pareti sottili, cavità, angoli | Contorni semplici | Angoli interni irraggiungibili | Diametro inferiore a 10 mm |
| Tolleranza tipica | da ±0.003 a ±0.01 mm | ±0.005 mm (generale) | Secondo disegno | ±0.003 mm (micro) |
| Scelga quando | Si combinano 2+ difficoltà | Assi aggiuntivi aumentano solo il costo | La fresatura non può finire la caratteristica | La parte si flette sul tornio |
Settori che utilizzano parti complesse
Aerospaziale (parti di cabina e strutturali non critiche per il volo), dispositivi medici, robotica e apparecchiature per semiconduttori realizzano parti complesse tramite DEK.
-

Aerospaziale
-

Medicale
-

Automotive
-

Robotica
-

Semiconduttori
-

Elettronica
-

Telecomunicazioni
-

Droni e UAV
-

Energia
-

Petrolio e gas
-

Marino
-

Apparecchiature industriali
-

Costruzioni
-

Agricoltura
-

Prodotti di consumo
-

Militare e difesa
-

Minerario
-
 AerospazialeStaffe, hardware di cabina e raccordi non critici per il volo secondo AS9100D, in alluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Scopra di più
-
 MedicaleAlberi per strumenti, maniglie e cannule in acciaio inossidabile 316L, titanio e PEEK secondo ISO 13485, con tracciabilità del lotto come standard.Scopra di più
-
 AutomotiveAlloggiamenti per sensori, corpi valvola e alberi per prototipi e volumi da bassi a medi in alluminio, acciaio legato 4140 e 4340, inossidabile e ottone.Scopra di più
-
 RoboticaAlloggiamenti per giunti, flange per riduttori armonici e dita di presa in alluminio e acciaio indurito, con fresatura a 5 assi in un'unica configurazione.Scopra di più
-
 SemiconduttoriComponenti per camere, attrezzature per la movimentazione dei wafer e flange per vuoto in alluminio 6061, 316L, PEEK e Kovar, con bordi senza bave.Scopra di più
-
 ElettronicaCorpi connettore, dissipatori di calore, schermi RF e perni di precisione in alluminio, ottone e rame, mantenuti a ±0.01 mm sulle caratteristiche di contatto.Scopra di più
-
 TelecomunicazioniComponenti per guide d'onda, alloggiamenti per filtri e contenitori RF in alluminio e leghe di rame, con placcatura in argento o nichel per la conduttività.Scopra di più
-
 Droni e UAVSupporti motore, telai per gimbal e raccordi del carrello di atterraggio in alluminio 7075, titanio e magnesio per ridurre il peso senza perdere rigidità.Scopra di più
-
 EnergiaPiastre terminali per batterie, busbar, alloggiamenti inverter e raccordi per celle a combustibile in alluminio, rame e acciaio inossidabile, lavorati piatti e senza bave.Scopra di più
-
 Petrolio e gasComponenti per valvole, blocchi collettori, parti per utensili di fondo pozzo e flange in 4140, 17-4 PH, duplex 2205 e Inconel, con specifiche di durezza.Scopra di più
-
 MarinoAlberi portaelica, componenti per pompe e ferramenta da coperta in acciaio inossidabile 316, bronzo e bronzo all'alluminio, scelti innanzitutto per la resistenza alla corrosione.Scopra di più
-
 Apparecchiature industrialiPiastre per pinze, supporti per guide lineari, rulli a camma e telai per macchine in alluminio e acciaio, con attrezzature conservate a archivio per le ripetizioni.Scopra di più
-
 CostruzioniStaffaggi strutturali, ferramenta di ancoraggio e raccordi idraulici in acciaio dolce, acciaio legato e alluminio, zincati o verniciati a polvere.Scopra di più
-
 AgricolturaAlloggiamenti per riduttori, alberi, corpi di ugelli per irroratrici e supporti per sensori in ghisa, acciaio e acciaio inossidabile per resistere ad abrasione e umidità.Scopra di più
-
 Prodotti di consumoManopole, maniglie, componenti per involucri e ferramenta audio in cui la superficie lavorata resta a vista, anodizzati, sabbiati o lucidati secondo campione.Scopra di più
-
 Militare e difesaSupporti ottici, involucri e guide accessorie in alluminio, acciaio e titanio, con certificazione dei materiali e rapporti FAI.Scopra di più
-
 MinerarioPiastre antiusura, boccole, componenti per frantumatori e raccordi idraulici in acciaio legato temprato, bronzo e acciaio inossidabile per resistere a polvere e vibrazioni.Scopra di più
Cosa rende complessa la lavorazione di un componente
Un componente di solito rientra in questa categoria quando combina due o più di queste caratteristiche. Insieme, riducono l'elenco delle officine in grado di lavorarlo.
-

Pareti sottili
Pareti che si flettono o vibrano sotto il carico di taglio, tipiche degli alloggiamenti a parete sottile, dove un grado a truciolo lungo aiuta a evitare la deformazione.
-

Cavità e tasche profonde
Cavità oltre la portata standard degli utensili, raggiunte in un solo serraggio con lavorazione a 5 assi o finite mediante elettroerosione.
-

Angoli composti
Angoli multiasse che richiedono l'inclinazione simultanea dell'utensile, come nelle staffe ad angolo composto, lavorati senza riposizionamenti.
-

Elevata densità di lavorazioni
Molti fori, bossaggi o tasche in un unico corpo, eseguiti in un solo programma senza rilavorazioni o attrezzaggi ripetuti.
-

Catene di tolleranze strette
Tolleranze accumulate tra elementi accoppiati, con albero-foro critici per l'accoppiamento e coassialità mantenuti entro ±0.005 mm.
-
Costruzioni multiprocesso
Componenti multimateriale o multiprocesso fresati, rettificati e lavorati a elettroerosione nello stesso corpo, finiti con rettifica cilindrica.
Sfide comuni che affrontiamo
-
Progetti rifiutati
Alloggiamenti a parete sottile, collettori a cavità profonda e assemblaggi multimateriale con tolleranze accumulate ricevono una revisione ingegneristica, non un rifiuto.
-
Cavità profonde temprate
Un componente a cavità profonda in una lega temprata può richiedere l'elettroerosione per finire elementi che la fresatura non riesce a raggiungere; validato su Ti-6Al-4V, Inconel 718 e 17-4PH.
-
Il quinto passaggio subappaltato
I componenti complessi falliscono nell'approvvigionamento quando un'officina esegue quattro operazioni su cinque e subappalta la quinta; DEK mantiene l'intero ciclo sotto un unico tetto.
-
Fori rettificati dopo la tornitura
Un foro critico per la coassialità, rettificato dopo la tornitura, deve comunque rientrare entro ±0.005 mm, altrimenti l'assemblaggio non si chiude.
Qualità pensata per i componenti complessi
Certificati tramite TUV, con ispezione CMM interna e piena tracciabilità su ogni lavoro.
-
 AS9100D
Sistema di gestione della qualità aerospaziale
-
 ISO 9001:2015
Standard di gestione della qualità
-
 ISO 13485
Gestione della qualità dei dispositivi medici
Oltre 50 metalli e plastiche tecniche
La complessità spesso guida la scelta del materiale. I processi per materiali duri sono validati per Ti-6Al-4V, Inconel 718, 17-4PH, 316LVM e PEEK.
Plastiche tecniche
Serve una qualità non elencata qui? Sfogli tutti i materiali per lavorazione CNC
Visualizza materialiCome ordinare componenti complessi lavorati alle macchine
Domande frequenti
Risposte chiare su costi, tolleranze e ordini per componenti complessi lavorati alle macchine.
Richieda un preventivo per la lavorazione CNC di componenti complessi
Invii disegni 2D/3D e indichi le tolleranze più importanti. Parli con i nostri esperti del componente che altre officine hanno rifiutato.
- Senza quantità minima, da prototipi una tantum
- Prototipi spediti in appena 3 giorni
- Ogni preventivo esaminato da un ingegnere
- Tolleranze fino a ±0.003 mm
- ISO 9001, AS9100D e ISO 13485
Capacità correlate
-
 Raccordi di precisione ad altissima purezzaScopra di più
-
 Servizi di alesatura di precisione con macchina a forareScopra di più
-
 Servizi di alesatura CNC di precisioneScopra di più
-
 Servizi di elettroerosione a filo di precisioneScopra di più
-
 Servizi di maschiatura CNC di precisioneScopra di più
-
 Servizi di rettifica piana di precisioneScopra di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








