









Servizi di lavorazione PTFE
La lavorazione PTFE di DEK mantiene ±0.005 mm sui componenti standard e ±0.003 mm sui micro componenti sotto i 10 mm, senza quantità minima e con prototipi in appena 3 giorni. Ogni lotto di parti personalizzate in Teflon viene spedito secondo i sistemi qualità ISO 9001, AS9100D e ISO 13485.
-
±0.005mm
Tolleranza generale
-
3 giorni
Tempi di consegna prototipo
-
260°C
Temperatura massima di esercizio
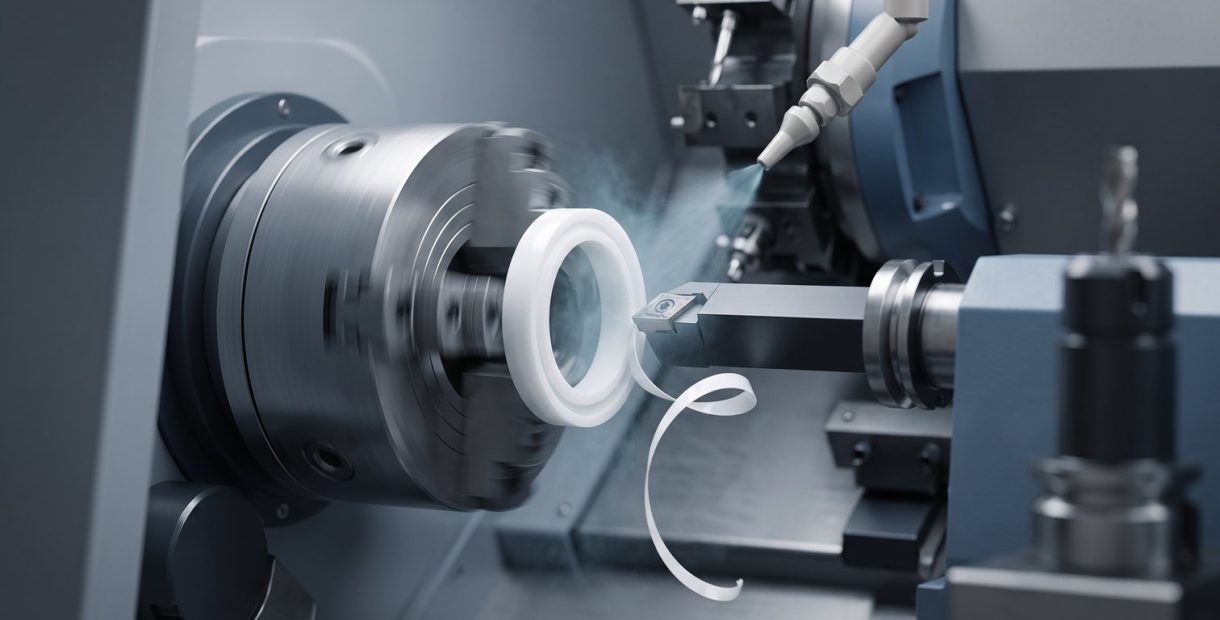

Perché gli ingegneri scelgono la lavorazione PTFE
Il PTFE (politetrafluoroetilene), commercializzato come Teflon, viene scelto per il basso coefficiente di attrito, la resistenza a quasi tutti i prodotti chimici industriali, le prestazioni stabili su un ampio intervallo di temperature e l'elevata rigidità dielettrica. Il creep a freddo lo rende più difficile da reperire rispetto alla maggior parte delle plastiche tecniche.
Sotto carico prolungato il PTFE si deforma lentamente, per cui un servizio di lavorazione PTFE che lo ignora consegna parti che escono dalla tolleranza dopo aver lasciato l'officina. Dove conta anche la stampabilità, confronti Delrin AF (13% PTFE-filled).
-

±0.005 mm generale, ±0.003 mm micro componenti
-

Senza quantità minima, prototipi in appena 3 giorni
-

Sistemi ISO 9001, AS9100D e ISO 13485
-

Ispezione CMM interna su ogni parte
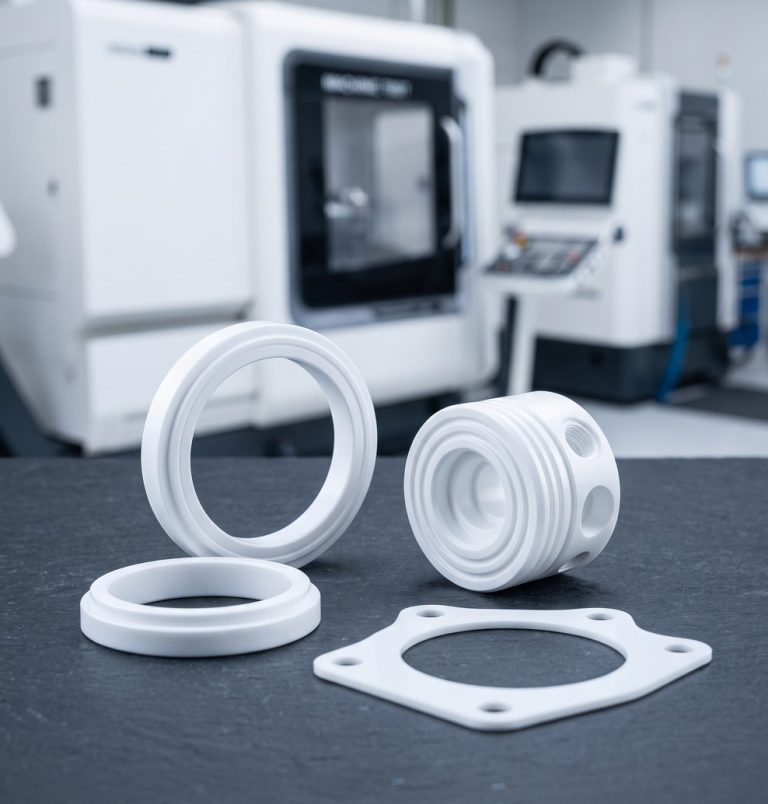
Proprietà del materiale Teflon in sintesi
Proprietà tipiche del PTFE per materiale non caricato (vergine); i gradi caricati sacrificano parte delle prestazioni di attrito e chimiche in favore di stabilità o resistenza all'usura.
-

Resistenza alla trazione
3,000–5,000 psiMisurata secondo ASTM D638. Adeguata per guarnizioni e isolatori, ma le parti PTFE portanti richiedono margine di progetto per il creep a freddo.
-

Modulo flessionale
72,000 psiMisurato secondo ASTM D790 su PTFE vergine. I riempitivi in fibra di vetro aumentano il modulo flessionale per le superfici di tenuta soggette a cicli ripetuti.
-

Allungamento a trazione
300–500%Misurato secondo ASTM D638. Il materiale non si taglia in modo netto, per cui DEK lo lavora con utensili affilati e appena rettificati per limitare le bave.
-

Coefficiente di attrito
0.05–0.10Misurato secondo ASTM D1894. È il motivo principale per cui il PTFE viene scelto per cuscinetti e boccole che funzionano a secco o con lubrificazione minima.
-

Punto di fusione
621°F (327°C)Misurato secondo ASTM D3418. L'accumulo di calore durante la sgrossatura conta comunque ben al di sotto di questo punto, poiché può rendere le parti fuori rotondità.
-

Intervallo di temperatura
500°F (260°C)Temperatura massima di esercizio continuo secondo UL746B. Copre guarnizioni e tenute su linee di processo corrosive o ad alta temperatura.
-
±0.005mm
Tolleranza generale PTFE
-
±0.003mm
Micro componenti sotto i 10 mm
-
1.6–3.2μm
Ra dopo lavorazione
-
1000 mm
Ingombro massimo del pezzo (approx.)
Come DEK gestisce la lavorazione CNC del PTFE
La morbidezza e il creep a freddo del PTFE rendono l'attrezzaggio importante quanto il taglio, per cui le dimensioni vengono verificate in più fasi, non solo all'ispezione finale.
-
1
Fresatura multiasse
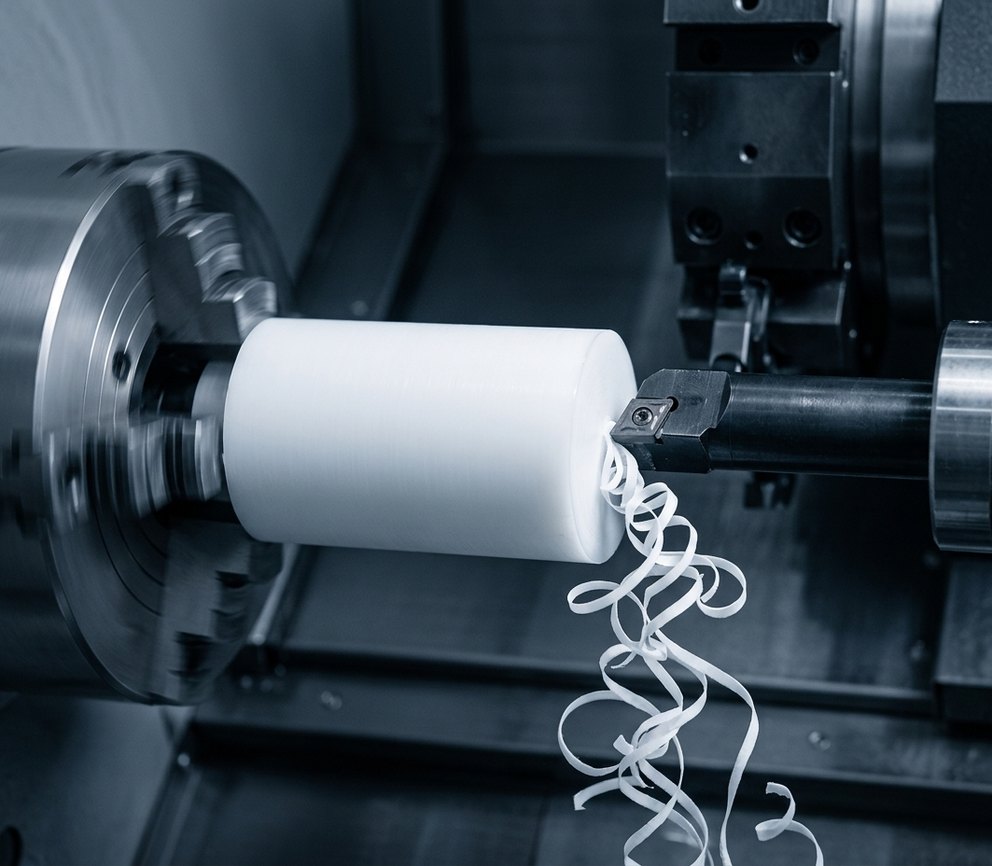
Parti di precisione in Teflon come alloggiamenti, isolatori e componenti per collettori vengono lavorate su centri di fresaturaa 3, 4 e 5 assi, senza serrare eccessivamente il materiale tenero.
-
2
Tornitura a fantina mobile
Boccole di piccolo diametro e componenti di tenuta vengono lavorati su centri di tornitura a fantina mobile , dove la concentricità conta più della velocità di asportazione del materiale.
-
3
Controlli in processo
Il serraggio eccessivo o il calore della sgrossatura possono rendere il PTFE fuori rotondità dopo il rilascio, per cui le dimensioni vengono verificate in più fasi con attrezzature CMM.
-
4
interne. Rilascio documentato
Registrazioni IQC, IPQC, FAI, OQC, SPC e CAPA secondo i nostri Sistemi ISO 9001, AS9100D e ISO 13485 tracciano ogni lotto fino al rapporto CMM finale.
Considerazioni sulla lavorazione PTFE
Ciò che i nostri ingegneri pianificano prima di tagliare il PTFE, affinché le parti restino in tolleranza dopo aver lasciato l'officina.
-
1
Creep a freddo sotto carico prolungato
Il PTFE continua a deformarsi leggermente sotto carico prolungato dopo la lavorazione, per cui tolleranze più strette di ±0.003 mm sui micro componenti sono difficili da garantire a lungo termine.
-
2
Scegliere PTFE vergine o caricato
Se il cedimento è dovuto all'usura sotto carico, consideri i gradi caricati con vetro o bronzo; per l'esposizione chimica o l'isolamento elettrico, rimanga sul PTFE vergine, poiché i riempitivi riducono queste proprietà.
-
3
Controllo delle bave su un materiale tenero
Il PTFE non si taglia in modo netto. Utensili affilati e appena rettificati riducono al minimo le bave, ma la bavatura e il creep a freddo aumentano comunque la manodopera e i costi di finitura.
-
4
Forme di fornitura e dimensioni dei pezzi
I pezzi vengono lavorati da barre e lastre anziché stampati o estrusi a forma finita, fino a circa 1000 mm per componenti strutturali di grandi dimensioni.
Quando scegliere PTFE rispetto a PEEK, Delrin o UHMW-PE
Il PTFE è di solito il punto di partenza quando si parla di resistenza chimica; una volta che costi, tolleranze o carichi entrano nel brief, queste plastiche tecniche possono essere la scelta migliore.
| Criterio | Questo materialePTFE | PEEK | Delrin | UHMW-PE |
|---|---|---|---|---|
| Ideale per | Sostanze chimiche | Carichi elevati | Tolleranze | Abrasione |
| Stabilità | Creep a freddo | Stabile | Nessun creep a freddo | – |
| Sostanze chimiche | Quasi tutte | – | Più debole | Più debole |
| Temperatura | 260°C | Alte temperature | Più debole | Più ristretto |
| Costo | – | Molto più alto | – | Più basso |
Dove si utilizzano i componenti in PTFE lavorati
Dai cuscinetti a secco ai componenti per processi nei semiconduttori, il PTFE lavorato risolve problemi di attrito, resistenza chimica e isolamento elettrico.
-
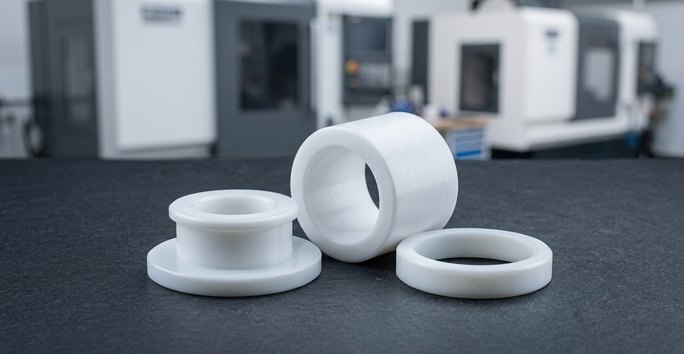 Boccole e cuscinetti in TeflonCuscinetti e boccole che funzionano a secco o con lubrificazione minima, dove il coefficiente di attrito del PTFE di 0,05–0,10 è determinante.
-
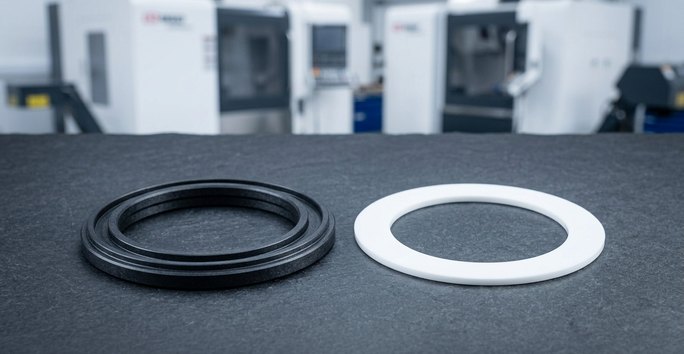 Guarnizioni e tenute in PTFETenute e guarnizioni per linee di processo corrosive o ad alta temperatura; i gradi caricati con carbonio sono adatti a sedi valvola e tenute rotanti.
-
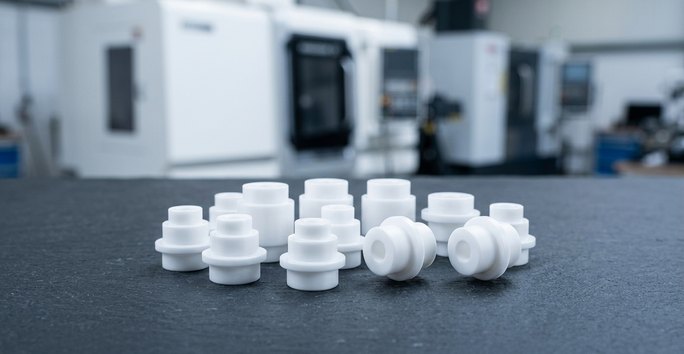 Isolatori in PTFEIsolatori elettrici e distanziali che sfruttano l'elevata rigidità dielettrica del PTFE; il PTFE vergine garantisce le migliori prestazioni elettriche.
-
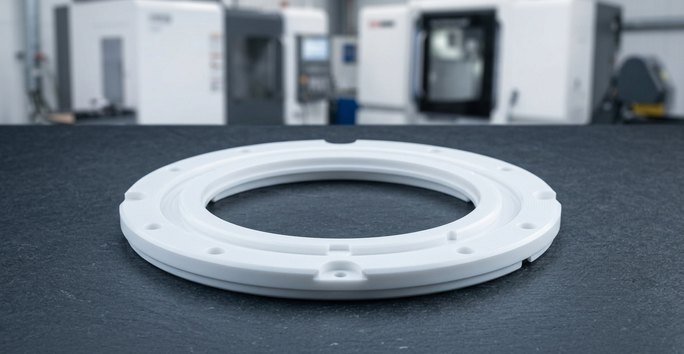 Componenti per semiconduttoriComponenti per processi nei semiconduttori esposti a sostanze chimiche aggressive, lavorati in PTFE per la sua resistenza a quasi ogni sostanza chimica.
-
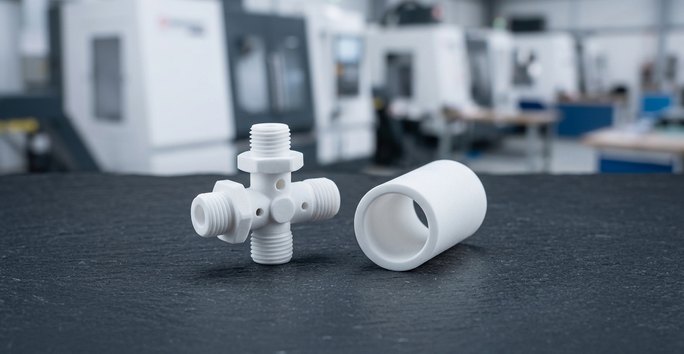 Strumenti medicali e da laboratorioParti per strumentazione medicale e da laboratorio che richiedono biocompatibilità e stabilità chimica, prodotte secondo ISO 13485.
-
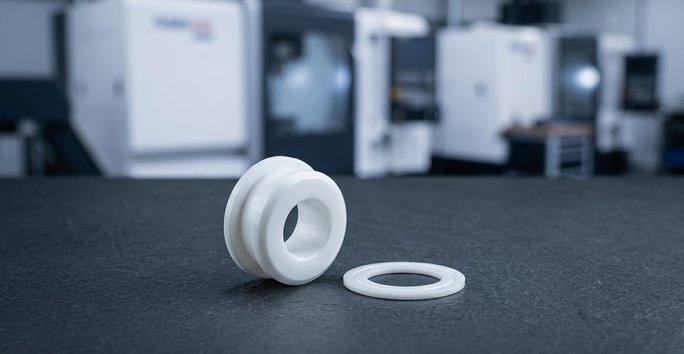 Assiemi aerospazialiCuscinetti, isolatori e tenute in PTFE per assiemi aerospaziali seguono lo stesso percorso documentale AS9100D di un pezzo metallico.
Opzioni di grado PTFE per pezzi lavorati
Scelga il grado di PTFE in base a ciò che cede per primo: attrito, sostanze chimiche, carico o usura. Tutti i gradi sono lavorati CNC da barre e lastre.
Non sa quale grado di PTFE sia adatto? Chieda ai nostri ingegneri di valutarlo
-
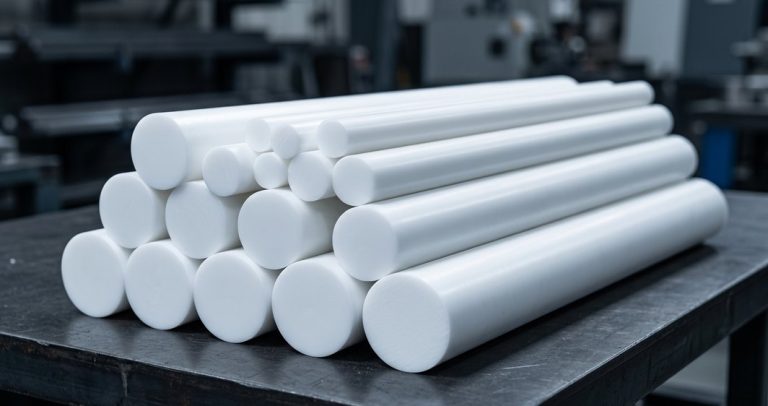 PTFE verginePiù popolareAttrito più basso e migliori prestazioni chimiche ed elettriche, ma è il grado più tenero e il più soggetto al creep a freddo sotto carico.Richiedi un preventivo
-
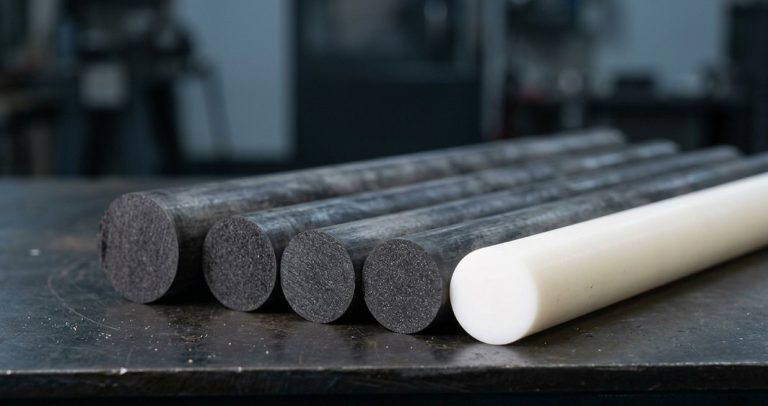 PTFE caricato con vetroPiù popolareLa fibra di vetro aumenta il modulo flessionale e la resistenza all'usura per cuscinetti e superfici di tenuta soggetti a cicli ripetuti.Richiedi un preventivo
-
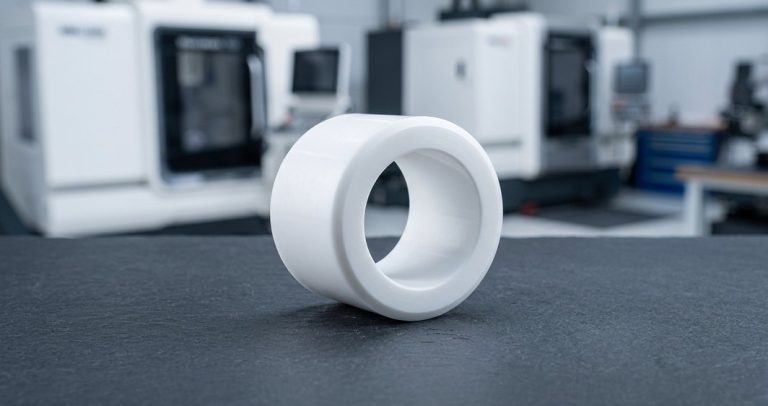 PTFE caricato con carbonioPiù popolareAggiunge resistenza alla compressione e conduttività termica, utile in sedi valvola e tenute rotanti.Richiedi un preventivo
-
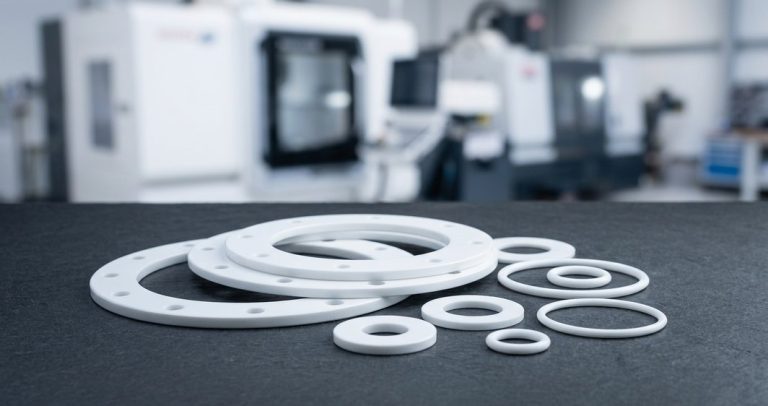 PTFE caricato con bronzoPiù popolareMassima capacità di carico e resistenza all'usura tra i gradi comuni, a scapito dell'isolamento elettrico e della resistenza chimica.Richiedi un preventivo
FAQ sulla lavorazione del PTFE
Domande che ingegneri e acquirenti pongono prima di ordinare pezzi in PTFE lavorati.
Altri materiali
-
 DelrinOmopolimero acetilico (Delrin 150) e copolimero per ingranaggi, boccole, corpi valvola e particolari a contatto con alimenti: trucioli puliti, bassa umidità, ±0.01 mm tipici.Scopri di più
-
 NylonPA6, PA66 tenaci, silenziosi e autolubrificanti, con 30% di fibra di vetro e nylon MoS2 per ingranaggi, boccole, pattini di usura, rulli e isolatori.Scopri di più
-
 PEIPEI Ultem 1000 non caricato e Ultem 2300 con 30% di fibra di vetro per zoccoli di test, vaschette di sterilizzazione e staffe aeronautiche: 170 °C in continuo, UL 94 V-0.Scopri di più
-
 PolietileneUHMW-PE e HDPE: la plastica di largo consumo con il minor attrito e la maggiore resistenza all'abrasione, conforme FDA nei gradi naturali, per strisce di usura e guide per catene.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








